Whatsapp
Vi tilbyr et omfattende utvalg av presisjonsutstyr for metallbearbeiding, inkludert retting, kaldtrekking, peking, fasing, skjæring, trådrullemaskiner og trekkdyser, skreddersydd for rør-, stang- og trådmaterialer på tvers av ulike bransjer.
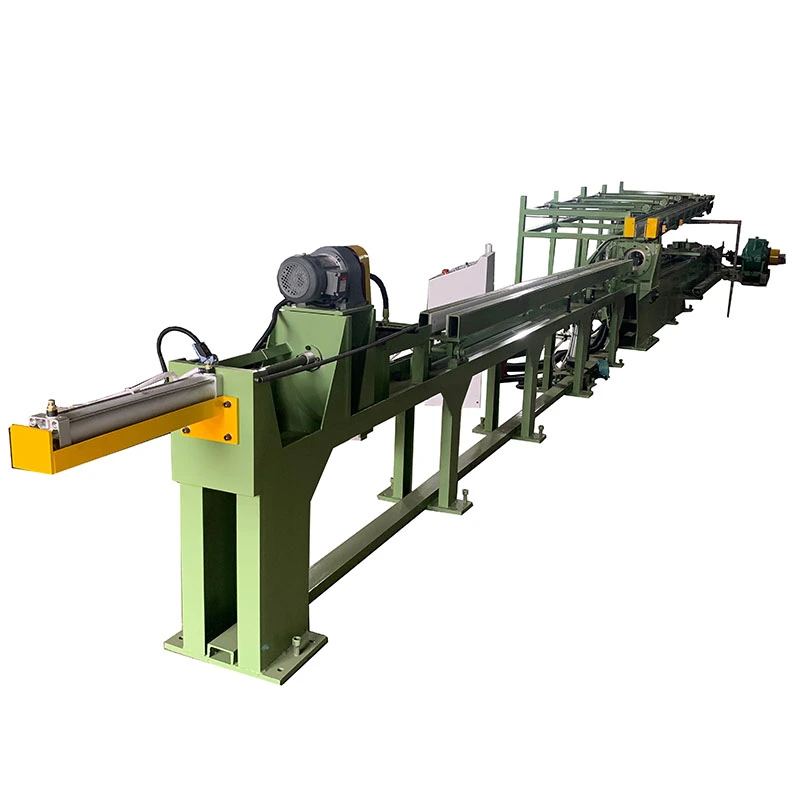
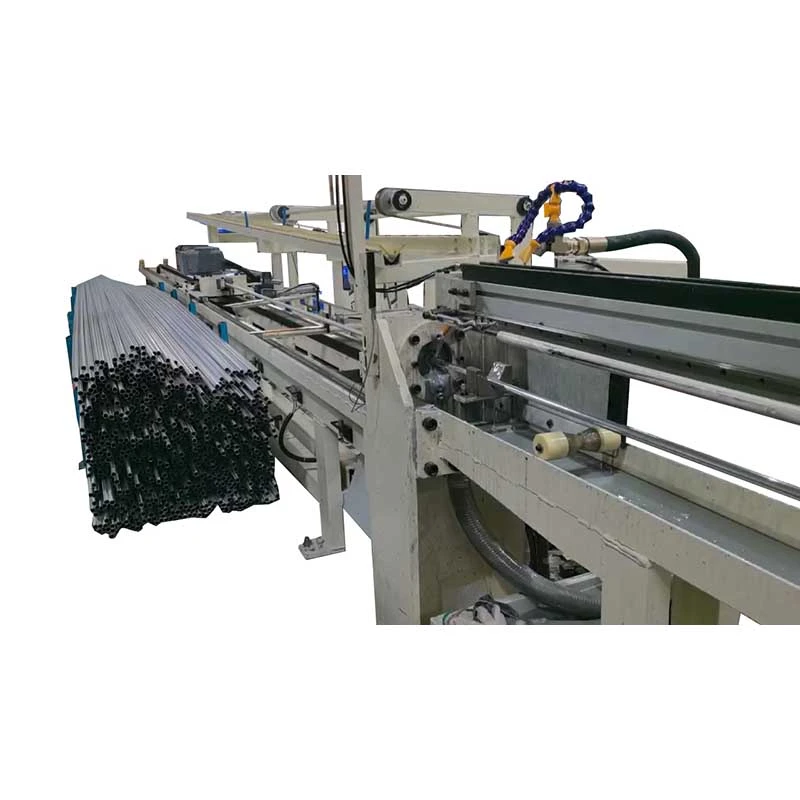
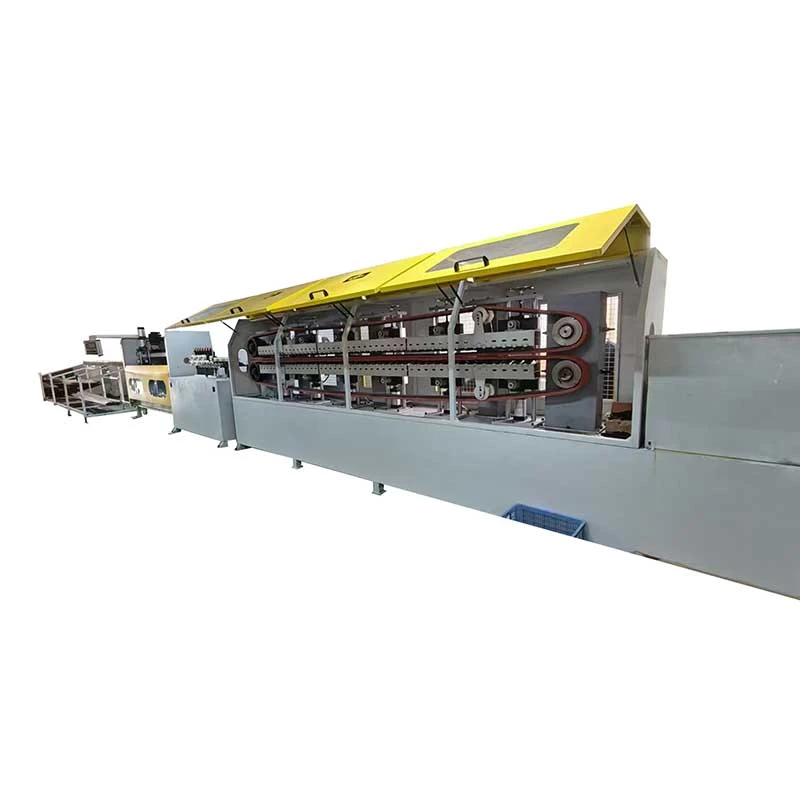
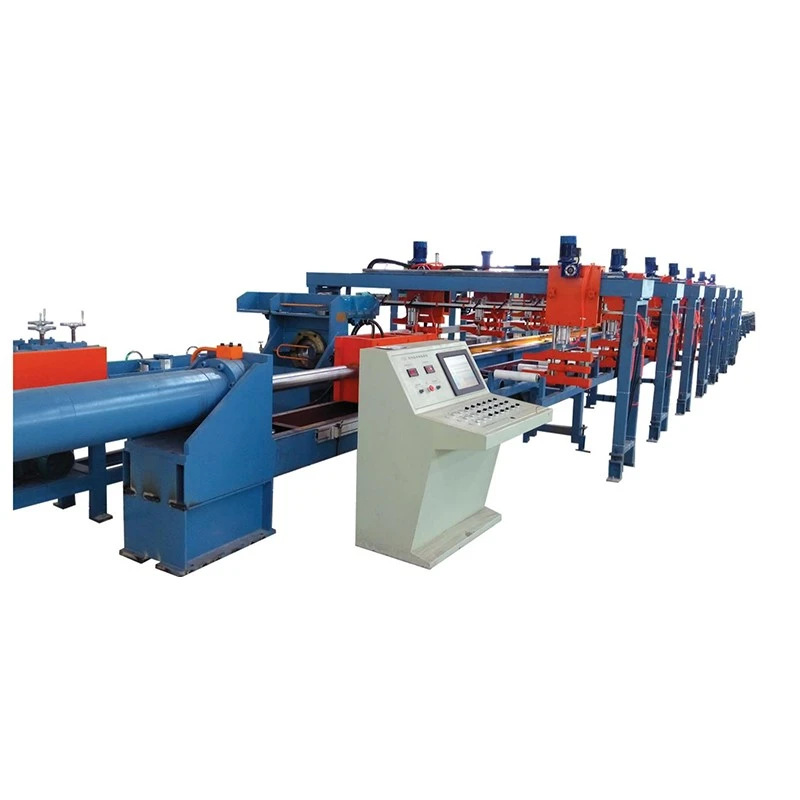
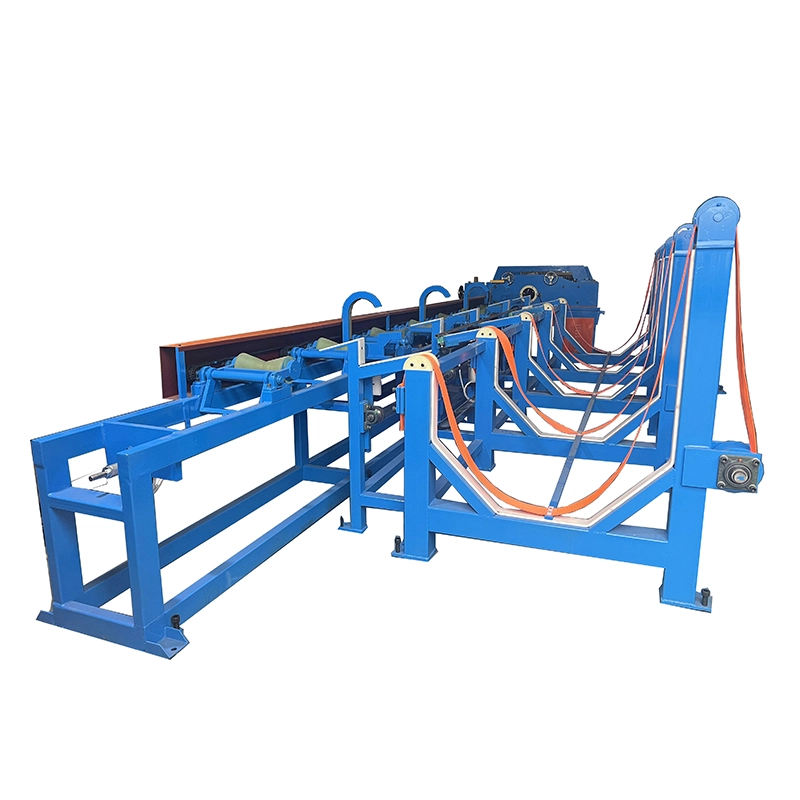
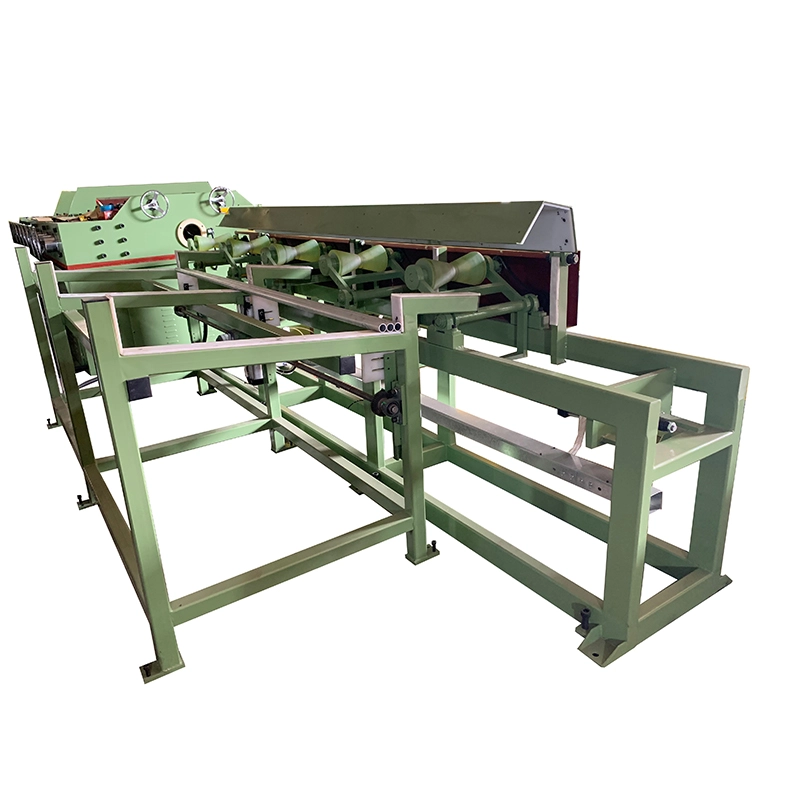
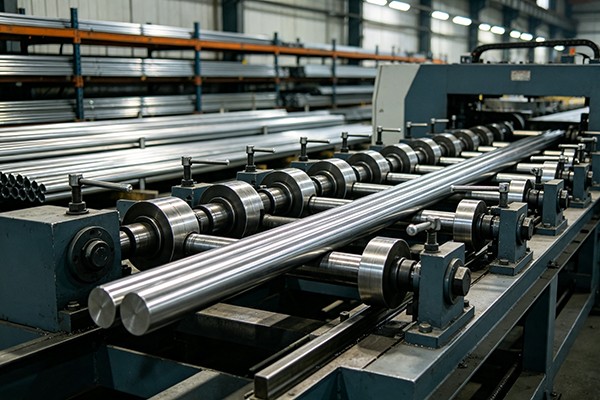
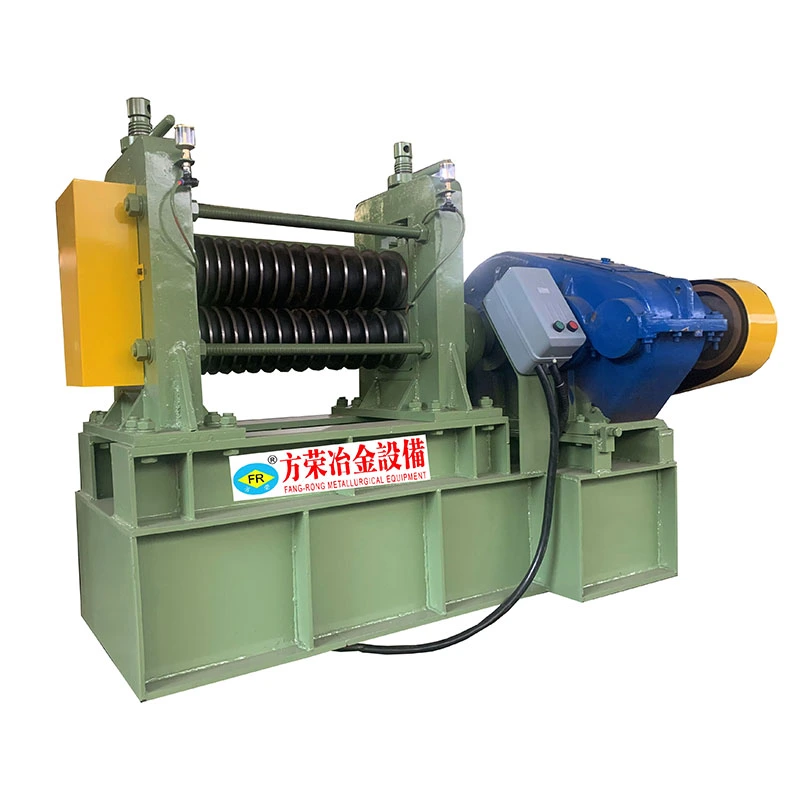
DeHorisontal rettemaskin i karbonståler et multi-roll rettesystem for karbonstålrør, rør, rundstenger og lignende lange metallarbeidsstykker. Den bruker en serie kryssruller for å påføre kontrollert omvendt bøying fra flere punkter, korrigere materialbøyning og forbedre rettheten før skjæring, maskinering, sveising eller montering.
FangRong FR-seriens maskiner er tilgjengelige i forskjellige valsekonfigurasjoner og arbeidsområder, og dekker rørdiametre fraφ4 mm til φ180 mmog solide stenger fraφ10 mm til φ90 mm. Avhengig av modell, kan ferdig retthet nå≤0,1 mm/munder spesifiserte behandlingsbetingelser.
Maskinen kan behandle karbonstål samt legert stål, rustfritt stål, kobber, aluminium og utvalgte spesiallegeringer. Endelig modellvalg avhenger av materialkvalitet, rørdiameter, veggtykkelse, stangdiameter, innkommende retthet, nødvendig ferdig retthet og produksjonshastighet.
FR-serien bruker flerpunkts omvendt bøyning i stedet for en enkeltpunktskorreksjon. Arbeidsstykket roterer og går videre gjennom skråstilte kryssruller mens hver valse påfører en kontrollert mengde deformasjon. Fordi arbeidsstykket er korrigert i flere posisjoner langs lengden, reduseres lokal bøyning gradvis i stedet for å korrigeres på bare ett punkt.
Arbeidsresultatet avhenger av forholdet mellom valseposisjon, valsevinkel, materialhardhet, snittstørrelse, veggtykkelse og innkommende deformasjon. Operatører justerer derfor valseinnstillingene i henhold til det faktiske materialet i stedet for å stole på én fast innstilling for hver spesifikasjon.
En typisk rettesyklus inkluderer:
1. Materialfôring:Røret eller stangen plasseres og føres inn i retteseksjonen.
2. Innledende bøyning:De første rullegruppene introduserer kontrollert deformasjon motsatt av den eksisterende bøyningen.
3. Progressiv korreksjon:Påfølgende valser påfører vekslende bøying for å korrigere gjenværende avvik langs arbeidsstykket.
4. Rotasjon og bevegelse fremover:Kryssede valser roterer arbeidsstykket kontinuerlig mens det beveges gjennom maskinen, noe som tillater korrigering rundt hele omkretsen.
5. Finjustering:Rulletrykk, vinkel og gap justeres etter materiale og nødvendig retthet.
6. Ferdig inspeksjon:Retthet og andre spesifiserte dimensjoner kontrolleres før materialet går inn i neste produksjonsoperasjon.
Karbonstålrør og stenger kan utvikle bøyning under rulling, trekking, varmebehandling, kjøling, lagring og transport. Selv relativt små avvik kan skape problemer ved automatisk mating, skjæring, maskinering, sveising og montering.
FR-serien er designet for å løse disse produksjonsproblemene:
Ujevn retthet:Flerpunkts omvendt bøying korrigerer langsgående deformasjon og gir mer konsistent retthet over hele arbeidslengden.
Inkonsekvent nedstrøms maskinering:Rettere lager er lettere å mate, klemme, kutte og maskinere, noe som reduserer innrettingsproblemer i etterfølgende operasjoner.
Ulike materialstørrelser:FR-serien dekker et bredt spekter av rør- og stangdiametre, med forskjellige rulletall tilgjengelig for ulike krav til retthet.
Høye produksjonskrav:Utvalgte modeller støtter kontinuerlig drift og justerbare arbeidshastigheter, noe som gjør dem egnet for produksjonslinjer så vel som batchbehandling.
Små batch produksjon:Ulike valsekonfigurasjoner lar produsenter balansere maskinstørrelse, rettingsnøyaktighet og investering i henhold til deres faktiske produktspekter.
Arbeidsstykket passerer gjennom flere kryssede valser i stedet for å bli korrigert ved ett enkelt kontaktpunkt. Dette fordeler korreksjonen over flere posisjoner og bidrar til å kontrollere gjenværende bøying mer konsekvent.
FangRong tilbyr forskjellige rullearrangementer innenfor FR-serien. Et høyere rulleantall velges vanligvis når det kreves tettere retthet eller når materialet trenger mer kontrollert progressiv korreksjon. Antall ruller alene bestemmer ikke det endelige resultatet; materialtilstand, diameter, veggtykkelse, rulleinnstillinger og innkommende deformasjon påvirker også rettheten.
Den samme maskinplattformen kan konfigureres for både hule og massive runde arbeidsstykker innenfor gjeldende modellserie. Rørbehandling krever spesiell oppmerksomhet til veggtykkelse og motstand mot deformasjon, mens massive stenger normalt krever større korreksjonskraft ettersom diameter og materialstyrke øker.
FR-76 og større modeller i den medfølgende konfigurasjonen bruker frekvensomformerhastighetskontroll med et arbeidsområde på0–60 m/min. FR-50 og mindre modeller bruker valgbare hastigheter på9, 18, 27 eller 45 m/min. Faktisk produksjonshastighet bør bestemmes av materialkvalitet, arbeidsstykkedimensjoner, nødvendig retthet og overflatekrav.
Maskinrammen, valseenhetene og transmisjonssystemet er designet for kontinuerlige metallbearbeidingsapplikasjoner. Strukturen må opprettholde rulleinnretting under arbeidsbelastning fordi selv små endringer i rulleposisjon kan påvirke den endelige rettheten til arbeidsstykket.
Avhengig av produksjonslinjen kan maskinen utstyres med PLS-kontroll, berøringsskjermdrift, automatisk mating og lossing og andre automatiseringsfunksjoner. Automatiseringsnivå kan velges i henhold til produksjonsvolum og integrasjonskrav.
Den viktigste utvalgsforskjellen innenfor FR-serien er ikke bare maskinstørrelse. Kjøpere bør sammenlignearbeidsstykkets diameter, materialtilstand, nødvendig retthet og valsekonfigurasjonfør du velger modell.
| Konfigurasjon | Typisk utvalg | Styrke | Hensyn |
|---|---|---|---|
| 14 ruller | Standard retting | Lavere maskinkostnad og enklere konfigurasjon | Egnet når standard retthet er tilstrekkelig |
| 15 ruller | Arbeidsstykker med liten diameter | Kompakt konfigurasjon for mindre rør og stenger | Modellspesifikk arbeidsområde må kontrolleres |
| 16 ruller | Høyere krav til retthet | Flere korreksjonspunkter enn standardkonfigurasjoner | Nyttig for utvalgte presisjonsapplikasjoner med mindre diameter |
| 17 ruller | Presisjonsproduksjon | Mer progressiv korreksjon og strammere retthetsevne | Høyere maskinkostnad og større fotavtrykk |
| 20 ruller | Høypresisjonsretting | Flere korrigeringspunkter for krevende retthetskrav | Høyere investering; velg bare når applikasjonen drar nytte av det |
For applikasjoner som krever ca≤0,3 mm/m, kan en standard konfigurasjon med 14 ruller være tilstrekkelig avhengig av materialet og innkommende tilstand. Når kunden krever strammere retthet, kan 17- eller 20-rullers konfigurasjoner gi ytterligere korreksjonstrinn.
For eksempel viser de medfølgende FR-spesifikasjoneneFR-50 med 20 ruller ved ≤0,1 mm/m, mens FR-76 med 17 eller 20 ruller er spesifisert på≤0,2 mm/m. Derfor bør en 20-rullers konfigurasjon ikke automatisk beskrives som å oppnå samme retthet på hver modell.
| Punkt | Rør/rør | Solid rundstang |
|---|---|---|
| Nøkkelparametere | Ytre diameter og veggtykkelse | Bardiameter |
| Deformasjons bekymring | Retthet og mulig snittdeformasjon | Retthet og korrigeringskraft |
| Materiell hensyn | Veggtykkelse påvirker stivheten | Diameter og styrke påvirker sterkt nødvendig korreksjon |
| Typiske nedstrømsoperasjoner | Kutting, sveising, tegning, maskinering, montering | Dreiing, sliping, smiing, maskinering, montering |
| Behov | Standard konfigurasjon | Presisjonskonfigurasjon |
|---|---|---|
| Typisk retthetsmål | ≤0,3 mm/m | Ned til ≤0,1 mm/m på spesifiserte modeller |
| Rullekonfigurasjon | Generelt 14–15 ruller | Valgte 16–20 valsekonfigurasjoner |
| Passer best for | Generell industriell bearbeiding | Presisjonsmaskinering og krevende monteringsapplikasjoner |
| Maskininvestering | Senke | Høyere |
Ikke velg en rettemaskin etter diameter alene. For en nøyaktig anbefaling, oppgi følgende informasjon:
1. Type arbeidsstykke:rør, rør, solid rundstang eller annen rundseksjon.
2. Materiale:karbonstålkvalitet, legert stålkvalitet eller annet materiale.
3. Rørdimensjoner:utvendig diameter og veggtykkelse.
4. Stangdimensjoner:solid stangdiameter.
5. Innkommende retthet:maksimal bøyning eller målt avvik før retting.
6. Påkrevd ferdig retthet:for eksempel ≤0,3 mm/m, ≤0,2 mm/m eller et strengere prosjektspesifikt krav.
7. Produksjonskrav:nødvendig effekt, arbeidslengde og mållinjehastighet.
8. Overflatekrav:om det ferdige materialet har en polert, belagt eller på annen måte følsom overflate.
Denne informasjonen gjør det mulig å tilpasse valsekonfigurasjonen, maskinstørrelsen og driftsparameterne til det faktiske produksjonsbehovet i stedet for å velge en overdimensjonert maskin unødvendig.
FangRong FR-serien inkluderer 13 standardkonfigurasjoner fra FR-20 til FR-180. Standardsortimentet dekker rør fraφ4 mm til φ180 mmog solide stenger fraφ10 mm til φ90 mm. Tabellen nedenfor er for modellvalgreferanse; endelige spesifikasjoner bør bekreftes mot kundens faktiske material- og prosessforhold.
| Modell | Maks. Rør Ø | Min. Rør Ø | Maks. Bar Ø | Retthet | Rullesett | Hastighet (m/min) | Effekt (kW) | Vekt (kg) | Dimensjoner (mm) |
|---|---|---|---|---|---|---|---|---|---|
| FR-180 (17) | φ180 | φ60 | φ90 | ≤0,3 mm/m | 17 | — | 55 | 25 000 | 4200×1800×1500 |
| FR-150 (17) | φ150 | φ58 | φ70 | ≤0,3 mm/m | 17 | — | 30/37 | 12 000 | 4100×2280×1700 |
| FR-120 (14) | φ120×T3.0 | φ38 | φ50 | ≤0,3 mm/m | 14 | — | 30 | 9000 | 3250×1450×1250 |
| FR-100 (14) | φ89×T3.0 | φ28 | φ32 | ≤0,3 mm/m | 14 | 0–60 | 15 | 5000 | 2350×1560×1160 |
| FR-100 (17) | φ89×T3.0 | φ28 | φ32 | ≤0,2 mm/m | 17 | 0–60 | 18 | 5000 | 2700×1560×1160 |
| FR-76 (14) | φ60×T3.0 | φ16 | φ22 | ≤0,3 mm/m | 14 | 0–60 | 11 | 2500 | 2250×1560×1160 |
| FR-76 (17) | φ76×T3.0 | φ18 | φ25 | ≤0,2 mm/m | 17 | 0–60 | 15 | 3500 | 2560×1560×1160 |
| FR-76 (20) | φ76×T3.0 | φ18 | φ25 | ≤0,2 mm/m | 20 | 0–60 | 15 | 5400 | 3250×1500×1250 |
| FR-50 (14) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0,3 mm/m | 14 | 18.9.27.45 | 7.5 | 1500 | 1750×1120×1040 |
| FR-50 (20) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0,1 mm/m | 20 | 18.9.27.45 | 7.5 | 2000 | 2200×1120×1040 |
| FR-25 (14) | φ25 | φ6 | φ12 | ≤0,3 mm/m | 14 | 18.9.27.45 | 4 | 1000 | 1300×900×950 |
| FR-25 (16) | φ25 | φ6 | φ12 | ≤0,2 mm/m | 16 | 18.9.27.45 | 4 | 1100 | 1800×1100×950 |
| FR-20 (15) | φ16×T2.0 | φ4 | φ10 | ≤0,3 mm/m | 15 | 18.9.27.45 | 3 | 700 | 1100×1050×950 |
Merknader:T indikerer rørets veggtykkelse. Dimensjoner, effekt og arbeidsområde kan variere med den endelige maskinkonfigurasjonen. For FR-76 og større modeller oppført med 0–60 m/min, styres hastigheten av en frekvensomformer. FR-50 og mindre modeller bruker valgbare mekaniske hastigheter på 9/18/27/45 m/min.
Maskinen brukes etter rulling, trekking, varmebehandling eller andre prosesser hvor rør kan utvikle langsgående bøyning. Rettede rør kan deretter fortsette til kutting, maskinering, sveising eller montering.
For rundstaver forbedrer utretting tilstanden til stanglager før dreiing, sliping, smiing, maskinering eller automatisk mating. Modellvalg avhenger hovedsakelig av stangdiameter, materialstyrke og nødvendig retthet.
Egnet for runde rør og stenger som brukes i aksler, strukturelle komponenter, styringsrelaterte deler, støtdemperkomponenter og andre bilapplikasjoner der rett lager forbedrer nedstrøms maskinering og montering.
Brukes til karbonstålstenger, rør og strukturelle komponenter som krever forbedret retthet før fabrikasjon, kutting eller installasjon.
Rør av karbonstål og legert stål som brukes i industrielle rør- og energiutstyr kan kreve retting før videre maskinering eller montering. Den nødvendige rettheten bør spesifiseres i henhold til gjeldende produktstandard og bruksområde.
FR-serien kan integreres i metallbehandlingslinjer som leverer rette rør og stenger for maskinering, sveising, montering og andre fabrikasjonsprosesser.
Erfaring med rette- og metallbearbeidingsutstyr
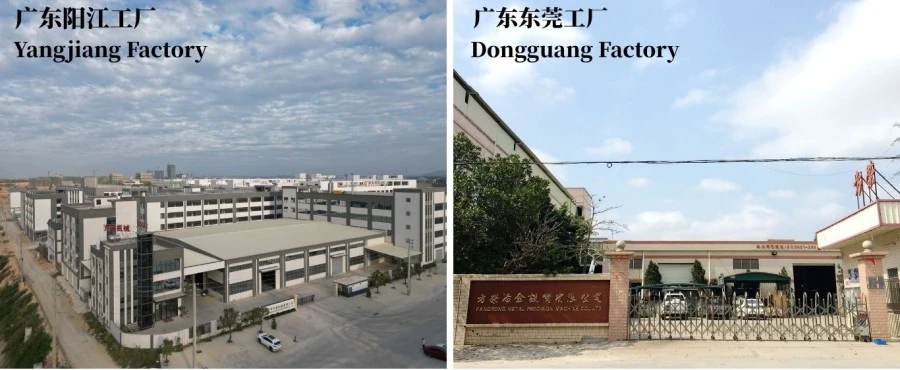
FangRong ble etablert i 1998 og har utviklet sin virksomhet rundt rettemaskiner, kaldtrekkeutstyr og relatert metallurgisk maskineri. Selskapet driver produksjonsanlegg i Dongguan og Yangjiang, Guangdong, og betjener rør-, bar- og metallbearbeidende kunder i internasjonale markeder.
Prosjektering basert på det faktiske arbeidsstykket
Vi velger ikke en rettemaskin fra diameter alene. Materialkvalitet, rørveggtykkelse, stangdiameter, innkommende bøying, ferdig retthet og nødvendig gjennomstrømning påvirker alle maskinkonfigurasjonen. Der det er nødvendig, kan kundene gi faktiske prøver for testing før ferdigstillelse av maskinen.
Fabrikktesting før forsendelse
Maskiner kontrolleres for mekanisk drift, rulleoppretting, vibrasjon, motorstrøm, smøring, elektrisk sikkerhet og retteytelse. Der kundeprøver er tilgjengelige, kan fulllasttesting utføres ved å bruke de faktiske rørene eller stengene for å verifisere den foreslåtte konfigurasjonen.
To produksjonsanlegg
Dongguan Fangrong Metallurgical Equipment Co., Ltd.er lokalisert i Dalang Town, Dongguan City, Guangdong-provinsen og fungerer som en av selskapets viktigste produksjons- og ingeniørbaser.
Yangjiang Fangrong Machinery Co., Ltd.er lokalisert i Yangdong-distriktet, Yangjiang City, Guangdong-provinsen og støtter utstyrsproduksjon og produksjonskapasitet.
Den samlede produksjonskapasiteten overstiger 650 maskiner per år, og dekker retting, kaldtrekking og relatert metallbehandlingsutstyr.
Hver maskin går gjennom teknisk gjennomgang, materialinspeksjon, maskinering, undermontering, sluttmontering, elektrisk og PLS-oppsett, testing og sluttinspeksjon før forsendelse.
De viktigste produksjonsstadiene inkluderer:
1. Ingeniørgjennomgang— Bekreft arbeidsstykkets dimensjoner, materialegenskaper, krav til retthet og maskinkonfigurasjon.
2. Råvareinspeksjon— Sjekk innkjøpt stål og nøkkelkomponenter før maskinering.
3. Presisjonsbearbeiding— Maskinrammer, rullesammenstillinger og andre komponenter i henhold til tekniske tegninger.
4. Undermontering og sluttmontering— Sette sammen transmisjons-, rulle-, smøre-, elektro- og kontrollsystemer.
5. PLS programmering og igangkjøring— Konfigurer kontrollsystemet i henhold til maskinspesifikasjonen.
6. Lasttesting— Kontroller maskinens drift under tomgang og arbeidsforhold.
7. Sluttkontroll— Sjekk retthet, rulleoppretting, vibrasjon, elektrisk sikkerhet, smøring og andre spesifiserte parametere.
Før forsendelse kan Carbon Steel Horisontal Straightening Machine gjennomgå en tomgangstest og en lasttest. Standard fabrikkinspeksjonsprosess inkluderer mekanisk drift, rullejustering, vibrasjon, motorstrøm, smøring og elektrisk sikkerhetskontroll. Når kundeprøver leveres, kan faktiske rør eller stenger behandles for å verifisere retteytelsen mot de avtalte kravene.
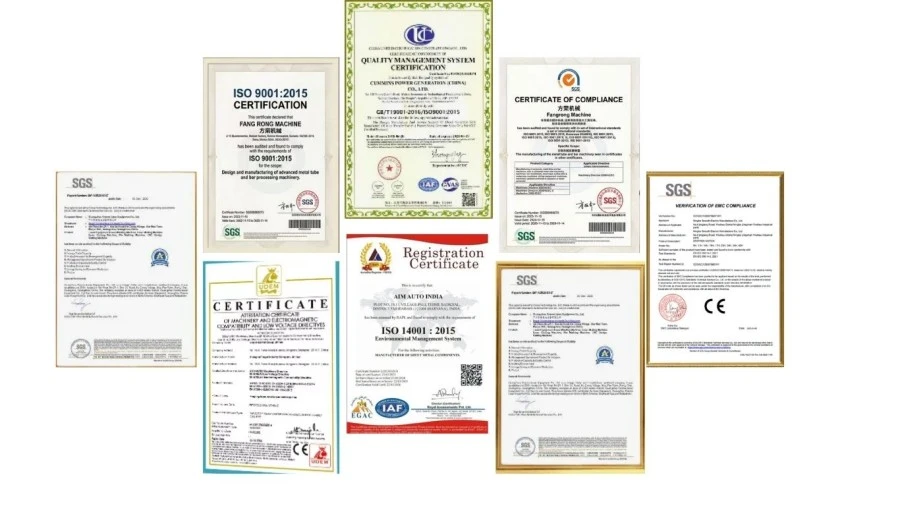
FangRong opprettholder enISO 9001:2015kvalitetsstyringssystem og gir CE-sertifiserte standard maskinkonfigurasjoner for gjeldende markeder. Selskapet har også utstyrsrelaterte patenter og har erfaring med å designe spesialtilpasset rette- og metallbearbeidingsutstyr.
Sertifiserings- og inspeksjonsdokumenter kan leveres i henhold til maskinmodellen og destinasjonsmarkedet. Der et prosjekt krever ytterligere samsvarsdokumentasjon, bør kravene bekreftes før bestilling.
Før forsendelse blir maskinen rengjort, inspisert og klargjort i henhold til transportmetoden. Elektriske komponenter og eksponerte presisjonsdeler er beskyttet mot fuktighet, støv og slag under transport.
Maskinen sendes normalt etter at fabrikkinspeksjon og kundens akseptkrav er fullført. Fundamenttegninger, ankerboltoppsett og installasjonsinformasjon kan gis før levering for å hjelpe kundene med å forberede verkstedet på forhånd.
Standard FR-20 til FR-100 modeller krever vanligvis ca30–60 dagerfor produksjon, mens større FR-120 og over modeller generelt krever ca60–90 dager. Endelig leveringstid avhenger av maskinkonfigurasjon og ordrekrav.
Standard garantiperiode er12 måneder fra idriftsettelse. FangRong gir ekstern feilsøkingsstøtte og kan arrangere installasjon og igangkjøring på stedet når det er nødvendig. Operatøropplæring arrangeres typisk for ca3–5 dagerunder igangkjøring.
Standard FR-serien dekker rørdiametre fraφ4 mm til φ180 mmog solide rundstenger fraφ10 mm til φ90 mm. Det brukbare området er modellspesifikk, så rørdiameter, veggtykkelse eller stangdiameter bør oppgis når du ber om et tilbud.
Standardkonfigurasjoner er spesifisert på ca≤0,3 mm/m, mens utvalgte konfigurasjoner gir strammere resultater. For eksempel er FR-50 med 20 ruller spesifisert på≤0,1 mm/m, mens utvalgte FR-25-, FR-76- og FR-100-konfigurasjoner er spesifisert til ≤0,2 mm/m. Faktisk ytelse avhenger av materiale, dimensjoner, innkommende deformasjon og maskininnstillinger.
Begynn med den nødvendige rettheten i stedet for å bare velge det høyeste rulleantallet. En 14-rullers maskin kan være tilstrekkelig for standardkrav, mens 17- eller 20-rullers konfigurasjoner er mer passende for utvalgte presisjonsapplikasjoner. Det endelige valget avhenger også av arbeidsstykkets dimensjoner og materialtilstand.
Ja, utvalgte FR-modeller kan konfigureres for både rør og solide rundstenger innenfor de angitte diameterområdene. Imidlertid påvirker rørets veggtykkelse og solid stangdiameter den nødvendige valsekonfigurasjonen og arbeidsparametrene, så begge produkttypene bør inkluderes når du ber om modellvalg.
Vennligst oppgi materialkvalitet, rørets ytre diameter og veggtykkelse eller stangdiameter, arbeidsstykkelengde, innkommende retthet, nødvendig ferdig retthet, nødvendig produksjonshastighet og omtrentlig årlig eller månedlig produksjon. Prøvemateriale eller tegninger er nyttige når applikasjonen har stramme krav til retthet eller overflate.
FR-50 og mindre modeller oppført i standardkonfigurasjonen bruker valgbare hastigheter på9/18/27/45 m/min. FR-76 og større oppførte modeller bruker en frekvensomformer for variabel hastighetskontroll fra0–60 m/min. Riktig hastighet bør velges i henhold til material- og ferdigproduktkrav.
Ja. Kunder kan tilby representative arbeidsstykker for maskintesting når applikasjonen krever verifisering. Testing kan brukes til å evaluere valsekonfigurasjon, retteinnstillinger og ferdig retthet før forsendelse.
FangRong kan levere fundamenttegninger og ankerboltoppsett før levering. Installasjon og igangkjøring på stedet kan ordnes, med typisk operatøropplæring på 3–5 dager. Standard garantiperiode er 12 måneder fra idriftsettelse, med ekstern teknisk støtte tilgjengelig for feilsøking.
Adresse
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Kina
Tlf
E-post