Produkter
Produkter

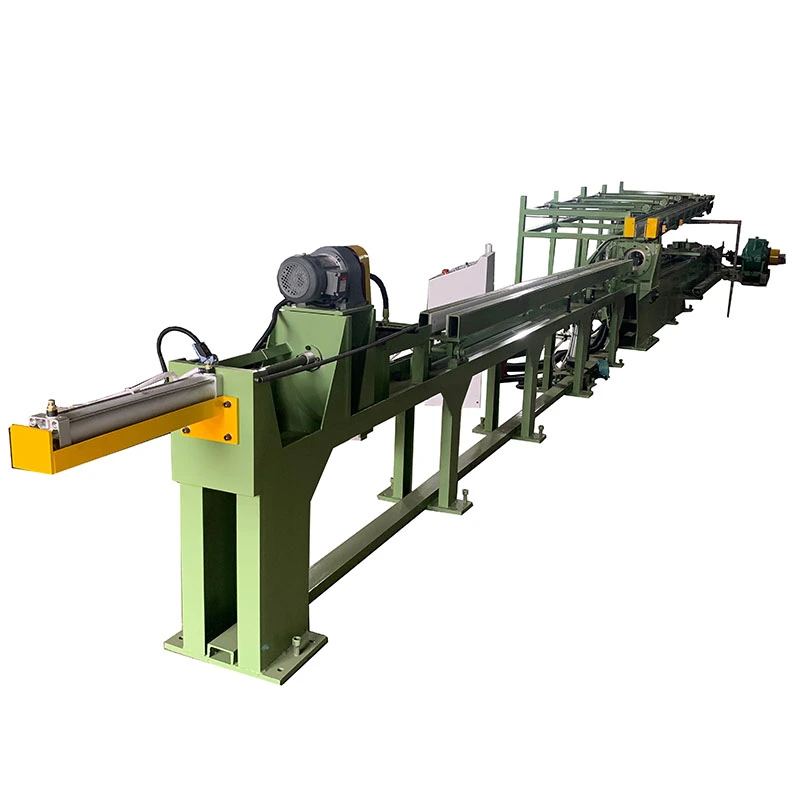
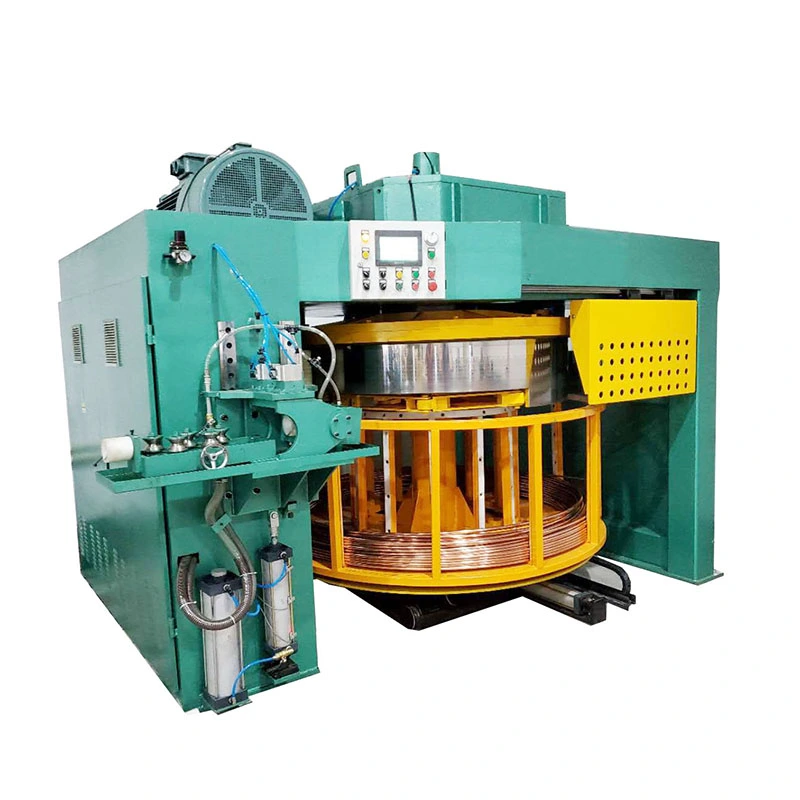
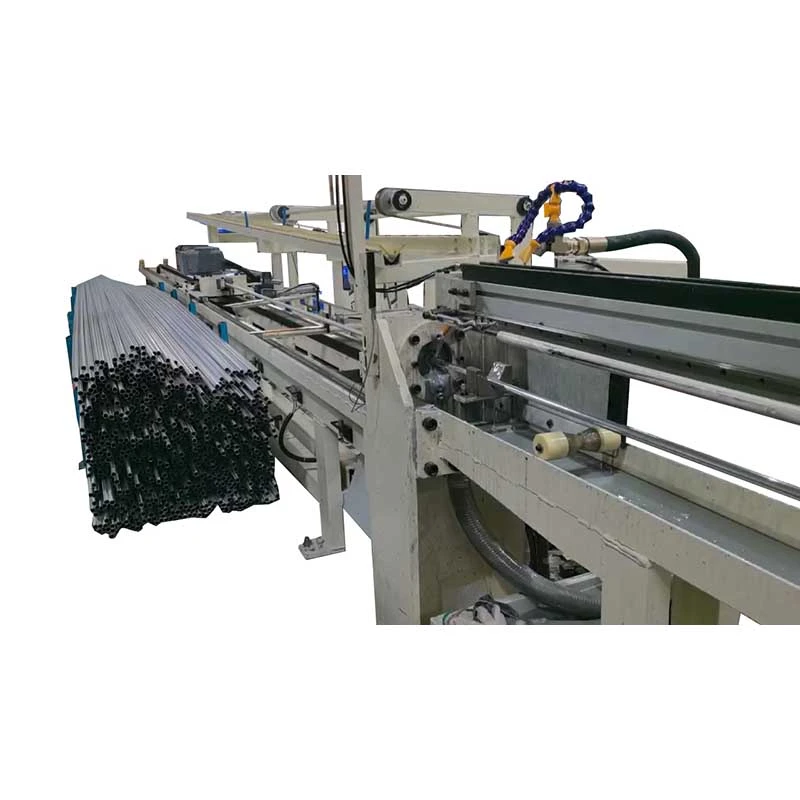
Vi tilbyr et omfattende utvalg av presisjonsutstyr for metallbearbeiding, inkludert retting, kaldtrekking, peking, fasing, skjæring, trådrullemaskiner og trekkdyser, skreddersydd for rør-, stang- og trådmaterialer på tvers av ulike bransjer.

Automatisk tannstang for kald tegnemaskin
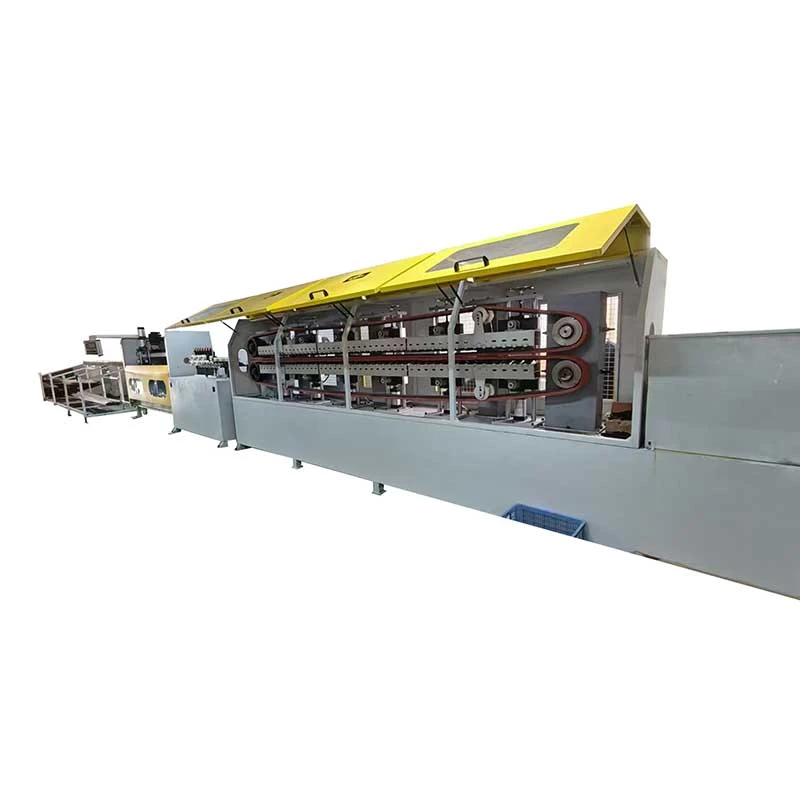
  • Automatisk tannstang for kald tegnemaskinAutomatisk tannstang for kald tegnemaskin
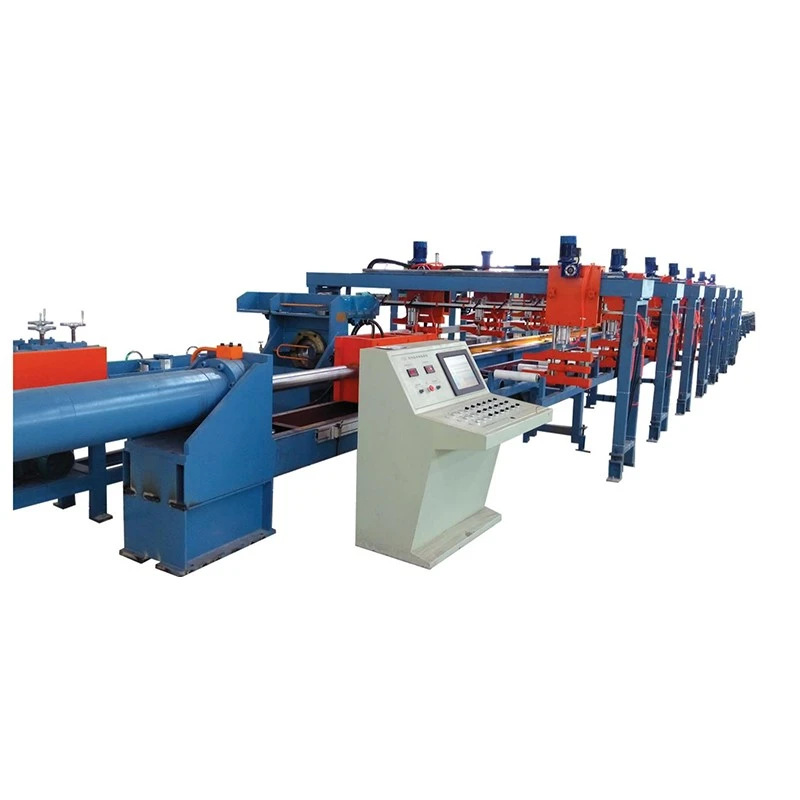
  • Automatisk tannstang for kald tegnemaskinAutomatisk tannstang for kald tegnemaskin
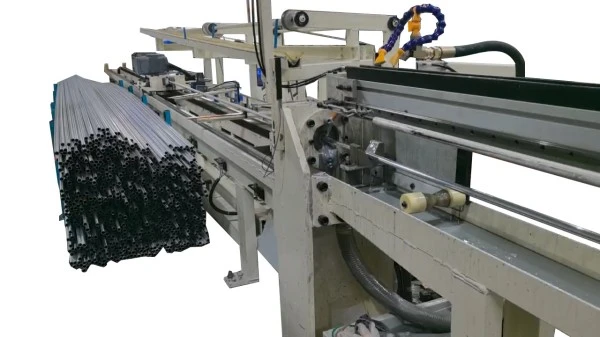
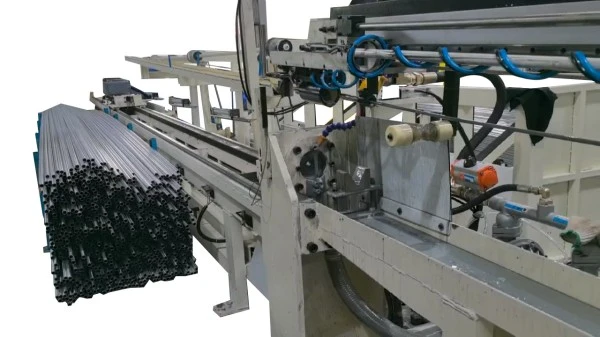
  • Automatisk tannstang for kald tegnemaskinAutomatisk tannstang for kald tegnemaskin

Automatisk tannstang for kald tegnemaskin

FR-50 Automatic Rack-Pinion Cold Drawing Machine er en 50 kN servodrevet trekkbenk for presisjonstrekk av rør og stang. Den bruker tannstangtransmisjon med en 30 kW Inovance servomotor, som gir stabil hastighetskontroll og redusert vibrasjon. Egnet for bruk i kobber, aluminium, rustfritt stål og karbonstål.

  • Trekkkraft:50 kN
  • Maks. rør OD:φ40 mm
  • Tegningslengde:4 m
  • Tegnehastighet:0–40 m/min
  • Returhastighet:0–30 m/min
  • Kjøre:Servo tannstang
  • Automasjon:Halvautomatisk eller helautomatisk
  • Garanti:12 måneder 
Vurdering: 5.0
(Antall vurderinger: 1)

FR-50 automatisk tannstativ kald tegnemaskin er en50 kN servodrevet trekkbenkfor presisjonstegning av små og mellomstore rør og massive stenger. I stedet for en vanlig kjede eller hydraulisk girkasse, bruker den entannstangdrevdrevet av en30 kW Inovance servomotorog a1:15 planetarisk rettvinklet girkasse.

Maskinen har en4 m effektiv tegnelengde, 2 m dorslag, tegnehastighet på0–40 m/minog vognreturhastighet på opptil30 m/min. Den oppførte maksimale rør-OD erφ40 mm. Faktisk tegnekapasitet avhenger av materialkvalitet, startdimensjoner, veggtykkelse, reduksjon per pass og formdesign.

Automatic Rack-Pinion Cold Drawing MachineServo rack and pinion cold drawing machineFR-50 tube and bar drawing machine

FR-50 maskinvalg: Start med tegningsbelastningen

FR-50 er beregnet forrør- og stangtegning med liten og middels diameter. Typiske materialer inkluderer kobber, aluminium, rustfritt stål og karbonstål, men samme maskinstørrelse kan ikke brukes på alle materialer og reduksjonsplaner.

For eksempel kan et større rør laget av en myk kobberlegering kreve mindre trekkkraft enn et mindre rustfritt stålrør med kraftig reduksjon. Av denne grunn,tube OD alene skal ikke brukes til å velge trekkbenk.

Før du bekrefter maskinen, oppgi:

Materialkvalitet
Startrør eller stangstørrelse
Ferdig størrelse
Veggtykkelsefor rør
Reduksjon per passering
Nødvendig tegningslengde
Mål produksjonsproduksjon

Disse parameterne brukes til å evaluere nødvendig trekkkraft, verktøyarrangement og syklustid. Dersom den beregnede lasten overstiger det praktiske området på 50 kN, bør en større trekkbenk vurderes.

Hvorfor bruke en tannstang?

Vognen kjøres av enservostyrt pinjonginngrep med et presisjonsstativ festet langs maskinsengen. Denne girkassen eliminerer kjedestrammingen og kjedeforlengelsen forbundet med kjededrevne trekkbenker og unngår sylinderen, pumpen og hydraulikkoljekretsen som kreves av hydrauliske systemer.

Den viktigste prosessfordelen er evnen til å kontrolleretegnehastighet, akselerasjon, retardasjon og vognposisjongjennom servosystemet. Dette er nyttig når produksjonsprosessen krever repeterbare tegnesykluser eller forskjellige hastigheter for forskjellige materialer og reduksjoner.

Tannstangoverføring bestemmer ikke i seg selv kvaliteten på det ferdige produktet. Dysgeometri, dorinnretting, smøring, materialtilstand og tegningsplan forblir avgjørende for de endelige rør- eller stangdimensjonene og overflatetilstanden.

Hva betyr noe når du konfigurerer FR-50

Drawing Force

Den nominelle trekkkraften er50 kN. Det brukbare området avhenger av materialstyrke, tverrsnittsreduksjon, friksjon og verktøy. Maskinen bør velges med tilstrekkelig kraftmargin i stedet for å drives kontinuerlig på grensen av dens nominelle kapasitet.

Rørtegning med en dor

Rørtegning bruker en die sammen med endor eller kjernestangå kontrollere den interne dimensjonen. FR-50 støtter intern smøring for rør med ID på16 mm eller større, underlagt valgt verktøykonfigurasjon.

Solid Bar Tegning

For massive stenger er dorsystemet ikke nødvendig. Den samme trekkbenken kan derfor konfigureres for rør- og stangapplikasjoner når produktdimensjoner, verktøy og trekkbelastning er innenfor maskinområdet.

Automatiseringsnivå

Den automatiske tannstang-kaldtrekkemaskinen kan leveres ihalvautomatisk eller helautomatiskkonfigurasjoner. Avhengig av produksjonsrekkefølgen kan automatisering dekke mating, dorgjenging, intern og ekstern smøring, trekking, lossing og vognretur.

FR-50 tekniske spesifikasjoner

Parameter Spesifikasjon
Modell FR-50
Drawing Force 50 kN
Tegningsskjema Enkeltlinje (1 tråd)
Effektiv tegnelengde 4 m
Kjernestangslag 2 m
Maks. Rør OD φ40 mm, avhengig av materiale og reduksjon
Tegnehastighet 0–40 m/min, trinnløs
Returhastighet for vogn 0–30 m/min
Syklustid (Push/Return) 9 s
Senterhøyde 800 mm
Servo motor 30 kW, 2000 rpm, Inovance
Reduser Planetarisk rettvinkel, forhold 1:15, Newgear
Servokontroller 30 kW, Inovance
Strømforsyning 380 V, 50 Hz
Føringsskinner 35# lineær skinne, 4 m, ENSC
Rammekonstruksjon C28 kanalstål, A3 stålplate sveiset
Die Holder 45# stålplate, sfærisk formplate, monteringshull φ100 mm, kan tilpasses
Smøring Pneumatisk membranpumpe, utvendig + innvendig smøring for ID ≥16 mm

Spesifikasjoner kan variere med materiale, tegningsplan, formdesign og tilleggsutstyr. Endelig maskinkapasitet bør bekreftes fra de faktiske produksjonsparametrene.

Rør- og stangtegningsapplikasjoner

Kobberrør og stenger

Brukes til presisjons kobberrør iVVS-, kjøle- og varmeoverføringsutstyr, samt kobberstenger for elektriske og generelle tekniske applikasjoner. Kobber er generelt egnet for høyere trekkehastigheter enn hardere stålkvaliteter, forutsatt at reduksjonen og smøringen er riktig valgt.

Aluminiumsrør

Egnet forbilkjølerør, varmevekslerkomponenter og generelle aluminiumsrørkrever kontrollerte ytre mål og veggtykkelse etter tegning.

Rustfrie stålrør

Kan brukes til presisjonsrør i rustfritt stål når den nødvendige trekklasten er innenfor 50 kN-området. Arbeidsherding av rustfritt stål, formgeometri og smøring må tas i betraktning når reduksjonen og trekkehastigheten bestemmes.

Karbon og legert stål

Bruksområder inkluderer presisjonsrør, stenger og stenger for tekniske komponenter. Materialer med høyere styrke eller store reduksjoner kan kreve en større trekkkraftklasse eller flere trekkpass.

Automatisering for repeterende tegningsproduksjon

DeAutomatisk tannstang for kald tegnemaskinkan konfigureres rundt selve produksjonssekvensen i stedet for å legge til automatiseringsfunksjoner uavhengig. Dette er viktig når linjen håndterer flere rørstørrelser eller hyppige verktøybytter.

En halvautomatisk konfigurasjon holder materiallasting og utvalgte oppsettoperasjoner under operatørkontroll. En helautomatisk konfigurasjon kan integreresmating, dorgjenging, smøring, trekking, lossing og vognretur.

PLS- og HMI-systemet kan konfigureres i henhold til nødvendige maskinfunksjoner, produksjonssekvens og automatiseringsnivå.

Produksjon, montering og testing

FangRong cold drawing machine manufacturer

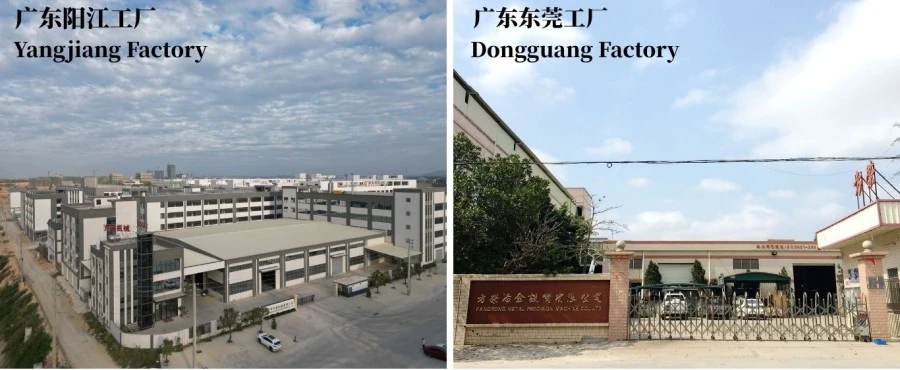
FangRong har vært involvert i produksjon av kaldtrekkutstyr siden1998. Dets produksjonsanlegg iDongguan og Yangjiangdekke maskinfabrikasjon, maskinering, montering, elektrisk integrasjon og testing.

Selskapet rapporterer en årlig produksjonskapasitet på mer enn650 maskinerpå tvers av de to anleggene og har levert utstyr til kunder i mer enn70 land.

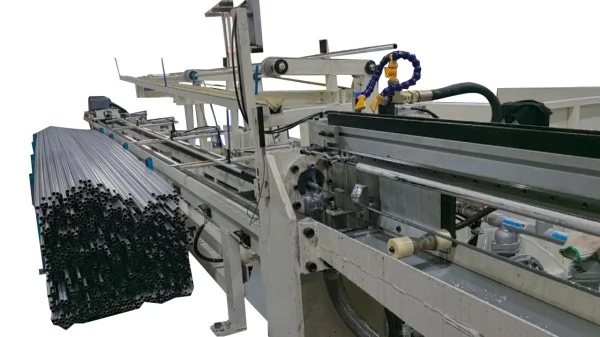
Cold drawing machine workshop and assembly

Produksjonsprosess

Framstilling av ramme:C28 kanalstål og A3 stålplate er sveiset og klargjort for maskinering.

Maskinering:Installasjonsflater for styreskinne og stativ er maskinert til den nødvendige geometrien.

Drivenhet:Servomotor, planetgirkasse, pinjong og tannstang monteres og kontrolleres før endelig integrering.

Systemintegrasjon:Mekaniske, pneumatiske, smøre- og elektriske systemer kobles til og settes i drift.

PLS programmering:Tegnesykluser og HMI-funksjoner konfigureres i henhold til den valgte maskinspesifikasjonen.

Maskintesting:Vognbevegelse, elektriske funksjoner, smøring og tegningsytelse kontrolleres før forsendelse. Kundeprøver kan brukes til å tegne prøver når de leveres.

Kvalitet og sertifisering

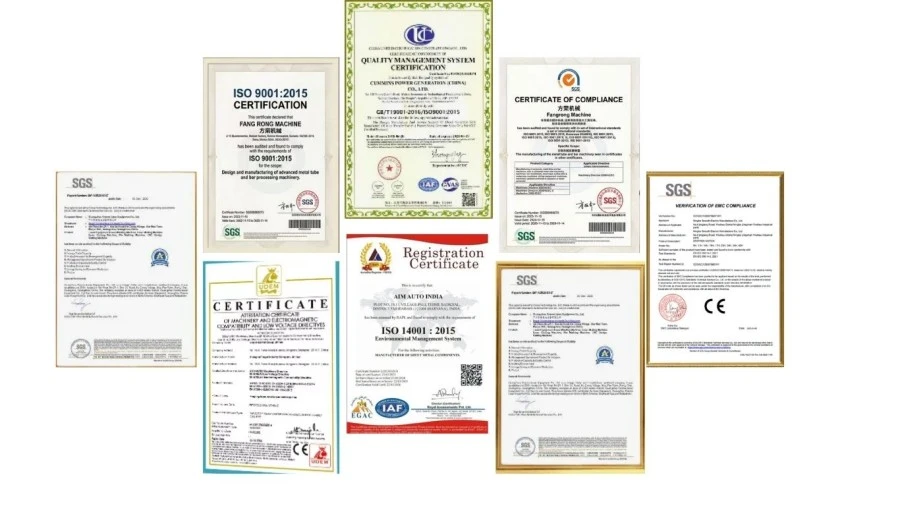
Cold drawing machine quality certification

ISO 9001:2015— Kvalitetsstyringssystem som dekker design, produksjon, installasjon og service. Sertifikat nr. UQ231211R1.

CE-dokumentasjon— Tilgjengelig for gjeldende maskinkonfigurasjoner i henhold til kravene til destinasjonsmarkedet.

SGS inspeksjon— Uavhengig inspeksjon kan arrangeres når kunden eller prosjektet krever det.

FangRong har også flere oppfinnelses- og bruksmodellpatenter relatert til kaldtrekkutstyr, inkludert tegnemaskintransmisjon og verktøysystemer.

Emballasje og frakt

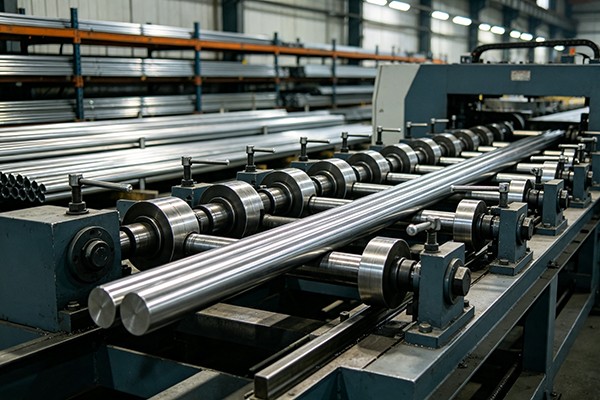
Cold drawing machine export packaging

Ofte stilte spørsmål

Hvordan blir 50 kN trekkkraften evaluert for et spesifikt rør?

Den nødvendige kraften bestemmes ut framaterial grade, starting and finished dimensions, wall thickness, reduction, die geometry and lubrication conditions. φ40 mm maksimal rør-OD er ​​en maskinreferanse og bør ikke behandles som maksimal størrelse for hvert materiale.

Kan en FR-50 automatisk tannstang-kaldtrekkemaskin trekke både rør og solide stenger?

Ja. Rørtegning bruker et dyse- og dorsystem, mens solide stenger trekkes uten dor. Det kreves separate dyser og passende verktøy, og trekkbelastningen må holde seg innenfor maskinens nominelle område.

Hva er den praktiske fordelen med tannstangoverføring?

Drivverket eliminerer kjedestrekk og rutinemessig justering av kjedespenning. Enda viktigere, servosystemet gir programmerbarehastighet, akselerasjon, retardasjon og vognposisjonering, som er nyttig for repeterbare automatiserte tegnesykluser.

Kan FR-50 trekke rustfritt stål?

Ja, forutsatt at materialet og reduksjonsplanen er innenfor maskinens evne til å trekke kraft. Rustfritt stål krever generelt tettere kontroll av reduksjon, verktøy og smøring på grunn av sin høyere styrke og arbeidsherdende oppførsel.

Hvilken informasjon skal gis ved bestilling av maskinen?

Gimaterialkvalitet, startstørrelse, ferdigstørrelse, veggtykkelse, reduksjon per passering, tegningslengde, produksjonsmål og automatiseringskrav. For rørtegning er ID-krav og spindelinformasjon også nyttig for å bekrefte verktøykonfigurasjonen.

Hva bør kontrolleres under fabrikkgodkjenningstesting?

En meningsfull FAT bør sjekkevognbevegelse, trekkhastighet, kraftkapasitet, dyse- og dorjustering, smøring, automatiske syklusfunksjoner og sikkerhetsfunksjoner. Hvis kundemateriale er tilgjengelig, er en faktisk tegningsprøve å foretrekke fordi det gjør at prosessresultatet kan kontrolleres før forsendelse.

Hvilken ettersalgsstøtte er tilgjengelig?

FangRong girinstallasjonsovervåking, igangkjøring, operatøropplæring, reservedelsforsyning og ekstern teknisk støtte. Standard garantiperiode er 12 måneder fra idriftsettelse.

Send forespørsel
Kontaktinfo
Fortell oss om ditt materiale, produktspesifikasjoner, produksjonsprosess og utstyrskrav. FangRong kan diskutere passende Cold Drawing Machine, Drawing Dies, Rettemaskin og tilpassede løsninger for din applikasjon.
Vurdering:
5.0
X
Vi bruker informasjonskapsler for å gi deg en bedre nettleseropplevelse, analysere nettstedstrafikk og tilpasse innhold. Ved å bruke denne siden godtar du vår bruk av informasjonskapsler. Personvernerklæring
AvvisAkseptere