Whatsapp
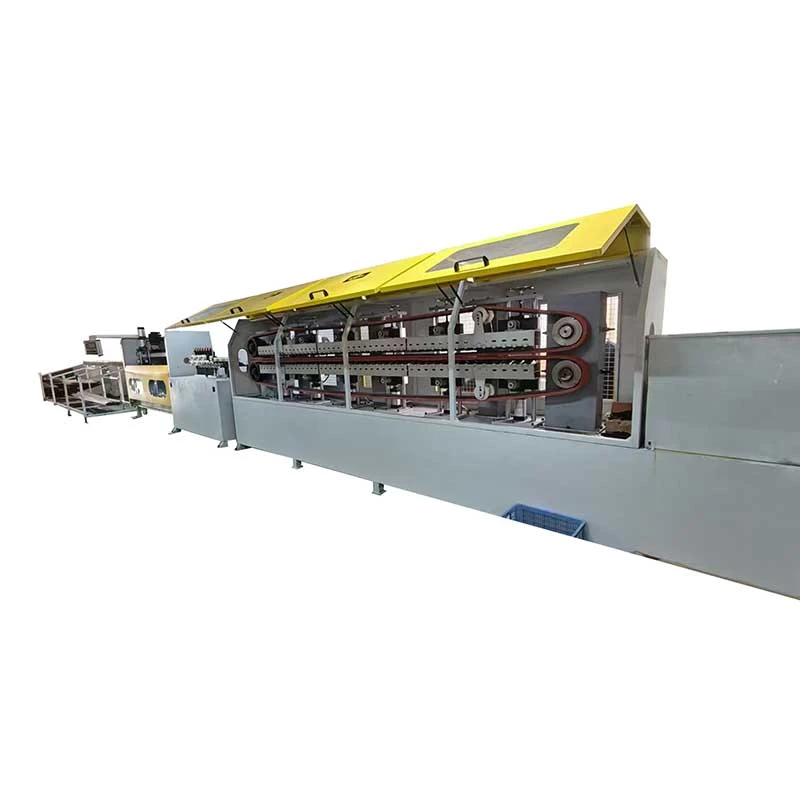
Vi tilbyr et omfattende utvalg av presisjonsutstyr for metallbearbeiding, inkludert retting, kaldtrekking, peking, fasing, skjæring, trådrullemaskiner og trekkdyser, skreddersydd for rør-, stang- og trådmaterialer på tvers av ulike bransjer.
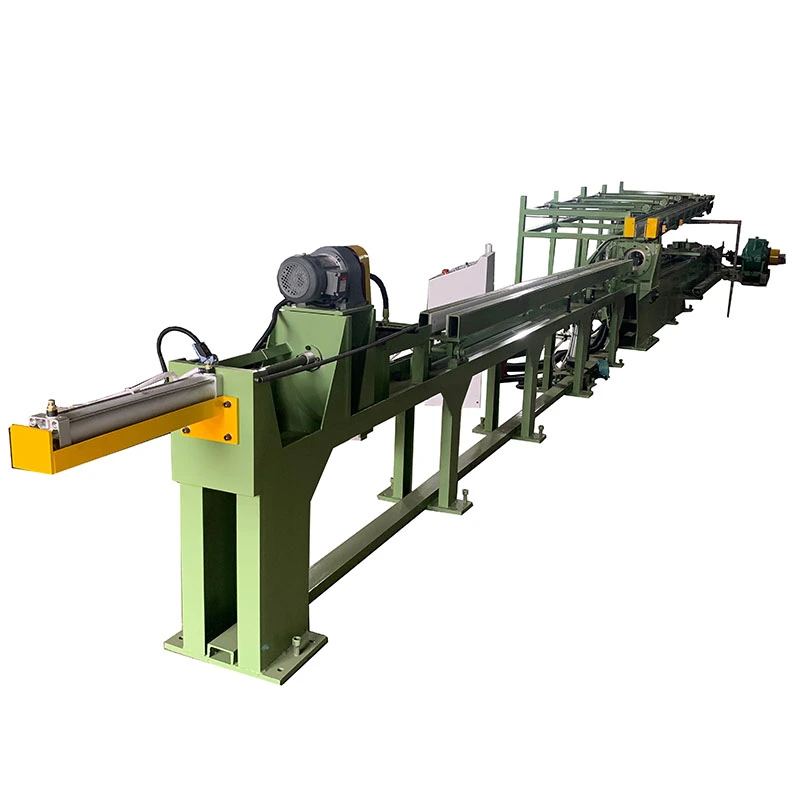
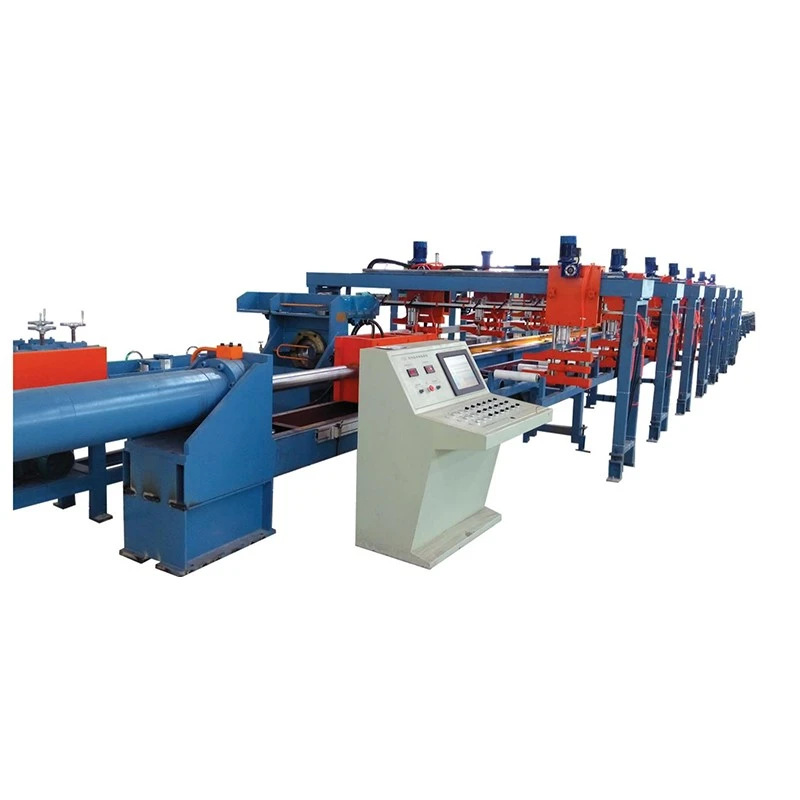
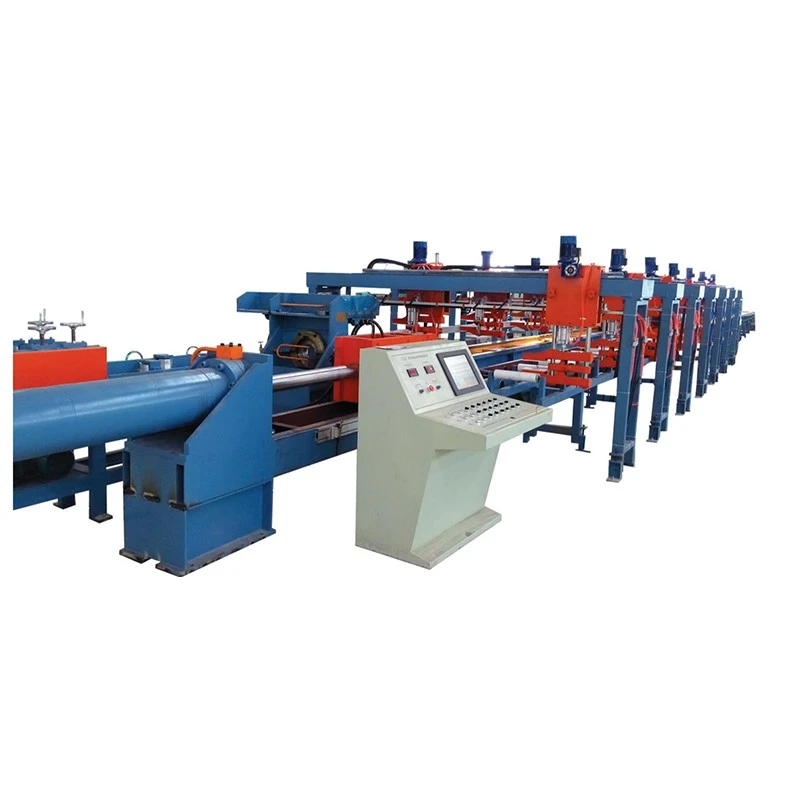
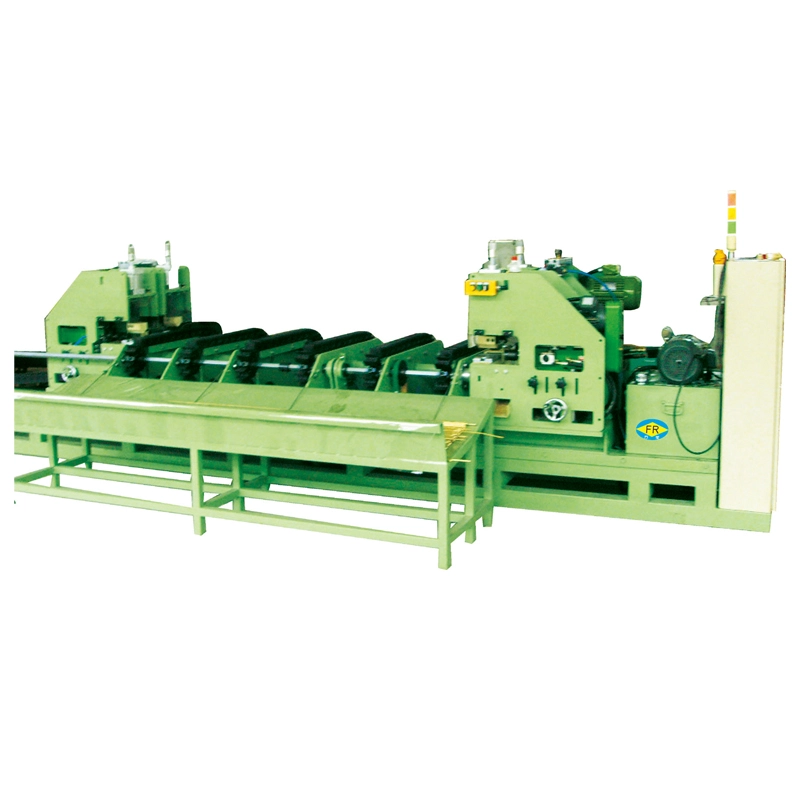
DeSamleskinne Hydraulisk tegnemaskiner designet for kaldtegningkobber og aluminium samleskinner, forbedrer dimensjonsnøyaktighet, overflatefinish og hardhet. Trekkkrefter varierer fra10–100 tonn, med tegningslengder på6–12 mog hastigheter på2–12 m/min. Den håndterer kobberskinner fra40×2 mm til 400×30 mm. Hydraulisk kraftkontroll og variabel hastighet gir stabil tegning med reduserte overflatefeil. Egnet forkraftdistribusjon, transformatorer, koblingsutstyr og elektrisk utstyr.
DeSamleskinne Hydraulisk tegnemaskin, også kalt kobberskinnetrekkbenk eller hydraulisk samleskinnetrekkemaskin, er designet for kaldtrekking av kobber og aluminium flatstenger etter ekstrudering eller støping. Den hydrauliske sylinderen trekker arbeidsstykket gjennom en presisjonsdyse for å redusere bredde og tykkelse, forbedre dimensjonskonsistensen, foredle overflaten og øke styrken gjennom kaldt arbeid.
FangRongs FR-serie inkludererFR-10T, FR-20T, FR-30T, FR-50T og FR-100T, som dekker trekkkrefter fra 10 til 100 tonn. Avhengig av modell håndterer maskinen samleskinner fra15 til 400 mm i bredden, 2 til 30 mm i tykkelsen og 6 til 12 m i effektiv tegnelengde. Den brukes hovedsakelig til kobber- og aluminiumsskinner for koblingsutstyr, distribusjonsutstyr, transformatorer, elektriske kontakter og andre kraftapplikasjoner.
Samleskinnens hydrauliske tegnemaskin bruker en hydraulisk gjennomtrekksprosess. Den faktiske formkonstruksjonen, reduksjonen per passering og trekkkraften bør bestemmes fra startseksjonen, målseksjonen, materialtilstanden og nødvendige egenskaper i stedet for fra samleskinnestørrelsen alene.
1. Lasting av arbeidsstykket
Den ekstruderte eller støpte kobber- eller aluminiumskinnen er plassert på matestativet. Den fremre enden er spiss eller redusert slik at den kan gå inn i tegnematrisen.
2. Die entry
The prepared end passes through a die designed for the required final cross-section. For non-standard busbar profiles, the die holder and tooling can be configured to match the section.
3. Hydraulisk tegning
Den hydrauliske sylinderen trekker samleskinnen gjennom dysen med en kontrollert kraft. Sylinderboringsstørrelser på tvers av FR-serien varierer fra125 til 280 mm, med stempelstangdiametre fra70 til 140 mm.
4. Tegningshastighetskontroll
Tegnehastigheten er justerbar fra2 til 12 m/min. En lavere hastighet kan være å foretrekke for store reduksjoner, vanskelige seksjoner eller prosessforhold som krever tettere kontroll, mens stabile produksjonslinjer kan bruke en høyere innstilling der verktøyet og smøresystemet tillater det.
5. Tilbakeslag
Etter trekkslaget går vognen tilbake for neste syklus med opptil 20 m/min på mindre modeller og opptil 15 m/min på FR-100T.
6. Retting ved behov
En valgfri retteenhet kan legges til når nedstrømsprosessen krever tettere kontroll av bue eller vridning.
PLS-en kan kontrollere tegnings- og retursekvenser, mens HMI lar operatører stille inn og overvåke driftsparametere som tegnehastighet og slaglengde.
Løs dimensjonstoleranse etter ekstrudering
Ekstrudering alene gir kanskje ikke den bredde- og tykkelsestoleransen som kreves for elektriske presisjonskomponenter. Å trekke gjennom en kalibrert dyse gir en kontrollert reduksjon i tverrsnitt og forbedrer dimensjonskonsistensen langs stangen.
Overflatefeil fra forrige prosess
Ekstruderte overflater kan inneholde merker eller uregelmessigheter som blir uakseptable for utsatte samleskinner eller presisjonskontaktkomponenter. Riktig valgt tegneverktøy og smøring kan forbedre den ferdige overflaten.
Lav hardhet eller utilstrekkelig styrke
Kaldtegning introduserer arbeidsherding. Dette kan øke hardheten og strekkstyrken og hjelpe en samleskinne å opprettholde sin form under påfølgende bøying, montering eller vikling. Den nøyaktige endringen av mekaniske egenskaper avhenger av reduksjonen og materialtilstanden.
Tverrsnittsvariasjon
En presisjonstrekkdyse kontrollerer den ferdige seksjonen mer konsekvent enn å stole på ekstrudering alene, noe som er viktig når samleskinner må passe faste klaringer, terminaler, isolatorer eller elektriske enheter.
Gjentatte manuelle tegneoperasjoner
Hydraulisk aktivering gir programmerbare trekk- og retursykluser, noe som reduserer manuell intervensjon sammenlignet med manuelt styrt eller mekanisk drevet utstyr.
Presisjonskontroll av tverrsnitt
Hovedverdien av tegneprosessen er dimensjonskorreksjon i stedet for bare å øke trekkkraften. Det er mest nyttig når den ekstruderte seksjonen er nær den nødvendige endelige størrelsen, men ikke konsekvent oppfyller toleransen som kreves for montering eller elektriske komponenter.
2-12 m/min justerbar tegnehastighet
Variabel hastighet lar operatøren tilpasse prosessen til materialet, seksjonsgeometrien, reduksjonen og verktøyets tilstand. Maksimal hastighet er ikke automatisk den beste produksjonsinnstillingen; overflatekvalitet, dysetemperatur og smøring påvirker også den brukbare hastigheten.
10-100 tonns trekkkraft
Nødvendig tonnasje avhenger av materialstyrke, reduksjon, kontaktforhold og seksjonsgeometri. En bredere samleskinne krever ikke nødvendigvis samme kraft som en smalere skinne med likt tverrsnittsareal, så modellvalg bør baseres på en faktisk trekkkraftberegning.
6-12 m effektiv tegnelengde
Denne serien dekker mange produksjonsapplikasjoner for rett samleskinne. Lengre slag kan vurderes når den ferdige produktlengden eller produksjonsoppsettet krever det.
Hydraulisk kraftkontroll
Det hydrauliske systemet gir kontrollert trekkkraft gjennom hele slaget. Dette er spesielt nyttig for store kobberseksjoner og prosesser der plutselige endringer i trekkkraft kan påvirke overflatekvaliteten eller verktøyets levetid.
PLS og HMI styring
Programmerbar kontroll kan styre trekkslaget, returslaget og syklussekvensen. Det er nyttig for gjentatt produksjon fordi operatører kan arbeide med definerte prosessinnstillinger i stedet for manuelt å kontrollere hvert slag.
Valgfri retting og linjeintegrasjon
For anlegg som behandler samleskinner gjennom flere nedstrømsoperasjoner, kan trekkemaskinen konfigureres med mate-, rettings- eller annet håndteringsutstyr for å redusere mellomhåndtering.
Modelllvalg bør starte medstartbredde og -tykkelse, målbredde og -tykkelse, kobber- eller aluminiumskvalitet, reduksjon per pass, nødvendig tegnelengde og forventet produksjonseffekt. Den nominelle tonnasjen bør deretter kontrolleres mot den beregnede trekkkraften.
| Modell | FR-10T | FR-20T | FR-30T | FR-50T | FR-100T |
| Trekkkraft (tonn) | 10 | 20 | 30 | 50 | 100 |
| Samleskinnebredde (mm) | 40 | 15-60 | 20-120 | 30-180 | 30-400 |
| Samleskinne tykkelse (mm) | 2-5 | 2-10 | 2-20 | 2-30 | 3-30 |
| Effektiv tegningslengde (m) | 6-12 | 6-12 | 6-12 | 6-12 | 6-12 |
| Sylinderboringsdiameter (mm) | 125 | 150 | 180 | 200 | 280 |
| Stempelstangdiameter (mm) | 70 | 80 | 90 | 100 | 140 |
| Tegnehastighet (m/min) | 2-12 | 2-12 | 2-12 | 2-12 | 2-12 |
| Returhastighet (m/min) | 5-20 | 5-20 | 5-20 | 5-20 | 5-15 |
| Hovedmotoreffekt (kW) | 22 | 45 | 55 | 75 | 75 × 2 |
| Systemtrykk (kgf/cm²) | 140 | 170 | 230 | 210 | 250 |
Alle modellene i FR-serien er designet primært for kobber- og aluminiumsskinner. Tilpassede dyseholdere, lengre trekkslag, spesielle bredde-/tykkelsesområder, matesystemer og retteutstyr kan vurderes i henhold til produksjonslinjen.
Ikke velg en hydraulisk trekkbenk kun etter de maksimale samleskinnedimensjonene som er oppført i katalogen. For en teknisk anbefaling, oppgimaterialkarakter, startseksjon, ferdig seksjon, tegningslengde, antall passeringer og målutgang. Disse parameterne gjør det mulig å evaluere nødvendig trekkkraft og passende reduksjonsplan før maskinen spesifiseres.
En samleskinne hydraulisk trekkemaskin med overflødig tonnasje kan øke utstyrskostnadene uten å forbedre prosessen hvis den nødvendige trekkkraften er mye lavere. Omvendt, kontinuerlig drift ved maskinens kraftgrense gir mindre margin for endringer i materialtilstand, smøring eller verktøy. Det passende arbeidsområdet bør derfor bestemmes ut fra den faktiske prosessen i stedet for fra tonnasjen alene.
Kobberskinner for koblingsanlegg, distribusjonspaneler og busskanaler krever jevn bredde og tykkelse fordi den ferdige seksjonen må passe til isolasjonssystemer, klemmer og mekaniske støtter. En maskin i klassen FR-30T til FR-50T kan vurderes for bruk med middels seksjon etter kraftberegning.
Typisk produksjonsproblem:en ekstrudert stang er dimensjonalt nær målet, men krever ytterligere maskinering før montering. Tegning kan bringe seksjonen nærmere de angitte dimensjonene samtidig som overflatekonsistensen forbedres.
Flate kobberledere som brukes i transformatorsammenstillinger kan kreve kontrollerte dimensjoner og passende mekaniske egenskaper for forming eller vikling. Kaldtrekking kan gi arbeidsherding i tillegg til dimensjonsreduksjon.
Typisk produksjonsproblem:en leder som er for myk eller dimensjonelt inkonsekvent kan deformeres under vikling. Tegningsskjemaet kan velges for å oppnå den nødvendige endelige seksjonen og materialtilstanden før viklingsoperasjonen.
Små kobberseksjoner som brukes til terminaler, kontakter og jordingskomponenter drar nytte av konsistente tverrsnittsdimensjoner fordi variasjoner kan påvirke monteringstilpasning og elektrisk kontakt.
Typisk produksjonsproblem:variasjon i stangtykkelse skaper inkonsekvent bearbeidingsgodtgjørelse eller monteringstilpasning. En kalibrert tegneform gir en repeterbar siste seksjon.
Store kobberledere og elektrodesamleskinner som brukes i elektrolyse og andre høystrømssystemer krever betydelig tverrsnittskapasitet. DeFR-100Tgir opptil 100 tonn nominell trekkkraft og støtter samleskinner opptil 400 mm brede og 30 mm tykke innenfor det angitte modellutvalget.
Kobberskinner brukes i solcelle-inverterskap, energilagringssystemer og strømkonverteringsutstyr. Tegning er nyttig der lederen må oppfylle kontrollerte dimensjoner før stansing, bøying, plettering eller sluttmontering.
Flate kobberledere brukes i batterisystemer, høystrømskontakter og kraftfordelingsenheter. For disse bruksområdene er dimensjonskonsistens viktig fordi samleskinner ofte passerer gjennom bøying, isolasjon, stansing eller terminalmontering etter tegning.
Hydraulisk trekkbenkteknikk siden 1998
FangRong har vært engasjert i produksjon av kaldtrekkingsutstyr siden 1998. Dens ingeniørerfaring dekker hydrauliske trekkbenker, dysedesign, trekkkraftberegning, reduksjonsplaner og prosessautomatisering for ikke-jernholdige og andre metallprodukter.
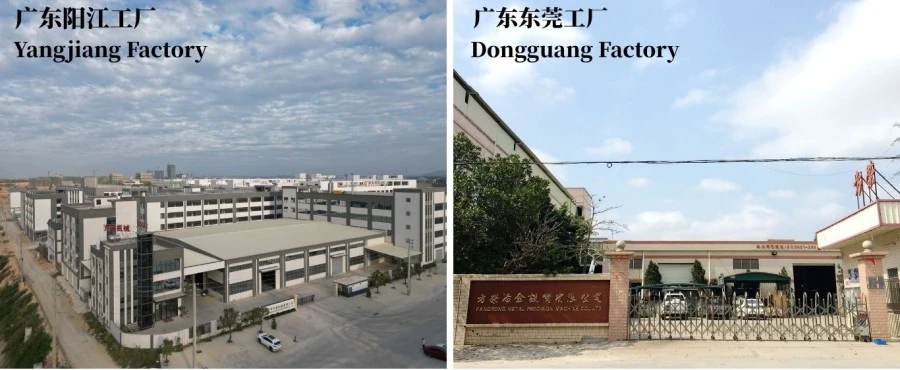
To produksjonsanlegg
FangRong driver produksjonsanlegg i Dongguan og Yangjiang. Produksjonsarrangementet på to steder gir ekstra produksjonskapasitet for standard og tilpasset tegneutstyr.
Internasjonale installasjoner
FangRong equipment has been supplied to customers in more than 70 countries and used across copper, aluminum, steel, stainless steel and other metal-processing applications.
Prosessspesifikk prosjektering
For et samleskinneprosjekt er det viktige ingeniørarbeidet ikke begrenset til å velge den hydrauliske sylinderen. FangRong kan bistå med trekkkraftberegninger, dysekonfigurasjon, reduksjonsplaner, hydrauliske parametere, layouttegninger og valgfri automatisering basert på kundens faktiske samleskinnedimensjoner.
Fabrikkgodkjenningstesting
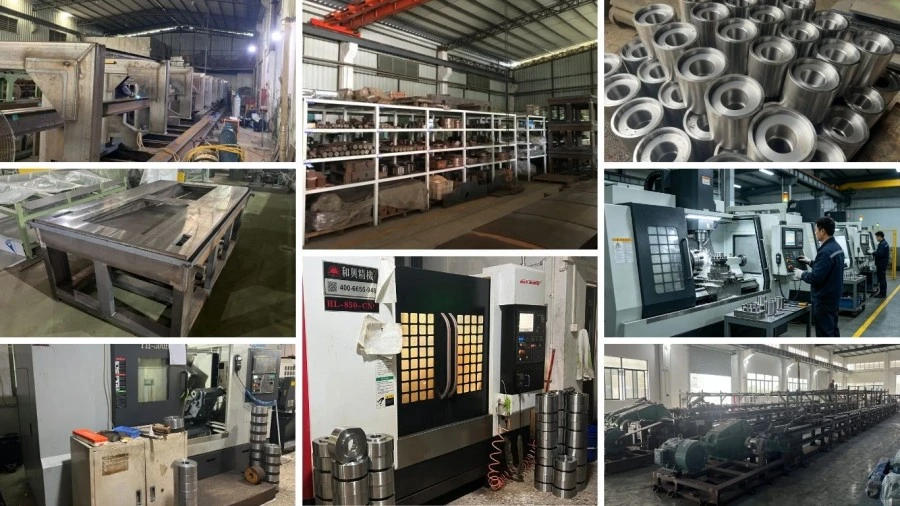
Før forsendelse kan maskinene gjennomgå tomgangsdrift etterfulgt av testing av nominell last. Der kundeprøver er tilgjengelige, kan faktisk materiale brukes til å kontrollere tegningsoperasjon, hydraulisk stabilitet, maskinbevegelse og krav til ferdig produkt før levering.
1. Ordreteknikk— Samleskinnedimensjoner, materiale, trekkkraft, dysekonfigurasjon, hydrauliske parametere og automatiseringskrav gjennomgås før produksjon.
2. Komponentinspeksjon— Nøkkelkomponenter inkludert sylinderrør, stempelstenger, tetninger og konstruksjonsstål inspiseres før montering.
3. Presisjonsbearbeiding— Sylinderboringer, stempelstenger og føringskomponenter maskineres og etterbehandles i henhold til de nødvendige dimensjonstoleransene.
4. Hydraulisk montering— Hydrauliske kraftenheter, ventiler, rør og kontrollkomponenter monteres og kontrolleres for trykkstabilitet og lekkasje.
5. Mekanisk justering— Hovedsylinderen, trekkvognen og føringssystemet er satt sammen og justert for å opprettholde stabil bevegelse under trekking.
6. Elektrisk og PLS integrasjon— Kontrollsystemet er programmert i henhold til maskinkonfigurasjonen og den nødvendige tegnesyklusen.
7. Lasttesting— Maskindrift kontrolleres under definerte belastningsforhold, med kundematerialetesting der prøver leveres.
8. Sluttkontroll— Hydraulisk trykk, bevegelse, elektriske funksjoner, sikkerhetsanordninger, dimensjoner og generell maskintilstand inspiseres før forsendelse.
9. Eksportemballasje— Komponenter er beskyttet mot fuktighet, korrosjon og transportskader før lasting.
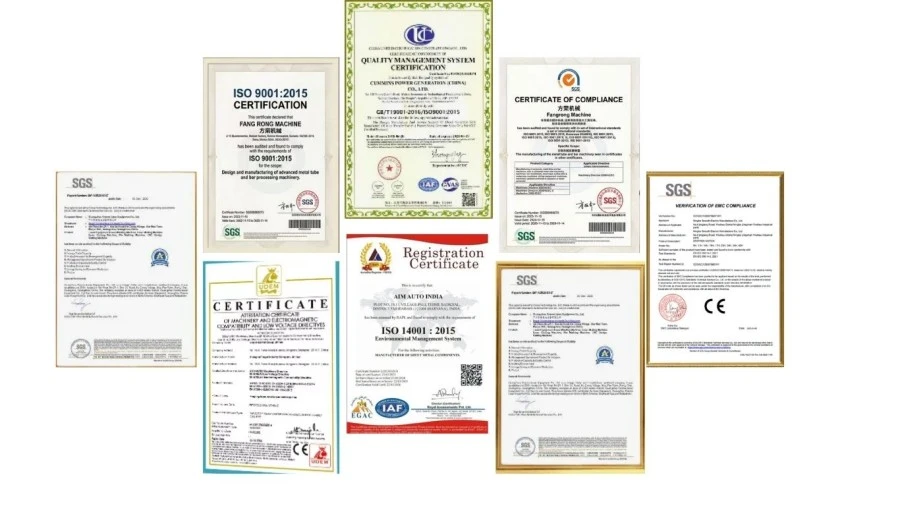
ISO 9001:2015— Kvalitetsstyringssystem som dekker relevant design, produksjon, installasjon og serviceaktiviteter. Sertifikat nr.UQ231211R1.
CE— Standard maskinkonfigurasjoner kan leveres med CE-samsvarsdokumentasjon for gjeldende maskinsikkerhetskrav. Den nøyaktige erklæringen og sikkerhetskonfigurasjonen bør bekreftes for maskinen som bestilles og destinasjonsmarkedet.
SGS inspeksjon— Tredjepartsinspeksjon kan arrangeres for kunder som krever uavhengig verifisering før forsendelse.
Patenter— FangRong rapporterer 32 oppfinnelsespatenter og mer enn 100 bruksmodellpatenter, inkludert patenter knyttet til tegneutstyrskomponenter og verktøysystemer.
Maskinen er forberedt for eksporttransport med korrosjonsbeskyttelse, fuktbeskyttelse og passende treemballasje for hovedkomponenter. Store hydrauliske og mekaniske enheter kan sendes separat i henhold til kravene til containerlasting og installasjon på stedet.
For tilbud skal den endelige forsendelsesmetoden, pakkekonfigurasjonen, avgangshavnen og Incoterm bekreftes i henhold til destinasjonen, maskindimensjonene og bestillingskonfigurasjonen.
Standardapplikasjonen erkobber og aluminium samleskinner. Kobberlegeringer, aluminiumslegeringer og andre ikke-jernholdige materialer kan også vurderes når materialets tilstand, trekkkraft og verktøy er passende. Materialkarakteren bør oppgis før modellvalg.
Det oppgitte modellutvalget dekker bredder fra15 til 400 mmog tykkelser fra2 til 30 mm, med nøyaktig rekkevidde avhengig av modell. FR-100T dekker 30-400 mm bredde og 3-30 mm tykkelse.
Det er ingen enkelt reduksjonsverdi som gjelder for hver kobber- eller aluminiumsskinne. Den praktiske reduksjonen avhenger av materialkvalitet og tilstand, start- og sluttsnitt, formgeometri, smøring og nødvendige mekaniske egenskaper. For større totale reduksjoner kan flere trekkgjennomganger og mellomgløding være nødvendig.
Ja. Kalddeformasjon øker generelt hardhet og styrke gjennom arbeidsherding. Graden av endring avhenger av reduksjonen og utgangsmaterialets tilstand. Hvis en spesifikk strekkfasthet, hardhet eller forlengelse er nødvendig, bør tegningsskjemaet utformes rundt målmekaniske egenskaper.
Tegning kan forbedre overflatens tilstand betraktelig, men det endelige resultatet avhenger også av innkommende overflate, formkvalitet, formgeometri og smøring. En tegnemaskin kan ikke fjerne dype defekter som allerede finnes under den opprinnelige overflaten.
Sammenlign den nødvendige trekkkraften i stedet for å bare velge etter ferdig samleskinnebredde. Oppgi start- og måldimensjoner, materialkvalitet og reduksjonsplan. FangRong kan beregne estimert trekkkraft og anbefale riktig modell.
Nei. Den2-12 m/minområde er et justerbart driftsområde, ikke en obligatorisk produksjonshastighet. Den passende innstillingen avhenger av seksjonsgeometri, reduksjon, materiale, smøring, formtilstand og nødvendig overflatekvalitet. Høyere hastighet er kun nyttig når hele prosessen kan opprettholde stabile tegningsforhold.
Ja. En valgfri retteenhet kan integreres når den ferdige samleskinnen krever ekstra kontroll av baug eller vridning. Fôring og annet nedstrøms håndteringsutstyr kan også vurderes i henhold til produksjonsoppsettet.
Standard maskinkonfigurasjon inkluderer hydraulisk trekksystem, hovedsylinder, trekkvogn, dyseholder, hydraulisk kraftenhet og PLS/HMI-kontrollsystem. Verktøy for en spesifikk samleskinnestørrelse bør bekreftes separat fordi dysens dimensjoner avhenger av kundens start- og ferdigseksjoner.
Gimaterial grade, starting width and thickness, finished width and thickness, required drawing length, number of passes, target output and available factory power supply. En tegning eller tverrsnittsdiagram er også nyttig for ikke-standard profiler.
FR-serien bruker en effektiv tegnelengde på6-12 meter. Lengre eller applikasjonsspesifikke tegningslengder kan evalueres under prosjektering.
Standardmodeller krever generelt ca30-60 dager, mens større eller tilpassede maskiner kan kreve60-90 dager. Bekreftet ledetid bør oppgis i tilbudet fordi verktøy, automatisering, maskinstørrelse og fabrikkbelastning kan påvirke produksjonstiden. Fremskyndet levering bør bekreftes fra sak til sak i stedet for å antas.
Standard kommersiell ordning er30% depositum ved ordrebekreftelse og 70% før forsendelse etter fabrikkaksepttesting. Alternative vilkår kan diskuteres for spesifikke prosjekter.
Standard garantiperiode er12 måneder fra idriftsettelse. Garantidekning og unntak bør bekreftes i den endelige salgskontrakten.
Ja. FangRong gir installasjonsovervåking, igangkjøringsstøtte og operatøropplæring. Opplæring på stedet dekker normalt maskindrift, stansebytte, rutinemessig vedlikehold og grunnleggende feildiagnose. Fundamenttegninger og ankerboltoppsett kan leveres før montering.
Ja. Der det er praktisk, kan kundeprøver brukes til fabrikktesting. Dette er spesielt nyttig når samleskinnedelen er stor, ikke-standard, eller når kunden har spesifikke krav til dimensjoner, overflater eller mekaniske egenskaper.
CE-dokumentasjon kan leveres for gjeldende standard maskinkonfigurasjoner. Fordi maskinkonformitet avhenger av den faktiske maskinkonfigurasjonen og destinasjonsmarkedet, bør gjeldende erklæring, sikkerhetsanordninger og dokumentasjon bekreftes før bestilling.
Ja. Oppgi kobber- eller aluminiumskvalitet, startseksjon, målseksjon og nødvendig prosess. FangRong kan bruke disse parameterne til å evaluere trekkkraften, velge riktig modell i FR-serien og anbefale en passende reduksjon og verktøykonfigurasjon.
Adresse
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Kina
Tlf
E-post