Whatsapp
Vi tilbyr et omfattende utvalg av presisjonsutstyr for metallbearbeiding, inkludert retting, kaldtrekking, peking, fasing, skjæring, trådrullemaskiner og trekkdyser, skreddersydd for rør-, stang- og trådmaterialer på tvers av ulike bransjer.
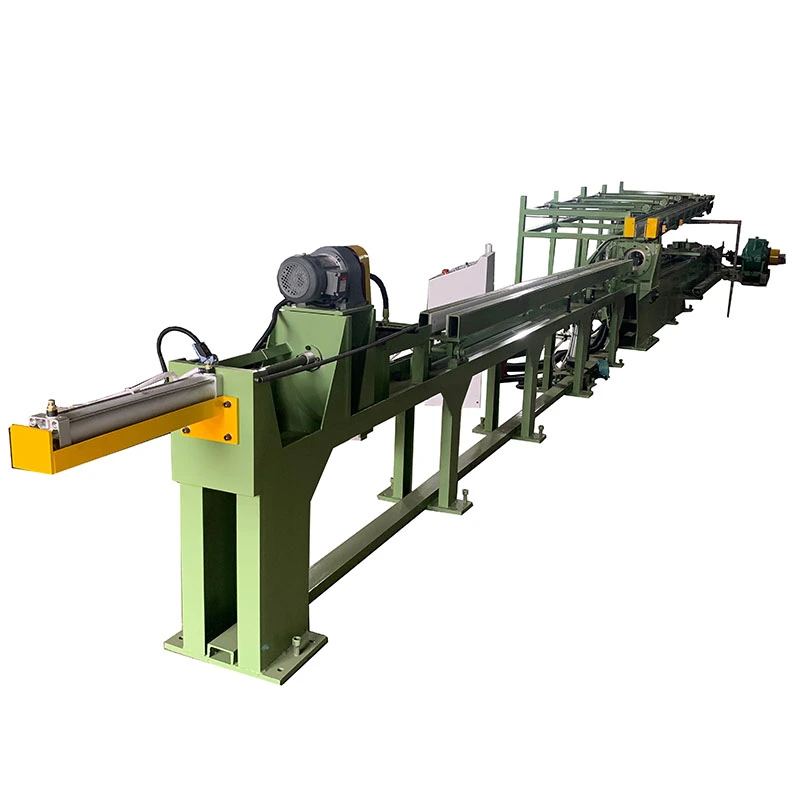
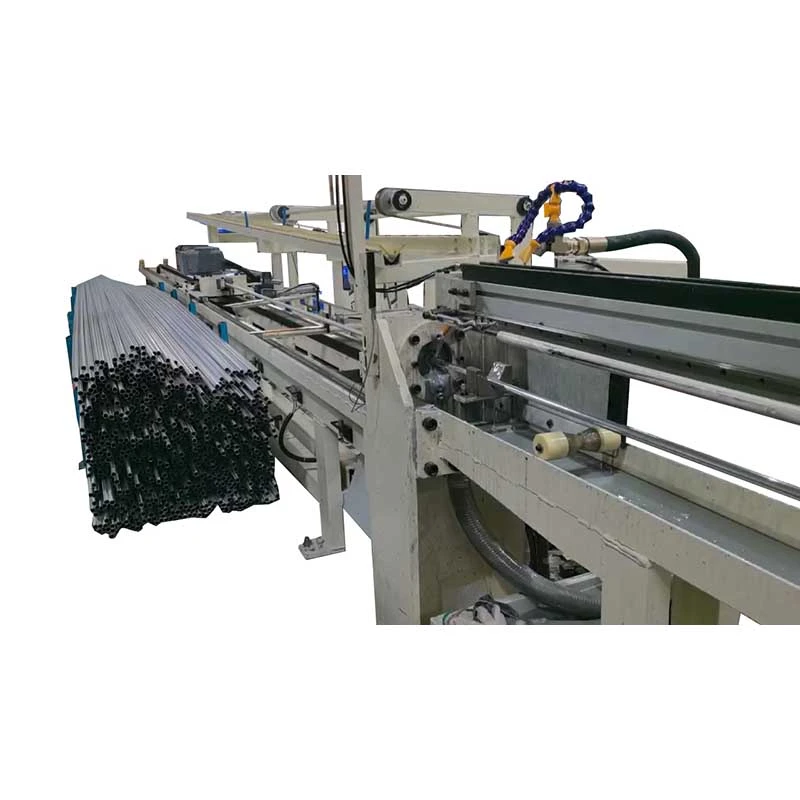
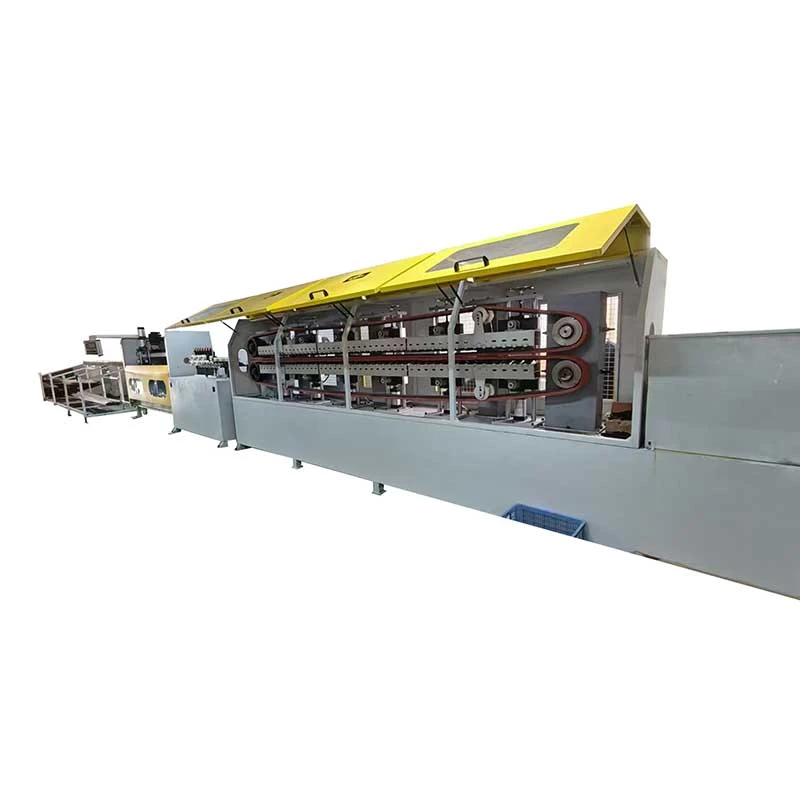
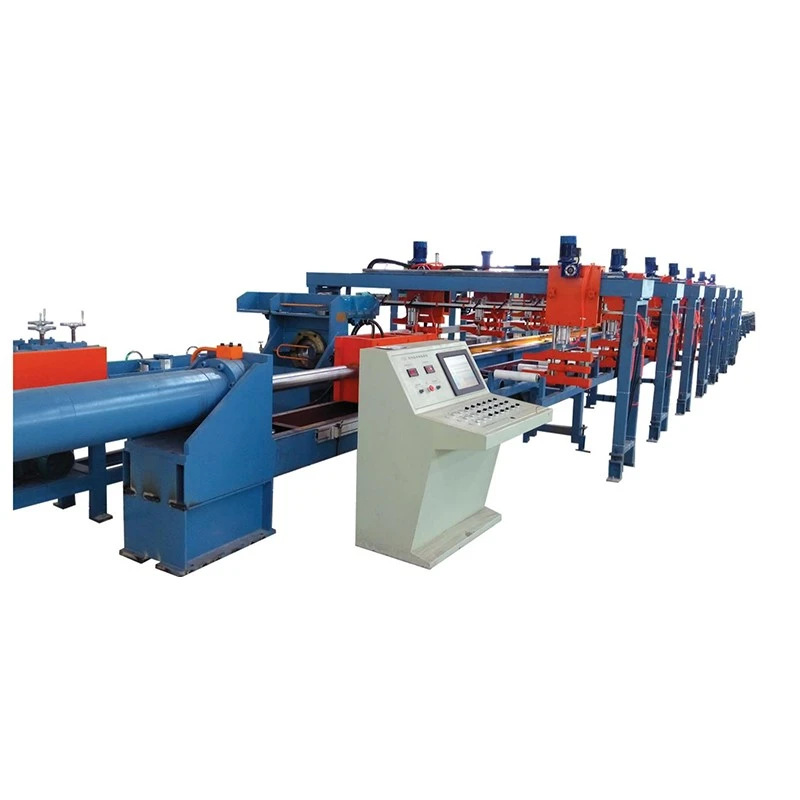
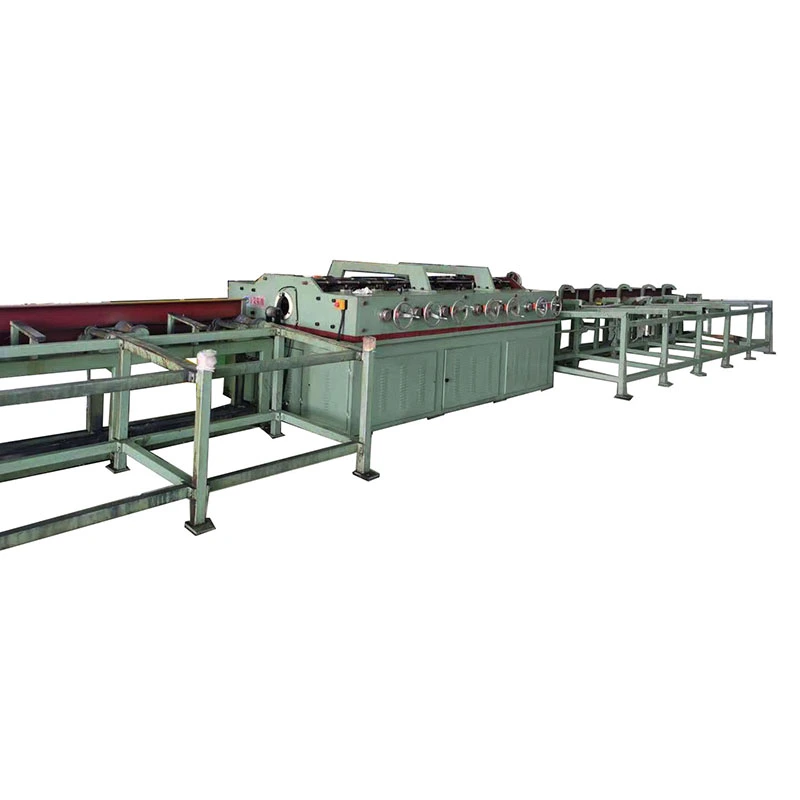
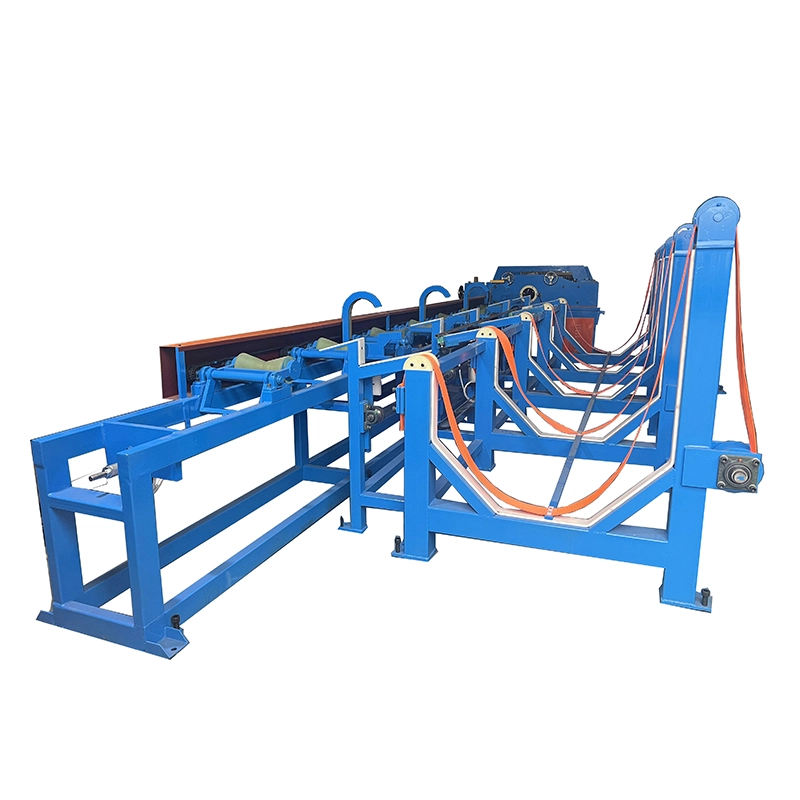
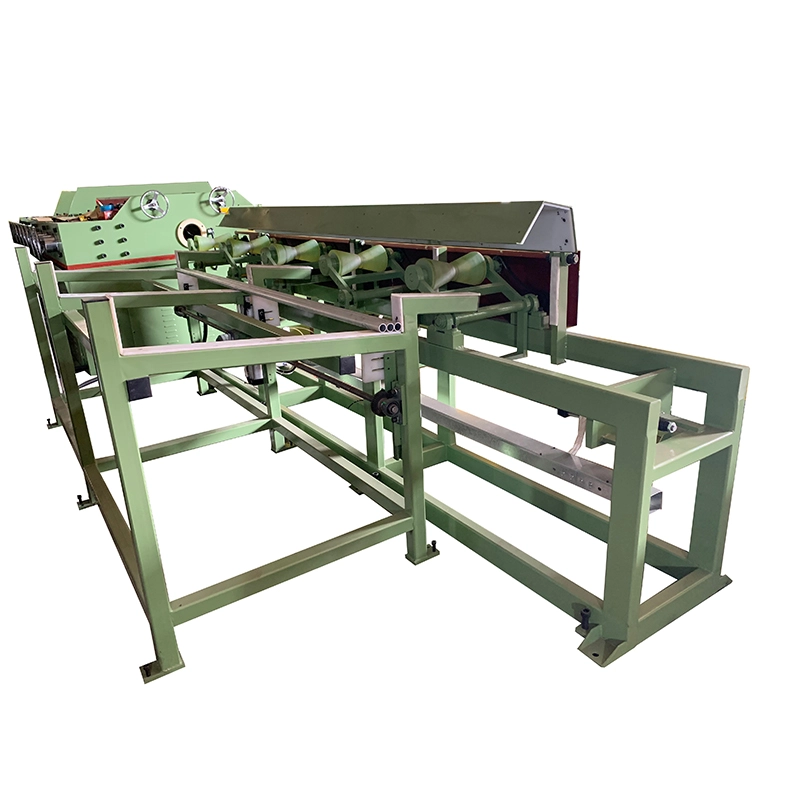
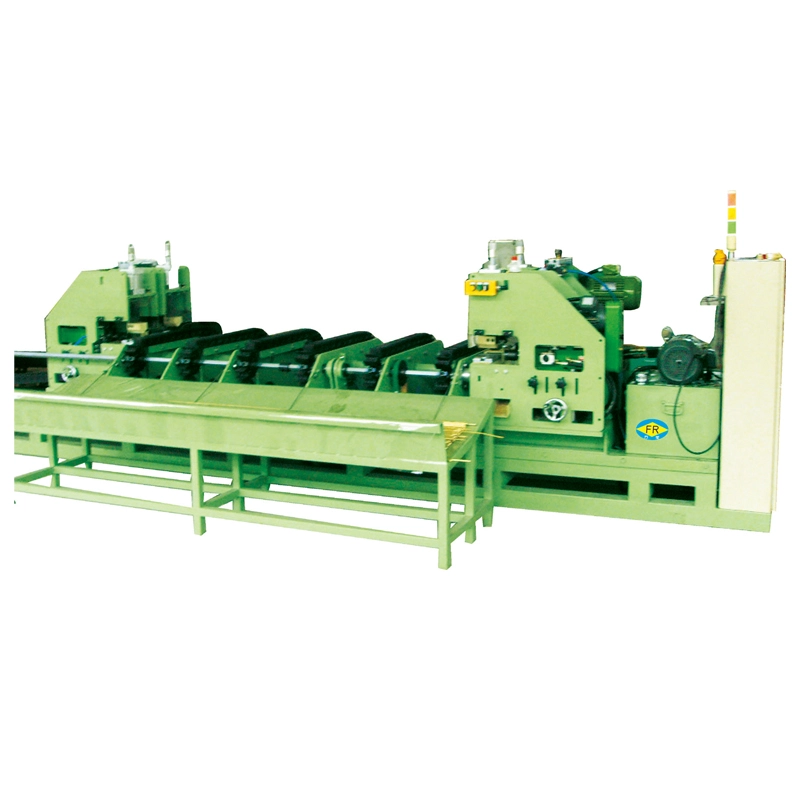
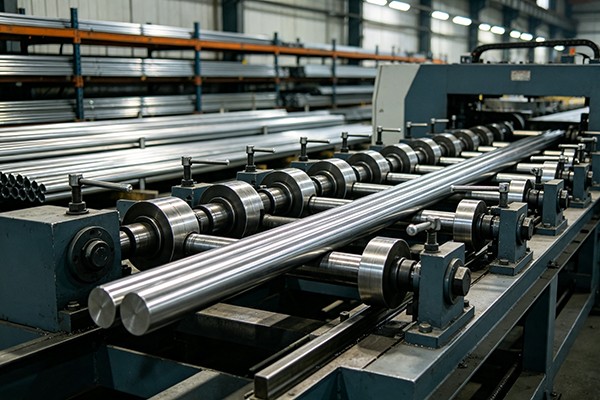
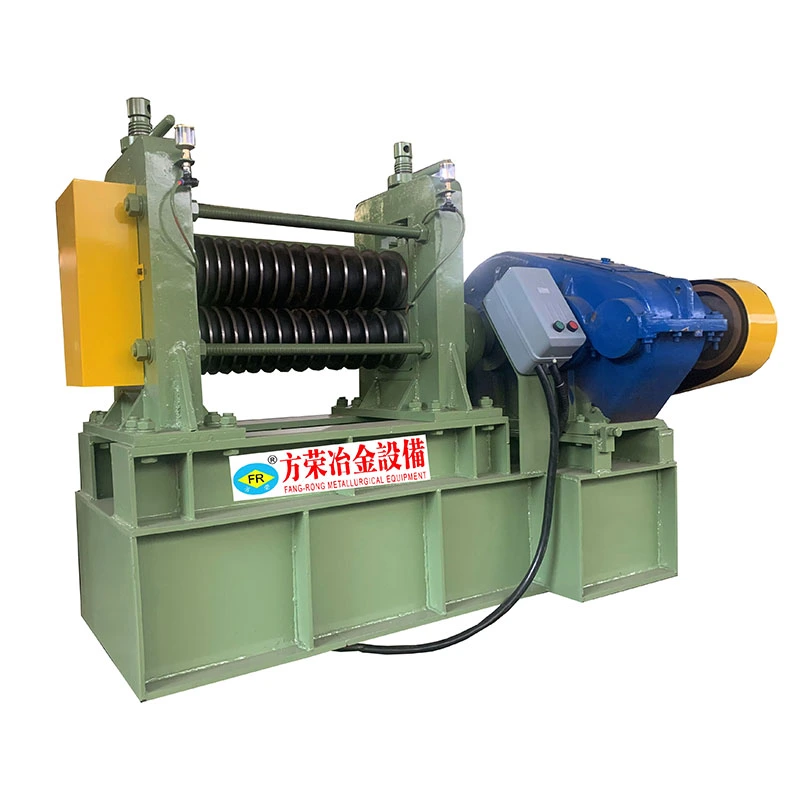
DeKobber horisontal rettemaskiner en multi-rulle rettemaskin for kobberrør, rør, massive stenger og profiler etter ekstrudering, trekking, gløding eller håndtering. Den bruker kontrollert omvendt bøying gjennom flere rullesett for å korrigere bue, krumning og mindre ovalitet uten å kreve en separat retteoperasjon.
Kobber trenger andre retteforhold enn stål. Dens relativt lave flytestyrke og myke overflate gjør overdreven rulletrykk til en vanlig årsak til overflatemerker, mens forskjellige temperamenter krever forskjellige rettekrefter og linjehastigheter. FR-serien er derfor konfigurert rundtrulleantall, arbeidsstykkediameter, kobbertemperering, retthetstoleranse og krav til overflatefinish.
For produksjonslinjer der kobberrøret skal loddes, bøyes, belegges eller monteres automatisk, er både retthet og overflatetilstand viktig. Riktig rullegeometri og justering hjelper til med å korrigere røret uten å introdusere nye riper, overdreven deformasjon eller overkorreksjon.
FangRongs FR-serie inkluderer13 standardkonfigurasjoner fra FR-20 til FR-180, som dekker kobberrørdiametre fraφ4 mm til φ180 mmog solide stenger fraφ10 mm til φ90 mm. Avhengig av modell, maskinen bruker14, 15, 16, 17 eller 20 rullesett. Utvalgte 20-ruller konfigurasjoner kan oppnå retthet så lavt som0,1 mm/m. Total motoreffekt varierer fra3 kW til 55 kW, med maskinvekter fra ca700 kg til 25 000 kg.
Utstyret inneholder retteteknologi utviklet gjennom FangRongs langsiktige samarbeid med en taiwansk produsent. FangRong ble etablert i 1998 som et joint venture og ble heleid i 2013, og beholdt den rette- og tegnetekniske erfaringen utviklet gjennom dette samarbeidet.
FR-serien brukermulti-roller omvendt bøying. I stedet for å korrigere en bøyning på ett punkt med høy kraft, passerer arbeidsstykket gjennom påfølgende valser som påfører mindre kontrollerte korreksjoner. Dette fordeler deformasjonen langs røret eller stangen og lar operatøren nå den nødvendige rettheten med mindre risiko for permanent overbøyning.
1. Mating og justering
Kobberrøret eller stangen kommer inn gjennom føringssystemet. Riktig innføringsjustering er viktig fordi et feilplassert arbeidsstykke kan produsere inkonsekvent retthet selv når valseinnstillingene er riktige.
2. Progressiv revers bøying
Flere rullesett påfører kontrollert trykk fra forskjellige retninger. Rullegeometri og justering er tilpasset arbeidsstykkets diameter. Flere rullesett gir flere korreksjonspunkter og velges vanligvis når det kreves strengere retthetstoleranser.
3. Kontrollert overflatekontakt
Kobber er mykere enn stål, spesielt i glødet tilstand. Rulleflater er derfor presisjonsbehandlet, medoverflatebeskyttende rullealternativer tilgjengelignår applikasjonen krever streng kontroll av riper, gnaging eller overflatemerker.
4. Hastighetsjustering
FR-76 og større modeller gir0-60 m/min variabel hastighetgjennom en frekvensomformer. FR-50 og mindre modeller bruker valgbare hastigheter på9/18/27/45 m/min. Faktisk produksjonshastighet bør velges i henhold til kobberlegering, temperament, rørdimensjoner, retthetsmål og overflatekrav i stedet for bare å bruke maksimal hastighet.
5. Rettende og dimensjonerende effekt
Den kontrollerte rullekontakten kan også redusere mindre ovalitet og forbedre dimensjonskonsistensen. Retting bør imidlertid ikke behandles som en erstatning for en dedikert dimensjoneringsprosess når det kreves tette dimensjonstoleranser.
6. Utskrivning
Det ferdige røret eller stangen går ut av maskinen med spesifisert retthet og er klar for påfølgende bøying, kutting, lodding, plettering, montering eller andre etterbehandlingsoperasjoner.
Overflateskader under oppretting
Kobber kan lett merkes av uegnede rulleoverflater eller for høyt trykk. For HVAC-rør, elektriske samleskinner og dekorative kobberprodukter kan disse merkene føre til avvisning eller ytterligere etterarbeid. Alternativer for overflatebeskyttende ruller bidrar til å redusere denne risikoen.
Different copper tempers
Mykglødet kobber og hardtrukket kobber reagerer ikke på de samme retteinnstillingene. Rulletrykk og prosesseringshastighet må tilpasses materialets tilstand for å unngå deformasjon eller gjentatte passeringer.
Bøyning etter ekstrudering og tegning
Kobberrør og -stenger kan utvikle krumning under ekstrudering, kaldtrekking, gløding, opprulling eller transport. Multi-roller retting korrigerer denne krumningen før materialet går inn i neste produksjonsstadium.
Ovalitet av rør
Tynnveggede kobberrør kan utvikle ovalitet under forming og håndtering. Riktig justerte ruller kan gi en sekundær dimensjoneringseffekt mens de korrigerer rettheten. Det oppnåelige resultatet avhenger av rørdimensjoner, materialtilstand og initial deformasjon.
Inkonsekvent mating inn i nedstrømsutstyr
Overdreven krumning kan forstyrre automatisk rørbøying, kutting, sveising, lodding og montering. En kontrollert retteprosess forbedrer fôringskonsistensen og reduserer manuell korrigering.
Problemer med rørtilpasning
For produksjon av HVAC, kjøling, rørleggerarbeid og varmevekslere kan overdreven bøyning eller ovalitet påvirke rørplassering og sammenføyning. Konsekvent retthet gjør nedstrøms forming og sammenføyning mer repeterbar.
Kobber krever nøye kontroll av rull-til-arbeidsstykke-kontakt. Presisjonsslipte rulleoverflater og valgfrie overflatebeskyttende materialer er tilgjengelige for applikasjoner der riper og gnaging ikke kan aksepteres.
FR-76 og større maskiner støtter0-60 m/mindrift med variabel hastighet. FR-50 og mindre modeller gir9/18/27/45 m/minvalgbare hastigheter. Dette gjør at linjen kan justeres i henhold til materialtemperatur og produktkrav i stedet for å tvinge hver kobberspesifikasjon gjennom samme innstilling.
FR-serien er tilgjengelig med14, 15, 16, 17 eller 20 ruller. Et høyere rulletall gir ytterligere korreksjonspunkter og vurderes normalt når produksjonslinjen krever tettere retthet. For eksempel er FR-50 20-rullekonfigurasjonen spesifisert for≤0,1 mm/mretthet.
Serien dekker kobberrør fraφ4 mm til φ180 mmog solide stenger fraφ10 mm til φ90 mm. Dette gjør at det samme produktutvalget kan dekke små presisjonsrør så vel som større industrielle kobberprodukter.
Kobber horisontale rettemaskiner kan konfigureres for rent kobber som f.eksC11000 og C12200, samt messing, bronse, cupronickel og andre kobberlegeringer. Både sømløse og sveisede rør kan behandles når dimensjonene deres faller innenfor den valgte maskinens arbeidsområde.
Kobbers duktilitet tillater relativt høye rettehastigheter, men maksimal hastighet bør ikke være det eneste valgkriteriet. For høyvolumproduksjon er den riktige kombinasjonen av valsekonfigurasjon, hastighet, trykk og arbeidsstykkets tilstand viktigere enn å bare øke linjehastigheten.
For kobberretting, velg maskinen i henhold tilrør- eller stangdiameter, veggtykkelse, kobberlegering og temperament, initial krumning, nødvendig retthet, krav til overflatebehandling og produksjonshastighet. Hvis den samme maskinen skal behandle flere størrelser, bør hele størrelsesområdet vurderes i stedet for å velge kun i henhold til den største diameteren.
| Modell | Maks rør-Ø (mm) | Min rør Ø (mm) | Maks stang Ø (mm) | Retthet (mm/m) | Rullesett | Hastighet (m/min) | Total effekt (kW) | Vekt (kg) | Dimensjoner L×B×H (mm) |
| FR-180 (17 ruller) | φ180 | φ60 | φ90 | ≤0,3 | 17 | - | 55 | 25 000 | 4200×1800×1500 |
| FR-150 (17 ruller) | φ150 | φ58 | φ70 | ≤0,3 | 17 | - | 30/37 | 12 000 | 4100×2280×1700 |
| FR-120 (14 ruller) | φ120×T3.0 | φ38 | φ50 | ≤0,3 | 14 | - | 30 | 9000 | 3250×1450×1250 |
| FR-100 (14 ruller) | φ89×T3.0 | φ28 | φ32 | ≤0,3 | 14 | 0-60 | 15 | 5000 | 2350×1560×1160 |
| FR-100 (17 ruller) | φ89×T3.0 | φ28 | φ32 | ≤0,2 | 17 | 0-60 | 18 | 5000 | 2700×1560×1160 |
| FR-76 (14 ruller) | φ60×T3.0 | φ16 | φ22 | ≤0,3 | 14 | 0-60 | 11 | 2500 | 2250×1560×1160 |
| FR-76 (17 ruller) | φ76×T3.0 | φ18 | φ25 | ≤0,2 | 17 | 0-60 | 15 | 3500 | 2560×1560×1160 |
| FR-76 (20 ruller) | φ76×T3.0 | φ18 | φ25 | ≤0,2 | 20 | 0-60 | 15 | 5400 | 3250×1500×1250 |
| FR-50 (14 ruller) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0,3 | 14 | 18.9.27.45 | 7.5 | 1500 | 1750×1120×1040 |
| FR-50 (20 ruller) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0,1 | 20 | 18.9.27.45 | 7.5 | 2000 | 2200×1120×1040 |
| FR-25 (14 ruller) | φ25 | φ6 | φ12 | ≤0,3 | 14 | 18.9.27.45 | 4 | 1000 | 1300×900×950 |
| FR-25 (16 ruller) | φ25 | φ6 | φ12 | ≤0,2 | 16 | 18.9.27.45 | 4 | 1100 | 1800×1100×950 |
| FR-20 (15 ruller) | φ16×T2.0 | φ4 | φ10 | ≤0,3 | 15 | 18.9.27.45 | 3 | 700 | 1100×1050×950 |
Tekniske merknader:T indikerer rørveggtykkelse, for eksempel betyr T3.0 en 3,0 mm veggtykkelse. FR-50 og mindre modeller bruker valgbare hastigheter på 9/18/27/45 m/min. FR-76 og større modeller gir 0-60 m/min variabel hastighet gjennom en frekvensomformer. Rulleoverflatematerialer kan spesifiseres i henhold til kobberproduktet og krav til overflatekvalitet.
Kobberrør for luftkondisjoneringsspoler, kjølesystemer, fordampere, kondensatorer og varmevekslere krever ofte retting før automatisk U-bøying eller rør-til-rør-platemontering. Konsekvent retthet hjelper nedstrømsutstyr med å opprettholde repeterbar mating og posisjonering.
Kobber horisontal rettemaskin er egnet for kobbersamleskinner, ledere og runde stenger som brukes i bryterutstyr, transformatorer, elektrisk distribusjonsutstyr og kraftsystemer. Overflatebeskyttelse er spesielt viktig der det ferdige kobberet skal holde en ren kontaktflate.
Kobberrør som brukes i luftkondisjoneringssystemer for biler og kjølekretser for elbiler kan kreve retting etter tegning eller forming. Den riktige rullekonfigurasjonen kan forberede røret for påfølgende bøye- og monteringsoperasjoner.
Vannrør av kobber, gassrør og andre rør for bygningstjenester kan rettes ut etter produksjon eller håndtering for å forbedre dimensjonskonsistensen før kutting, sammenføyning og installasjon.
Kobberrør med liten diameter som brukes i instrumentering og væskesystemer krever nøye kontroll av retthet og overflatetilstand. FR-20 er designet for rørdiametre fraφ4 mm, underlagt den spesifikke rørets veggtykkelse og materialtilstand.
Det samme retteprinsippet kan brukes på kobberlegeringsrør og solide stenger, inkludert messing-, bronse- og cupronickel-produkter. Endelige valseinnstillinger bør bestemmes ut fra legeringen, hardheten, dimensjonene, innledende krumning og nødvendig retthet.
26+ år med retteteknikk
FangRong ble etablert i 1998 og begynte som et joint venture med en taiwansk produsent som spesialiserer seg på tegne- og retteutstyr. Selskapet ble heleid i 2013 og har fortsatt å utvikle rette- og trekkemaskineri for bearbeiding av metallrør og stang.
To produksjonsanlegg
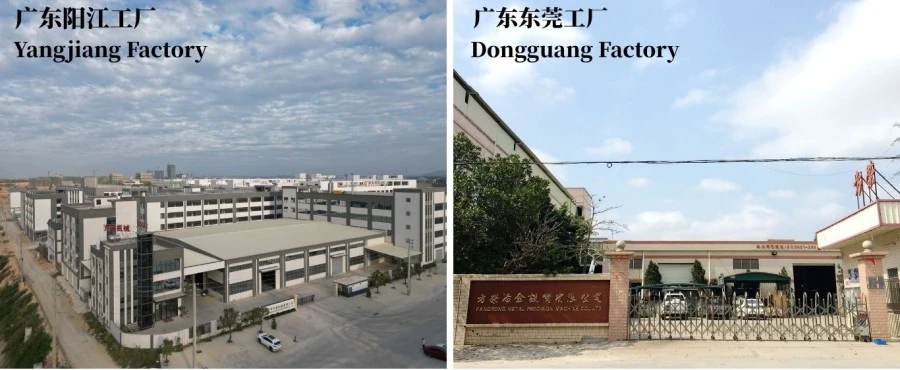
Dongguan og Yangjiang produksjonsanlegg gir en samlet årlig kapasitet på mer enn650 maskiner. Produksjonsoppsettet på to steder støtter samtidig produksjon for flere prosjekter og større bestillinger.
Erfaring på tvers av metallbearbeiding
FangRong rapporterer utstyr levert til kunder i70+ land, med mer enn10 000 kunderpå tvers av stål, rustfritt stål, kobber, messing, aluminium og spesiallegering.
Fabrikktesting før forsendelse
Hver maskin gjennomgår tomgangskjøring og fulllasttesting. Der kundeprøver er tilgjengelige, kan faktiske kobberrør eller stenger brukes til testing. Retthet, rundhet, rullejustering, vibrasjon, motorstrøm, overflatetilstand, oljelekkasje og elektriske funksjoner kontrolleres før forsendelse.
Kobberspesifikk ingeniørstøtte
Før produksjon kan FangRong evaluere kobberlegering, temperament, diameter, veggtykkelse, retthetsmål, overflatekrav og utgangskrav for å bestemme riktig valsekonfigurasjon, hastighetsområde og valseoverflatebehandling.
Installasjon og ettersalgsstøtte
Støtte inkluderer installasjonsovervåking, igangkjøring, operatøropplæring, reservedeler, ekstern feilsøking og teknisk assistanse. Fundamenttegninger og ankerboltoppsett leveres for maskininstallasjon.
1. Ingeniørgjennomgang— Valsekonfigurasjon, hastighetsområde, overflatebeskyttelse og maskinoppsett bestemmes ut fra kundens kobberspesifikasjoner og produksjonskrav.
2. Materialinspeksjon— Stålplater, aksler, valser, tannhjul og andre nøkkelkomponenter inspiseres før maskinering.
3. Presisjonsbearbeiding— Rulleoverflater og maskinrammer maskineres til nødvendig geometri og innretting.
4. Mekanisk montering— Valseenheter, transmisjonskomponenter, girkasse og drivsystem monteres og kontrolleres.
5. Elektrisk integrasjon— Motor, omformer, PLS, HMI, sensorer og sikkerhetskontroller er integrert og testet.
6. Maskintesting— Hele maskinen kjøres før forsendelse. Kundekobberprøver kan brukes til ytelsesverifisering når de leveres.
7. Sluttkontroll— Retthet, rundhet, overflatetilstand, elektrisk sikkerhet, vibrasjon og oljelekkasje kontrolleres før pakking.
8. Eksportemballasje— Maskiner er beskyttet mot fuktighet, korrosjon og håndteringsskader under internasjonal transport.
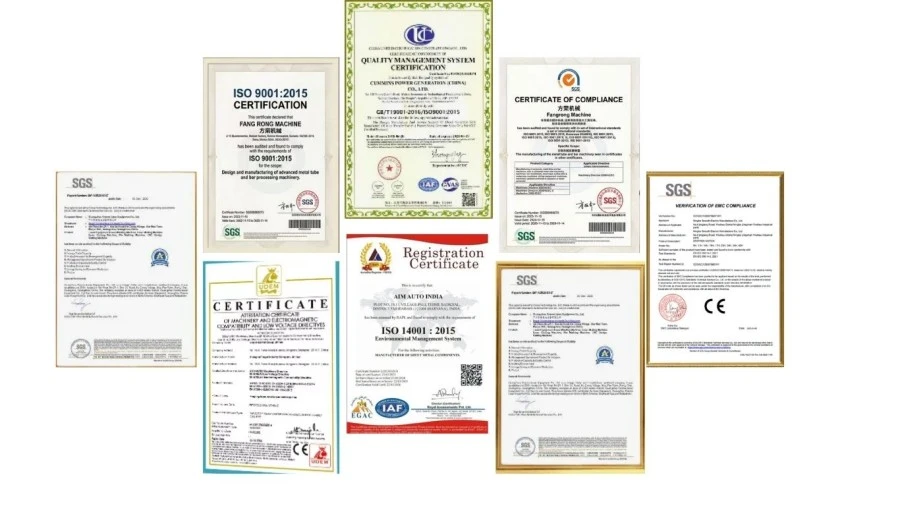
ISO 9001:2015— Kvalitetsstyringssystem som dekker selskapets design, produksjon, installasjon og serviceaktiviteter. Sertifikat nr. UQ231211R1.
CE-merke— Standard FR-maskiner leveres med CE-samsvar for gjeldende maskinsikkerhetskrav, inkludert relevante nødstopp- og sikkerhetsfunksjoner.
SGS inspeksjon— Uavhengige inspeksjonstjenester er tilgjengelige for maskinytelse og sikkerhetsverifisering i henhold til prosjektkrav.
Patentert teknologi— FangRong har nasjonale oppfinnelses- og bruksmodellpatenter som dekker utstyrskomponenter og teknologier, inkludert kjedestramming, flertråds dyseholding og hurtigskiftende dorsystemer.
Før forsendelse blir maskinen inspisert, beskyttet mot korrosjon og pakket for internasjonal transport. Emballasje og forsendelsesordninger bestemmes i henhold til maskindimensjoner, vekt, transportmetode og destinasjon.
Maskinen er designet for kobber- og kobberlegeringsrør, rør, massive rundstenger og profiler. Typiske materialer inkluderer C11000, C12200, messing, bronse og cupronickel. Både sømløse og sveisede rør kan bearbeides, forutsatt at produktdimensjonene og materialtilstanden samsvarer med den valgte modellen.
Modellvalg avhenger hovedsakelig av maksimal og minimum produktdiameter, veggtykkelse, materialtilstand, nødvendig retthet og produksjonshastighet. For eksempel er FR-20 og FR-25 egnet for mindre rør og stenger, mens FR-76, FR-100, FR-120, FR-150 og FR-180 dekker større produkter. En 14-, 17-, 20-rullers konfigurasjon kan også velges når strammere retthet eller mer kontrollert korreksjon er nødvendig.
Standardkonfigurasjoner er spesifisert til ≤0,3 mm/m, mens utvalgte multivalsekonfigurasjoner kan nå ≤0,2 mm/m eller ≤0,1 mm/m. Det faktiske resultatet avhenger av rørdiameter, veggtykkelse, materialtemperering, initial deformasjon og rullejustering. For krevende bruksområder bør den endelige spesifikasjonen bekreftes ved hjelp av kundens faktiske prøver.
Ja. Imidlertid krever glødet kobber og hardtrukket kobber forskjellige rulletrykk og maskininnstillinger. Mykere materiale er mer utsatt for innrykk og overflatemerking, mens hardere materiale generelt krever større korrigeringskraft. Retteparametrene bør derfor justeres i henhold til kobberlegeringen, temperamentet og rørdimensjonene i stedet for å bruke én fast innstilling for alle produktene.
Kobber er mykere enn stål og kan ripes eller merkes hvis rulletrykk, innretting eller overflatetilstand er uegnet. Maskinen kan konfigureres med rullematerialer og overflatebehandlinger som passer for kobberbehandling. For utseendekritiske produkter som HVAC-rør, dekorative messingrør eller eksponerte kobberkomponenter bør overflatekrav spesifiseres før produksjon.
Retteprosessen med flere ruller kan bidra til å redusere mindre ovalitet mens den korrigerer bøyning, men den er ikke en erstatning for en dedikert rørdimensjonerings- eller kalibreringsprosess. Hvis applikasjonen har strenge krav til utvendig diameter, veggtykkelse eller rundhet, bør disse toleransene vurderes separat under maskinvalg.
Ja. Fabrikktesting kan utføres med kundeleverte kobberrør, stenger eller profiler. Testen kan evaluere retthet, overflatetilstand, rullejustering, maskinstabilitet og driftsparametere under faktiske materialforhold. Dette anbefales ved bearbeiding av en ny kobberlegering, tynnvegget rør eller produkt med strenge krav til retthet.
Adresse
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Kina
Tlf
E-post