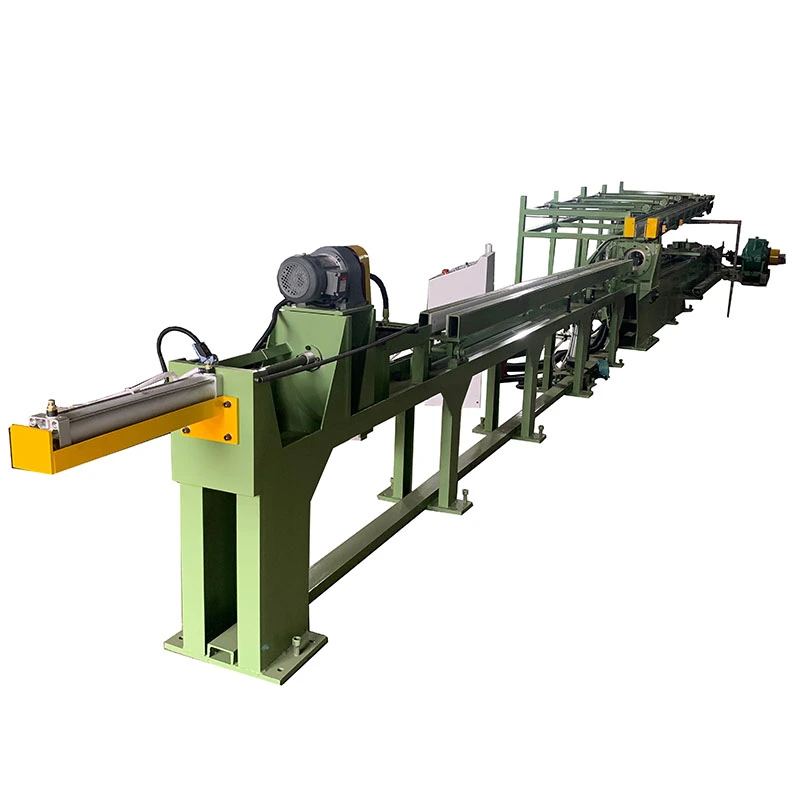
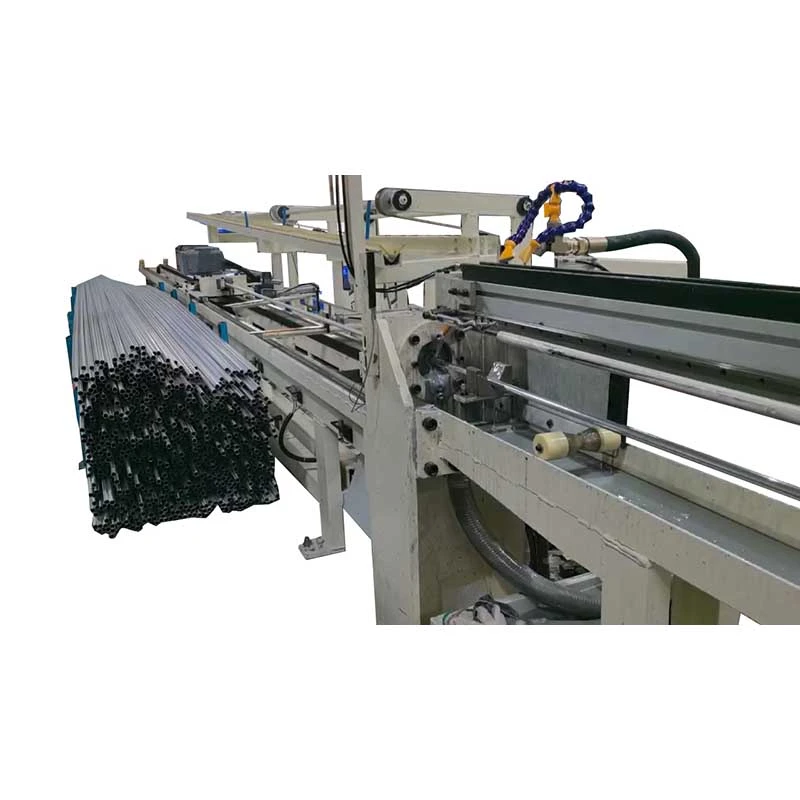
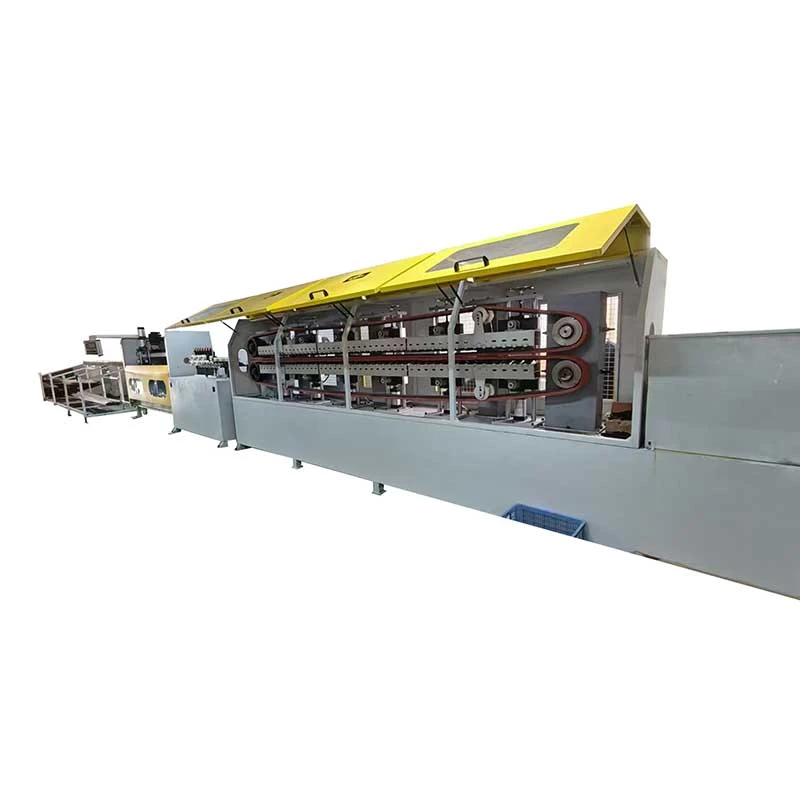
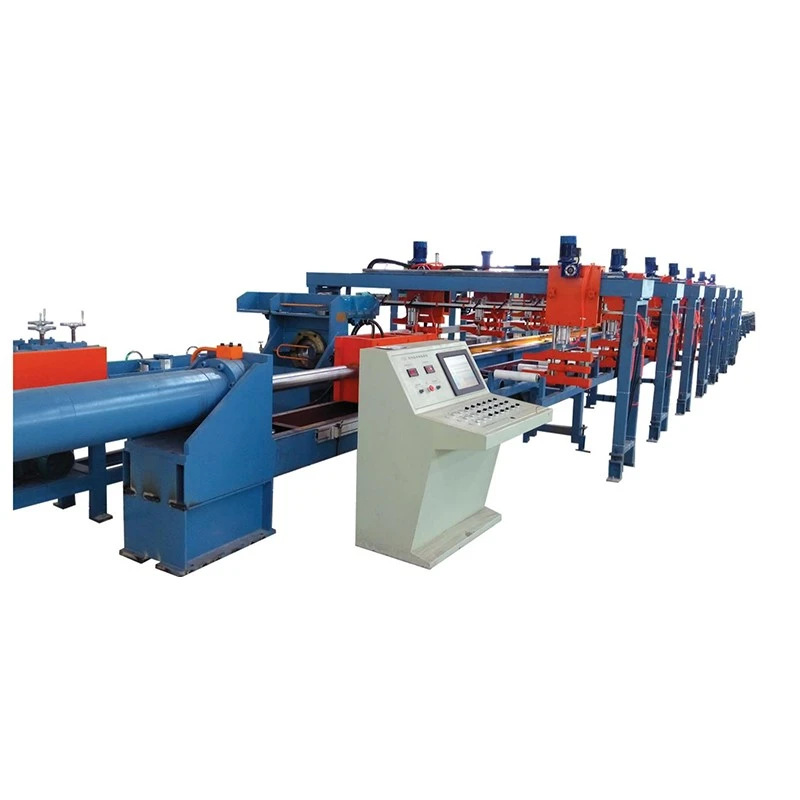
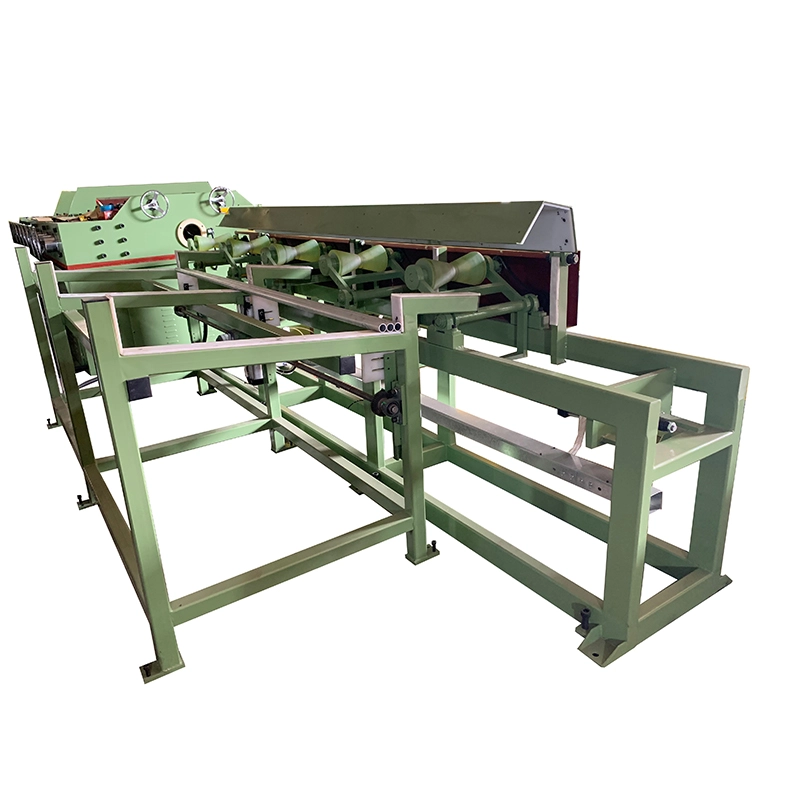
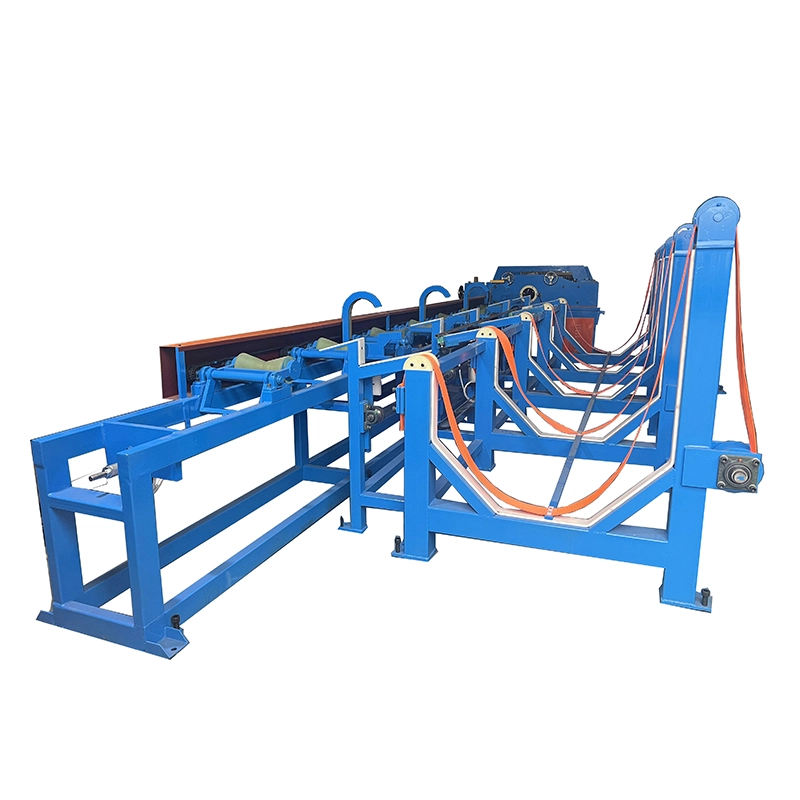
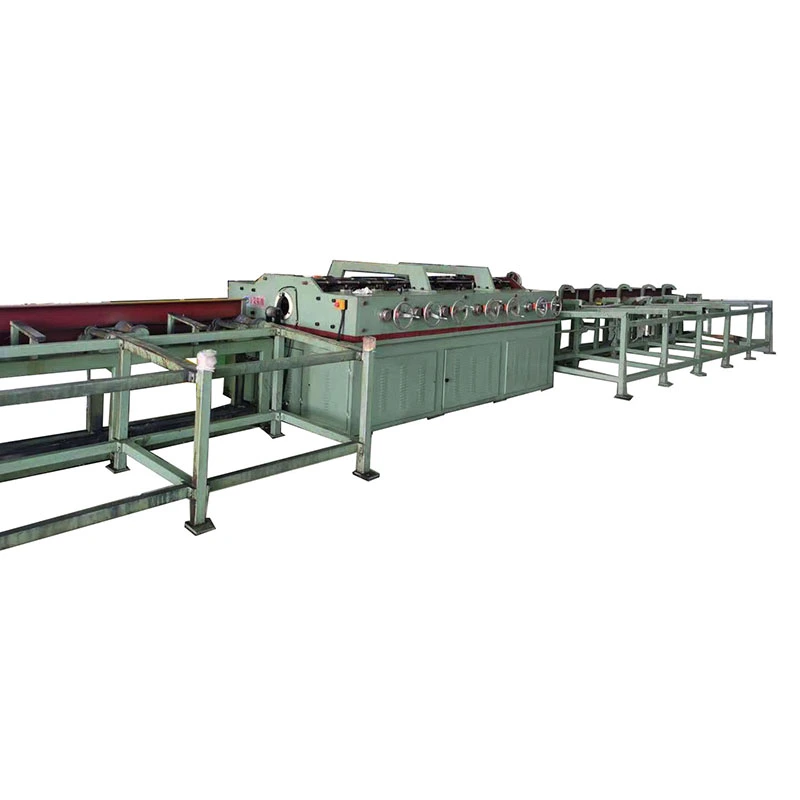
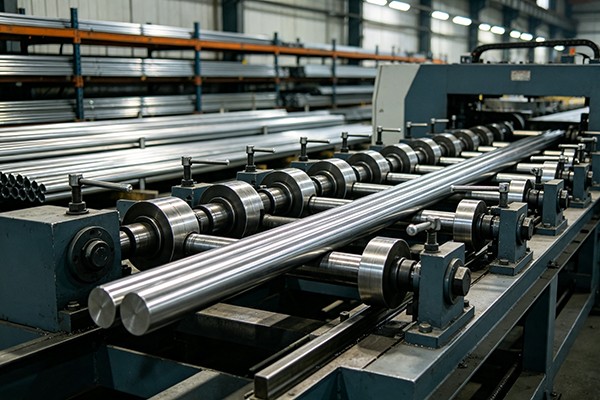
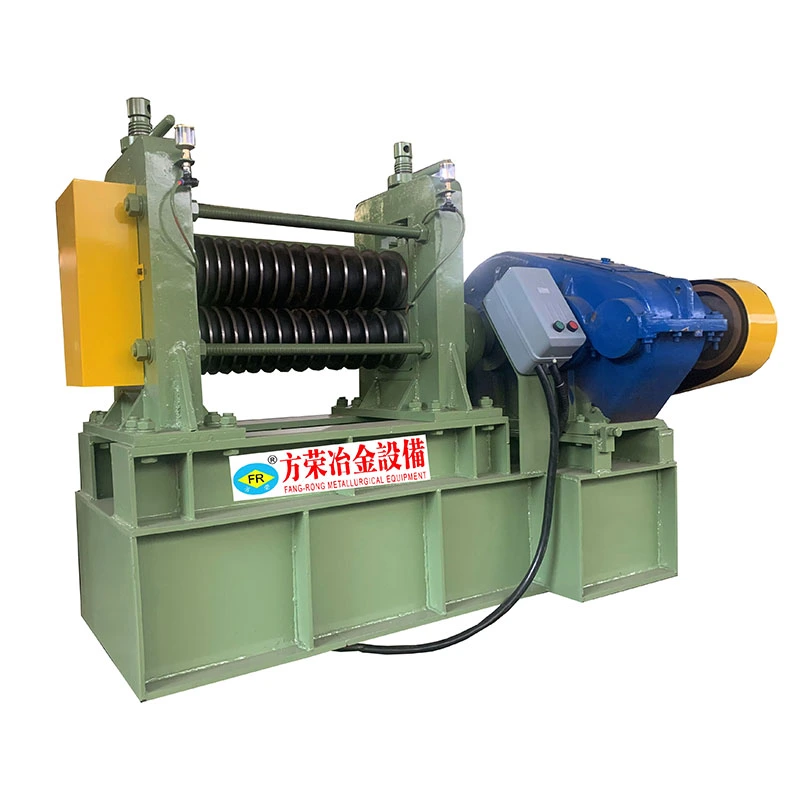
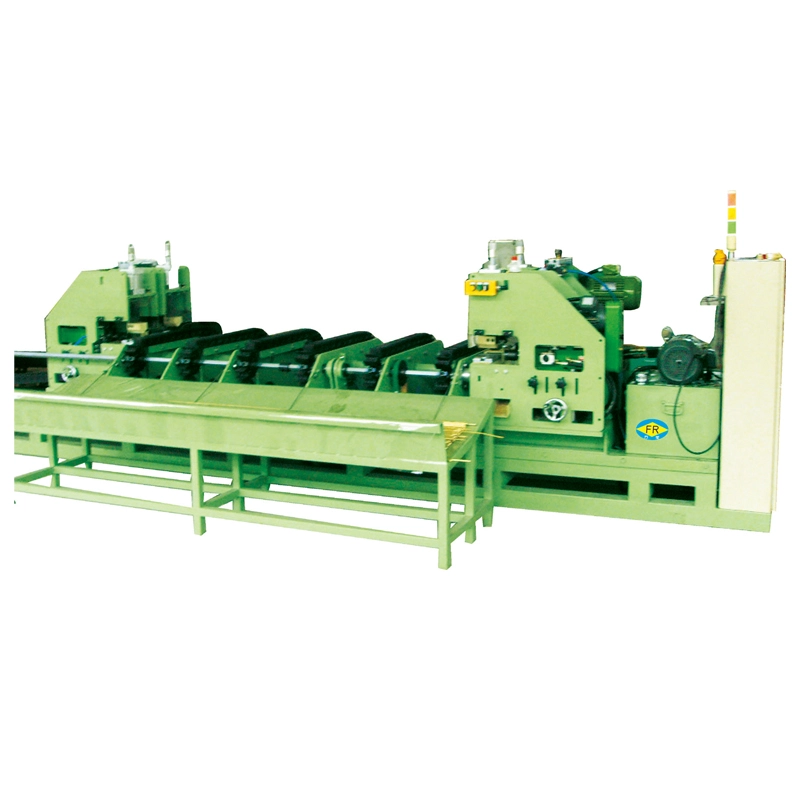
For lange stenger og rør er utretting en kontinuerlig korrigeringsprosess i stedet for en enkelt presseoperasjon. Når materialet passerer gjennom en horisontal rad med ruller, påføres kontrollert bøyning gjentatte ganger for å fjerne gjenværende krumning samtidig som den ferdige delen holdes innenfor det nødvendige dimensjonsområdet.FangRongHorisontale rettemaskinerer bygget for denne typen kontinuerlig korreksjon, og dekker runde produkter fra φ4mm til φ180mm.
Kontinuerlig korrigering for lange seksjoner
Det horisontale arrangementet gir operatøren en tydelig materialbane gjennom rullelinjen, noe som er spesielt praktisk for lange stenger, rør, aksler og andre produkter som må forbli støttet gjennom hele utrettingsprosessen. FangRong FR-20 til FR-180-modeller er konfigurert med omtrent 14–20 ruller, noe som gjør at korreksjonsbelastningen kan fordeles over flere kontaktpunkter i stedet for å konsentrere deformasjonen på ett sted.
Arbeidshastigheten er justerbar fra 0–60 m/min gjennom variabel frekvenskontroll. Lavere hastigheter kan være nyttige ved bearbeiding av hardere materialer, større seksjoner eller produkter som krever mer nøye korrigering, mens høyere hastigheter er egnet for stabil, repeterende produksjon når valseinnstillingene er etablert.
Tre størrelser viser forskjellen i maskinkonfigurasjon
| Modell |
Produktutvalg |
Ruller |
Hovedmotor |
Maskinvekt |
| FR-25 |
φ6–25 mm |
14
|
4kW |
1000 kg |
| FR-76 |
φ18–76 mm |
17
|
15kW |
3.500 kg |
| FR-180 |
φ60–180 mm |
17
|
55kW |
25 000 kg |
Økningen i maskinstørrelse er ikke bare relatert til valsemengde. Stenger og rør med større diameter krever større korrigeringskraft, tyngre rullesammenstillinger og en mer stiv maskinstruktur. FR-180, for eksempel, bruker en 55 kW hovedmotor og veier omtrent 25 000 kg, noe som gir den mekaniske kapasiteten som kreves for seksjoner opp til φ180 mm.
Retthet er bare en del av det ferdige resultatet
En stolpe kan vises visuelt rett mens den fortsatt viser uakseptabel rundhet eller dimensjonsvariasjon. For presisjonsproduksjon kan FangRong horisontale rettetang konfigureres for retthet på ca0,1–0,3 mm/mog rundhetstoleranse ned til≤0,05 mm, avhengig av materialtilstand, innkommende deformasjon, rullejustering og prosessparametere.
Denne forskjellen har betydning når det rettede produktet vil gå inn i en maskinerings-, monterings-, hydraulisk- eller lagerrelatert prosess. I slike tilfeller er det ikke nok å fjerne synlig bøyning; korrigeringsprosessen må unngå å introdusere overdreven deformasjon i selve seksjonen.
Beskytte overflaten under korrigering
Overflatemerking er en vanlig bekymring når man skal rette opp ferdige eller halvferdige stenger og rør. For høyt rulletrykk, forurensede rulleoverflater, uegnede valsematerialer eller feil justering kan etterlate langsgående merker selv når retthetsresultatet er akseptabelt.
FangRong-maskiner bruker herdede og polerte valser, med rullediametre fra omtrent φ68mm til φ320mm. Rulleoverflatematerialer og kontaktforhold kan velges i henhold til produktet slik at korrigeringskraften påføres uten unødig skade på den ferdige overflaten.
Hvor horisontal retting passer best
Typiske produkter inkluderer bilaksler, hydrauliske sylinderrør, konstruksjonsstenger, møbelrør og andre lange runde seksjoner som krever kontrollert retthet etter trekking, avskalling, maskinering eller varmebehandling. Den horisontale rettemaskinen kan også integreres i en produksjonsrute med enKald tegnemaskinoppstrøms og enSkjæremaskinnedstrøms når den samme linjen må håndtere tegning, retting og prosessering med fast lengde.
For FangRong velges valsekonfigurasjonen fra det faktiske produktet i stedet for fra diameteren alene. Materialkvalitet, innkommende krumning, ferdig retthet, overflatekrav, produksjonshastighet og nedstrømsdrift påvirker alle det endelige oppsettet. CE-sertifisert utstyr og teknisk støtte er tilgjengelig for internasjonale produksjonsprosjekter.



 Whatsapp