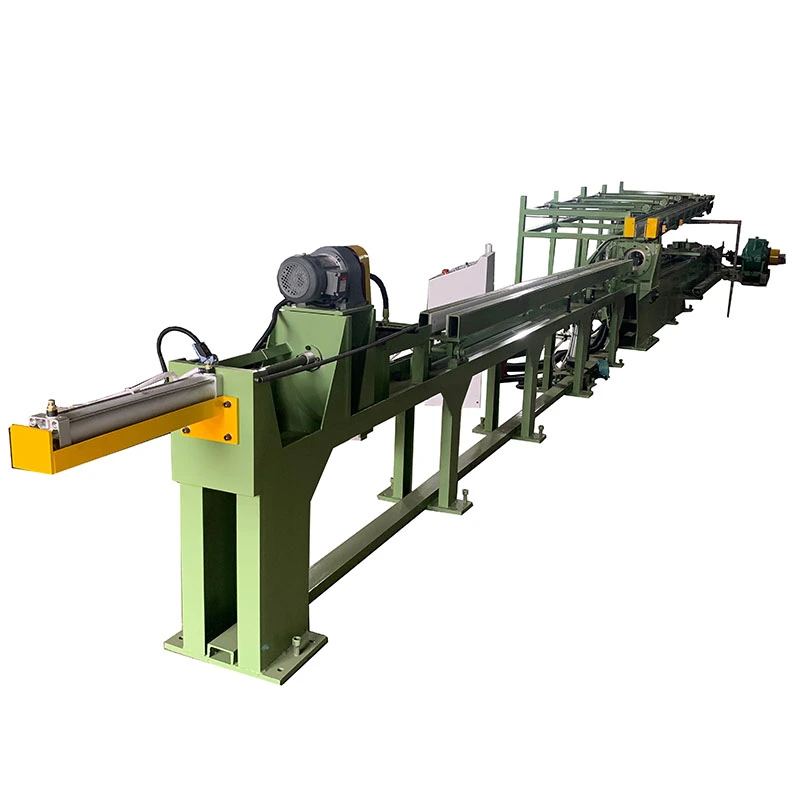
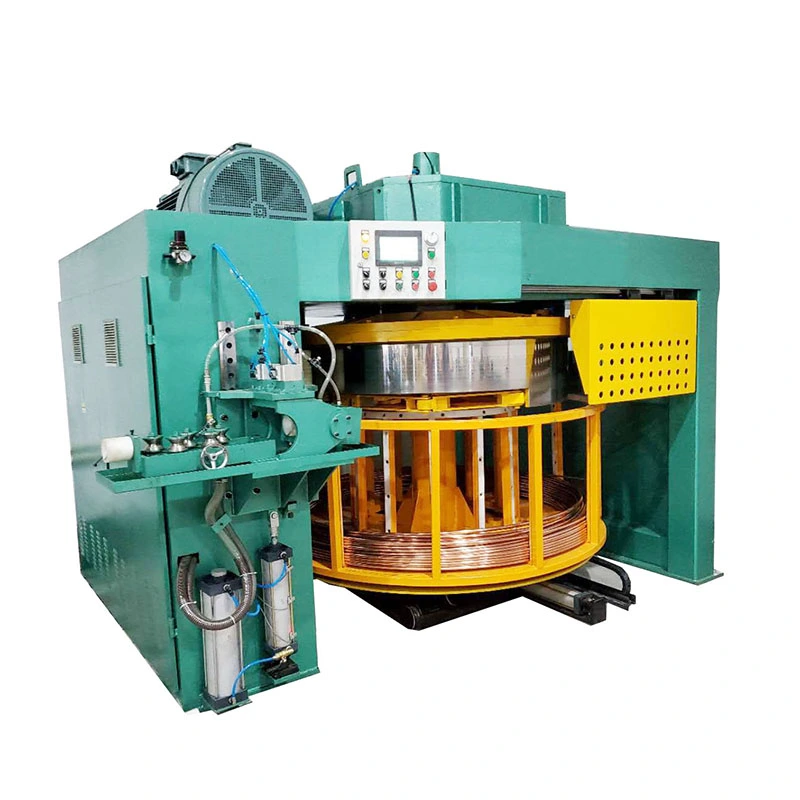
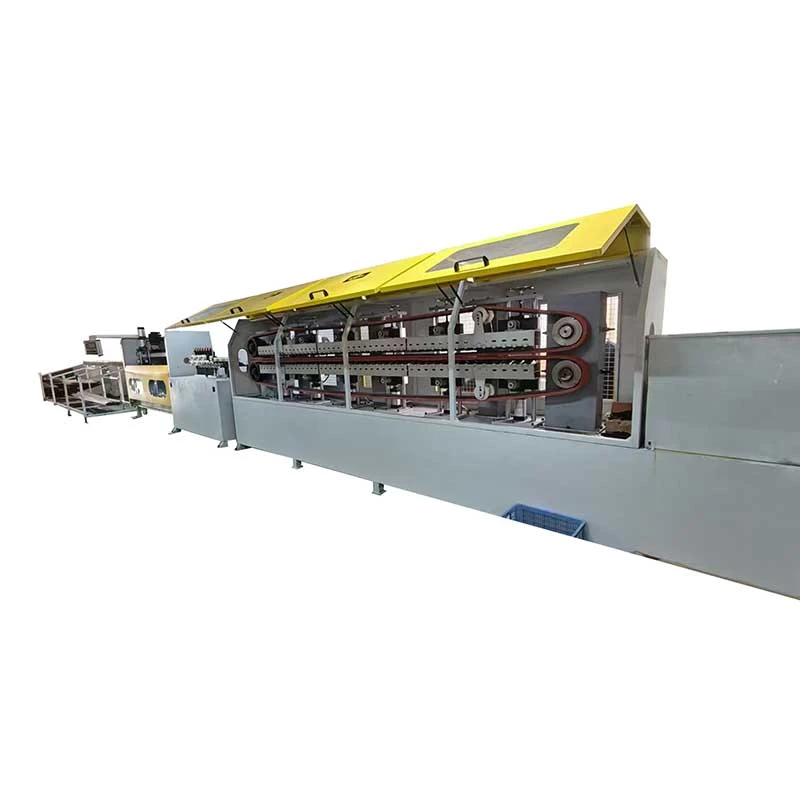
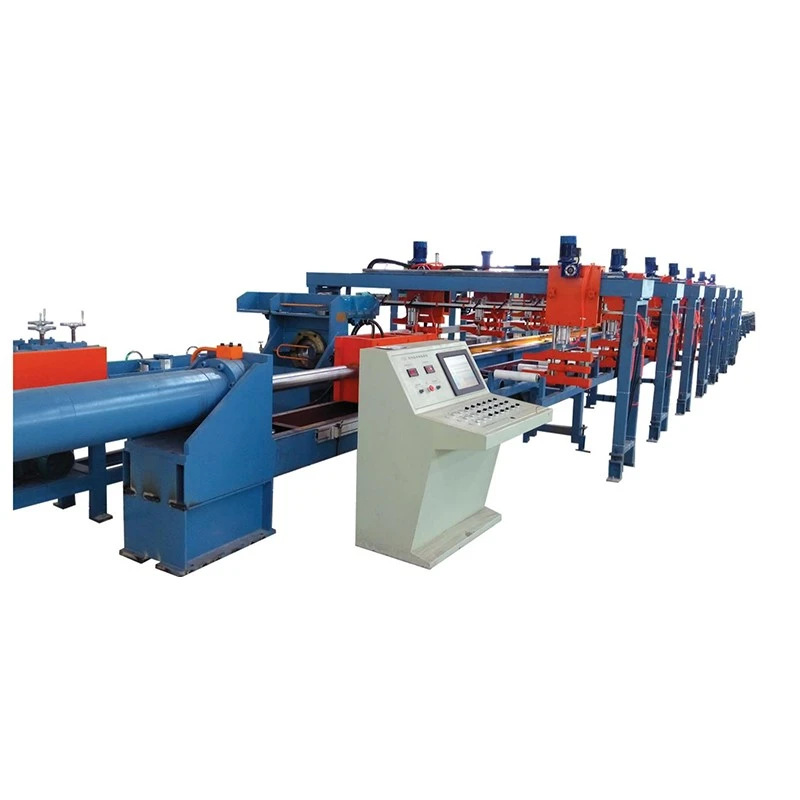
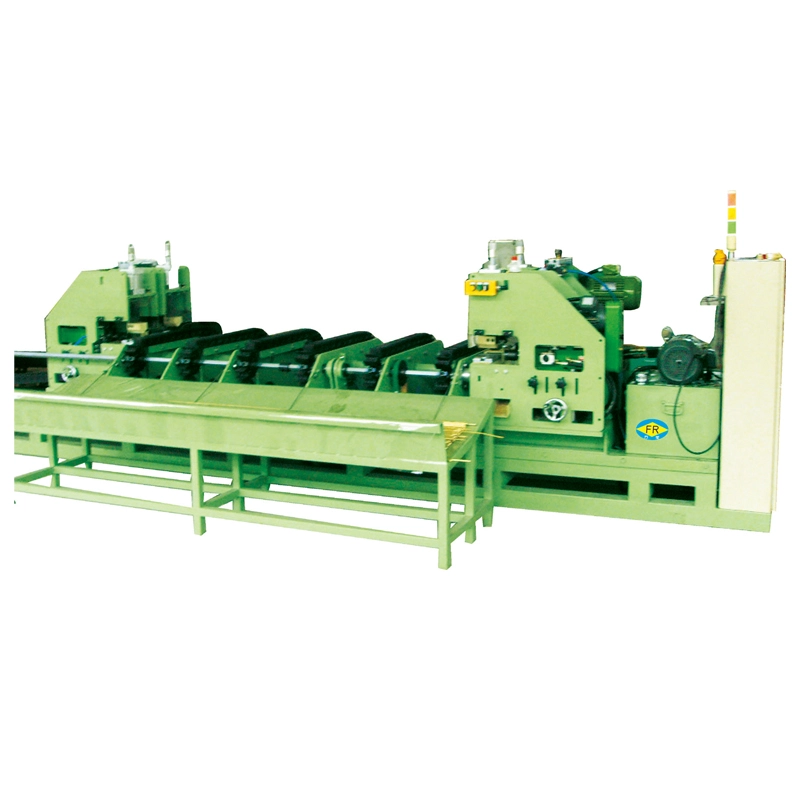
FangRong sinCrawler-type kald tegnemaskinbruker et endeløst spor for å gripe og trekke materialet kontinuerlig. I motsetning til en vanlig kjedetrekkbenk som er avhengig av en vogn som beveger seg frem og tilbake, opprettholder beltesystemet kontakt med arbeidsstykket gjennom hele trekksonen. Dette gjør den spesielt egnet forlange spoler, kontinuerlig materiale og høyere tegnehastigheter.
Kontinuerlig grep for langt materiale
Ringebåndet trenger ikke å frigjøre materialet og returnere en vogn etter hvert trekkeslag. Flere par sylindre presser slitesterke gummiputer mot arbeidsstykket, og skaper et langt kontaktområde for trekking. Hydraulisk beltespenning holder gripetrykket relativt stabilt når materialet passerer gjennom maskinen, og bidrar til å redusere sklir og ujevn mating.
Dette arrangementet er nyttig når produksjonen involverer lange lengder av tråd, rør eller bånd og avbrudd av en konvensjonell frem- og tilbakegående trekkbenk vil begrense produksjonen. Det er spesielt relevant forelektrisk ledning, sveisetråd og kabelskjermingsrør, hvor kontinuerlig fôring er mer verdifullt enn fleksibiliteten til å behandle individuelle korte stenger.
Kontinuerlig tegning er den største fordelen.Et beltesystem er mest nyttig når det innkommende materialet kan mates kontinuerlig og nedstrømsprosessen også kan holde tritt med tegnehastigheten. For korte stenger eller hyppige størrelsesendringer kan en vanlig kjede- eller hydraulisk trekkbenk fortsatt være mer praktisk.
FR-16, FR-25 og FR-38
De tre beltemodellene dekker materialdiametre fra ca. φ5 til φ40 mm, med trekkkrefter på10–50kNog maksimale tegnehastigheter på ca. 80–100m/min. Hovedmotoreffekt varierer fra 15kW til 37kW.
FR-16φ5–16 mm materiale
10kN trekkkraft
15kW motor
FR-25φ10–25 mm materiale
30kN trekkkraft
22kW motor
FR-38φ10–40 mm materiale
50kN trekkkraft
37kW motor
DeFR-16bruker 8 par sylindre, en 80 mm beltebredde og en 1800 mm kontaktlengde. DeFR-25bruker 10 sylinderpar, 100 mm sporvidde og 2500 mm kontaktlengde. For større materiale,FR-38bruker 12 sylinderpar, en 120 mm beltebredde og en kontaktlengde på 3500 mm.
| Modell |
Materiale diameter |
Trekkkraft |
Hovedmotor |
Sylinderpar |
Kontaktlengde |
| FR-16 |
φ5–16 mm |
10kN |
15kW |
8 par |
1800 mm |
| FR-25 |
φ10–25 mm |
30kN |
22kW |
10 par |
2500 mm |
| FR-38 |
φ10–40 mm |
50kN |
37kW |
12 par |
3500 mm |
Crawler vs. kjedetegning
| Punkt |
Crawler-Tegning |
Kjede Drawbench |
| Materialfôring |
Kontinuerlig |
Intermitterende |
| Trekkmetode |
Kontinuerlig sporgrep |
Flytte vogn og kjede |
| Egnet materiale |
Lange spoler, wire, kontinuerlig rør |
Stenger, rør og kuttelengder |
| Tegnehastighet |
Opptil ca 80–100m/min |
Avhenger av maskin og prosess |
| Produksjonskarakter |
Høyhastighets kontinuerlig produksjon |
Fleksibel batchproduksjon |
| Best brukt når |
Kontinuerlig fôring og høy ytelse er nødvendig |
Ulike størrelser, korte stenger eller høyere trekkkrefter er involvert |
Beltet er ikke automatisk en erstatning for en kjedetrekkbenk. Hvis produktet leveres som korte enkeltstenger eller krever svært høy trekkkraft, kan kjetting eller hydraulisk trekkbenk være det mer praktiske valget. Crawler-utstyr har en klar fordel nårkontinuerlig materiale og syklushastigheter de viktigste produksjonsbegrensningene.
Gripetrykket må forbli konsekvent
Ved høye linjehastigheter kan utglidning mellom spor og materiale raskt påvirke overflatekvalitet og dimensjonskonsistens. FangRong bruker enhydraulisk spennsystemfor å opprettholde sportrykket og slitasjebestandige gummiputer for å gi fordelt kontakt. Den lange gripedelen reduserer også behovet for å stole på for høyt lokalt trykk på et enkelt punkt.
Materialoverflate og gripekraft må vurderes sammen.Pads tilstand, hydraulisk trykk og innkommende materialtilstand påvirker alle trekkraften. For mykere kobber eller aluminium, må gripekraften kontrolleres nøye slik at tilstrekkelig trekkraft oppnås uten å merke materialet.
For kontinuerlig tråd- og rørbehandling
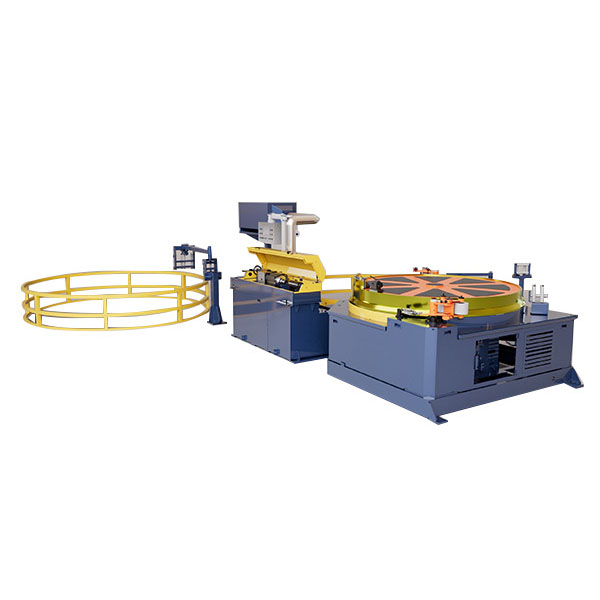
Crawler-tegning er ofte vurdert forelektrisk trådtrekking, sveisetrådproduksjon og kabelskjermingsrør. Der det tegnede materialet må samles inn kontinuerlig, aTilbakespolingsmaskinkan plasseres etter tegneenheten for å danne en komplett tegne-og-spoleprosess.
For fabrikker som går fra periodisk tegning til kontinuerlig produksjon, er hovedspørsmålet ikke bare hvor mye trekkkraft maskinen gir. Den mer viktige vurderingen er om det innkommende materialet, nødvendig reduksjon, målhastighet og nedstrøms viklingsprosessen kan fungere kontinuerlig. Det er der en beltelinje kan tilby en praktisk fordel fremfor en konvensjonell frem- og tilbakegående trekkbenk.



 Whatsapp