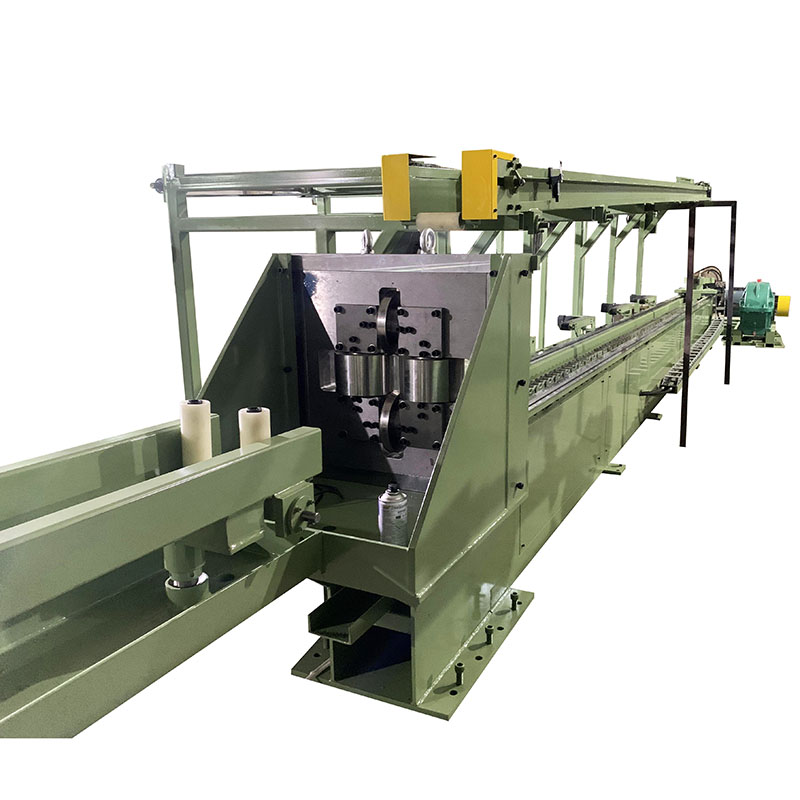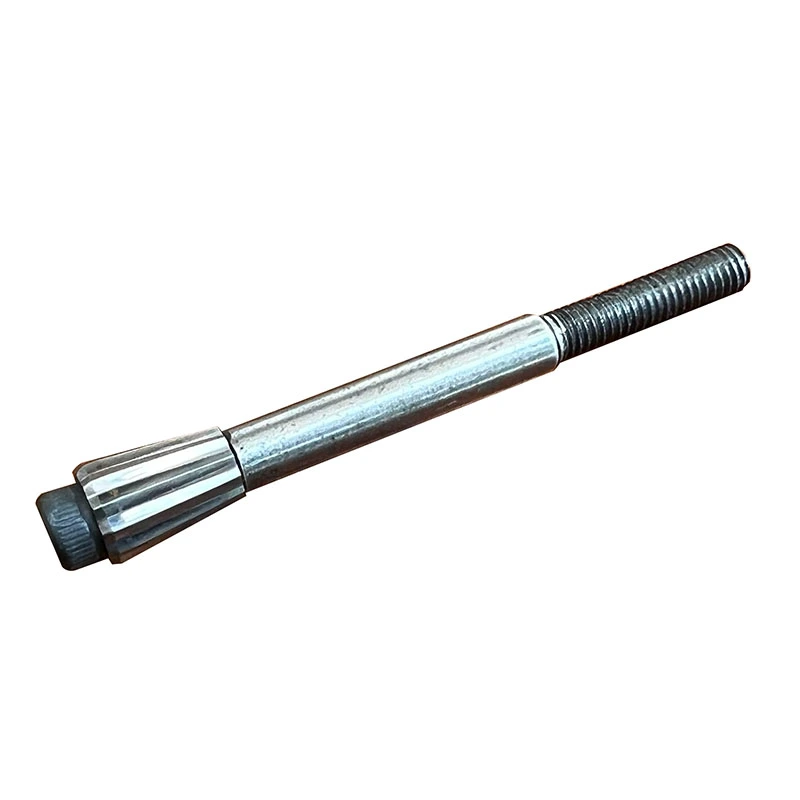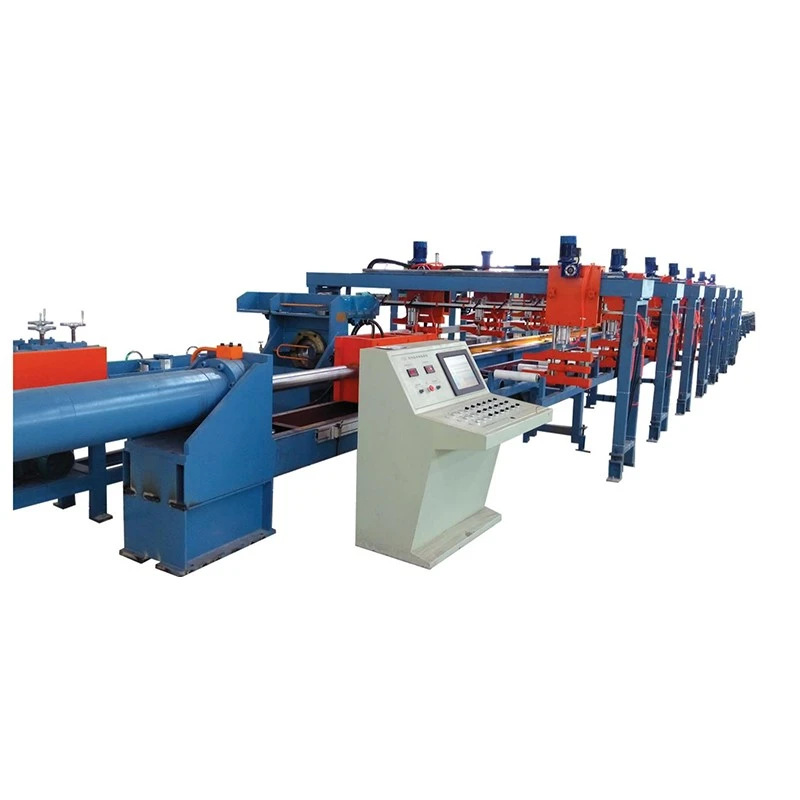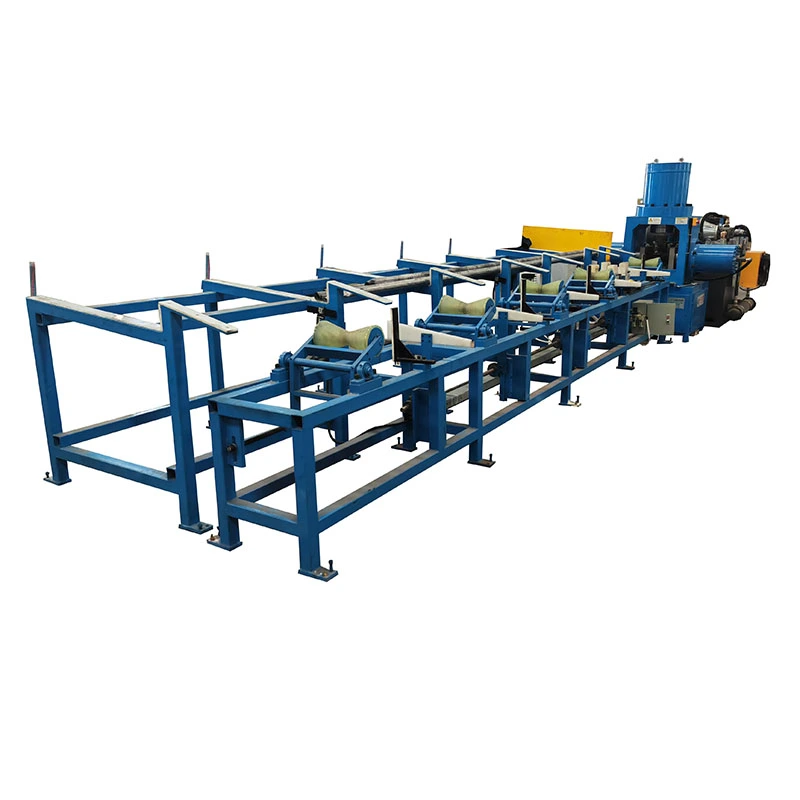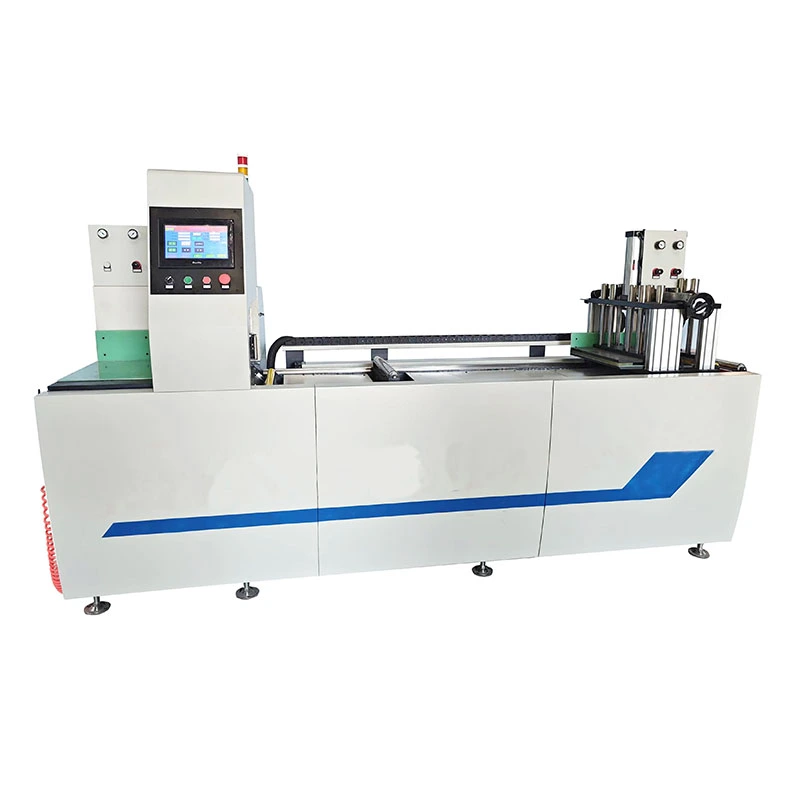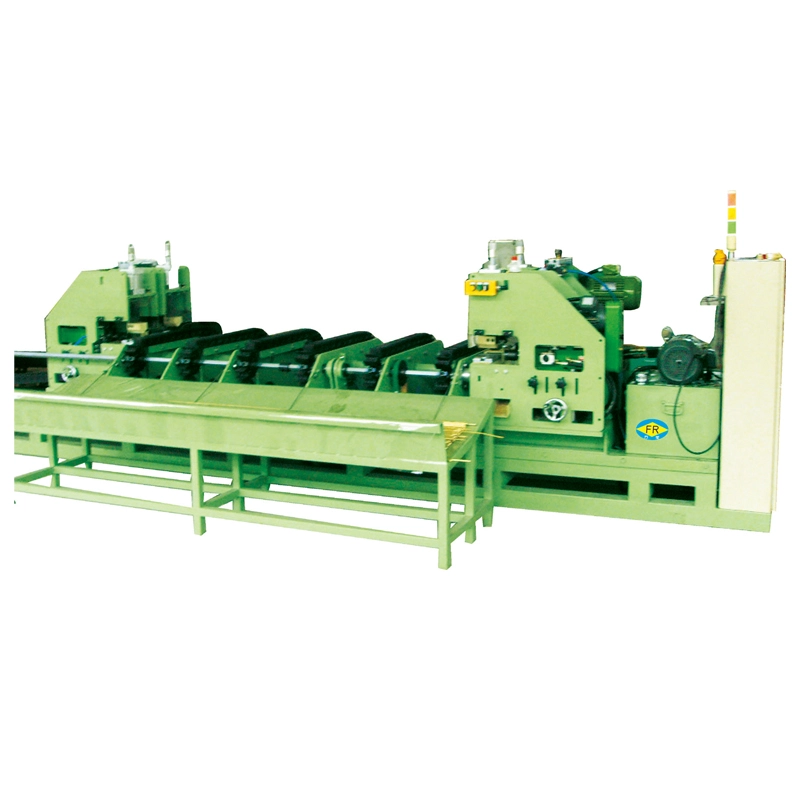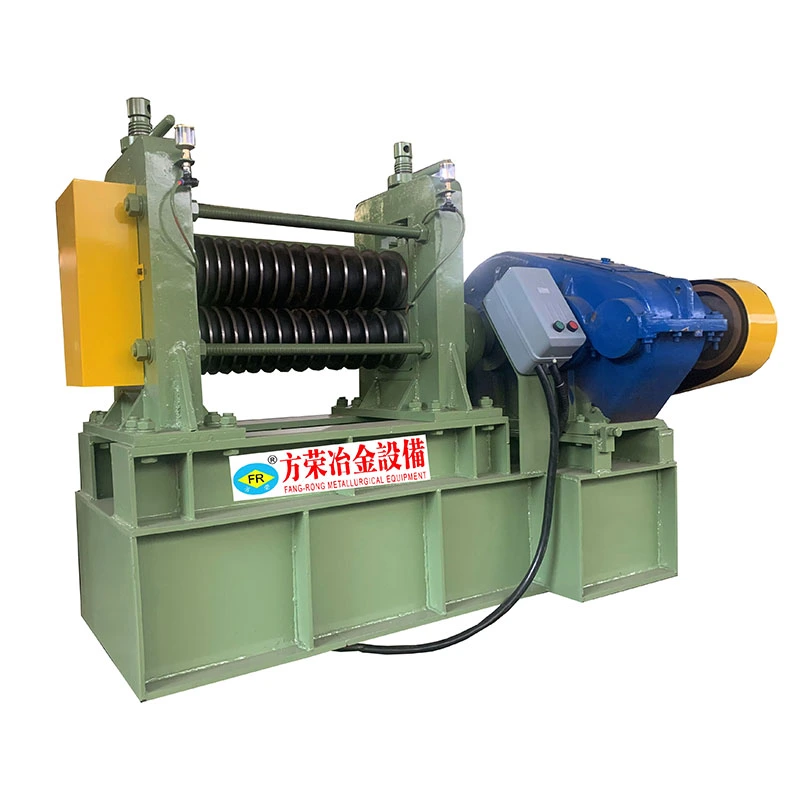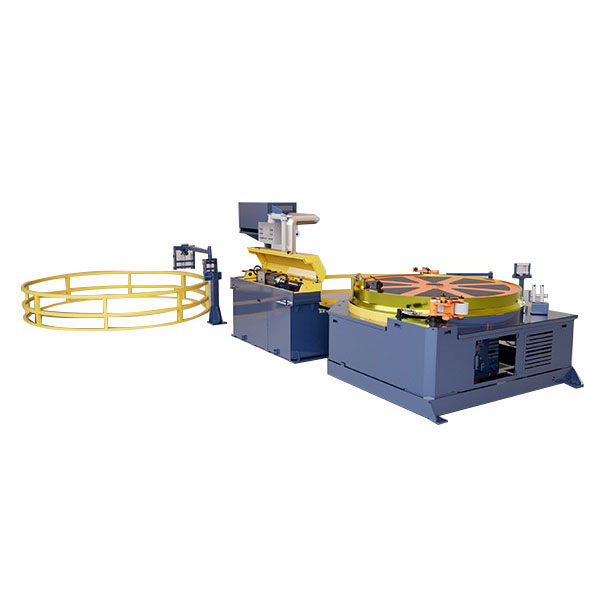
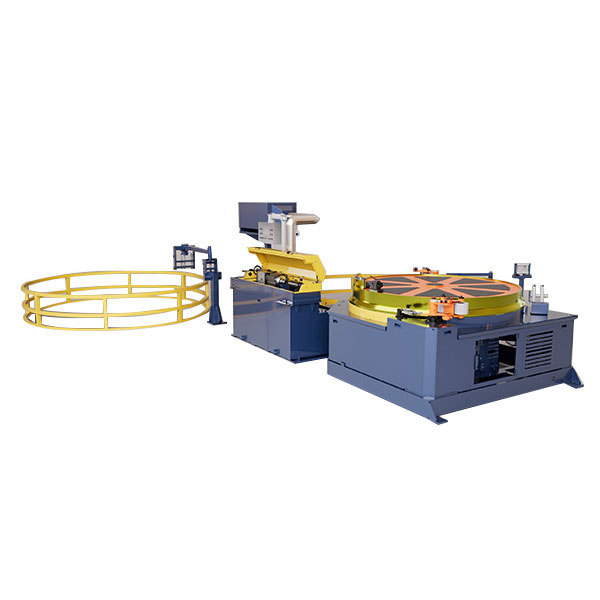
FangRonggirMaskin for forming av innvendige rørfor kontinuerlig innvendig gjenge- og spiralforming i kobber-, rustfritt stål-, messing- og aluminiumsrør. Med FR-8- og FR-12-konfigurasjoner som dekker rørdiametre fra 5–15 mm og trekkehastigheter på opptil 60 m/min, er utstyret designet for effektiv rørbehandling innen HVAC, kjøling, fleksible slanger og presisjonsrørproduksjon.
Forming av innvendige gjenger og spor er en viktig prosess for produsenter som produserer høyytelses metallrør, fleksible rør, varmevekslerrør og spesialiserte væskeoverføringskomponenter. I motsetning til intermitterende maskineringsoperasjoner, kan et kontinuerlig formingssystem kombinere rørmating, intern profilforming, kontrollert trekking og automatisk opprulling i én produksjonssekvens. Dette bidrar til å redusere gjentatt håndtering samtidig som den opprettholder stabil rørbevegelse og konsistente formingsforhold.
FangRongs rørformingsmaskin for indre tråd er tilgjengelig i FR-8 og FR-12 konfigurasjoner. FR-8-modellen støtter 5–10 mm rørdiameter med trekkhastigheter på 15–30 m/min, mens FR-12 håndterer 8–15 mm rør med 40–60 m/min. Den endelige konfigurasjonen kan tilpasses til rørmateriale, veggtykkelse, innvendig profil, stigning, produksjonshastighet og spolediameter.
Innholdsfortegnelse
- Hvordan fungerer en innvendig trådformingsmaskin for rør?
- Hva er hovedtrekkene ved kontinuerlig intern trådforming?
- Hva er de viktigste maskinspesifikasjonene?
- Hvordan bør produsenter velge riktig maskin?
- Hvor brukes denne maskinen?
- Hvilke produksjonsproblemer kan det løse?
- Hvordan nærmer FangRong maskinproduksjon?
- Ofte stilte spørsmål
- Hvordan kan du starte rørbehandlingsprosjektet ditt?
Hvordan fungerer en innvendig trådformingsmaskin for rør?
En innertrådformingsmaskin for rør er designet rundt kontinuerlig rørbevegelse. I stedet for å behandle individuelle rørseksjoner separat, går røret inn i matesystemet og beveger seg kontinuerlig gjennom den indre formingsseksjonen. Et kontrollert formingsverktøy skaper den nødvendige skrueformede gjengen eller sporet på innsiden mens trekksystemet opprettholder stabil bevegelse.
1. Kontrollert sondemating
Mateseksjonen leder røret mot formingsområdet med en kontrollert hastighet. Nøyaktig justering er viktig fordi overdreven avvik kan påvirke formingsdybden, stigningskonsistensen og den endelige indre profilen.
2. Intern profildannelse
Formingssystemet skaper den indre spiralformede profilen gjennom kontrollert deformasjon i stedet for å stole på konvensjonell materialfjerningsskjæring. Denne metoden er spesielt egnet for kontinuerlig produksjon der stabil stigning og repeterbar indre geometri er viktig.
3. Tegning og trekkraft
Etter å ha kommet inn i formingsseksjonen, trekkes røret kontinuerlig gjennom maskinen. Trekkkraften og arbeidshastigheten kan justeres i henhold til rørmateriale og dimensjoner, noe som bidrar til å opprettholde stabile produksjonsforhold.
4. Automatisk opprulling
Når den indre profilen er dannet, kan det ferdige røret automatisk vikles til en spole. Dette reduserer mellomliggende manuell håndtering og gjør prosessen lettere å koble til oppstrøms eller nedstrøms rørbehandlingsutstyr.
Hva er hovedtrekkene ved kontinuerlig intern trådforming?
For rørprodusenter bestemmes ikke maskinens ytelse av formingsevnen alene. Kontinuerlig produksjon krever også koordinerte fôrings-, trekkraft-, verktøy- og viklingssystemer.
- Kontinuerlig behandling:Rørforming, trekking og kveiling kan fungere som en sammenhengende produksjonsprosess.
- Intern spiralforming:Formingssystemet produserer innvendige gjenger eller spor langs rørlengden.
- Kompatibilitet med flere materialer:Konfigurasjoner kan utvikles for kobber, rustfritt stål, messing, aluminium og andre passende metallrør.
- Justerbare produksjonsparametere:Arbeidshastighet og trekkforhold kan velges i henhold til material- og rørspesifikasjoner.
- Automatisk vikling:Ferdige rør kan samles i spoler, noe som reduserer ytterligere tilbakespolingsarbeid.
- Produksjonslinjeintegrasjon:Utstyret kan konfigureres til å koble til eksisterende rørbehandlingslinjer.
- Tilpasset verktøy:Formingsverktøy kan tilpasses nødvendige rørdimensjoner, stigning og innvendig profil.
Hva er de viktigste maskinspesifikasjonene?
FangRong tilbyr for tiden to standardkonfigurasjoner for forskjellige rørstørrelser og produksjonskrav. Følgende spesifikasjoner gir en praktisk referanse for første maskinvalg.
| Spesifikasjon | FR-8 | FR-12 |
|---|---|---|
| Drawing Force | 2 T | 5 T |
| Rørdiameter | 5–10 mm | 8–15 mm |
| Tegnehastighet | 15–30 m/min | 40–60 m/min |
| Spole diameter | 600–1000 mm | 800–1200 mm |
| Hovedmotor | 15 kW | 22 kW |
| Variabel driver | 18 kW | 30 kW |
Faktiske driftsparametre bør bekreftes i henhold til rørmateriale, utvendig diameter, veggtykkelse, nødvendig intern profil, stigning, produksjonskapasitet og krav til ferdig spole. Tilpassede konfigurasjoner er tilgjengelige når standardspesifikasjonene ikke stemmer helt overens med en produksjonslinje.
Hvordan bør produsenter velge riktig maskin?
Å velge en innvendig gjengeformingsmaskin basert kun på motoreffekt eller maksimal hastighet kan resultere i en uegnet produksjonskonfigurasjon. En mer pålitelig tilnærming er å evaluere kravet til komplett rørbehandling.
Rørmateriale
Copper, stainless steel, brass, and aluminum have different mechanical properties and forming behaviors. The selected forming force, tooling, and operating parameters should therefore correspond to the material being processed.
Rørdiameter og veggtykkelse
Rørdimensjoner påvirker maskinkonfigurasjonen direkte. FR-8 er designet for 5–10 mm rør, mens FR-12 dekker 8–15 mm. Veggtykkelse bør også oppgis når du ber om en tilpasset konfigurasjon.
Krav til innvendige gjenger eller spor
Den nødvendige innvendige profilen og stigningen bestemmer passende formingsverktøy. Produsenter som produserer spesifikasjoner for flere rør bør vurdere verktøyfleksibilitet når de planlegger utstyret.
Produksjonshastighet
Målproduksjon er en annen viktig faktor. For produksjon med moderat hastighet som involverer mindre rør, kan FR-8-konfigurasjonen være passende. Krav til høyere hastighet og større trekkkraft kan kreve FR-12-konfigurasjonen.
Ferdig spolediameter
Viklesystemet bør vurderes sammen med den nødvendige ferdige spolestørrelsen. Ulike produksjonsoppsett kan kreve forskjellige viklingskonfigurasjoner og håndteringsarrangement.
Hvor brukes denne maskinen?
Kontinuerlig innvendig gjenge- og sporforming kan støtte en rekke rørproduksjonsapplikasjoner der innvendig geometri bidrar til produktytelse eller monteringskrav.
- VVS- og luftkondisjoneringsrørproduksjon
- Behandling av kjøle- og varmevekslerrør
- Fleksibel produksjon av slanger i rustfritt stål
- Gassslangeproduksjon
- Vannforsyning og rørleggerkomponenter
- Produksjon av korrugerte metallrør
- Fleksibel slange for biler
- Industrielle væskeoverføringsrør
- Presisjonsproduksjon av metallrør
For applikasjoner med kobberrør kan interne spiralformede spor dannes for spesialiserte varmeoverføringsapplikasjoner i klimaanlegg og kjølesystemer. De endelige verktøy- og driftsparametrene bør bestemmes ut fra den faktiske rørspesifikasjonen og applikasjonen.
Hvilke produksjonsproblemer kan det løse?
Tradisjonell rørbehandling kan innebære flere uavhengige operasjoner, manuell mating, gjentatt justering og separat tilbakespoling. Disse trinnene kan øke håndteringstiden og introdusere muligheter for justering eller konsistensproblemer.
| Produksjonsutfordring | Kontinuerlig forming tilnærming | Potensiell produksjonsfordel |
|---|---|---|
| Gjentatt manuell fôring | Kontinuerlig sondemating | Mindre middels håndtering |
| Ustabil rørjustering | Kontrollert fôring og posisjonering | Mer konsistente formingsforhold |
| Separate formingsoperasjoner | Integrert forming og tegning | Forenklet produksjonsflyt |
| Manuell tilbakespoling | Automatisk spolevikling | Redusert håndtering etter forming |
| Ulike rørspesifikasjoner | Konfigurerbart verktøy og parametere | Større produksjonsfleksibilitet |
Den primære verdien av den kontinuerlige konfigurasjonen er prosesskoordinering. Ved å bringe fôring, intern forming, trekkraft og vikling i én produksjonssekvens, kan operatører bruke mer tid på parameterkontroll og kvalitetsinspeksjon i stedet for å overføre rørseksjoner mellom separate operasjoner.
Hvordan nærmer FangRong maskinproduksjon?
FangRong har vært involvert i kaldtrekking, retting og relatert metallurgisk utstyrproduksjon siden 1998. Produksjonsprosessen dekker ingeniørdesign, strukturell fabrikasjon, maskinering, produksjon av formingsverktøy, montering, kalibrering og testing.
Mekaniske nøkkelkomponenter som trekkdyser, styrehjul og innvendige formehoder er produsert i henhold til deres driftskrav. Avhengig av komponenten, brukes maskinerings- og varmebehandlingsprosesser for å støtte dimensjonsstabilitet og serviceytelse.
Før forsendelse kontrolleres det komplette utstyret for mekanisk struktur, transmisjonsdrift, formingskomponenter, elektriske kontroller, rørbevegelser og koordinering mellom driv- og kontrollsystemene. Tilpassede maskiner kan også inspiseres i henhold til avtalte rørspesifikasjoner og produksjonskrav.
Kvalitet og teknisk legitimasjon
- ISO 9001 sertifisering
- CE-samsvar
- SGS inspeksjonsstøtte
- 32 oppfinnelsespatenter
- Mer enn 100 bruksmodellpatenter
- Produksjonsanlegg i Dongguan og Yangjiang, Guangdong
- Mer enn 26 års erfaring innen relatert metallurgisk utstyr
FangRong tilbyr også installasjonsveiledning, operatøropplæring, teknisk støtte og reservedelstjenester. Standard garantiperiode er 12 måneder, unntatt normale slitedeler.
Ofte stilte spørsmål om innvendige trådformingsmaskiner for rør
Hvilke materialer kan bearbeides?
Maskinen kan konfigureres for kobber, rustfritt stål, messing, aluminium og andre passende metallrør. Formingsforholdene avhenger av materialegenskaper, rørdimensjoner og nødvendig innvendig profil.
Hvilken rørdiameter kan standardmodellene håndtere?
FR-8 er designet for rørdiametere på 5–10 mm, mens FR-12 dekker 8–15 mm. Tilpassede konfigurasjoner kan diskuteres for applikasjoner utenfor disse standardområdene.
Hva er forskjellen mellom FR-8 og FR-12?
FR-8 gir 2 T trekkkraft og et trekkhastighetsområde på 15–30 m/min. FR-12 gir 5 T trekkkraft og et trekkhastighetsområde på 40–60 m/min, noe som gjør de to konfigurasjonene egnet for forskjellige rørstørrelser og produksjonskrav.
Kan innvendige gjenger eller spor formes kontinuerlig?
Ja. Maskinen er designet for kontinuerlig rørbevegelse og kan danne en innvendig skrueformet gjenge eller spor langs den nødvendige rørlengden uten å behandle hver rørseksjon separat.
Kan den integreres med en eksisterende produksjonslinje?
Ja. Utstyret kan integreres med oppstrøms eller nedstrøms rørbehandlingssystemer. Tilkoblingsmetoden bør planlegges i henhold til rørmating, produksjonshastighet, spolehåndtering og eksisterende fabrikkoppsett.
Hvilken informasjon bør oppgis når du ber om et maskintilbud?
Produsenter bør oppgi rørmateriale, utvendig diameter, veggtykkelse, innvendig gjenge- eller sporprofil, stigning, målproduksjonshastighet, ferdig spolediameter, forventet produksjonskapasitet og eksisterende produksjonslinjeinformasjon når det er aktuelt.
Kan maskinen tilpasses?
Ja. Maskinkonfigurasjon, formingsverktøy, arbeidsparametere og produksjonslinjearrangementer kan tilpasses i henhold til rørmateriale, dimensjoner, formingskrav og produksjonsforhold.
Hvordan kan du starte rørbehandlingsprosjektet ditt?
Å velge riktig innvendig formingsutstyr krever mer enn å sammenligne maskinspesifikasjoner. Rørmateriale, diameter, veggtykkelse, innvendig profil, stigning, målhastighet, spoledimensjoner og krav til linjeintegrering bør alle vurderes sammen. Hvis du planlegger en ny rørproduksjonslinje eller oppgraderer en eksisterende prosess, oppgi dine rørspesifikasjoner og produksjonsmål til FangRong for en passende utstyrskonfigurasjon.Kontakt ossi dag for å diskutere søknaden din, bekrefte den riktige maskinmodellen og utforske en tilpasset rørformingsmaskin for innergjenge for dine produksjonsbehov.