Produkter
Produkter

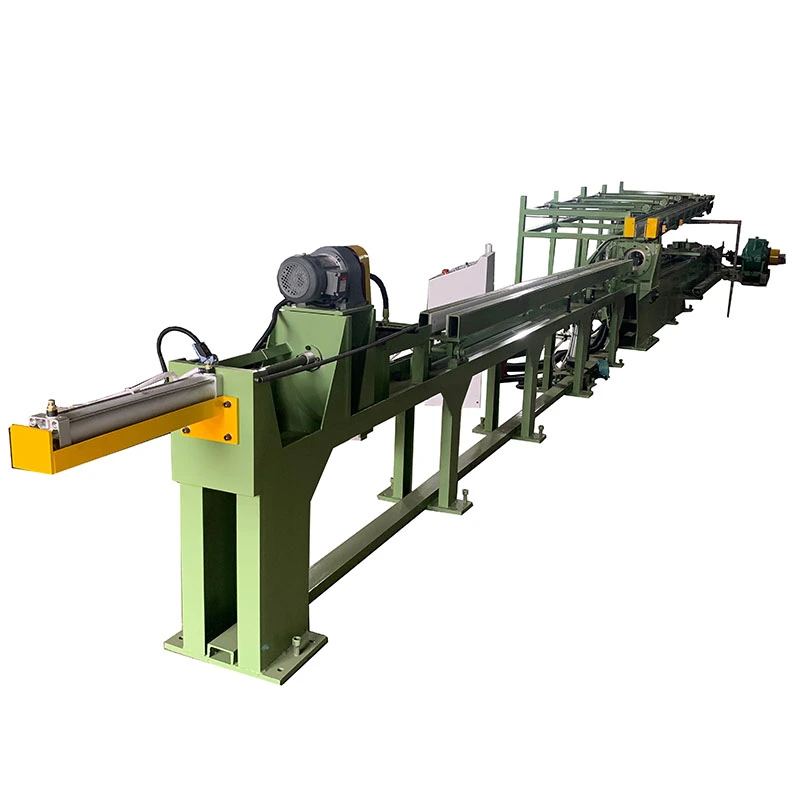
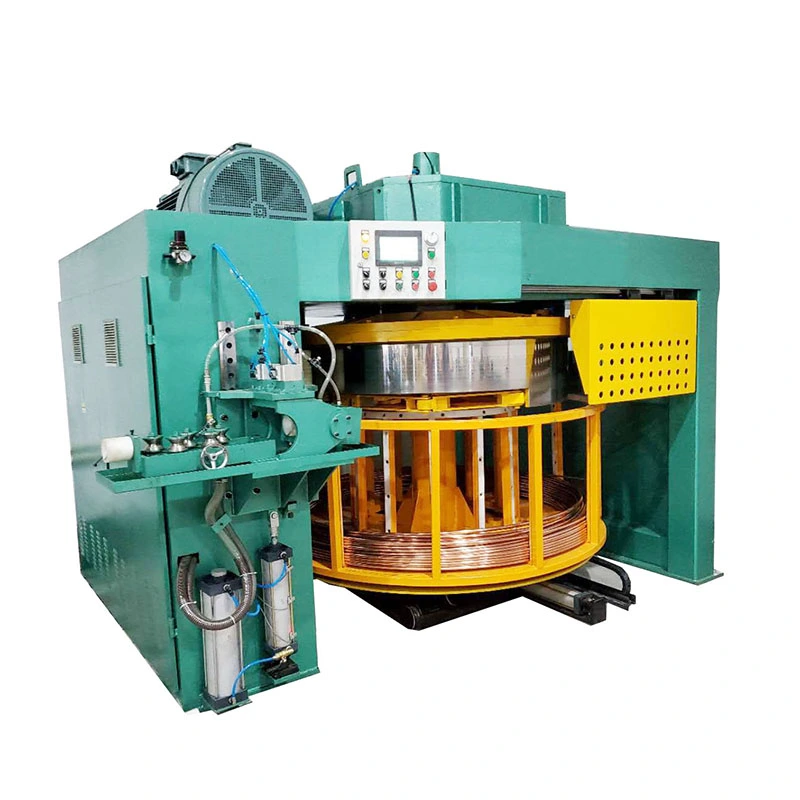
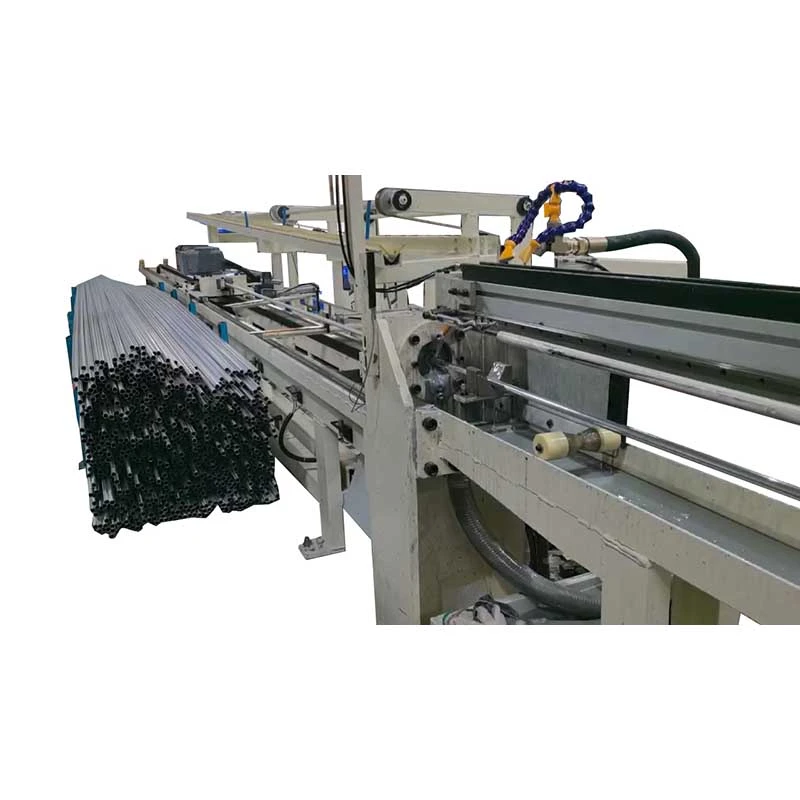
Vi tilbyr et omfattende utvalg av presisjonsutstyr for metallbearbeiding, inkludert retting, kaldtrekking, peking, fasing, skjæring, trådrullemaskiner og trekkdyser, skreddersydd for rør-, stang- og trådmaterialer på tvers av ulike bransjer.

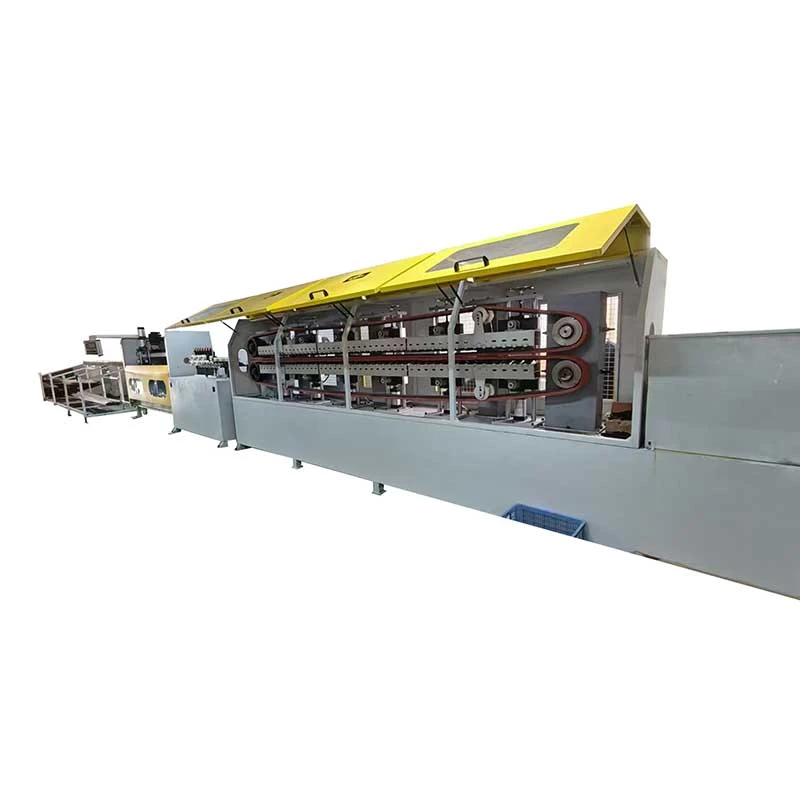
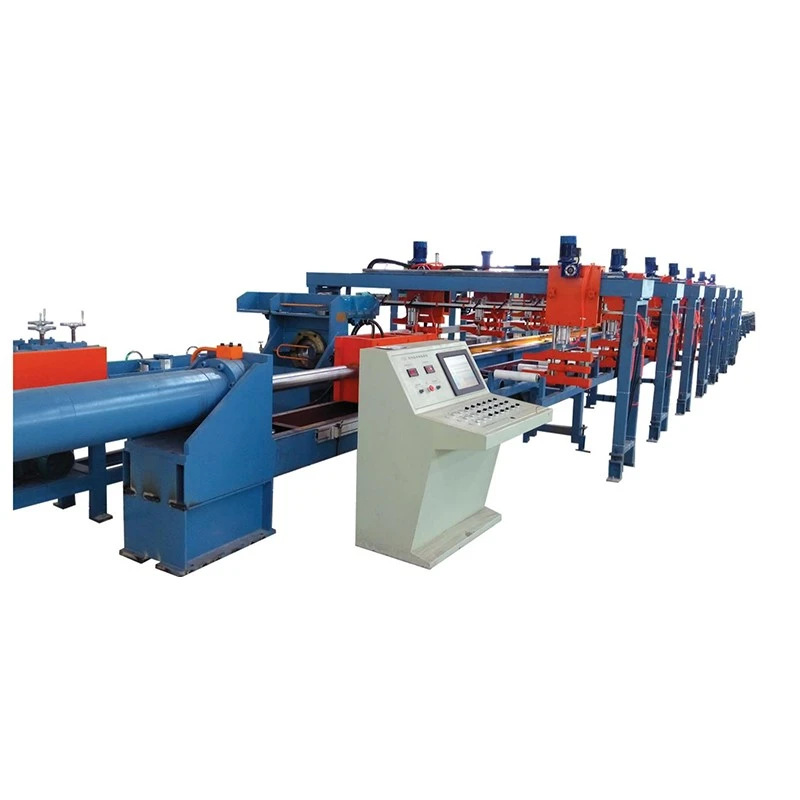
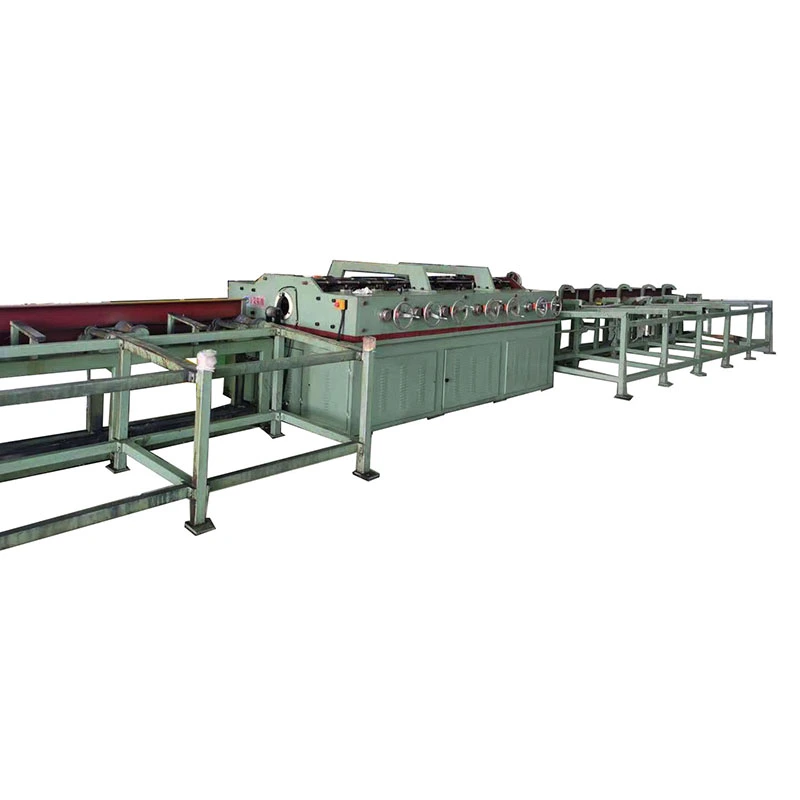
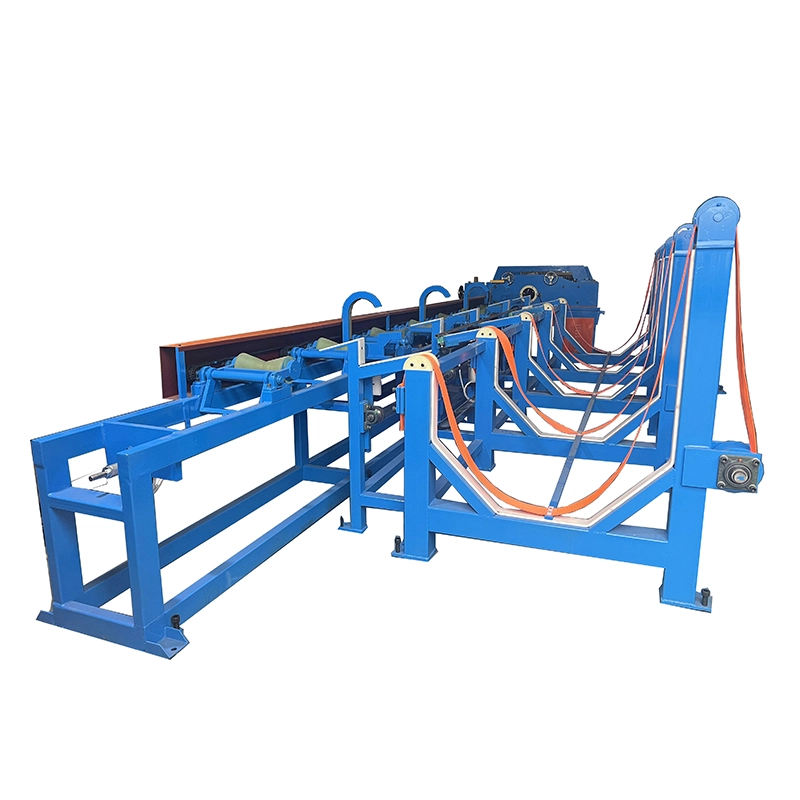
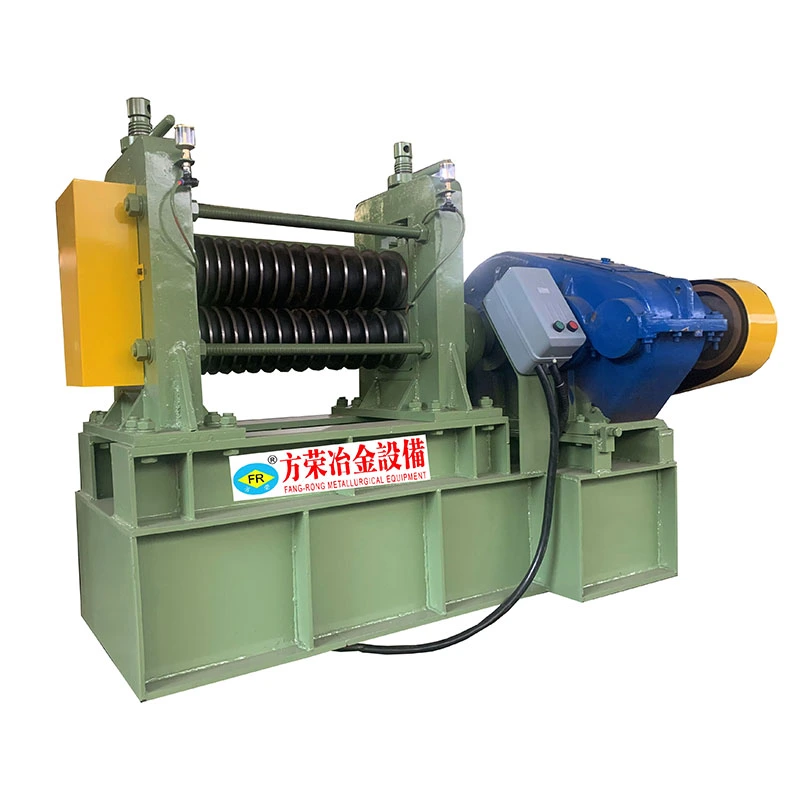
Horisontal rettemaskin i aluminium
  • Horisontal rettemaskin i aluminiumHorisontal rettemaskin i aluminium
  • Horisontal rettemaskin i aluminiumHorisontal rettemaskin i aluminium
  • Horisontal rettemaskin i aluminiumHorisontal rettemaskin i aluminium
  • Horisontal rettemaskin i aluminiumHorisontal rettemaskin i aluminium
  • Horisontal rettemaskin i aluminiumHorisontal rettemaskin i aluminium

Horisontal rettemaskin i aluminium

Den horisontale rettemaskinen i aluminium er designet for å rette opp aluminiums- og aluminiumslegeringsrør, rør, profiler og solide stenger. Presisjonsslipte valser og variabel hastighetskontroll minimerer overflateriper mens flervalsekorreksjon forbedrer retthet og ovalitet. Modellene dekker rørdiametre på φ4–180 mm og solide stenger på φ10–90 mm, med retthet ned til 0,1 mm/m og hastigheter opp til 60 m/min. Passer for 1050, 1060, 3003, 5052, 6061, 6063, 6082, 7075 og andre kvaliteter. FangRong tilbyr Taiwan-basert retteteknologi, 26 års ingeniørerfaring og ettersalgsstøtte.
Vurdering: 5.0
(Antall vurderinger: 1)

DeHorisontal rettemaskin i aluminiumer en flervalsmaskin for å korrigere bøyning og krumning i aluminiumsrør, rør, massive stenger og profiler etter ekstrudering, trekking, varmebehandling, kutting eller håndtering. I motsetning til stål har aluminium en lavere flytegrense og en mykere overflate, så rettekraft, rulletrykk, rulleoverflatetilstand og matehastighet må alle kontrolleres nøye.

FangRongs FR-serie inkluderer 13 standardkonfigurasjoner fra FR-20 til FR-180. Avhengig av modellenrettemaskin i aluminiumdekker rørdiametre fraφ4 til φ180 mmog solide stenger fraφ10 til φ90 mm. Valsekonfigurasjoner varierer fra 14 til 20 sett, med standard retthetsspesifikasjoner fra ≤0,3 mm/m og utvalgte konfigurasjoner når ≤0,1 mm/m. Total installert effekt varierer fra 3 kW til 55 kW.

Maskindesignet er basert på FangRongs langsiktige erfaring med rette- og tegnebenk. Selskapet ble etablert i 1998 gjennom et joint venture med en taiwansk produsent med erfaring innen retteutstyr og ble heleid i 2013.

Aluminum horizontal straightening machine for tubes and barsMulti-roller aluminum tube straightening machineAluminum bar straightening equipmentHorizontal straightening machine for aluminum profilesAluminum tube straightening equipment

Hvordan aluminiumsretting fungerer

FR-serien bruker kontrollert omvendt bøying gjennom flere rullesett. I stedet for å korrigere hele bøyningen på ett punkt, ledes arbeidsstykket gjennom påfølgende korrigeringspunkter slik at gjenværende krumning gradvis reduseres.

For aluminiumsprodukter er rulleinnstillingen spesielt viktig. For høyt trykk kan etterlate rullemerker eller introdusere omvendt bøyning, mens utilstrekkelig trykk kan etterlate gjenværende krumning. Den nødvendige innstillingen avhenger av legering, temperament, diameter, veggtykkelse, initial deformasjon og spesifisert retthet.

Arbeidsstykket går først inn gjennom en justert føring, og passerer deretter gjennom retterullene. Hver rulleposisjon påfører en kontrollert mengde deformasjon. Antall rullesett gir ytterligere korreksjonspunkter, og det er grunnen til at konfigurasjoner med høyere ruller normalt velges når det kreves tettere retthet.

FR-76 og større modeller gir variabel hastighetskontroll opp til 60 m/min. FR-50 og mindre modeller bruker valgbare hastigheter på 9, 18, 27 og 45 m/min. Den passende arbeidshastigheten bør fastsettes i henhold til aluminiumskvaliteten, produktgeometrien, retthetsmålet og overflatekravene i stedet for bare å kjøre med maksimal tilgjengelig hastighet.

Der retting av kvalitet er viktig

Aluminiumsprodukter kan etterlate en ekstruderings- eller trekklinje med bue, lokal krumning eller deformasjon forårsaket under kjøling, varmebehandling, kutting, lagring eller transport. Disse feilene blir mer merkbare når materialet kommer inn i CNC-bearbeiding, sveising, bøying, anodisering eller montering.

For tynnveggede aluminiumsrør er utfordringen ikke bare retthet. For høyt rulletrykk kan påvirke rundheten eller etterlate synlige merker på overflaten. For harde legeringer som 6061 og 7075 er den nødvendige korreksjonskraften høyere enn for mykere kommersielle renhetsgrader. For arkitektoniske produkter som 6063-profiler kan overflateutseende være like viktig som dimensjonsretthet.

Dette er grunnen til at enrettemaskin for aluminiumsrørbør velges fra det faktiske produktutvalget i stedet for fra diameter alene. Legering, temperament, veggtykkelse, innledende bøyning, målretthet og akseptabel overflatetilstand påvirker alle den endelige maskinkonfigurasjonen.

Valsekonfigurasjon og retthet

FR-serien er tilgjengelig med 14, 15, 16, 17 eller 20 rullesett. Flere rullesett gir flere korreksjonspunkter og brukes vanligvis der det kreves en strammere retthetsspesifikasjon.

For eksempel er FR-50 med 20 ruller spesifisert til ≤0,1 mm/m, mens flere 17-valser er spesifisert til ≤0,2 mm/m. Standard konfigurasjoner med 14 valser er generelt spesifisert til ≤0,3 mm/m. Faktiske resultater avhenger fortsatt av arbeidsstykkets tilstand og maskinjustering, så kunder med stramme toleranser bør utføre en prøvetest før de fullfører konfigurasjonen.

Tekniske spesifikasjoner

Hvordan velge FR-modellen

Modellvalg bør starte med det faktiske produksjonsområdet. Sjekk største og minste rør- eller stangdiameter, rørveggtykkelse, aluminiumslegering og temperament, nødvendig retthet, produksjonshastighet og overflatekrav. En større maskin er ikke automatisk det bedre valget dersom det meste av produksjonen består av små eller tynnveggede produkter.

Modell Maks rør-Ø (mm) Min rør Ø (mm) Maks stang Ø (mm) Retthet (mm/m) Rullesett Hastighet (m/min) Total effekt (kW) Vekt (kg) Dimensjoner L×B×H (mm)
FR-180 (17 ruller) φ180 φ60 φ90 ≤0,3 17 --- 55 25 000 4200×1800×1500
FR-150 (17 ruller) φ150 φ58 φ70 ≤0,3 17 --- 30/37 12 000 4100×2280×1700
FR-120 (14 ruller) φ120×T3.0 φ38 φ50 ≤0,3 14 --- 30 9000 3250×1450×1250
FR-100 (14 ruller) φ89×T3.0 φ28 φ32 ≤0,3 14 0-60 15 5000 2350×1560×1160
FR-100 (17 ruller) φ89×T3.0 φ28 φ32 ≤0,2 17 0-60 18 5000 2700×1560×1160
FR-76 (14 ruller) φ60×T3.0 φ16 φ22 ≤0,3 14 0-60 11 2500 2250×1560×1160
FR-76 (17 ruller) φ76×T3.0 φ18 φ25 ≤0,2 17 0-60 15 3500 2560×1560×1160
FR-76 (20 ruller) φ76×T3.0 φ18 φ25 ≤0,2 20 0-60 15 5400 3250×1500×1250
FR-50 (14 ruller) φ30/φ45×T2.0 φ8/φ13 φ16 ≤0,3 14 18.9.27.45 7.5 1500 1750×1120×1040
FR-50 (20 ruller) φ30/φ45×T2.0 φ8/φ13 φ16 ≤0,1 20 18.9.27.45 7.5 2000 2200×1120×1040
FR-25 (14 ruller) φ25 φ6 φ12 ≤0,3 14 18.9.27.45 4 1000 1300×900×950
FR-25 (16 ruller) φ25 φ6 φ12 ≤0,2 16 18.9.27.45 4 1100 1800×1100×950
FR-20 (15 ruller) φ16×T2.0 φ4 φ10 ≤0,3 15 18.9.27.45 3 700 1100×1050×950

Tindikerer rørets veggtykkelse. FR-50 og mindre modeller bruker valgbare hastigheter på 9/18/27/45 m/min, mens FR-76 og større modeller oppført ovenfor gir 0-60 m/min variabel hastighetskontroll. Alternativer for rulleoverflate kan spesifiseres i henhold til ønsket aluminiumsoverflate.

Søknader

Aluminiumsrør for HVAC og kjøling

Aluminiumsrør som brukes i kondensatorer, fordampere, kjøleenheter og termiske styringssystemer for biler kan kreve retting etter ekstrudering eller kutting. Kontrollert rullekorreksjon bidrar til å opprettholde geometrien som trengs for påfølgende bøying, sammenføyning, lodding eller montering.

Bil- og elbilkomponenter

Typiske bruksområder inkluderer kjølerør av aluminium, termisk styringsrør for batterier, strukturelle rør og ekstruderte stenger. For disse produktene må retthet vurderes sammen med rørveggtykkelse, rundhet og overflatetilstand.

Arkitektonisk aluminium

6063 rør og profiler som brukes til rekkverk, rammer, fasader og dekorative strukturer krever ofte en ren overflate etter retting fordi anodisering eller belegg ikke vil skjule rullemerker. Valsekonfigurasjonen og kontaktflaten bør derfor velges med etterbehandlingsprosessen nedstrøms i tankene.

Elektriske og industrielle produkter

Maskinen kan brukes til aluminiumstenger, ledere, profiler og andre ekstruderte produkter som trenger korrigering før maskinering, skjæring, montering eller videre forming. Anrettemaskin for aluminiumstangkonfigurasjon kan velges for solide rundstenger innenfor det aktuelle diameterområdet.

Sammenligning av horisontal rettemaskin i aluminium

FR-serien er tilgjengelig med forskjellige valsekonfigurasjoner og arbeidsområder. Den riktige modellen avhenger hovedsakelig av rør- eller stangdiameter, veggtykkelse, nødvendig retthet og produksjonshastighet. Sammenligningen nedenfor viser de praktiske forskjellene mellom hovedkonfigurasjonene.

Konfigurasjon Typiske modeller Utvalg for arbeidsstykker Retthet Fart Passer best for
14 Rulle FR-25, FR-50, FR-76, FR-100, FR-120 Små til store aluminiumsrør og -stenger Typisk ≤0,3 mm/m Opptil 0–60 m/min på aktuelle modeller Generell produksjon, standard krav til retthet, produksjon i blandet størrelse
15 Rulle FR-20 Rør Ø4–16 mm; stang Ø10 mm ≤0,3 mm/m 9/18/27/45 m/min Aluminiumsrør og -stenger med liten diameter
16 Rulle FR-25 Rør Ø6–25 mm; stang Ø12 mm ≤0,2 mm/m 9/18/27/45 m/min Mindre rør som krever tettere retthet
17 Rulle FR-76, FR-100, FR-150, FR-180 Middels til store aluminiumsrør og -stenger Ned til ≤0,2 mm/m på utvalgte modeller 0–60 m/min på FR-76 og over der spesifisert Høyere krav til retthet og kontinuerlig produksjon
20 Rulle FR-50, FR-76 Rør Ø18–76 mm; stang Ø16–25 mm ≤0,1–0,2 mm/m avhengig av modell 9/18/27/45 eller 0–60 m/min avhengig av modell Presisjonsretting der det kreves tettere retthet

14 Roller vs. 17 Roller vs. 20 Roller

En 14-rullers konfigurasjon er generelt egnet når standard retthet er tilstrekkelig og produksjonsfleksibilitet er viktigere enn å oppnå strammest mulig retthet. En 17-rullers konfigurasjon gir mer kontrollert revers bøying og velges ofte når kunden trenger strammere retthet på mellomstore eller større aluminiumsrør.

For applikasjoner som krever den strammeste rettheten innenfor FR-området, kan en 20-rullekonfigurasjon gi ytterligere korreksjonspunkter langs arbeidsstykket. For eksempel er FR-50 (20 ruller) spesifisert til ≤0,1 mm/m, mens FR-76 (20 ruller) er spesifisert til ≤0,2 mm/m. Faktiske resultater avhenger fortsatt av legering, temperament, rørgeometri, veggtykkelse, initial deformasjon, rullejustering og produksjonshastighet.

Rettemaskin for aluminiumrør vs. Rettemaskin for aluminiumstang

Faktor Aluminiumsrør Solide aluminiumsstenger
Arbeidsstykkets struktur Hulprofil med veggtykkelse som påvirker deformasjonen Solid seksjon med større motstand mot bøyning
Nøkkelvalgsfaktor Utvendig diameter og veggtykkelse Bardiameter
Overflate bekymring Høyere risiko for rullemerker på mykere overflater Overflatemerking må fortsatt kontrolleres for ferdige stenger
Rettejustering Rulletrykket må tilpasses legering, temperament og veggtykkelse Rulletrykket bestemmes hovedsakelig av diameter, materialtilstand og innledende bøy

Hvordan velge riktig aluminiumsrettemaskin

Ikke velg maskinen med maksimal diameter alene. For et aluminiumsrør, oppgi utvendig diameter, veggtykkelse, legering og temperament, initial retthet, nødvendig retthet etter korrigering og målproduksjonshastighet. For solide stenger, oppgi stangdiameter, legering og temperament, innledende bøyning og krav til ferdig retthet.

Når to modeller kan dekke samme arbeidsstykkediameter, bør beslutningen baseres på nødvendig retthet og produksjonsforhold. For eksempel kan en 14-rullers modell være tilstrekkelig for ≤0,3 mm/m, mens en 16-, 17- eller 20-rullers konfigurasjon kan være mer hensiktsmessig når prosessen krever tettere retthet.

Hvorfor velge oss

FangRong aluminum straightening machine factory

Etablert i 1998
FangRong har spesialisert seg på rette- og trekkbenkutstyr siden 1998. Selskapet opererte opprinnelig som et joint venture med en taiwansk produsent og ble heleid i 2013.

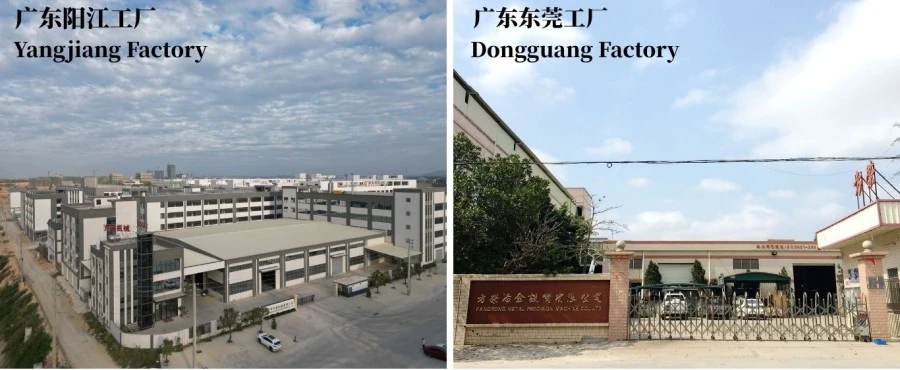
To produksjonsanlegg
Dongguan Fangrong Metallurgical Equipment Co., Ltd. og Yangjiang Fangrong Machinery Co., Ltd. gir produksjonskapasitet for retting og relatert metallbearbeidingsutstyr.

Maskintesting før forsendelse
Maskiner kan testes under tomgang og belastning før forsendelse. Der kundeprøver er tilgjengelige, kan testing omfatte retthet, rullejustering, maskinvibrasjon, motorstrøm, overflatetilstand og driftsstabilitet.

Engineering basert på det faktiske produktet
For enhorisontal rettemaskin i aluminium, bestemmer kundens produktdata valsekonfigurasjonen, arbeidsområdet, hastigheten og kravene til overflatebehandling. FangRong kan evaluere aluminiumskvalitet, diameter, veggtykkelse, temperament, retthetsmål og produksjonskrav før du anbefaler en modell.

Installasjon og teknisk støtte
Fundamenttegninger, igangkjøringsstøtte, operatøropplæring, reservedelsforsyning og ekstern feilsøking er tilgjengelig. Installasjonsstøtte på stedet kan også ordnes ved behov.

Verksted og kvalitetskontroll

FangRong straightening machine production workshop

Produksjonsprosess

Aluminum straightening machine manufacturing process

Engineering:Maskinkonfigurasjonen bestemmes ut fra produktdimensjoner, aluminiumskvalitet, krav til retthet, hastighet og overflatekrav.

Maskinering:Ruller, aksler, rammer, gir og andre kritiske komponenter maskineres og inspiseres i henhold til maskindesignet.

Forsamling:Rullesammenstillinger, transmisjonskomponenter, elektriske systemer, PLS og HMI er integrert og kontrollert under montering.

Testing:Maskindrift, rulleoppretting, retteytelse, vibrasjon, elektrisk sikkerhet og andre spesifiserte parametere inspiseres før forsendelse.

Sluttkontroll:Kundespesifikke krav og testresultater gjennomgås før eksportemballasje.

Sertifiseringer

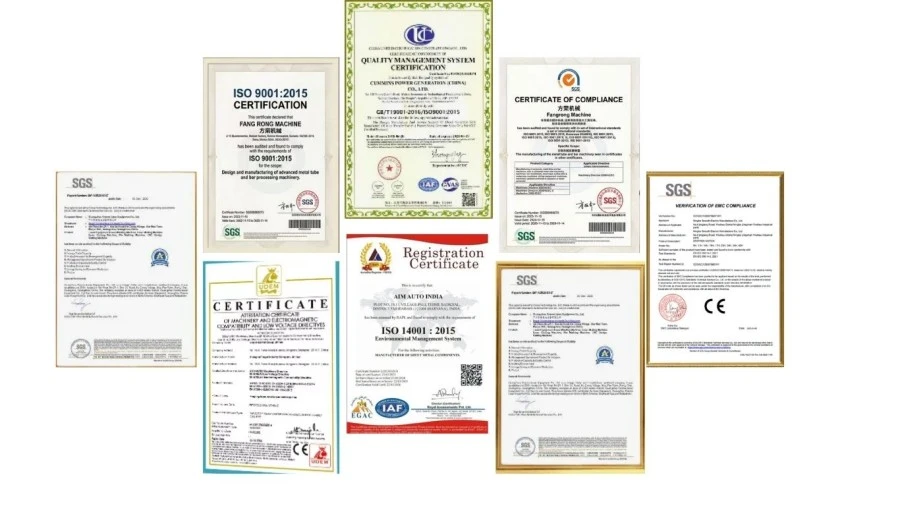
FangRong ISO9001 and CE certifications

ISO 9001:2015kvalitetssertifisering støtter selskapets dokumenterte produksjons- og kvalitetskontrollprosedyrer. FR-serien er også tilgjengelig med CE-sertifisering for aktuelle modeller og markeder. SGS-inspeksjon og patentdokumentasjon kan leveres der det er nødvendig for prosjektevaluering.

Pakker og frakt

Aluminum horizontal straightening machine export packaging

Maskiner er klargjort for eksportforsendelse med passende beskyttelse for mekaniske komponenter, elektriske systemer og utsatte overflater. Emballasje- og fraktordninger kan bekreftes i henhold til maskinstørrelse, destinasjon og transportmetode.

Ofte stilte spørsmål

Hvilke aluminiumslegeringer kan FR-serien rette opp?

FR-serien kan konfigureres for vanlige aluminiumslegeringer, inkludert 1050, 1060, 1100, 3003, 5052, 6061, 6063, 6082, 7075 og andre kvaliteter. Fordi flytestyrke og temperament varierer betydelig mellom legeringer, bør den endelige valseinnstillingen være basert på det faktiske materialet i stedet for legeringsbetegnelsen alene.

Hvordan velger jeg mellom 14, 17 og 20 ruller?

Hovedfaktorene er nødvendig retthet, produktgeometri, materialtilstand og produksjonsområde. Flere rullesett gir flere korrigeringspunkter og er generelt foretrukket for strengere krav til retthet. For eksempel er FR-50 med 20 valser spesifisert til ≤0,1 mm/m, mens standard konfigurasjoner med 14 valser generelt er spesifisert til ≤0,3 mm/m.

Kan maskinen rette ut tynnveggede aluminiumsrør uten å etterlate merker?

Det avhenger av rørgeometri, legering, temperament, overflatekrav og valsekonfigurasjon. Aluminium er relativt mykt, så for høyt trykk eller uegnede rulleoverflater kan forårsake merker. For utseendekritiske rør bør rullemateriale og overflatetilstand bekreftes under maskinvalg og prøvetesting.

Kan én maskin behandle forskjellige aluminiumsrørstørrelser?

Ja, forutsatt at størrelsene faller innenfor maskinens spesifiserte arbeidsområde og verktøy- og valsekonfigurasjonen er egnet. Hvis produksjonsområdet dekker vesentlig forskjellige diametre eller veggtykkelser, bør det nødvendige justeringsområdet kontrolleres før bestilling.

Kan du teste den horisontale rettemaskinen i aluminium ved å bruke våre aluminiumsprøver?

Ja. Prøvetesting anbefales når produktet har en stram retthetstoleranse, tynn vegg, krevende overflatefinish eller en legering som ikke tidligere har blitt behandlet på den valgte konfigurasjonen. Testresultater kan brukes til å bekrefte maskinmodell, valsearrangement, hastighet og korrigeringsinnstillinger før forsendelse.

Hvilken informasjon trengs for maskinvalg?

Oppgi aluminiumslegering og temperament, rør- eller stangtype, minimum og maksimum diameter, rørveggtykkelse der det er aktuelt, innledende retthet, nødvendig endelig retthet, krav til overflatekvalitet og forventet produksjonshastighet. Disse detaljene er tilstrekkelige for en første maskinanbefaling og kapasitetsevaluering.

Send forespørsel
Kontaktinfo
Fortell oss om ditt materiale, produktspesifikasjoner, produksjonsprosess og utstyrskrav. FangRong kan diskutere passende Cold Drawing Machine, Drawing Dies, Rettemaskin og tilpassede løsninger for din applikasjon.
Vurdering:
5.0
X
Vi bruker informasjonskapsler for å gi deg en bedre nettleseropplevelse, analysere nettstedstrafikk og tilpasse innhold. Ved å bruke denne siden godtar du vår bruk av informasjonskapsler. Personvernerklæring
AvvisAkseptere