Nyheter
Nyheter

Hold deg oppdatert med FangRongs siste innovasjoner, sertifiseringer, globale utvidelser og vellykkede prosjektleveranser innen bilindustri, romfart, ny energi og andre høypresisjonssektorer.

Er en innvendig trådformingsmaskin for rør den rette investeringen for produksjonslinjen din

Abstrakt:Denne guiden fraFangRongforklarer hvordan enMaskin for forming av innvendige rørfungerer, hvor den overgår tappingen, hvordan evaluere trådkvaliteten og hva du bør sjekke før du investerer i en for rørproduksjonslinjen.

Tube Inner Thread Forming Machine

Innholdsfortegnelse

1. Hvorfor innvendig trådforming slår kutting på mange rørapplikasjoner

Zhenhua-grade pålitelighet er ikke det eneste kjøpere ser etter i rørbehandling; de vil også ha gjenger som holder trykk, motstår tretthet og varer gjennom gjentatt montering. FangRong bygger enMaskin for forming av innvendige rørnettopp av denne grunn. I stedet for å kutte bort materiale med en kran, fortrenger gjengedannelse metall inn i den nødvendige gjengeprofilen – ingen spon, ingen avbrutt kornstruktur, og vanligvis en sterkere ferdig gjenge.

Det skillet betyr noe i rør. Når du kutter en innvendig gjenge, fjerner du veggmateriale og skaper spenningskonsentrasjoner ved gjengerøttene. Forming, derimot, komprimerer og kaldbearbeider materialet, noe som kan øke trådstyrken og forbedre overflatefinishen. For tynnveggede rør, fittings, hydrauliske linjer og strukturelle rørsammenstillinger, oversetter disse fordelene ofte til færre lekkasjer og lengre levetid.

2. Hvordan en innvendig trådformingsmaskin fungerer

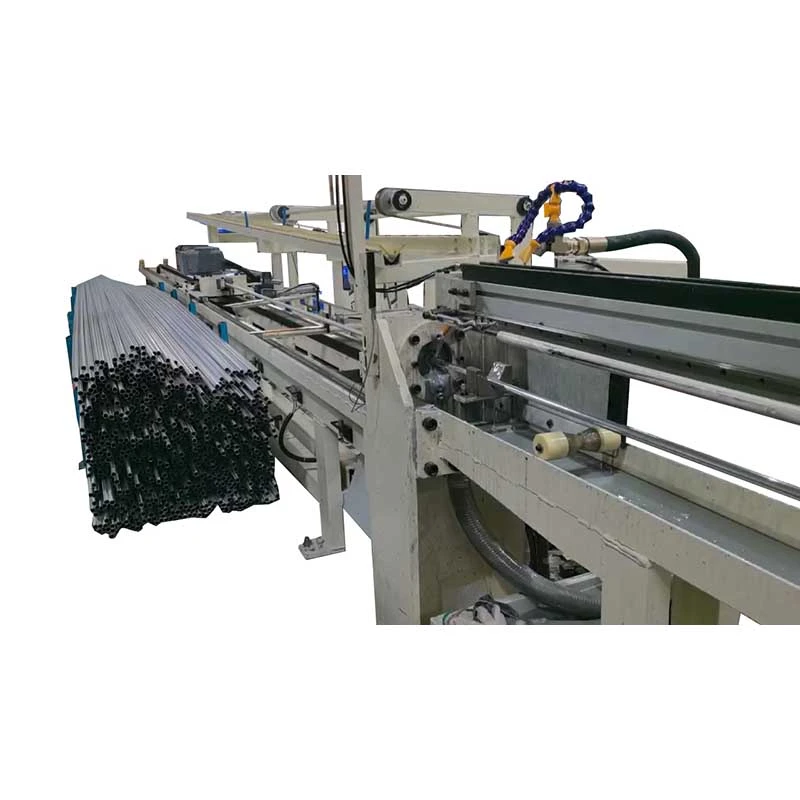
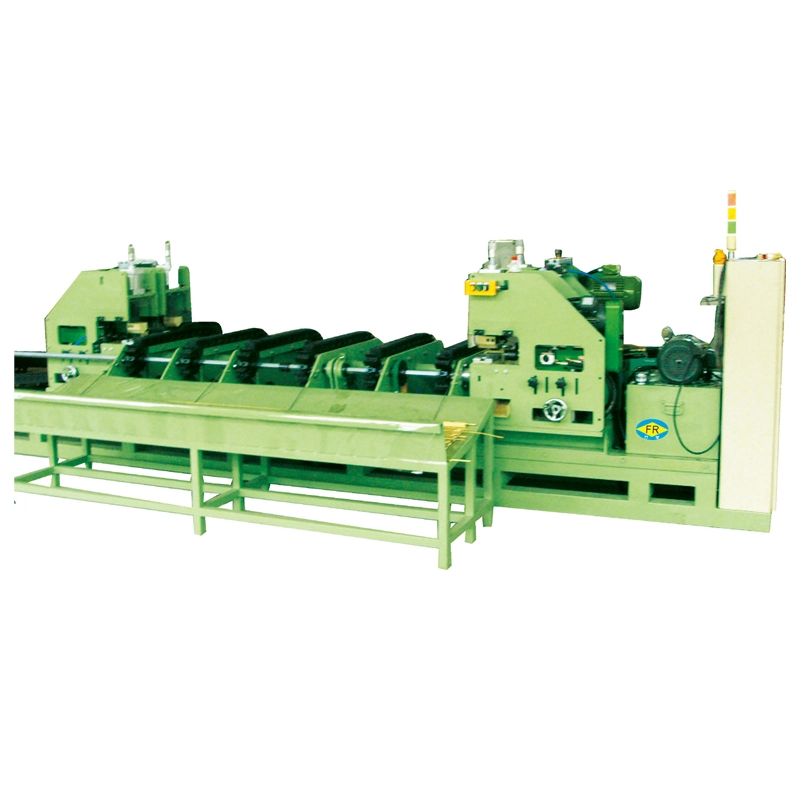
Formingsprosessen bruker et fliket eller polygonalt formingsverktøy i stedet for en kuttekran. Verktøyet mates inn i rørboringen og roteres, og forskyver materialet gradvis utover for å lage den indre gjengen. Maskinen kontrollerer tre ting nøyaktig: rotasjonshastighet, matehastighet og smøring.

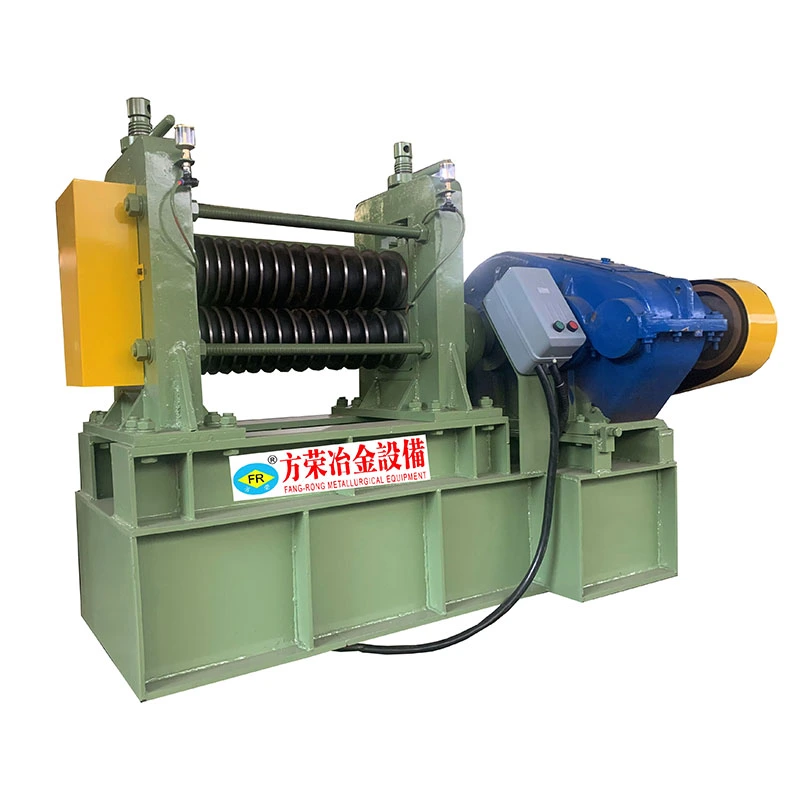
Kjernekomponenter i en typisk maskin:

  • Spindel og drivsystem:Gir kontrollert dreiemoment og jevn rotasjonshastighet.
  • Formingsverktøyholder:Justerer verktøyet konsentrisk med rørboringen for å unngå gjengeløp.
  • Rørklemmeenhet:Holder røret stivt for å forhindre vibrasjon og ovalitet under formingen.
  • Matemekanisme:Styrer hvor raskt verktøyet går inn i boringen.
  • Kjøle- og smøresystem:Reduserer friksjon, forlenger verktøyets levetid og spyler ut rusk.
  • Kontrollpanel:Stiller inn hastighets-, mate-, dybde- og syklusparametere, ofte med reseptlagring.

Materialet som dannes betyr noe. Mykere og mer duktile metaller - kobber, messing, aluminium og lavkarbonstål - danner seg godt. Legeringer med høy styrke eller lav duktilitet kan kreve prosessjustering eller kanskje ikke være egnet i det hele tatt, og det er derfor materialbekreftelse bør komme før maskinspesifikasjon.

3. Trådkvalitet: Hva skal måles og hvorfor

En dannet tråd ser enkel ut, men har flere målbare egenskaper som avgjør om den vil fungere i bruk.

  • Pitch diameter:Den mest kritiske dimensjonen for passform og lastekapasitet; må kontrolleres med riktig måler.
  • Mindre diameter:Påvirker inngrepet og klaringen til den sammenfallende festeanordningen.
  • Gjengevinkel og profil:Bekrefter at formingsverktøyet produserte den spesifiserte formen, ikke en forvrengt tilnærming.
  • Konsentrisitet med rørboringen:Gjenger utenfor midten forårsaker kryssgjenging og tetningssvikt.
  • Overflatefinish:Formede gjenger viser vanligvis en jevnere flanke enn kuttetråder, noe som hjelper til med tetting.
  • Runout og ovalitet:Spesielt viktig på tynnveggede rør hvor klemkraft kan forvrenge boringen.

Måling bør være en del av maskinens kvalifiseringsprosess, ikke en ettertanke. God praksis inkluderer go/no-go gjengemålere, et mikrometer for stigningsdiameter og periodisk seksjonering av prøvedeler for å verifisere den dannede profilen.

4. Nøkkelfaktorer ved valg av maskin

Maskinvalg avhenger av rørstørrelse, materiale, gjengespesifikasjon og produksjonsvolum. Vurder disse faktorene:

  • Rørdiameter og veggtykkelsesområde:Bestemmer spindelstørrelse, klemdesign og verktøydimensjoner.
  • Trådstørrelse og stigningsområde:Må dekke ditt nåværende og planlagte produktutvalg.
  • Material duktilitet:Påvirker verktøyets levetid, nødvendig dreiemoment og smørestrategi.
  • Rørlengde:Påvirker maskinsenglengde og støttekrav.
  • Syklustidsmål:Matcher drivkraft, automatiseringsnivå og lastemetode.
  • Automatiseringsnivå:Manuell lasting, halvautomatisk eller fullt integrert med transportbånd og roboter.
  • Verktøytilgjengelighet og støtte:Bekreft reservedelsforsyning og etterslipingsservice.
  • Kvalitet og dokumentasjon:Prosessposter, kalibreringsprosedyrer og aksepttesting.

Det hjelper også å spesifisere om maskinen skal kjøre en enkelt trådstørrelse for lange serier eller mange størrelser i små partier; overgangstid og verktøybeholdning varierer betydelig mellom de to scenariene.

5. Sammenligningstabell: Forming vs. banking vs. gjengefresing

Tabellen nedenfor sammenligner de tre hovedmetodene for å produsere innvendige gjenger i rør.

Attributt Forming av indre tråd Banking (kutting) Trådfresing
Chip generering Ingen Chips produsert; fjerning nødvendig Chips produsert
Trådstyrke Høyere, kaldbearbeidet kornstruktur Nedre, materiale fjernet ved røttene Moderat
Overflatefinish Utmerkede, polerte flanker God til moderat God
Egnede materialer Duktile metaller: kobber, messing, aluminium, lavkarbonstål Bredt utvalg inkludert støpejern Bredt spekter
Tynnvegget rørytelse Bra når klemmen er godt kontrollert Fare for forvrengning og tynnveggsrivning God
Verktøyets levetid Lang i duktile materialer Kortere; bruddrisiko i små størrelser Lang
Syklus tid Rask for små til mellomstore tråder Rask Langsommere
Best passform Høyvolums rørdeler, hydrauliske og pneumatiske deler Generell maskinering, lavt volum Store diametre, vanskelige materialer

I praksis bruker mange rørbutikker forming for sine høyeste volum, mest kvalitetssensitive gjengestørrelser, og holder tapping eller fresing tilgjengelig for uvanlige jobber.

6. Montering av maskinen i din eksisterende linje

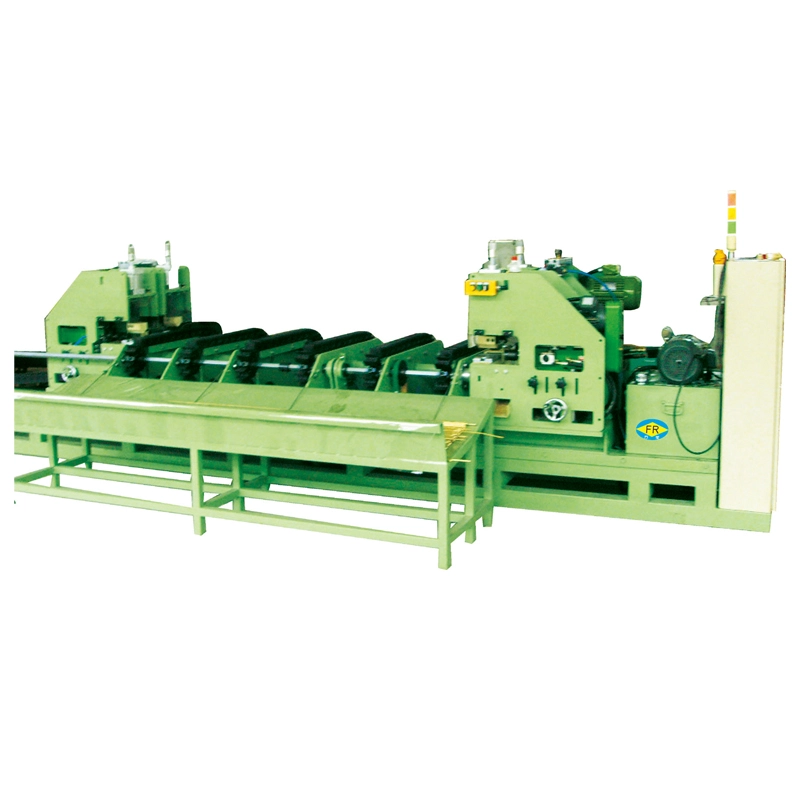
En formingsmaskin fungerer sjelden alene. Planlegg hvordan den kobles til rørskjæring, endebehandling, avgrading, rengjøring og inspeksjon.

  • Oppstrøms:Rørene skal kuttes i lengde med firkantede, gratfrie ender. Dårlig endetilstand forårsaker feiljustering av verktøyet.
  • Klemming og støtte:Lange rør trenger støttestativ eller rullefester for å forhindre nedsynkning under formingen.
  • Smørehåndtering:Sentraliserte eller resirkulerende systemer reduserer forbrukskostnader og holder arbeidsområdet rent.
  • Nedstrøms:En rask målekontroll ved maskinen fanger opp drift før delene når den endelige monteringen.
  • Sporbarhet:Registrer maskinparametere etter batch slik at trådkvaliteten kan spores tilbake til innstillinger.

FangRong leverer også relatert rørbehandlingsutstyr som kaldtrekkemaskiner, tegnematriser og rettemaskiner, noe som gjør det lettere å spesifisere en sammenhengende linje i stedet for uoverensstemmende frittstående enheter.

7. Vanlige spørsmål (FAQ)

Q1: Hva brukes en innvendig trådformingsmaskin for rør til?
A: Den danner innvendige gjenger inne i rørhullene ved å forskyve metall i stedet for å kutte det. Den brukes til beslag, hydrauliske og pneumatiske komponenter, strukturelle rørsammenstillinger og andre deler som krever sterke, sponfrie innvendige gjenger.

Q2: Er tråddannelse sterkere enn å banke?
A: I duktile materialer viser formede tråder vanligvis bedre utmattelsesmotstand og en jevnere finish fordi kornstrukturen er kaldbearbeidet i stedet for kuttet. Faktisk ytelse avhenger av materiale, veggtykkelse og prosesskontroll.

Q3: Hvilke materialer kan dannes?
A: Kobber, messing, aluminium og lavkarbonstål danner seg godt. Legeringer med høy styrke eller lav duktilitet kan trenge prosessjustering eller er kanskje ikke egnet. Bekreft materialet med maskinleverandøren før du spesifiserer.

Q4: Kan maskinen håndtere tynnveggede rør?
A: Ja, forutsatt at klemkraft og støtte er riktig utformet. Forming av tynne vegger krever forsiktig fastspenning for å unngå ovalitet og forvrengning.

Q5: Hva bestemmer trådstørrelsesområdet?
A: Spindelkraft, verktøydimensjoner og rørdiameter. Spesifiser både ditt nåværende produktutvalg og planlagte fremtidige størrelser når du ber om en maskin.

Q6: Hvordan verifiseres trådkvaliteten?
A: Bruk go/no-go gjengemålere og stigningsdiametermikrometer, pluss periodisk seksjonering av prøvedeler. Konsentrisitet og ovalitet bør også kontrolleres, spesielt på tynnveggede rør.

Q7: Hvilken informasjon trengs for et maskintilbud?
A: Materiale, rørdiameter og veggtykkelse, gjengespesifikasjon, rørlengde, produksjonsvolum, automatiseringskrav og eventuelle begrensninger for anleggets layout.

8. La FangRong hjelpe spesifisere maskinen din

Den riktige innvendige trådformingsmaskinen for rør er definert av ditt materiale, rørdimensjoner, trådspesifikasjoner og produksjonsvolum – ikke av en generisk katalogside. FangRong jobber med rørprosessorer for å matche maskinkonfigurasjon, verktøy og linjeintegrasjon til reelle produksjonsforhold. Fortell oss om materialet, produktspesifikasjonene, produksjonsprosessen og utstyrskravene dine, så kan vi diskutere passende kaldtrekkemaskiner, tegnematriser, rettemaskiner og tilpassede løsninger for din applikasjon. Enten du legger til en enkelt formingsstasjon eller bygger en komplett rørbehandlingslinje, kan teamet vårt hjelpe deg med å spesifisere det riktig første gang.kontakt ossi dag med dine rør- og tråddetaljer, og vi vil svare med en maskinanbefaling og et tilbud—kontakt ossnå for å flytte prosjektet ditt videre.

Relaterte nyheter
Legg igjen en melding
X
Vi bruker informasjonskapsler for å gi deg en bedre nettleseropplevelse, analysere nettstedstrafikk og tilpasse innhold. Ved å bruke denne siden godtar du vår bruk av informasjonskapsler. Personvernerklæring
AvvisAkseptere