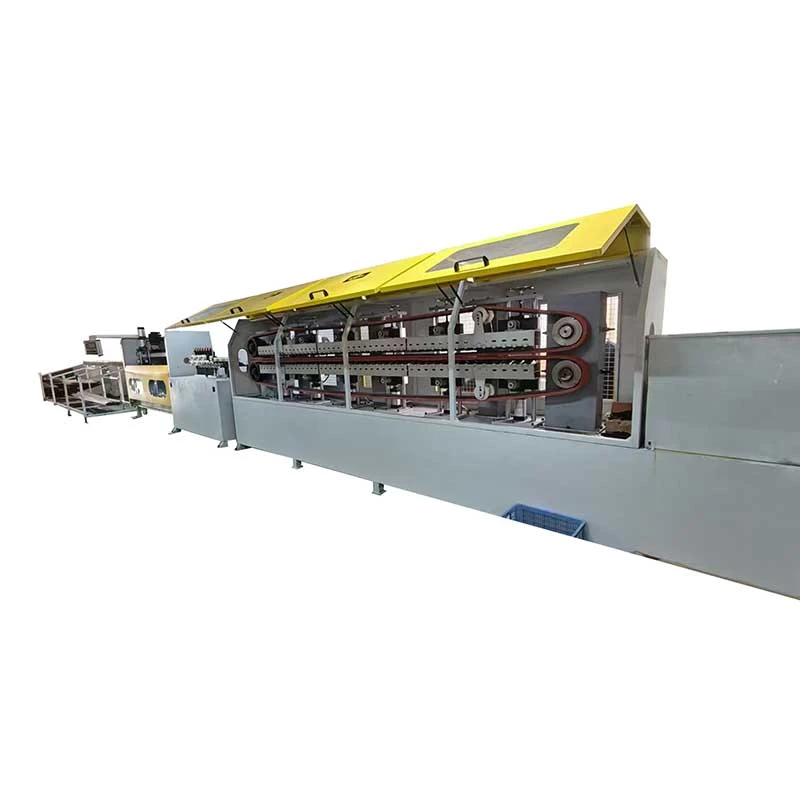
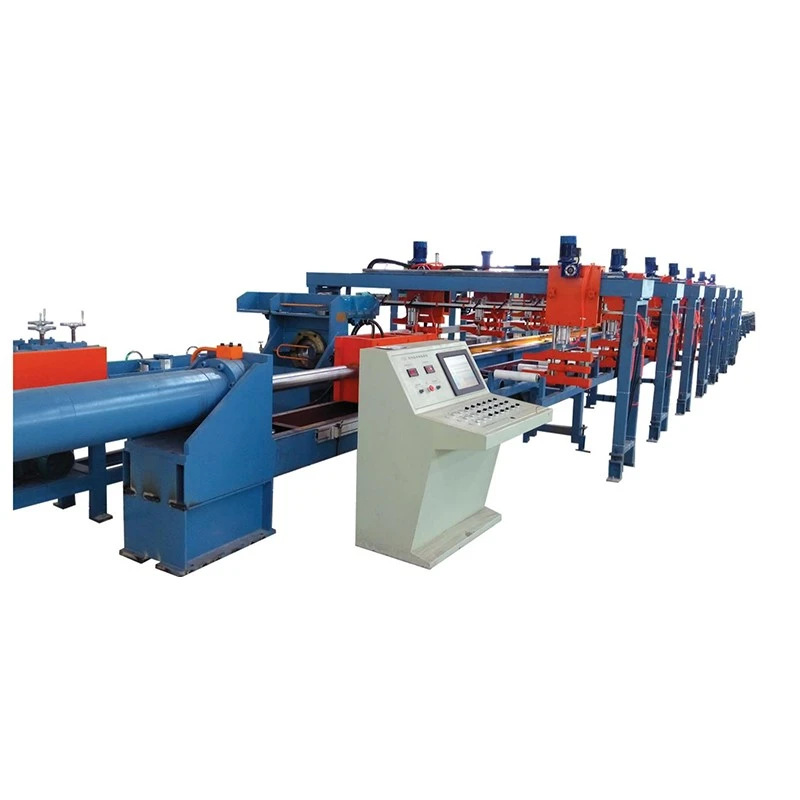
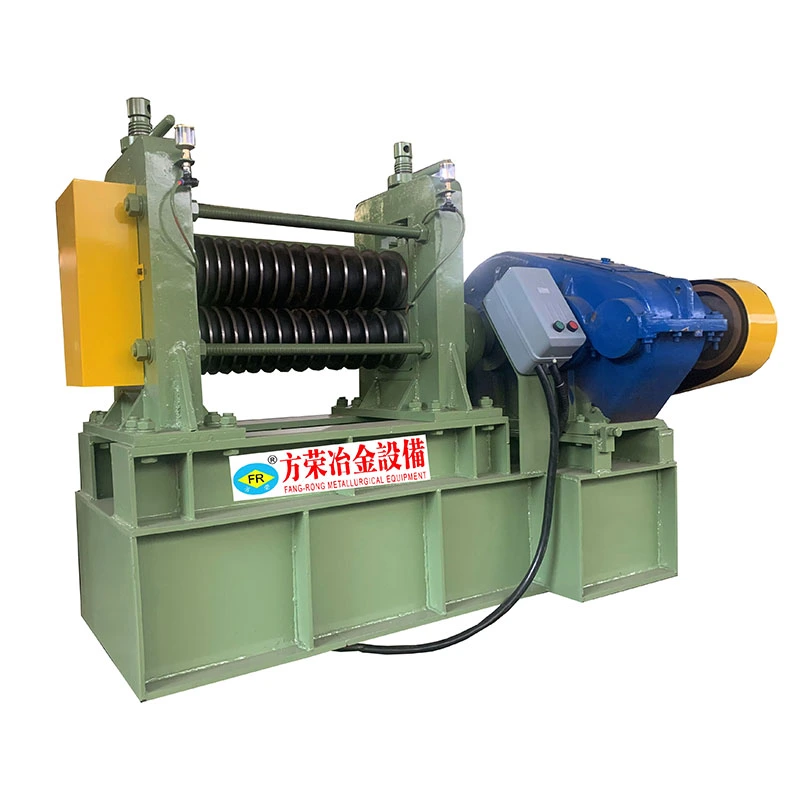
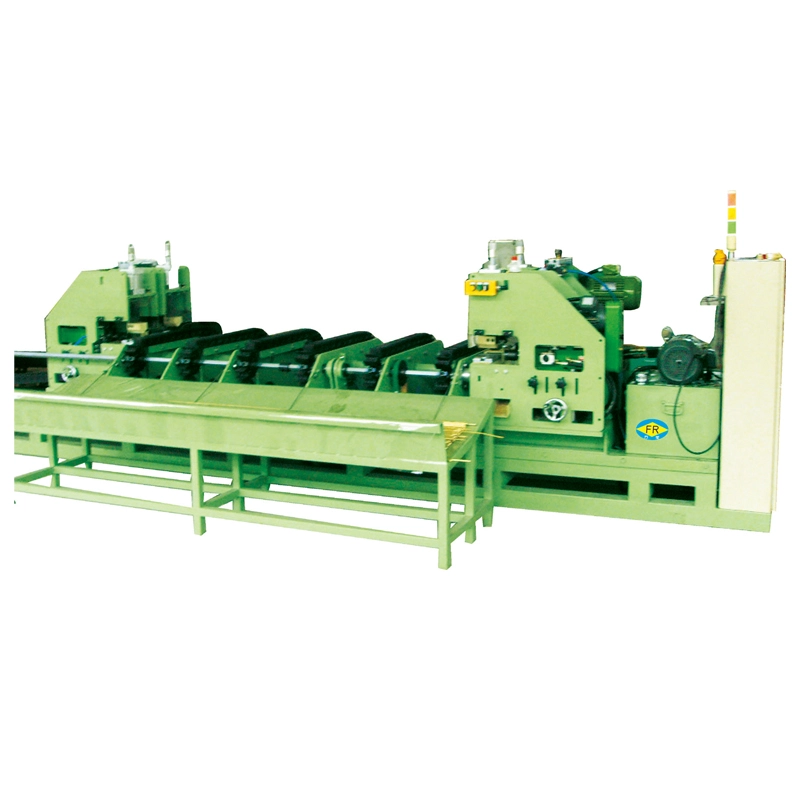
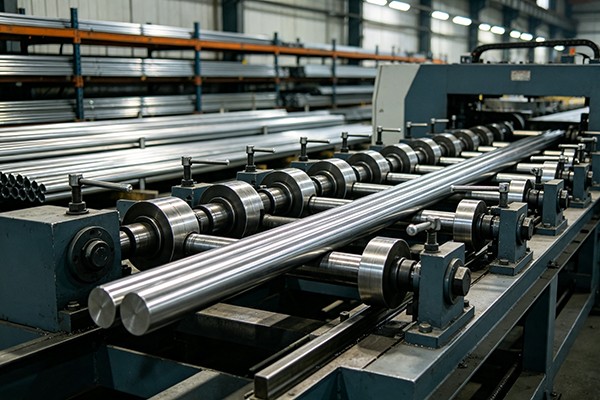
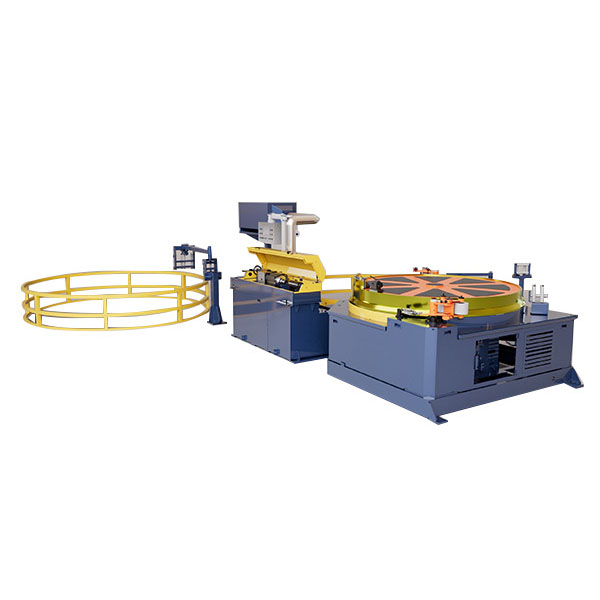
Et rør eller stang kan forlate tegneprosessen med god dimensjonsnøyaktighet og fortsatt mislykkes i det endelige kravet til retthet. Restspenninger, ujevn deformasjon, materialhardhet og formen på tverrsnittet kan alle forårsake bøyning eller forvrengning etter tegning.FangRongRettemaskinerer konfigurert rundt disse forskjellene, og dekker runde rør, stenger, seksjoner med stor diameter og uregelmessige profiler i stedet for å bruke ett rullearrangement for hvert produkt.
Ikke alle retthetsproblemer trenger den samme maskinen
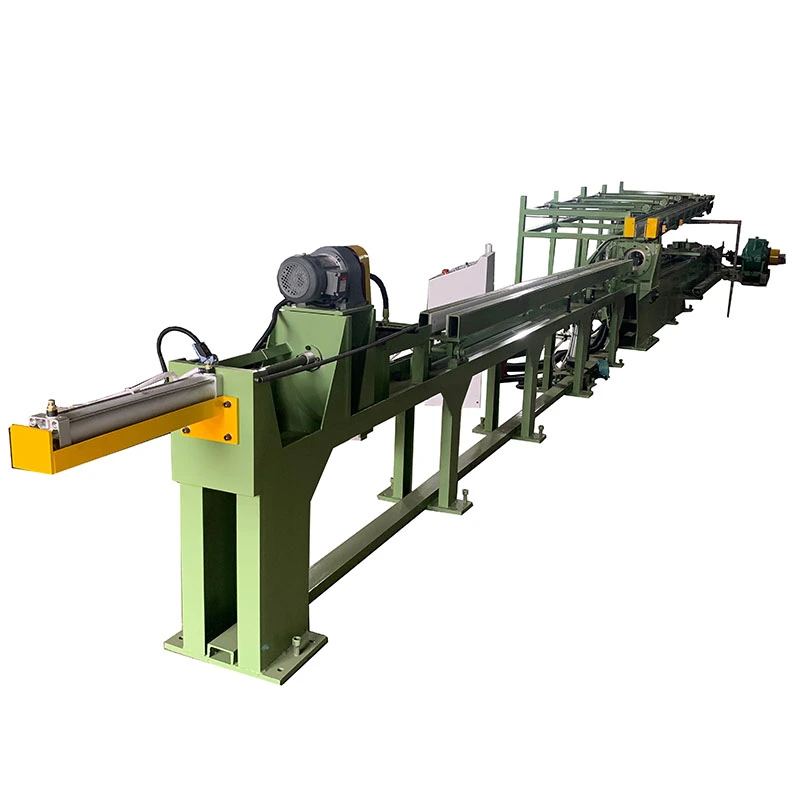
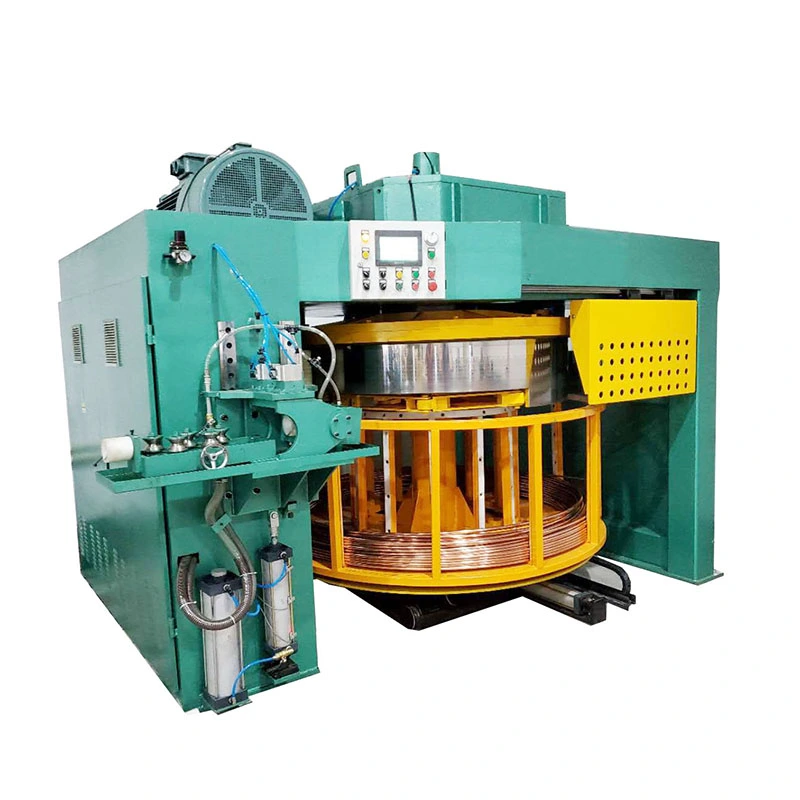
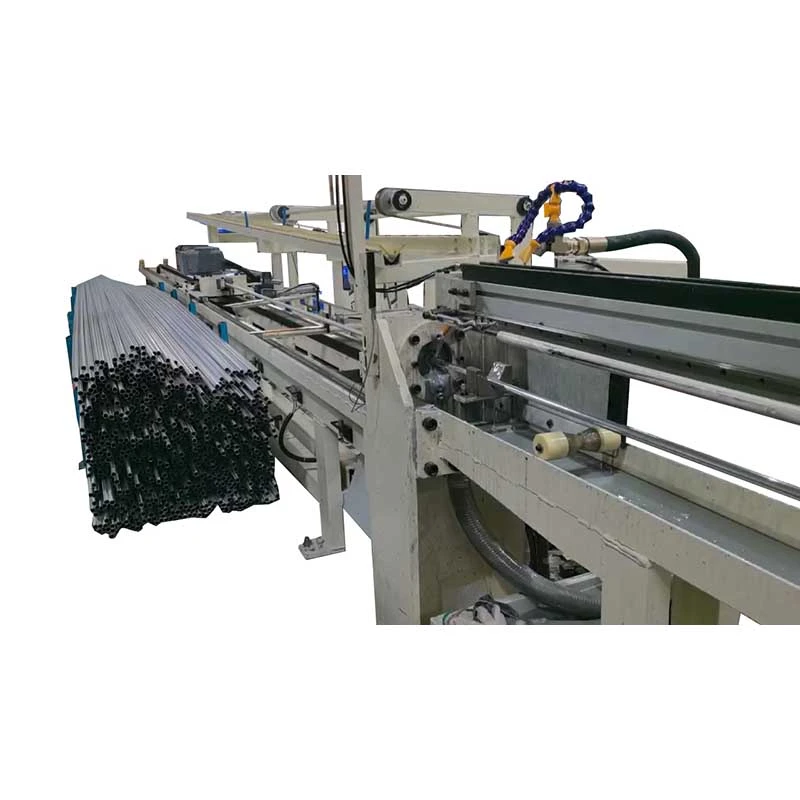
For små og mellomstore runde rør eller stenger, gir horisontale multivalsemaskiner gjentatt korreksjon langs materiallengden. FangRong FR-20 til FR-180 horisontale modeller dekker omtrent φ4–φ180 mm og bruker 15–17 ruller. Vertikale multivalsemaskiner utvider området fra FR-20 til FR-1100 for mye større seksjoner, med rørdiametre opp til φ1100mm og veggtykkelser opp til 60mm.
For presisjonsavskallede stenger hvor både retthet og overflatetilstand er viktig,to-rullers presisjonsseriebruker et annet korreksjonsprinsipp. FR-20 til FR-160-modeller er tilgjengelige med rullediametre fra φ180 til φ570 mm og kan oppnå overflateruhet ned til Ra≤0,8μm under passende prosessforhold.
Uregelmessige partier krever en annen tilnærming igjen. Sekskantede, firkantede, vinkel- og andre profiler reagerer ikke jevnt på konvensjonell utretting av rundstaver fordi hjørnene og flate overflater bærer forskjellige kontaktbelastninger. FangRong er uregelmessigrettemaskinerer designet for profiler opp til S80mm, med rulleplassering tilpasset den faktiske seksjonen.
Valseoppsettet bestemmer hva som blir rettet
Valsetelling alene bestemmer ikke utrettingsnøyaktigheten.Rullediameter, rulleavstand, tiltvinkel, kontaktposisjon og reduksjon ved hvert korrigeringspunkt påvirker hvordan materialet reagerer. FangRong-maskiner bruker herdede valser og justerbare rullevippevinkler på omtrent 27°–36°, slik at korrigeringstilstanden kan justeres for ulike materialer og seksjonsstørrelser.
For runde produkter kan prosessen målrettes mot retthet samtidig som den kontrollerer rundheten. FangRong presisjonskonfigurasjoner kan oppnå retthet i området 0,1–0,3 mm/m og rundhetstoleranse på ≤0,05 mm når materialet, verktøyet og prosessforholdene er passende. Disse tallene bør vurderes mot den faktiske innkommende tilstanden og den nødvendige ferdigtoleranse i stedet for å behandles som universelle resultater for hvert produkt.
Fra φ4mm til φ1100mm
Utstyrsutvalget dekker både presisjonsarbeid med små seksjoner og tunge rør med stor diameter. Horisontale modeller opererer med arbeidshastigheter på opptil 60m/min, mens større vertikale systemer bruker hovedmotorer opp til 280kW og løftemotorer opp til 5,5kW. Variabel-frekvensomformere lar kjørehastigheten tilpasses materialstørrelse, hardhet, korreksjonskrav og nedstrøms produksjonshastighet.
Dette området er nyttig når en fabrikk behandler mer enn én type produkt. En liten presisjonsstang og et rør med tunge vegger bør ikke tvinges inn i den samme rettekonfigurasjonen bare fordi begge produktene er teknisk "runde". Maskinstrukturen, valsedimensjonene, lastemetoden og korrigeringskraften må samsvare med den faktiske seksjonen.
Hvor retting passer i produksjonslinjen
Retting er ofte den siste dimensjonskorrigeringen før skjæring, fasing, inspeksjon eller montering. For trukket rør og stenger kan FangRong integrere rettetangen med enSkjæremaskinogAvfasingsmaskinslik at materialhåndtering mellom disse operasjonene reduseres.
Dette er spesielt nyttig for bilkomponenter, romfartsdeler, konstruksjonsseksjoner og andre produkter der rettheten kontrolleres etter tegning i stedet for antatt fra forrige formingsoperasjon. FangRong leverer horisontale, vertikale multi-roller, vertikale to-ruller og uregelmessige profiler, med CE- og ISO-sertifiseringer for internasjonale prosjekter.



 Whatsapp