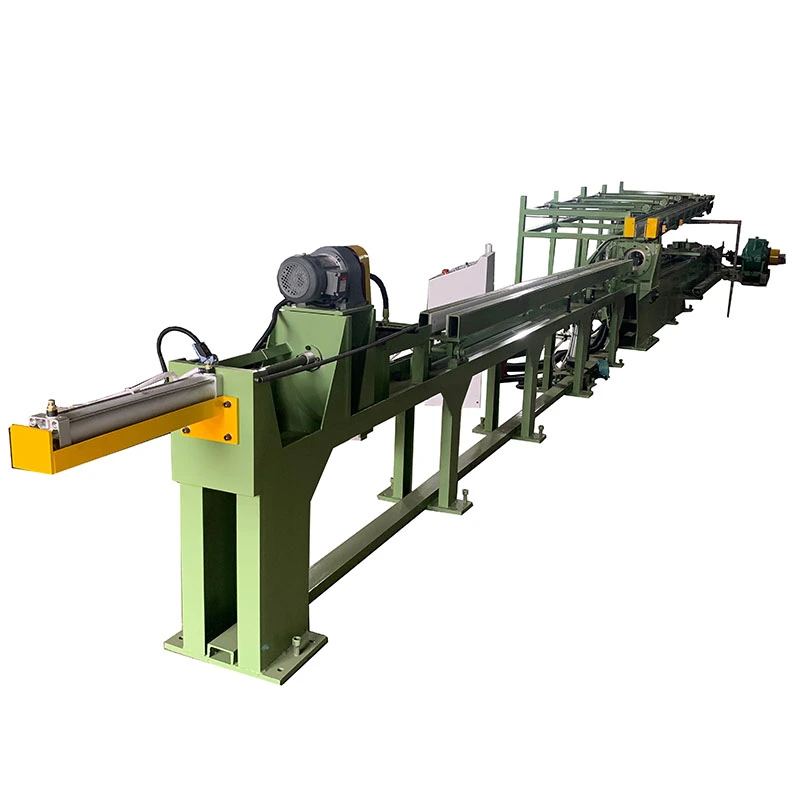
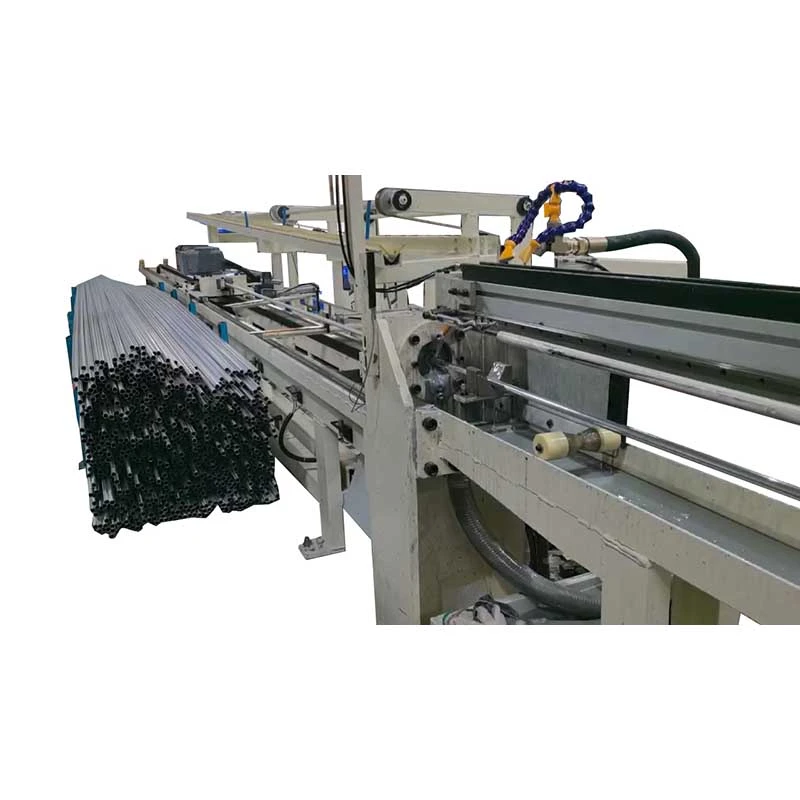
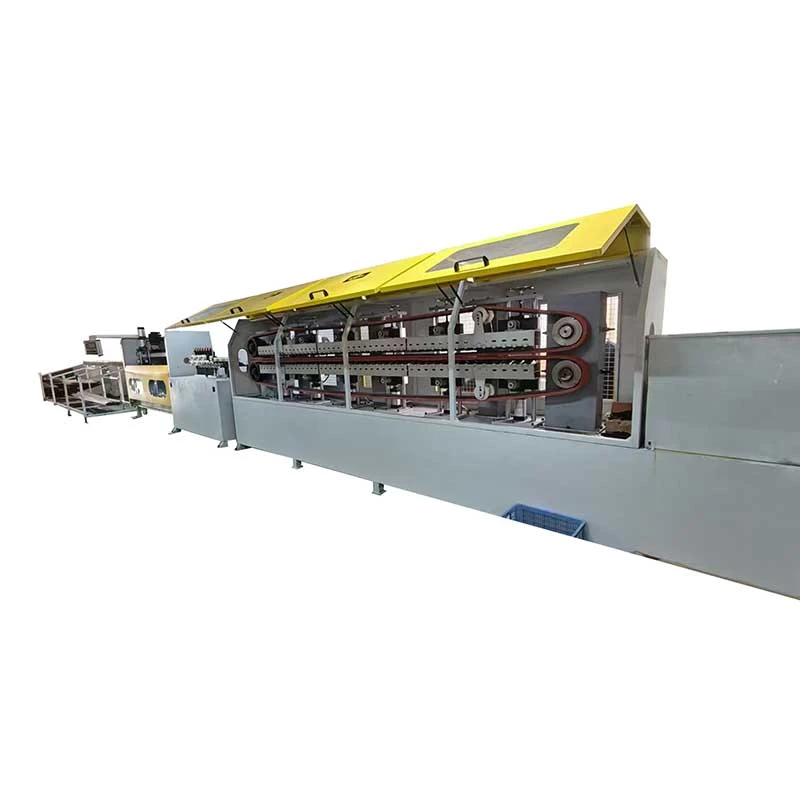
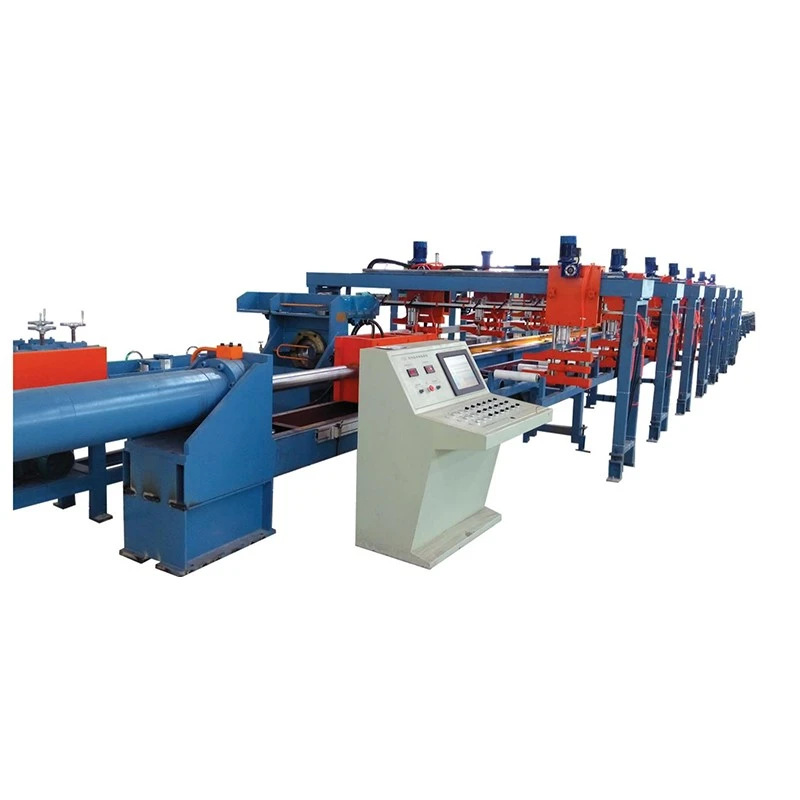
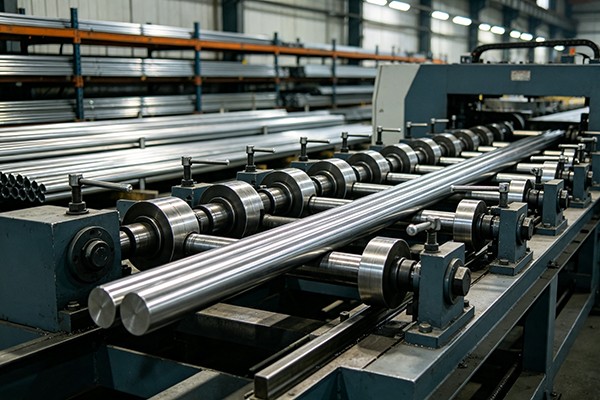
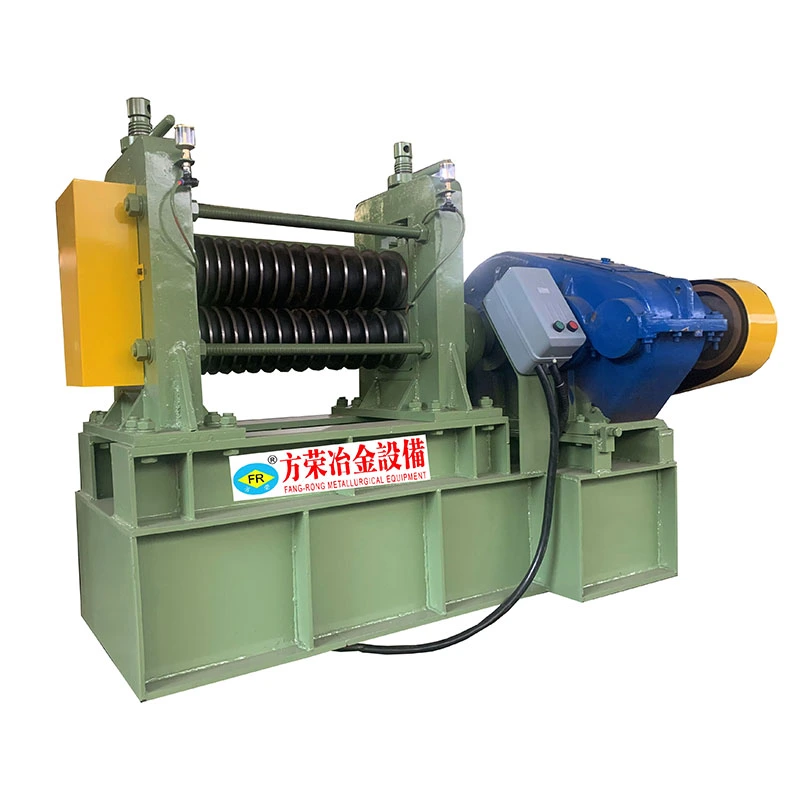
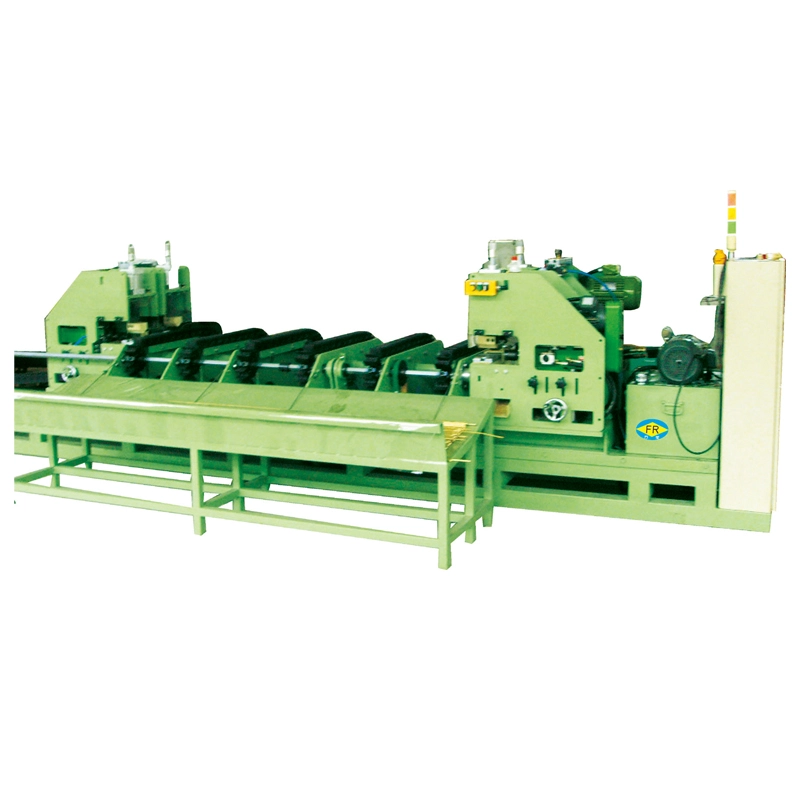
Vi tilbyr et omfattende utvalg av presisjonsutstyr for metallbearbeiding, inkludert retting, kaldtrekking, peking, fasing, skjæring, trådrullemaskiner og trekkdyser, skreddersydd for rør-, stang- og trådmaterialer på tvers av ulike bransjer.
Coil Drawing Machine Produsent for presisjonstrådproduksjon
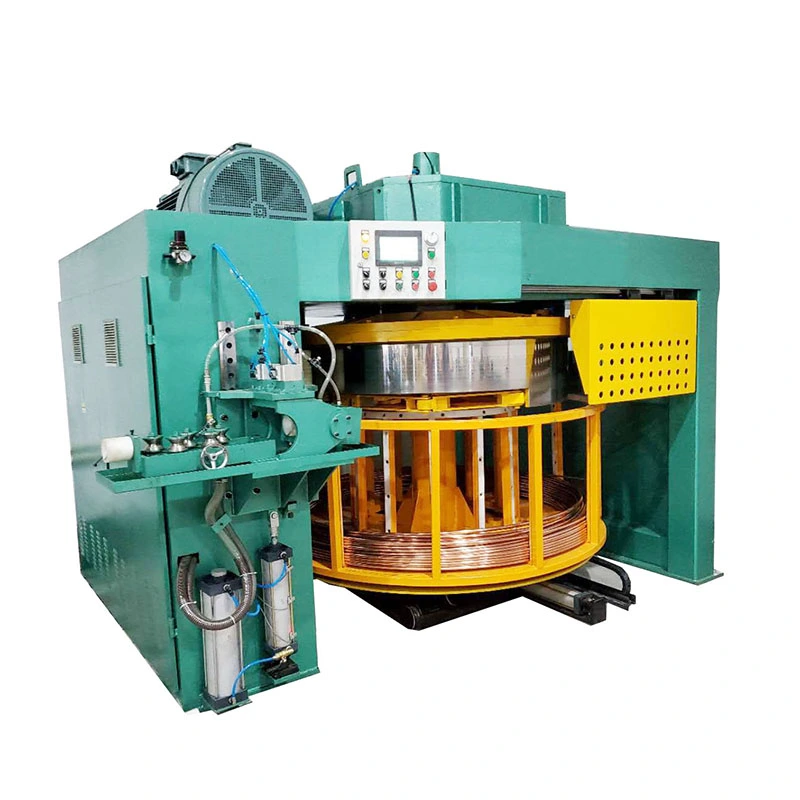
Å tegne lange lengder av rør eller wire krever at materialet forblir kontinuerlig gjennom trekke- og viklingsprosessen. I motsetning til en konvensjonell trekkbenk for stenger med fast lengde, må en spoletrekkemaskin kontrollere trekking, føring, strekk og opptrekking på samme tid. FangRong sinSpole tegnemaskiner tilgjengelig i vertikale og inverterte konfigurasjoner, med kapstandiametre fraφ250mm til φ2200mmog trekke hastigheter fra80–400m/min, avhengig av modell og materiale.
Spenningskontroll ved høy tegnehastighet
Ved høyere linjehastigheter kan ustabil spenning resultere i løse spoler, teleskopering, ujevn viklingsstigning eller uregelmessig materialmating. Bare å øke motorhastigheten løser ikke disse problemene. FangRong bruker endanserarm og programmerbar tonehøydekontrollå koordinere materialspenningen med viklingshastigheten, slik at oppsamlingssystemet kan følge endringer i tegnelinjen.
Dette er spesielt viktig for myke kobber- og aluminiumsprodukter. For høy viklingsspenning kan deformere materialet og gjøre den ferdige spolen vanskelig å vikle av under neste produksjonstrinn.
Tegning og vikling må samsvare.For kontinuerlig spoleproduksjon må oppsamlingssystemet følge den faktiske tegnehastigheten og materialtilstanden. Å kjøre viklingssystemet for fort eller påføre overdreven spenning kan påvirke den ferdige spolen.
Inverterte og vertikale spolemaskiner
FangRong leverer både inverterte og vertikale spoletegningskonfigurasjoner. Inverterte modeller fraFR-D250 til FR-D2200kan håndtere rørdiametre opp til 25 mm. Avhengig av modell er opptrekksmotoren 5,5–7,5 kW, med WPO-seriens reduksjonsenheter, pneumatisk materialpressing og 5–10 grupper med kryssrulle-forrettingsenheter.
Disse maskinene brukes til kontinuerlig rørbehandling hvor materialet må styres og kontrolleres før det går inn i viklingsseksjonen. Forrettingsenhetene hjelper til med å forberede materialet for mer konsekvent vikling.
Vertikale modeller, inkludertFR-250 til FR-1800rekkevidde, bruk WPO-snekkegir eller herdede girredusere og kan nå trekkhastigheter på opptil200m/min. Oppsettet avhenger av innkommende materiale, rør- eller tråddiameter, nødvendige spoledimensjoner, tilgjengelig installasjonsplass og krav til nedstrøms håndtering.
Invertert typeFR-D250–FR-D2200 Rørdiameter opp til 25mm 5,5–7,5kW opptrekksmotor
Vertikal typeFR-250–FR-1800 Tegnehastighet opp til 200m/min WPO eller herdet girredusering
Forutretting5–10 grupper med kryssrulleenheter Tilgjengelig på utvalgte modeller For kontrollert spolemating
Kapstandiameter og maskinvalg
Kapstanen er en viktig del av en spoletrekkemaskin fordi diameteren påvirker hvordan materialet bøyer seg når det passerer gjennom trekke- og viklingssystemet. FangRong-konfigurasjoner spenner fraφ250mm til φ2200mm, med motoreffekter fra ca5,5/7,5 kW til 90/110 kW.
Capstan Diameterφ250–2200 mm
Tegnehastighet80–400m/min
MotorkraftCa. 5.5/7.5–90/110kW
En større capstan er ikke alltid det riktige valget. For tynne eller hardere materialer kan nødvendig bøyeradius, overflatetilstand og ferdig spolestørrelse være viktigere enn maksimal linjehastighet. Valget bør ta hensyn tilmaterialkvalitet, startdiameter, reduksjon per pass, ferdig spolediameter og nødvendig tegnehastighet.
Utvalgselement
Hva det påvirker
Hvorfor det betyr noe
Materialkvalitet
Tegnelast og bøyeadferd
Mykt kobber og aluminium krever nøye strekkkontroll
Startdiameter
Trekkkraft og maskinkapasitet
Bestemmer nødvendig arbeidsområde for maskinen
Reduksjon per pass
Tegnelast og produksjonssyklus
Påvirker krav til motor og tegningssystem
Ferdig spolediameter
Viklearrangement og kapstanvalg
Må matche nedstrøms håndtering og lagring
Nødvendig linjehastighet
Tegning og opptagningshastighet
Høyere hastighet krever mer stabil spenning og viklingskontroll
Applikasjoner for kontinuerlig rør og ledning
Spoletegning er egnet for produkter som leveres og brukes i kontinuerlige lengder i stedet for individuelle kuttede stykker. Typiske bruksområder inkludererkobberrørsspoler for klimaanlegg, aluminiumstråd for kabelproduksjon og ståltråd for fjærproduksjon.
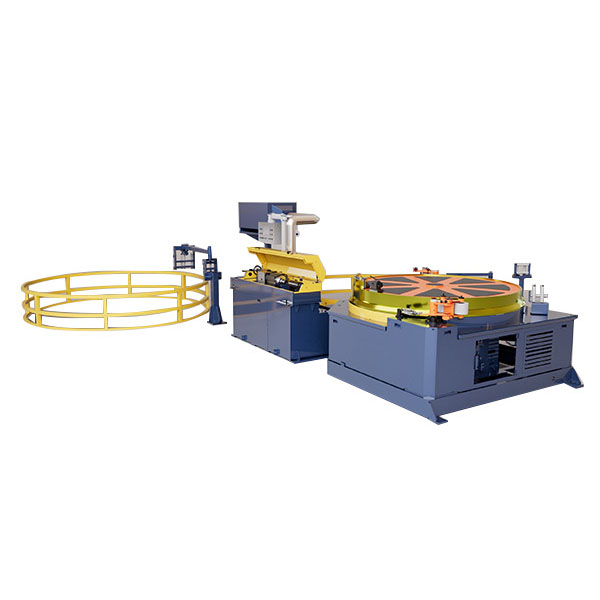
Maskinen egner seg også der det trekkede materialet skal direkte inn i en vikling eller lagringsprosess. Når den ferdige spolen trenger en annen diameter, viklingsretning eller emballasjeformat, aTilbakespolingsmaskinkan installeres etter tegnemaskinen.
For kontinuerlige produkter bør nedstrømshåndtering vurderes ved maskinvalg.Tegnemaskinen trenger ikke å håndtere alle viklings- eller emballasjekrav av seg selv. En separat opprullingsenhet kan brukes når den endelige spolespesifikasjonen avviker fra tegnemaskinens standard opptaksformat.
Forutretting og spolevikling
Tilstanden til materialet før vikling har en direkte effekt på den ferdige spolen. Forutretting, materialpressing, viklingsstigning og spenning må alle justeres i henhold til produktet. FangRong konfigurerer disse funksjonene i henhold til maskintype og applikasjon slik at materialet forblir stabilt når det kommer inn i oppsamlingsseksjonen.
For rørapplikasjoner hjelper kryssrulle-forrettingsenhetene med å kontrollere materialet før det når viklingsseksjonen. Pneumatisk pressing brukes på utvalgte konfigurasjoner for å holde materialet ordentlig i inngrep under kontinuerlig drift.
For kontinuerlig produksjon bør maskinen velges rundt faktisk trekklast, materialspenning og nødvendig spolegeometri. Maksimal tegnehastighet er kun en del av spesifikasjonen. Materialegenskaper, reduksjon, kapstandiameter og kravene til neste prosess må også vurderes.
DeInvertert spole tegnemaskinkombinererkontinuerlig tegning og kveilingfor rør eller ledninger av kobber, aluminium, rustfritt stål og karbonstål. Med tegnehastigheter opp til400 m/minog rørdiametre på3–25 mm, reduserer det kutting, håndtering og mellomlagring. Spoletromler varierer fra250–2200 mm. Frekvensstyrt hastighetsregulering opprettholder stabil trekkspenning og overflatekvalitet. Egnet forVVS-, kjøle-, elektro-, bil- og medisinsk slangerproduksjon.
Som Spole tegnemaskin-produsent og leverandør i Kina har vi vår egen fabrikk. Hvis du ønsker å kjøpe metallbearbeidingsmaskiner, vennligst kontakt oss.
Vi bruker informasjonskapsler for å gi deg en bedre nettleseropplevelse, analysere nettstedstrafikk og tilpasse innhold. Ved å bruke denne siden godtar du vår bruk av informasjonskapsler. Personvernerklæring



 Whatsapp