Produkter
Produkter

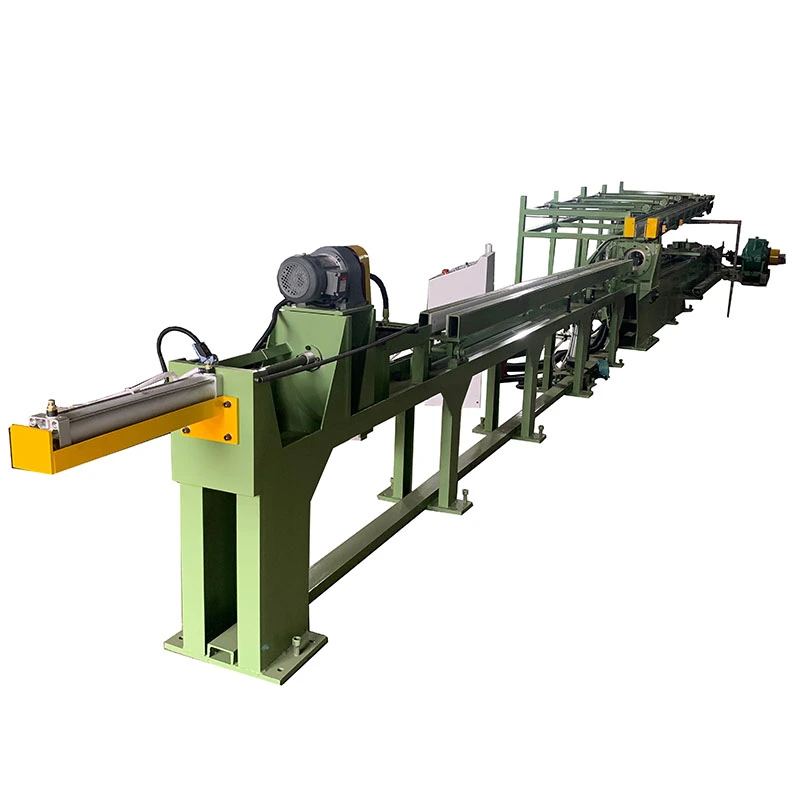
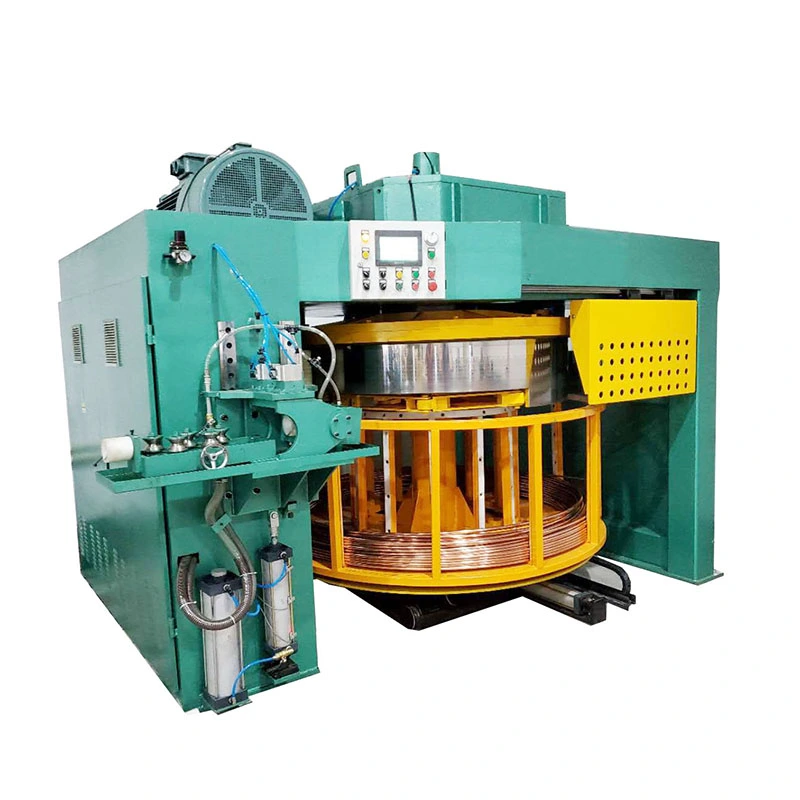
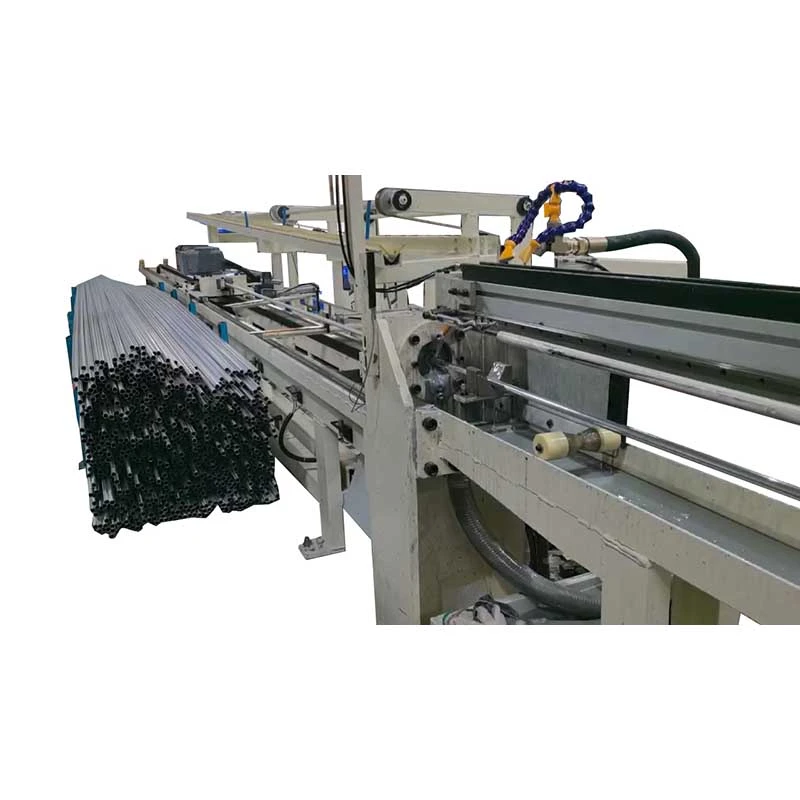
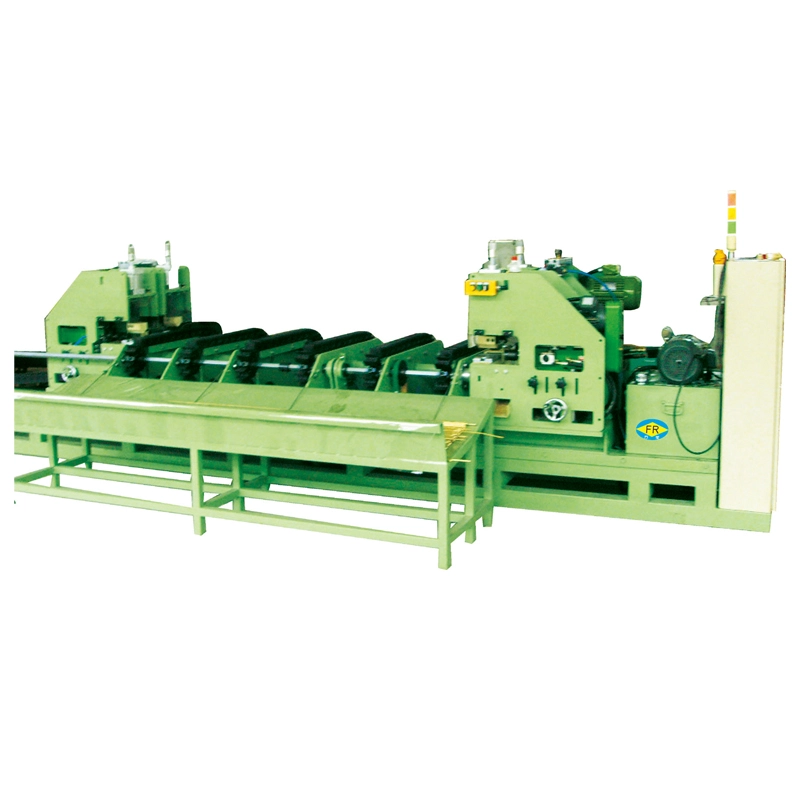
Vi tilbyr et omfattende utvalg av presisjonsutstyr for metallbearbeiding, inkludert retting, kaldtrekking, peking, fasing, skjæring, trådrullemaskiner og trekkdyser, skreddersydd for rør-, stang- og trådmaterialer på tvers av ulike bransjer.

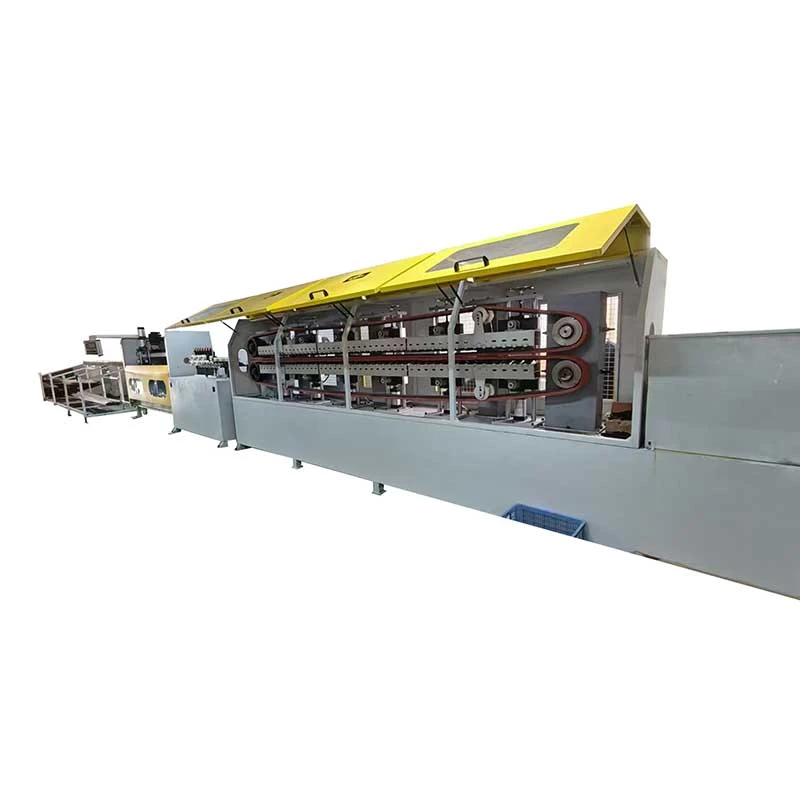
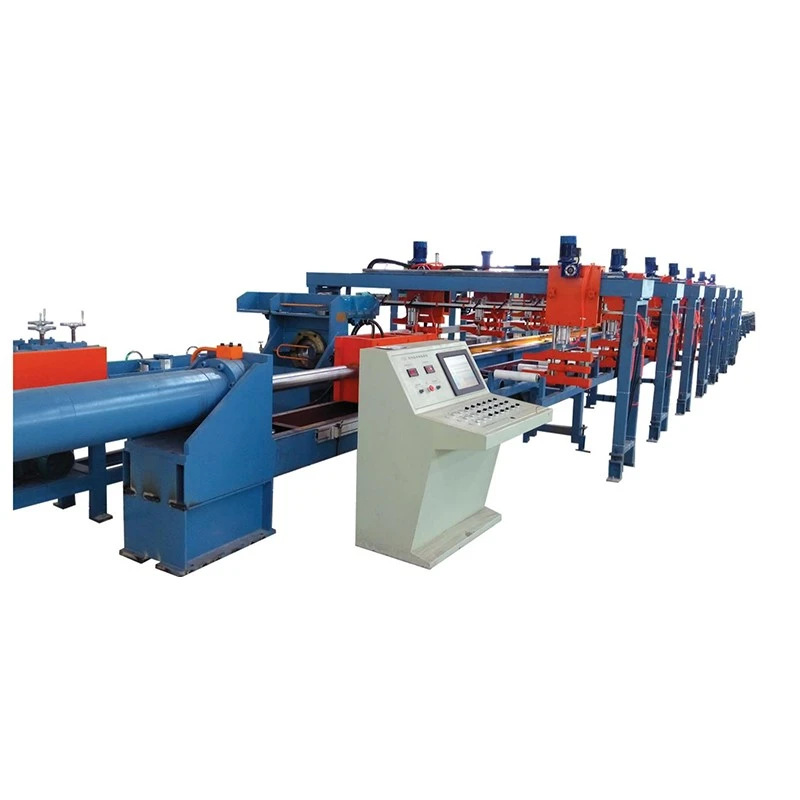
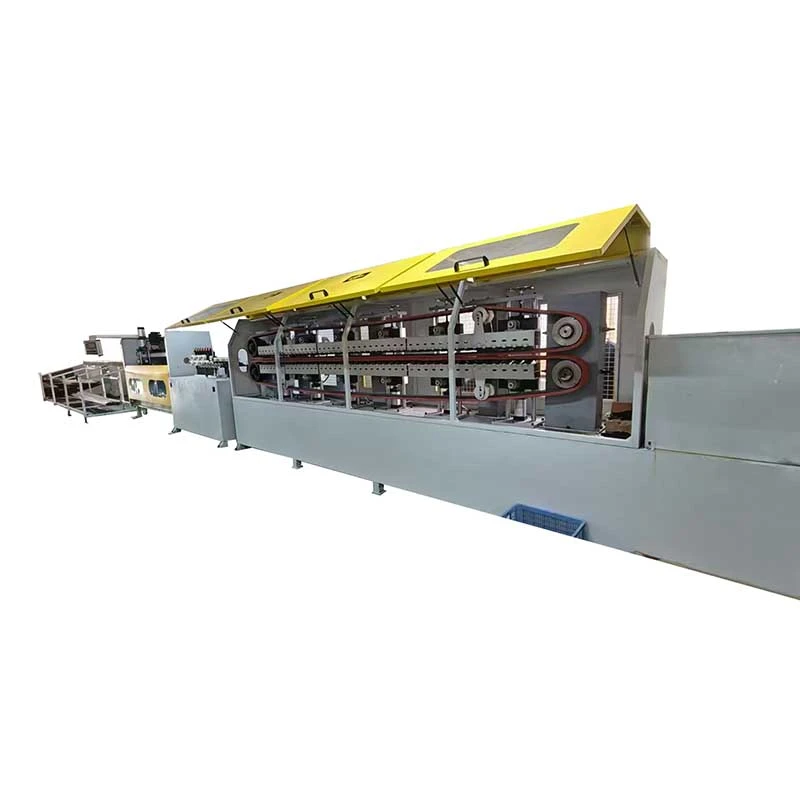
Automatisk Crawler-Type Cold Drawing Machine med Coiler
  • Automatisk Crawler-Type Cold Drawing Machine med CoilerAutomatisk Crawler-Type Cold Drawing Machine med Coiler
  • Automatisk Crawler-Type Cold Drawing Machine med CoilerAutomatisk Crawler-Type Cold Drawing Machine med Coiler
  • Automatisk Crawler-Type Cold Drawing Machine med CoilerAutomatisk Crawler-Type Cold Drawing Machine med Coiler
  • Automatisk Crawler-Type Cold Drawing Machine med CoilerAutomatisk Crawler-Type Cold Drawing Machine med Coiler
  • Automatisk Crawler-Type Cold Drawing Machine med CoilerAutomatisk Crawler-Type Cold Drawing Machine med Coiler

Automatisk Crawler-Type Cold Drawing Machine med Coiler

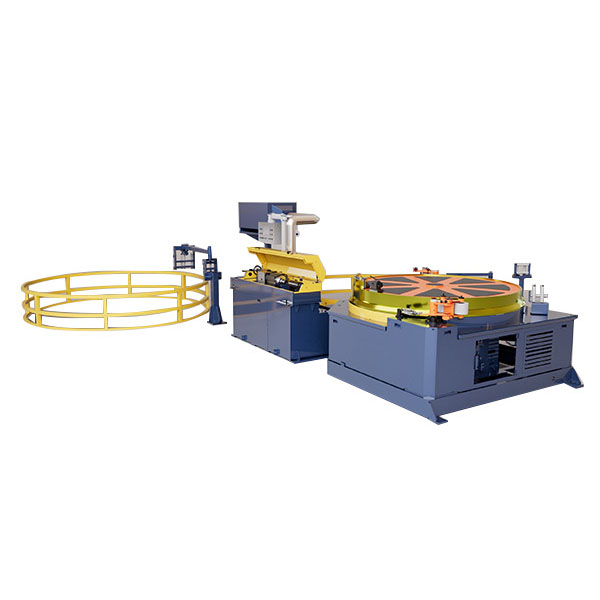
DeAutomatisk Crawler-Type Cold Drawing Machine med Coilerer designet for kontinuerlig tegning og opprulling avmetallrør med liten diameter. Med trekkkrefter av10–50 kNog hastigheter opp til100 m/min, gir beltebåndsdriften stabil trekking og kontinuerlig drift. Den håndterer rørdiametre påφ5–40 mmog mater trukket materiale direkte inn i spolen, reduserendekutting, håndtering og lagring. Egnet for kobber-, aluminium-, rustfritt stål- og karbonstålrør som brukes iVVS, bil, elektro og generell ingeniørfag.

Vurdering: 5.0
(Antall vurderinger: 1)

DeAutomatisk Crawler-Type Cold Drawing Machine med Coilerer designet for produsenter som trenger å tegne metallrør med liten diameter kontinuerlig og motta det ferdige produktet i spoler i stedet for rette lengder. Den kombinerer encrawler-type tegnesystem, presisjonsdyseholder, PLS-kontroll og automatisk kveilstasjoni én produksjonslinje, og eliminerer gjentatt stopp, lossing, skjæring og manuell overføring mellom trekk- og kvelingsoperasjoner.

Denne konfigurasjonen er spesielt nyttig når produktet leveres i lange sammenhengende lengder for nedstrøms rørbøying, skjæring, produksjon av varmeveksler eller ytterligere tegning. FR-serien dekker rørdiametre fraφ5 til φ40 mm, med å trekke krefter fra10 til 50 kNog maksimale tegnehastigheter på80-100 m/min, avhengig av modell og prosessforhold.

Automatic crawler-type cold drawing machine to coilCrawler-type tube drawing machineContinuous cold drawing machine with coilerAutomatic tube coiling systemCrawler drawbench for small diameter tubes

What Problem Does This Machine Solve?

Tradisjonelle kjede- eller hydrauliske trekkbenker trekker røret i individuelle slag. Den automatiske kaldtrekkemaskinen av beltetype med spole må stoppe etter hvert slag slik at operatøren kan tilbakestille, losse eller overføre arbeidsstykket. Denne driftsmetoden er akseptabel for korte rette rør, men den blir ineffektiv når kunden trenger dethundrevis eller tusenvis av meter med sammenhengende rør med liten diameter.

Crawler-systemet endrer trekkmetoden fra intermitterende slagbevegelse tilkontinuerlig friksjonstrekking. Øvre og nedre beltespor griper røret over et langt kontaktområde og mater det kontinuerlig gjennom trekkdysen. Det ferdige røret går deretter direkte inn i coileren.

Resultatet er ikke bare en høyere tegnehastighet. De viktigste produksjonsfordelene er færre håndteringstrinn, mindre mellomlagring, redusert operatørintervensjon og et ferdig produktformat som kan overføres direkte til neste prosess.

Når kontinuerlig tegning er viktig:Det er mest verdifullt for lange kobber-, aluminium- og stålrør hvor produksjonsvolum og spolelevering er viktigere enn å produsere individuelle rette stenger.

Når det betyr mindre:Hvis produktet ditt alltid leveres som korte rette lengder og krever hyppige skift mellom svært forskjellige rørstørrelser, kan en konvensjonell trekkbenk være mer passende. Maskinvalg bør derfor baseres på materiale, reduksjon per pass, ferdig diameter, nødvendig lengde og leveringsformat i stedet for hastighet alene.

Hvordan Crawler-Type tegning og coiling prosessen fungerer

1. Sondemating:Det innkommende røret forsynes fra en decoiler eller rett-lengde matesystem og kommer inn i maskinen gjennom inngangsguiden.

2. Tegneform:Røret passerer gjennom en presisjonstrekkdyse, reduserer den ytre diameteren og kontrollerer den ferdige dimensjonsprofilen. Dysedesign og smøring har en direkte effekt på trekkkraft, overflatetilstand og verktøylevetid.

3. Kontinuerlig trekking av crawler:To parallelle beltespor griper røret før eller rundt tegneoperasjonen. Flere par pneumatiske sylindre påfører kontrollert trykk for å opprettholde friksjonen mellom skinnene og røret. I motsetning til en kjedetrekkbenk, trenger ikke beltebåndet å frigjøres og tilbakestilles etter hvert slag.

4. Tegning med variabel hastighet:Tegnehastigheten er kontinuerlig justerbar innenfor det nominelle området. Den faktiske produksjonshastigheten bør velges i henhold til materialstyrke, rørstørrelse, reduksjonsforhold, smøring og nødvendig overflatefinish i stedet for bare å operere med maksimal hastighet.

5. Synkronisert kveiling:Det trukkede røret går inn i kveilstasjonen umiddelbart etter at det har forlatt tegneseksjonen. Kveilingshastigheten følger trekkhastigheten for å kontrollere linjespenningen og produsere en stabil spole.

6. Spolebytte:Når den forhåndsinnstilte spolelengden eller produksjonsmengden er nådd, stopper kontrollsystemet linjen for utskifting av spole og neste spole eller trommel kan posisjoneres for produksjon.

7. PLS- og HMI-kontroll:Kontrollsystemet styrer tegnehastighet, lengdetelling, kveiloperasjon og spolebyttesekvensering, slik at operatøren kan overvåke hele prosessen fra én kontrollstasjon.

Nøkkelfunksjoner for produksjonsapplikasjoner

Continuous Drawing at up to 100 m/min

Beltedrevet gir kontinuerlig trekk i stedet for gjentatte trekk-stopp-sykluser. FR-16 og FR-25 tilbyr tegnehastigheter opp til80 m/min, mens FR-38 når opp til100 m/min.

For en kobberrørprodusent med høyt volum som leverer lange spoler til HVAC-produsenter, kan dette driftsprinsippet fjerne nedetiden forbundet med gjentatte trekkbenkslag. Maksimal hastighet er imidlertid ikke automatisk den beste produksjonshastigheten. For vanskelige rustfrie stålkvaliteter eller høye reduksjonsforhold kan lavere hastighet med passende smøring gi bedre verktøylevetid og overflatekvalitet.

Lang beltekontakt for stabilt grep

Søkerobotens kontaktlengde varierer fra1800 til 3500 mm. Et lengre kontaktområde gjør at trekkkraften kan fordeles over en større rørlengde, noe som reduserer risikoen for at beltebåndet sklir når høyere trekkkraft er nødvendig.

Denne parameteren blir spesielt viktig ved bearbeiding av hardere materialer, større rørdiametre eller høyere reduksjoner. For mykt kobberrør med en beskjeden reduksjon er det ikke nødvendigvis nødvendig med den lengste beltevognen.

8-12 par pneumatiske klemsylindere

FR-serien bruker flere luftsylinderpar for å kontrollere beltespennetrykket. FR-16 bruker 8 par, FR-25 bruker 10 par og FR-38 bruker 12 par.

Hensikten er å opprettholde tilstrekkelig friksjonsgrep langs trekksonen uten å stole på for høyt trykk på et enkelt punkt. Riktig trykkjustering er viktig fordi utilstrekkelig trykk kan føre til glidning, mens for høyt trykk kan merke eller deformere røroverflaten.

Integrert kveiling i stedet for separat håndtering

Det ferdige røret vikles direkte på en spole eller trommel etter trekking. Dette er nyttig for HVAC, kjøling og bilrør hvor nedstrømsprosesser ofte krever lang kontinuerlig materiale.

En kobberrørprodusent som bruker en FR-38 for luftkondisjoneringsrør kan derfor overføre den ferdige spolen direkte til påfølgende kutte-, bøynings- eller varmevekslerproduksjon i stedet for først å kutte materialet i rette lengder, bunte det og deretter mate det inn i en annen prosess.

Modelllvalg basert på faktiske tegningskrav

De tre standardmodellene dekker ulike krav til diameter og trekkkraft. Å velge en større modell ganske enkelt fordi den tilbyr en høyere maksimal hastighet kan øke utstyrs- og energikostnadene uten å forbedre produksjonen hvis den nødvendige rørstørrelsen og reduksjonen er liten.

Tekniske spesifikasjoner

Modell FR-16 FR-25 FR-38
Rørdiameterområde φ5-φ16 mm φ10-φ25 mm φ10-φ40 mm
Drawing Force 10 kN 30 kN 50 kN
Hovedmotorkraft 15 kW 22 kW 37 kW
Tegnehastighet 0-80 m/min 0-80 m/min 0-100 m/min
Luftsylinderpar 8 par 10 par 12 par
Crawler Bredde 80 mm 100 mm 120 mm
Crawler kontaktlengde 1800 mm 2500 mm 3500 mm
Kveilingstasjon Integrert Integrert Integrert

Modelllvalg:FR-16 er egnet for mindre rørstørrelser opp til φ16 mm; FR-25 gir en høyere trekkkraft for φ10-φ25 mm applikasjoner; FR-38 er beregnet for større rørstørrelser opp til φ40 mm og applikasjoner som krever opptil 50 kN trekkkraft. Endelig valg bør bekreftes fra startdiameter, ferdig diameter, materialkvalitet, reduksjon per pass, smøremetode og nødvendig produksjonseffekt.

Applications and Customer Use Scenarios

HVAC og kjølerør

Typiske materialer:Kobber- og aluminiumsrør for klimaanleggsspoler, kjølesystemer, kondensatorer og fordampere.

Kundescenario:En produsent av kobberrør bruker en FR-38 beltetrekkbenk med integrert kveiling for å produsere lange luftkondisjoneringsrør. Den kontinuerlige trekkeprosessen gjør at det trukket røret kan gå direkte inn i spolen, noe som reduserer behovet for mellomskjæring og manuell overføring før neste produksjonsoperasjon.

For denne applikasjonen er trekkehastighet og spolestabilitet vanligvis viktigere enn maksimal trekkkraft alene. Smøring, dysens tilstand og endelige dimensjonstoleranse bør evalueres sammen med ytelseskrav.

Automotive Tubing

Typiske materialer:Karbonstål, rustfritt stål, kobber og aluminiumsrør for bremseledninger, drivstoffsystemer og klimaanlegg for kjøretøy.

Kundescenario:En leverandør av bilrør bruker en FR-25 for kontinuerlig produksjon av kveilrør med liten diameter. Løpesystemet unngår den gjentatte akselerasjonen og retardasjonen forbundet med intermitterende trekking, og hjelper produsenten med å opprettholde en mer stabil kontinuerlig prosess før nedstrøms skjæring og forming.

For bilrør kan overflatetilstand og dimensjonskonsistens være viktigere enn å oppnå høyest mulig linjehastighet fordi defekter kan bli kostbare etter bøying, fakling eller montering.

Medisinsk og instrumenteringsrør

Typiske materialer:Rustfritt stål og andre presisjonslegeringer som brukes til rør med liten diameter og instrumenteringskomponenter.

Kundescenario:En produsent av medisinsk utstyr bruker en FR-16 for å tegne rør av rustfritt stål med liten diameter for påfølgende kutting og montering. Den kontinuerlige prosessen er egnet når det kreves lange, jevne rørlengder før materialet kuttes i individuelle komponenter.

For medisinske og instrumenteringsapplikasjoner er maksimal hastighet vanligvis mindre viktig enn dimensjonskontroll, overflatetilstand, verktøystabilitet og sporbar kvalitetsinspeksjon.

Elektro og generell ingeniørfag

Små kobber-, aluminium- og stålrør kan trekkes og kveiles for elektriske komponenter, instrumentering, varmeoverføringskomponenter og andre konstruerte produkter. Den integrerte spolekonfigurasjonen er mest nyttig der neste prosess kan akseptere kontinuerlig spolemateriale.

Standard forsyning og konfigurasjon

Standard maskinpakken inkludererlarvebåndstrekksystem, hovedmotor, girkasse, dyseholder, pneumatisk klemsystem, integrert kveilstasjon, PLS styreskap med HMI og standard maskinkomponenter.

Tegnedyser for spesifikke rørstørrelser velges normalt i henhold til kundens materiale og bestått tidsplan og kan oppgis separat. Decoilers, ekstra fôringsutstyr, spesielle kveiltromler, tilpasset automatisering og annet oppstrøms- eller nedstrømsutstyr kan konfigureres i henhold til produksjonslinjen.

Kommersielle vilkår: MOQ, pris og levering

MOQ 1 komplett maskinsett
Kvantumsbasert prissetting 1 sett / 2-4 sett / 5+ sett; endelig enhetspris er oppgitt i henhold til modell, konfigurasjon og bestillingsmengde
Handelsperiode FOB Shenzhen Port, Kina; andre Incoterms tilgjengelig etter avtale
Betalingsperiode 30% innskudd etter ordrebekreftelse; 70% balanse før forsendelse etter fabrikkaksepttest
Standard bestillingstid FR-16 / FR-25: ca. 30-60 dager; FR-38 og tilpassede konfigurasjoner: ca. 60-90 dager
Fremskyndet ordre Prioritert produksjon kan ordnes i henhold til fabrikkkapasitet og konfigurasjon. Den akselererte leveringsdatoen må bekreftes i det kommersielle tilbudet før bestilling.
Garanti 12 måneder fra idriftsettelse

Viktig:Ledetiden starter etter at tekniske spesifikasjoner, tegningskrav og kommersielle vilkår er bekreftet. Tilpassede dyser, spesiell automatisering, importerte elektriske komponenter og kundespesifikke testkrav kan påvirke den endelige leveringsplanen.

Engineering og kvalitetskontroll

FangRong cold drawing machine manufacturing workshop

Den automatiske kaldtrekkemaskinen av beltetype med spole er konstruert rundt kundens faktiske rørtrekkeprosess i stedet for kun valgt etter nominell rørdiameter. Før produksjon kan det tekniske teamet evaluerematerialkvalitet, startstørrelse, ferdig størrelse, reduksjonsforhold, nødvendig trekkkraft, produksjonshastighet og viklingskrav.

Produksjonsprosess

Cold drawing machine production process

1. Prosessteknikk:Bekreft rørmateriale, dimensjoner, dysearrangement, beltekonfigurasjon og kveilingskrav.

2. Materialinspeksjon:Inspiser nøkkelstål, aksler, gir, beltekomponenter og andre bærende deler før maskinering.

3. Presisjonsmaskinering:Maskinerer og store mekaniske komponenter i henhold til tekniske tegninger og nødvendige toleranser.

4. Mekanisk montering:Sett sammen beltedrev, girkasse, pneumatisk klemsystem, dyseholder og kveilsystem.

5. Elektrisk integrasjon:Installer PLS, HMI, sensorer, motorer og kontrollkomponenter og komplett maskinkabling.

6. PLS-igangkjøring:Bekreft tegningshastighetskontroll, lengdetelling, spolingssynkronisering og spolebyttesekvens.

7. Fabrikktesting:Maskinen utsettes for tomgangskjøring og belastningstesting. Der kunderørprøver er tilgjengelige, kan tegnings- og viklingsytelsen kontrolleres ved å bruke det faktiske materialet.

8. Sluttkontroll:Sjekk maskindimensjoner, elektriske funksjoner, pneumatisk drift, smøring, sikkerhetsinnretninger og ferdig spoletilstand.

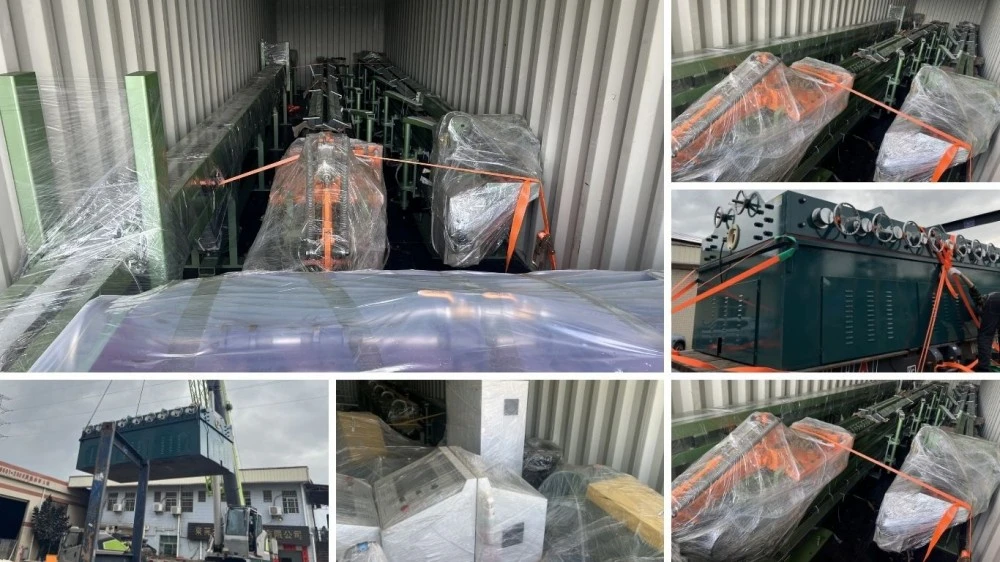
9. Eksportemballasje:Maskinen er pakket i henhold til oversjøiske transportkrav, med beskyttelse mot fuktighet, korrosjon og håndteringsskader.

Hvorfor FangRong for Crawler-Type Drawbenches

FangRong drawbench manufacturing and engineering

Drawbench engineering siden 1998.FangRong har fokusert på kaldtrekking og relatert metallformingsutstyr i mer enn to tiår. Selskapets ingeniørbakgrunn inkluderer et taiwansk tegne-utstyr-partnerskap og påfølgende uavhengig produksjonsutvikling.

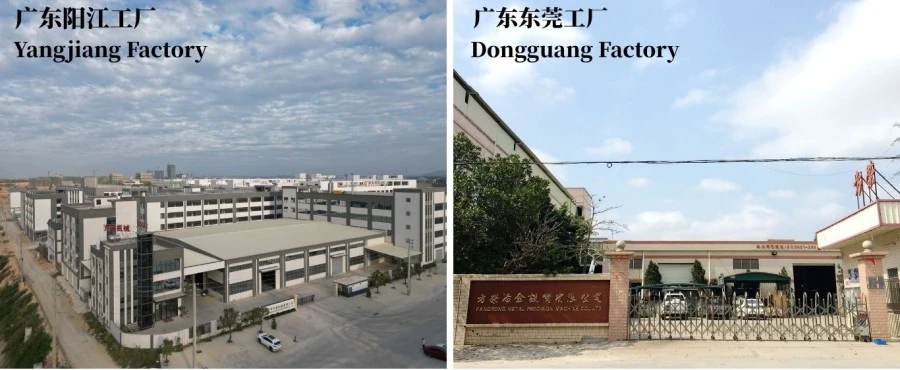
To produksjonsanlegg.Dongguan og Yangjiang produksjonsanlegg støtter mekanisk fabrikasjon, montering, testing og utstyrslevering for forskjellige ordrevolumer.

Internasjonal erfaring med installasjon.FangRong-utstyr har blitt levert til kunder i mer enn 70 land, og gir praktisk erfaring med forskjellige rørmaterialer, produksjonskrav og fabrikkforhold.

Fabrikkgodkjenningstesting.Viktige driftsfunksjoner kontrolleres før forsendelse. For prosjekter hvor kundeprøver leveres på forhånd, kan tegne- og kvelingsprosessen testes mot det faktiske produksjonsmaterialet.

Applikasjonsbasert ingeniørstøtte.Det tekniske teamet kan bistå med dysevalg, beregning av trekkkraft, planlegging av pass-plan, crawler-konfigurasjon, maskinoppsett og kveilingskrav. Dette er spesielt viktig når du erstatter en intermitterende trekkbenk med en kontinuerlig tegnelinje.

Sertifiseringer og gjeldende standarder

FangRong cold drawing machine certifications

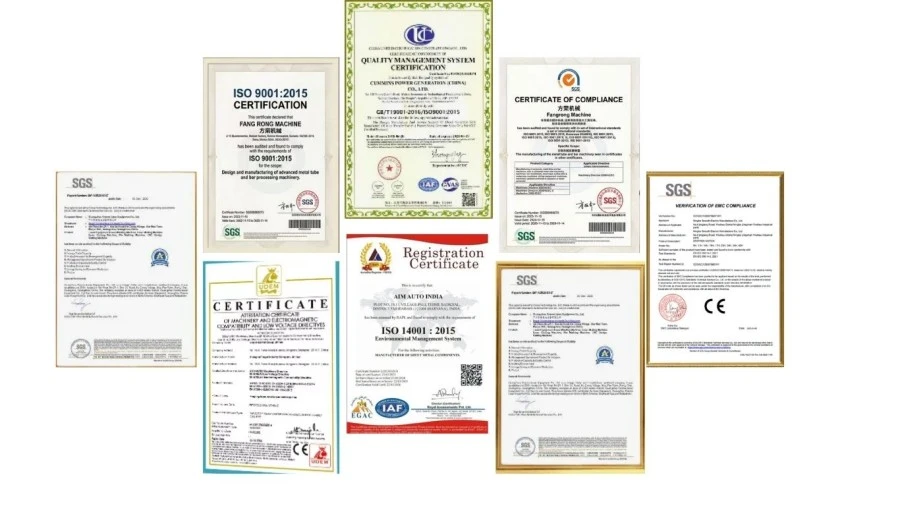
ISO 9001:2015— Kvalitetsstyringssystem som dekker design, produksjon, installasjon og service. Sertifikat nr. UQ231211R1.

CE-merking— Standard FR-maskiner leveres med CE-samsvarsdokumentasjon som gjelder maskinkonfigurasjonen og relevante EU-krav. Maskinsikkerhetsvurdering er basert på gjeldende krav iDirektiv 2006/42/EFog tilhørende harmoniserte standarder.

SGS inspeksjon— Tredjepartskontroll kan arrangeres for avtalte maskinspesifikasjoner, ytelses- og sikkerhetskrav.

Patentportefølje— FangRong har utviklet patenterte teknologier knyttet til trekkeutstyr, dyseholdere, strammemekanismer og andre metalldannende komponenter.

Note:CE-konformitet er konfigurasjonsspesifikk. Hvis maskinen skal importeres til EU, bør den endelige tekniske filen, samsvarserklæringen, sikkerhetsinnretninger og elektrisk konfigurasjon bekreftes for den nøyaktige maskinen som leveres. UKCA-dokumentasjon og andre markedsspesifikke krav kan diskuteres før produksjon.

Emballasje og frakt

Cold drawing machine export packaging and shipping

Automatic Crawler-Type Cold Drawing Machine to Coil er forberedt for internasjonal forsendelse med eksportorientert emballasje og beskyttelse for mekaniske, elektriske og pneumatiske komponenter. Den endelige pakkemetoden avhenger av maskindimensjoner, fraktrute og om utstyret sendes som en komplett maskin eller i separate seksjoner.

For utenlandske prosjekter bekreftes pakkeliste, maskindimensjoner, bruttovekt og lasteordning før forsendelse, slik at kjøperen kan forberede fortolling, innlandstransport og losseutstyr fra fabrikken på forhånd.

Ofte stilte spørsmål

Q1: Hvordan velger jeg mellom FR-16, FR-25 og FR-38?

Start med den faktiske rørdiameteren og trekkkraften i stedet for maksimal hastighet. FR-16 dekker φ5-φ16 mm og gir 10 kN; FR-25 dekker φ10-φ25 mm og gir 30 kN; FR-38 dekker φ10-φ40 mm og gir 50 kN. Materialstyrke, startdiameter, ferdig diameter og reduksjon per passering bør også vurderes.

Spørsmål 2: Kan den automatiske crawler-type kaldtrekkemaskinen til spole trekke kobber og rustfritt stål på samme maskin?

Ja, FR-serien kan konfigureres for kobber, aluminium, rustfritt stål, karbonstål og utvalgte spesiallegeringer. Den samme maskinen bør imidlertid ikke antas å bruke identiske dyser, smøring eller trekkparametere for hvert materiale. Hardere materialer krever generelt mer trekkkraft og tettere kontroll med reduksjon og smøring.

Q3: Er 100 m/min normal produksjonshastighet?

nr. 100 m/min er den maksimale nominelle hastigheten til FR-38 under passende prosessforhold. Faktisk produksjonshastighet avhenger av materiale, rørdimensjoner, reduksjon, dysedesign, smøring, overflatekrav og viklingsforhold. Å kjøre med maksimal hastighet er nyttig bare når hele prosessen kan opprettholde stabil kvalitet på den hastigheten.

Q4: Hva er fordelen med beltedrevet sammenlignet med en hydraulisk trekkbenk?

Hovedforskjellen er trekkemetoden. En konvensjonell trekkbenk trekker i slag, mens beltesystemet gir kontinuerlig friksjonsbasert trekking. Dette er fordelaktig for lange sammenhengende rør fordi det reduserer stopp-start-sykluser og lar det trukket produktet komme direkte inn i spolen.

Q5: Vil beltesporene markere røroverflaten?

Riktig beltetrykk, sportilstand, innretting og prosesssmøring er viktig. For høyt klemtrykk kan skade sensitive overflater, mens utilstrekkelig trykk kan forårsake utglidning. Klemsystemet må derfor justeres i henhold til rørmateriale og overflatekrav i stedet for bare å bruke maksimalt trykk.

Q6: Hvilken informasjon skal jeg gi for et tilbud?

Vennligst oppgimaterialkvalitet, startrørdiameter, ferdig diameter, rørveggtykkelse hvis aktuelt, nødvendig tegnehastighet, målproduksjonseffekt, spoledimensjoner og tilgjengelig strømforsyning. Et tegningseksempel eller eksisterende bestått plan er også nyttig. Disse parameterne gjør det mulig å kontrollere nødvendig trekkkraft og maskinmodell før tilbud.

Spørsmål 7: Inkluderer standardmaskinen tegnematriser?

Standardmaskinen inkluderer tegnesystem og dyseholder. Dyser for spesifikke rørstørrelser velges i henhold til kundens materiale og dimensjoner og er normalt tilbudt i henhold til den nødvendige tegneprosessen.

Q8: Kan maskinen produsere spoler automatisk?

Ja. FR-seriens konfigurasjon inkluderer en integrert kveilstasjon. Spolen følger trekklinjens hastighet og vikler det ferdige røret på den spesifiserte spolen eller trommelen. Krav til spolelengde, spenning og bytte bør bekreftes under teknisk spesifikasjon.

Q9: Hva er MOQ og hvordan påvirker mengden prisen?

Standard MOQ er1 komplett maskinsett. Det kan utarbeides mengdebaserte tilbud1 sett, 2-4 sett og 5+ sett. Den endelige enhetsprisen avhenger ikke bare av kvantitet, men også av valgt modell, verktøy, kveilkonfigurasjon, automatisering og kundespesifikke krav.

Q10: Hva er FOB-frakthavnen?

Standard FOB-tilbud er basert påShenzhen havn, Kina. Hvis logistikkordningen din krever en annen kinesisk havn, kan frakttiden og innlandstransportkostnaden beregnes på nytt i tilbudet.

Q11: Hvor lang tid tar en standardbestilling?

Standard FR-16 og FR-25 bestillinger krever vanligvis30-60 dager. FR-38 og maskiner med tilpassede konfigurasjoner krever vanligvis60-90 dager. Den bekreftede ledetiden starter etter at tekniske spesifikasjoner og bestillingsdetaljer er ferdigstilt.

Q12: Kan du håndtere en hasteordre?

Prioritert produksjon kan diskuteres for hasteprosjekter. En fremskyndet bestilling er underlagt gjeldende fabrikkkapasitet, komponenttilgjengelighet og maskinkonfigurasjon. Den akselererte leveringsdatoen bør bekreftes skriftlig i det kommersielle tilbudet før bestillingen legges inn.

Q13: Hvilke betalingsbetingelser er tilgjengelige?

Standard betalingsordning er30% innskudd etter ordrebekreftelse og 70% balanse før forsendelse etter fabrikkaksepttesting. Alternative vilkår kan diskuteres for kvalifiserte prosjekter.

Q14: Hvilken inspeksjon utføres før forsendelse?

Maskinen kontrolleres for mekanisk drift, elektriske funksjoner, pneumatisk fastspenning, trekkhastighetskontroll, kveilsynkronisering, sikkerhetsfunksjoner og totalmontering. Når kunderørprøver leveres, kan faktiske tegnings- og viklingstester arrangeres før forsendelse.

Q15: Tilbyr du installasjons- og operatøropplæring?

Ja. FangRong kan tilby installasjonsveiledning, igangkjøringsstøtte og operatøropplæring. Opplæring kan dekke maskindrift, stansebytte, rutinemessig vedlikehold, justering av larvebånd og grunnleggende feildiagnose. Den nøyaktige serviceordningen bekreftes i henhold til prosjektet og destinasjonen.

Q16: Hvilken garanti og støtte for reservedeler gis?

Standard garantiperiode er12 måneder fra idriftsettelse. Vanlige reservedeler som beltekomponenter, gir, tetninger og sensorer kan leveres i henhold til maskinkonfigurasjonen. Ekstern teknisk støtte er også tilgjengelig for drifts- og vedlikeholdsproblemer.

Q17: Kan du teste maskinen med vårt faktiske rør før forsendelse?

Ja, hvor kunden kan gi representativt rørmateriale og nødvendig tegningsinformasjon på forhånd. Testing med det faktiske materialet er spesielt nyttig for nye bruksområder fordi det gjør det mulig å evaluere trekkkraft, hastighet, smøring, overflatetilstand og viklingsytelse før levering.

Q18: Hvilken fabrikkforberedelse kreves før installasjon?

Kjøper bør forberede nødvendig fundament, ankerposisjoner, elektrisk strømforsyning, trykkluft, smøresystem og materialhåndteringsutstyr i henhold til det endelige maskinoppsettet. FangRong kan gi fundamenttegninger, ankerboltinformasjon og installasjonskrav før forsendelse.

Send forespørsel
Kontaktinfo
Fortell oss om ditt materiale, produktspesifikasjoner, produksjonsprosess og utstyrskrav. FangRong kan diskutere passende Cold Drawing Machine, Drawing Dies, Rettemaskin og tilpassede løsninger for din applikasjon.
Vurdering:
5.0
X
Vi bruker informasjonskapsler for å gi deg en bedre nettleseropplevelse, analysere nettstedstrafikk og tilpasse innhold. Ved å bruke denne siden godtar du vår bruk av informasjonskapsler. Personvernerklæring
AvvisAkseptere