Whatsapp
Vi tilbyr et omfattende utvalg av presisjonsutstyr for metallbearbeiding, inkludert retting, kaldtrekking, peking, fasing, skjæring, trådrullemaskiner og trekkdyser, skreddersydd for rør-, stang- og trådmaterialer på tvers av ulike bransjer.
Rustfritt stål er ikke vanskelig å rette ut bare fordi det er sterkt. Det viktigste spørsmålet er hvordan materialet reagerer på gjentatt deformasjon. Avhengig av karakter, hardhet, veggtykkelse og tidligere bearbeiding, kan rustfritt stål vise tilbakefjæring, arbeidsherding og ujevn deformasjon etter trekking, valsing, kutting eller varmebehandling.
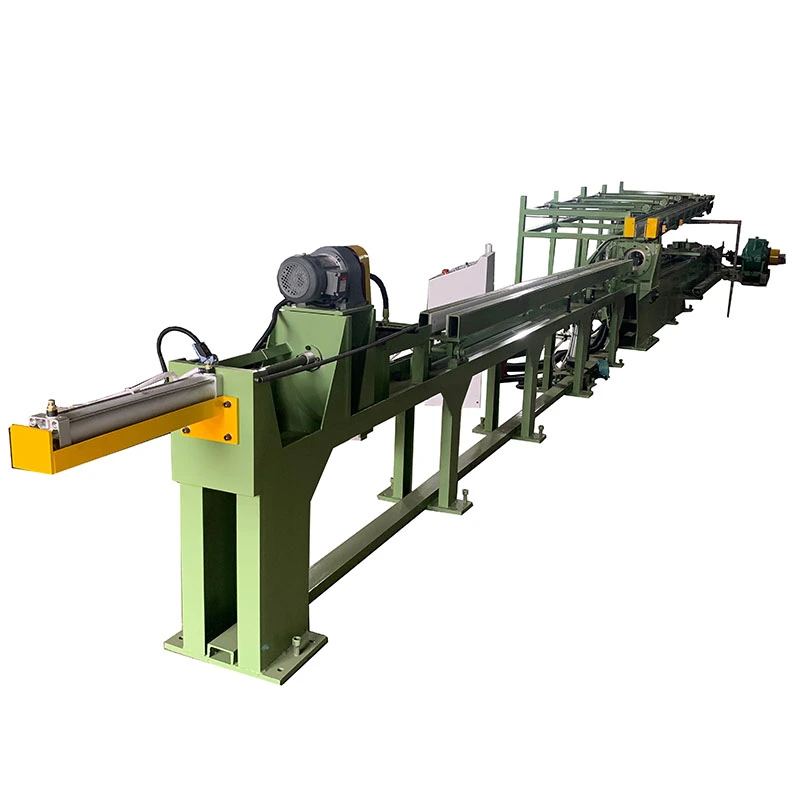
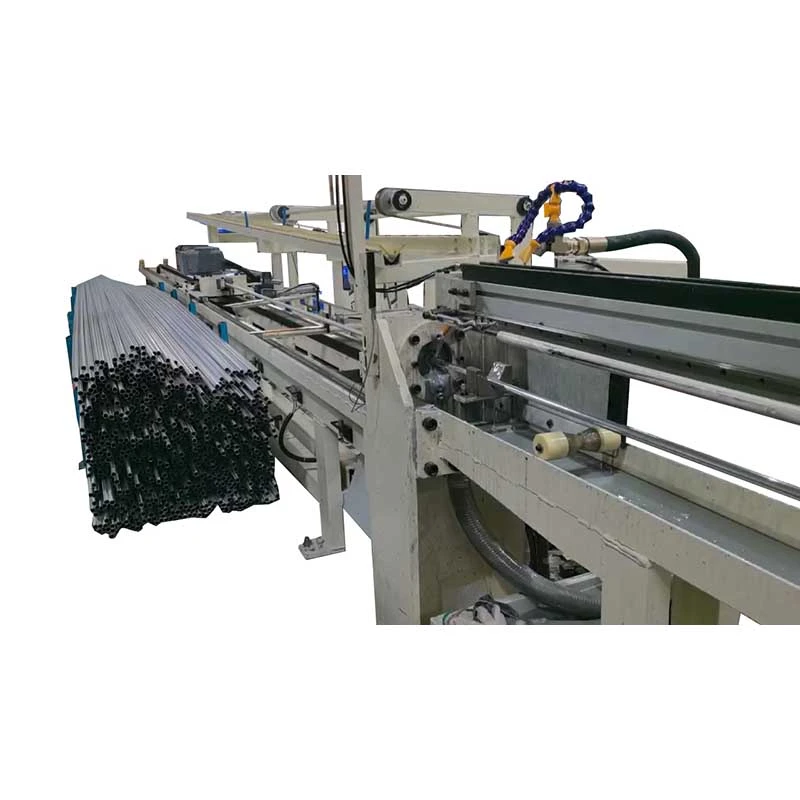
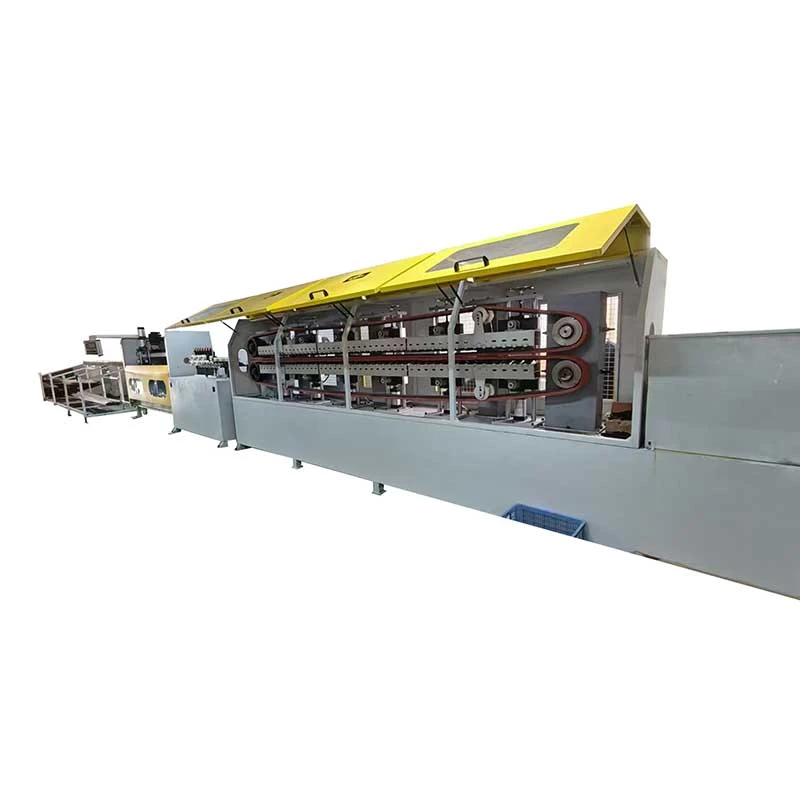
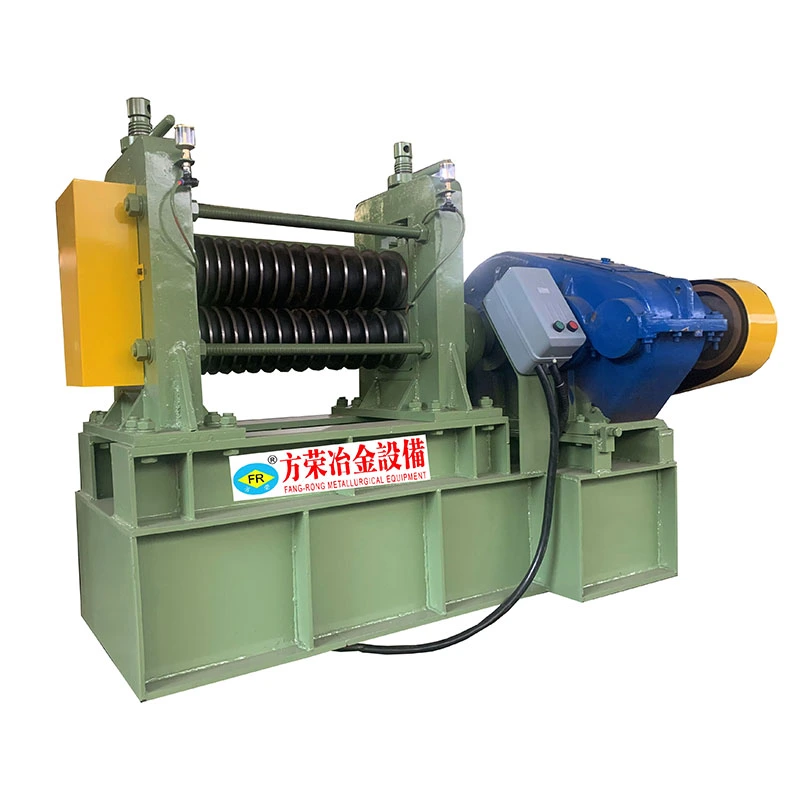
FangRongs rustfrie vertikale multi-rulle rettemaskiner bruker suksessive rullekontakter for å korrigere disse avvikene i rustfrie stålrør, rør, stenger og stenger. Valseposisjonen, åpningen og arbeidshastigheten kan konfigureres i henhold til materialstørrelsen og nødvendig retthet, noe som gjør maskinen egnet for kontinuerlige etterbehandlingsoperasjoner i stedet for engangs manuell korreksjon.
Rustfritt stål kan gjenopprette deler av den påførte deformasjonen etter å ha forlatt rullene. Hvis rullepenetrering kun velges i henhold til den synlige bøyningen, kan det hende at arbeidsstykket ikke når den nødvendige endelige rettheten. Retteoppsettet må derfor ta hensyn til materialegenskaper, innledende krumning og mengden korrigering som påføres gjennom påfølgende rullekontakter.
Noen rustfrie stålkvaliteter blir hardere ettersom de blir plastisk deformert. Dette er spesielt viktig når materialet allerede har gjennomgått kaldtrekking, valsing eller andre formingsoperasjoner. Overdreven lokal deformasjon kan gjøre påfølgende korreksjon mindre forutsigbar, så valsearrangementet og kontaktforholdene må samsvare med det faktiske innkommende materialet.
Rør og stenger i rustfritt stål leveres ofte med ferdige eller halvferdige overflater. Dype rullemerker kan skape ekstra slipe- eller poleringsarbeid og kan påvirke utseendet til dekorative eller presisjonskomponenter. Rulleprofil, overflatefinish, oppretting og påført trykk bør derfor vurderes sammen med retthet.
For rustfrie stålrør er utvendig diameter alene ikke nok til å bestemme retteoppsettet. Veggtykkelsen påvirker motstanden mot deformasjon og risikoen for lokal utflating eller ovalitet. Tynnveggede rør krever forskjellige rullekontaktforhold enn solide stenger eller tungveggede rør med lignende diameter.
Arbeidsstykket passerer kontinuerlig gjennom en rekke øvre og nedre valser. I stedet for å korrigere hele bøyningen på ett sted, bruker maskinen kontrollert bøying ved flere kontaktpunkter. Arbeidsstykket avbøyes og frigjøres gjentatte ganger når det beveger seg gjennom rullegruppen, noe som gradvis reduserer den opprinnelige krumningen.
Denne progressive korreksjonen er spesielt nyttig for lange rustfrie stålprodukter der bøyningen kanskje ikke er jevn over hele lengden. Rulleåpning og tilt justeres i henhold til materialet og ønsket resultat, mens frekvensomformeren lar arbeidshastigheten tilpasses produksjonsprosessen.
Selve valseinnstillingen bør etableres gjennom materialprøver når krav til tett retthet eller overflate gjelder. Rustfri stålkvalitet, strekkstyrke, rørveggtykkelse, innledende retthet og nedstrøms prosesseringskrav kan alle påvirke den endelige innstillingen.
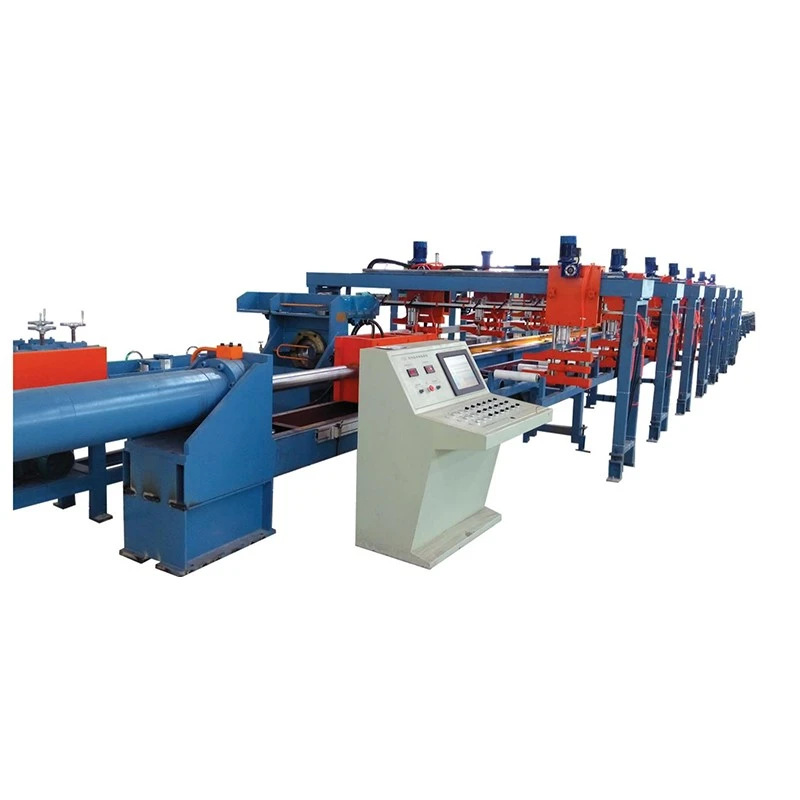
Kaldtrekking, valsing og andre formingsprosesser kan etterlate gjenværende krumning i stenger og rør. Korreksjon med flere valser gir et kontinuerlig etterbehandlingstrinn før skjæring, maskinering, montering eller pakking.
Kutting, sveising og andre fabrikasjonsoperasjoner kan introdusere lokal deformasjon. Der produktdimensjonene og materialtilstanden tillater mekanisk retting, kan maskinen brukes til å bringe arbeidsstykket tilbake innenfor det nødvendige retthetsområdet.
En stang i rustfritt stål kan være relativt rett i en seksjon og merkbart buet i en annen. Flere rullekontakter fordeler korreksjon langs materialet i stedet for å stole på et enkelt trykkpunkt.
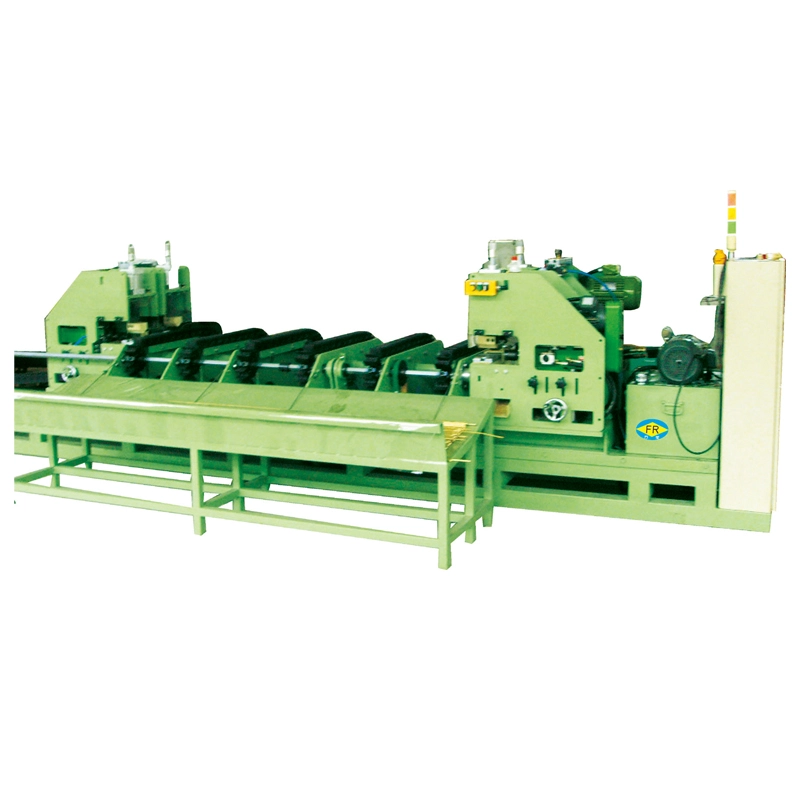
Manuell korreksjon er vanskelig å standardisere når produksjonsvolumet er høyt eller krav til retthet er strenge. En kontrollert valseprosess gir repeterbar justering og kan integreres i en kontinuerlig etterbehandlingslinje.
Den vertikale flervals-rettingsmaskinen i rustfritt stål bruker flere rullekontakter for å fordele deformasjon langs arbeidsstykket. Avhengig av modell inkluderer de medfølgende konfigurasjonene 7+7 eller 10+1 ruller. Den hensiktsmessige ordningen avhenger av produktutvalget og krav til rette i stedet for antall ruller alene.
Rullegeometri er viktig ved bearbeiding av rustfritt stål fordi overdreven punktkontakt kan etterlate merker eller lokalt deformere seksjonen. Rulleprofilen skal passe til produktgeometrien, spesielt for rør, tynnveggede produkter og profiler med ferdige overflater.
Den øvre og nedre rulleåpningen og rulletilten gir den mekaniske justeringen som kreves for forskjellige produktstørrelser og korrigeringsforhold. De endelige innstillingene bør bestemmes ut fra faktisk materialoppførsel i stedet for å bruke én innstilling på tvers av alle rustfrie stålkvaliteter.
Arbeidshastigheten kan justeres gjennom frekvensomformeren. Langsommere eller raskere fôring kan velges i henhold til produktstørrelse, materialtilstand og nødvendig produksjonshastighet, underlagt grensene for den valgte modellen.
FR-serien dekker rustfrie stålrør og solide stenger på tvers av forskjellige diameterområder. Modellvalg avhenger av rørdiameter, veggtykkelse, massiv stangdiameter, strekkstyrke, innledende retthet og nødvendig retthet. Verdiene nedenfor er referansespesifikasjoner; den endelige maskinkonfigurasjonen bør bekreftes mot de faktiske material- og produksjonskravene.
| Modell | FR-20 | FR-30 | FR-40 | FR-50 | FR-60 | FR-80 | FR-100 | FR-130 | FR-150 | FR-180 |
| Valser Antall. | 7+7 ruller | 7+7 ruller | 10+1 ruller | 6+6 ruller | 10+1 ruller | 10+1 ruller | 10+1 ruller | 10+1 ruller | 10+1 ruller | 10+1 ruller |
| Råvarekrav / Rørområde / mm | φ5-φ10 Veggtykkelse 1-7 |
φ10-φ30 Veggtykkelse 1-7 |
φ10-φ40 Veggtykkelse 1-5 |
φ18-φ50 Veggtykkelse 1-4 |
φ18-φ60 Veggtykkelse 3-12 |
φ30-φ80 Veggtykkelse 2-7 |
φ40-φ100 Veggtykkelse 2,5-10 |
φ50-φ130 Veggtykkelse 2,5-10 |
φ40-φ100 Veggtykkelse 2,5-10 |
φ80-φ180 Veggtykkelse 3-20 |
| Råmaterialekrav / Solid Bar Range / mm | φ5-φ10 | φ10-φ15 | φ10-φ25 | φ10-φ25 | φ18-φ30 | φ30-φ45 | φ16-φ55 | φ16-φ60 | φ16-φ55 | φ80-95 |
| Råvare Lengde / mm | ≥2000 | >2000 | ≥2000 | ≥2000 | >2000 | >2000 | ≥2000 | ≥2500 | ≥2500 | ≥2000 |
| Strekkstyrke / MPa | ≤800 | ≤800 | ≤800 | ≤800 | ≤980 | ≤650 | ≤1000 | ≤1000 | ≤1000 | ≤1000 |
| Råmateriale Retthet / mm/m | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 |
| Ferdig materiale Retthet / mm/m | ≤0,3-0,5 | ≤0,3-0,5 | ≤0,3-0,5 | ≤0,3 | ≤0,8 | ≤0,7 | ≤0,6 | ≤0,6 | ≤0,65 | ≤0,7 |
| Rulle Størrelse / mm | φ68*90 | φ115*160 | φ130*210 | φ136*260 | φ150*260 | φ200*300 | φ220*300 | φ250*360 | φ220*300 | φ320*460 |
| Rulle Størrelse / mm | 200 | 250 | 360 | 360 | 430 | 450 | 600 | 650 | 600 | 780 |
| Øvre og nedre rulleåpningsavstand / mm | 35 | 45 | 55 | 65 | 75 | 75 | 85 | 85 | 95 | 95 |
| Justerbart tiltområde | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° |
| Hovedmotoreffekt / kW | 2,2*2 | 5,5*2 | 11*2 | 11*2 | 15*2 | 22*2 | 45*2 | 55*2 | 75*2 | 90*2 |
| Variabel frekvensomformer / kW | 5 | 11 | 22 | 30 | 37 | 75 | 90 | 110 | 150 | 180 |
| Løftemotor Effekt / kW | / | / | 0.75 | 0.75 | 1.1 | 1.1 | 1.5 | 2.2 | 2.2 | 3 |
| Arbeidshastighet / m/min | 10-30 | 10-30 | 10-40 | 0-20 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 |
| Sentrum Høyde / mm | 750 | 750 | 790 | 830 | 830 | 830 | 830 | 870 | 890 | 890 |
| Vekt / T (referanse) | 4 | 5 | 6 | 8 | 10 | 11 | 12 | 14 | 22 | 27 |
Start med utvendig diameter og veggtykkelse. Et tynnvegget rør og en solid stang med samme ytre diameter har ikke samme motstand mot bøyning eller lokal deformasjon. Rørdimensjoner, materialkvalitet, strekkfasthet og nødvendig retthet bør alle inkluderes ved valg av modell.
For faste produkter er diameter og strekkfasthet de primære utgangspunktene. Innledende krumning har også betydning fordi sterkt bøyd lager kan kreve et annet valseoppsett enn materiale med bare mindre avvik.
Hvis én maskin skal behandle flere diametre eller veggtykkelser, bør hele produksjonsutvalget gjennomgås i stedet for å velge en modell fra den største diameteren alene. Rullearbeidsområde, justeringsmetode og verktøykrav bør kontrolleres mot de minste og største produktene.
Når målet er under standard ferdig retthetsområde, anbefales testing av prøvemateriale. Oppgi rustfritt stålkvalitet, dimensjoner, innledende retthet, overflatetilstand og måltoleranse slik at valsekonfigurasjonen kan evalueres før ferdigstillelse av maskinen.
Behandling av rustfritt stålrør og stang:Retting brukes som en etterbehandlingsoperasjon etter trekking, valsing eller andre formingsprosesser før skjæring, maskinering eller forsendelse.
Medisinske og presisjonskomponenter:Stenger og rør i rustfritt stål som brukes til presisjonskomponenter kan kreve kontrollert retthet før videre maskinering eller montering. Gjeldende produktstandarder og dimensjonskrav bør bekreftes for hver applikasjon.
Bilkomponenter:Rustfrie stålrør som brukes i eksos, væskehåndtering og strukturelle applikasjoner kan kreve retthetskorreksjon etter forming eller fabrikasjon.
Arkitektonisk rustfritt stål:Rekkverk, dekorative rør, rammer og andre synlige komponenter kan kreve både retthetskontroll og forsiktig overflatebeskyttelse.
Festemidler og maskinvareproduksjon:Rettet stang og stang i rustfritt stål kan brukes som innkommende materiale for påfølgende hode-, gjenging-, maskinerings- og formingsprosesser.
Elektriske og industrielle komponenter:Rustfrie stålstenger, rør og presisjonsseksjoner kan rettes opp før maskinering eller montering der dimensjonskonsistens er nødvendig.
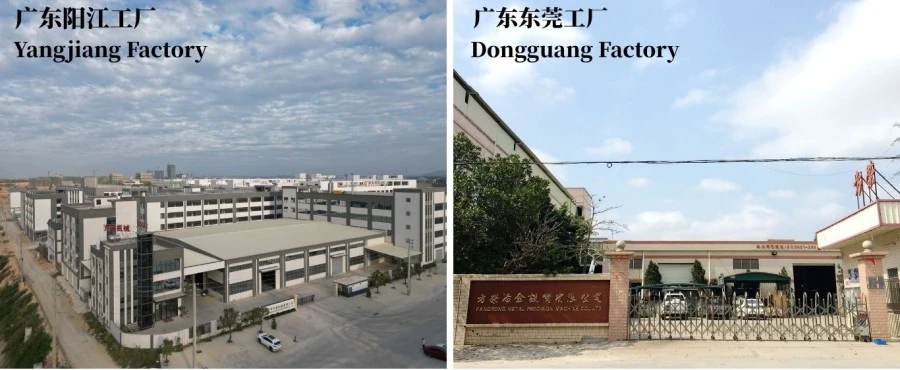
FangRong har produsert rettemaskiner, kaldtrekkingsutstyr og relatert metallurgisk maskineri siden 1998. Selskapet driver Dongguan Fangrong Metallurgical Equipment Co., Ltd. og Yangjiang Fangrong Machinery Co., Ltd., som betjener rør- og stangbearbeidende kunder i Kina og oversjøiske markeder.
Utstyret vårt har blitt levert til mer enn 10 000 kunder i over 60 land og regioner. Maskindesign og konfigurasjon er basert på produktdimensjoner, materialtilstand, nødvendig retthet og produksjonskrav i stedet for å bruke ett standardoppsett for hver applikasjon.
Dongguan Fangrong Metallurgical Equipment Co., Ltd.er lokalisert i Dalang Town, Dongguan City og fokuserer på kaldtrekkemaskiner, rettemaskiner og relatert metallbehandlingsutstyr.
Yangjiang Fangrong Machinery Co., Ltd.er lokalisert i Yangdong-distriktet, Yangjiang City og gir ytterligere produksjonskapasitet for produksjon av metallurgiske maskiner.
Produksjonen dekker strukturell fabrikasjon, valsemaskinering, montering av drivsystem, elektrisk integrasjon og maskintesting. For en tilpasset maskin er valsearrangementet og justeringsområdet etablert i henhold til kundens material- og dimensjonskrav før produksjon.
Valser er maskinert og ferdigbehandlet i henhold til spesifisert geometri. Maskinrammer, drivkomponenter, lagre, justeringsmekanismer og kontrollsystemer monteres og kontrolleres før forsendelse.
Maskintesting inkluderer drivdrift, rullejustering, hastighetskontroll, elektriske funksjoner og generell mekanisk drift. Der det er nødvendig, kan prøver av rustfrie stålrør eller stenger brukes for å verifisere retteresultatet mot avtalte produksjonskrav.
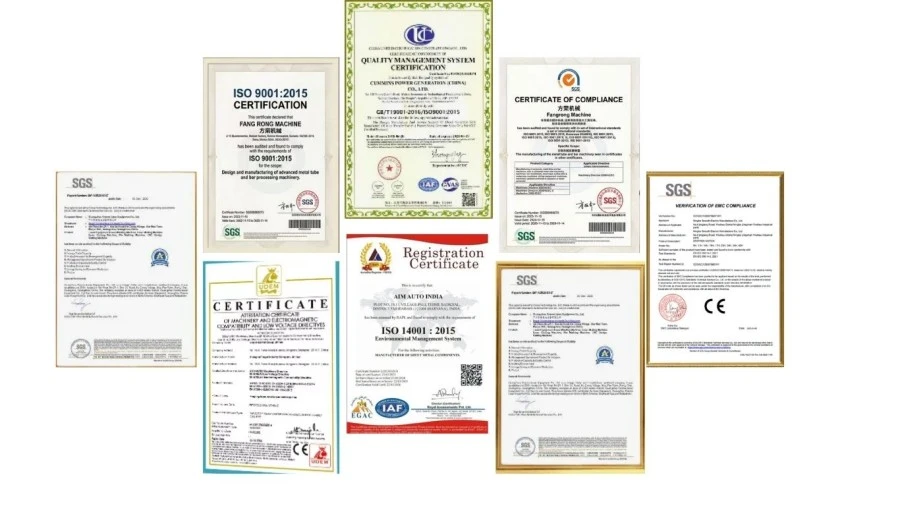
ISO 9001:2015:Sertifisering av kvalitetsstyringssystem, sertifikat nr. UQ231211R1.
CE-merke:CE-merket utstyr er tilgjengelig i henhold til gjeldende maskinkonfigurasjon og forsyningsomfang.
SGS-inspeksjon:Tredjeparts inspeksjon kan arrangeres i henhold til prosjektkrav.
Patenter:FangRong har oppfinnelses- og bruksmodellpatenter som dekker utstyr og mekaniske komponenter. Eksempler inkluderer 2013207829011, 2008300532117 og ZL2015 2 0842922.7.
Stainless Steel Vertical Multi-Roll Straightening Machine er forberedt for internasjonal transport i henhold til dens struktur, dimensjoner og fraktmetode. Større monteringer sikres før lasting, med eksportemballasje og dokumentasjon ordnet i henhold til destinasjon og prosjektkrav.
Oppgi rustfri stålkvalitet, rør- eller stangdimensjoner, veggtykkelse for rør, strekkstyrke eller hardhet der tilgjengelig, materiallengde, initial retthet, nødvendig ferdig retthet og forventet produksjonskapasitet. Prøver eller tegninger er nyttige når toleransen er stram.
Ja. FR-serien inkluderer spesifikasjoner for både rør og massive stenger. Imidlertid krever rørveggtykkelse og solid stangdiameter forskjellige hensyn, så konfigurasjonen av vertikal multi-rulle rettemaskin i rustfritt stål bør kontrolleres mot det faktiske produktutvalget.
Etter å ha passert gjennom valsene, kan materialet delvis gjenopprette sin deformasjon. Mengden tilbakespring avhenger av materialegenskaper og bearbeidingstilstand. Valsegjennomføring og arrangement må derfor etableres i henhold til det faktiske rustfrie stålet som bearbeides.
Ja, forutsatt at rørdimensjonene er innenfor den valgte modellens arbeidsområde. Veggtykkelse er en viktig valgparameter fordi overdreven lokal belastning kan påvirke rørets rundhet eller forårsake utflating. Prøvetesting anbefales for tynnveggede eller overflatekritiske produkter.
Rulleoverflatetilstand, rulleprofil, innretting, kontakttrykk og matingsforhold påvirker alle overflatemerking. For produkter med polerte, lyse eller dekorative overflater bør disse kravene spesifiseres før valsene og maskinkonfigurasjonen er ferdigstilt.
Ja, innenfor arbeidsområdet til den valgte modellen. Det komplette produktutvalget bør leveres under tilbudet slik at rullejustering, åpningsavstand og verktøykrav kan evalueres for både små og store størrelser.
Referanseverdiene for ferdig retthet i tabellen varierer fra ≤0,3-0,5 mm/m til ≤0,8 mm/m avhengig av modell. Faktiske resultater avhenger av materialegenskaper, initial deformasjon, dimensjoner og maskinjustering.
Ja. Rettemaskinen kan ordnes som en del av en etterbehandlingsprosess, med forbehold om produksjonslinjeoppsett og håndteringskrav. Automatisk laste- eller losseutstyr kan vurderes når det kreves av prosjektkonfigurasjonen.
Standardmaskiner krever vanligvis 30-60 dager etter ordrebekreftelse. Tilpasset utstyr kan kreve ekstra tid avhengig av maskinstørrelse, valsekonfigurasjon, elektriske krav og andre prosjektspesifikasjoner.
Ja. FangRong gir teknisk veiledning for installasjon og igangkjøring. Fjernstøtte er tilgjengelig, mens installasjon på stedet og operatøropplæring kan arrangeres i henhold til prosjektavtalen.
Standard garantiperiode er 12 måneder fra aksept eller i henhold til kontraktsvilkårene, og dekker produksjonsfeil innenfor avtalt garantiomfang.
Vennligst oppgi rustfri stålkvalitet, rør- eller stangstørrelse, veggtykkelse, materiallengde, strekkstyrke eller hardhet, initial retthet, nødvendig ferdig retthet, produksjonskapasitet og tilgjengelige anleggsforhold. If possible, send product drawings and sample material information. These details allow the machine model and roller configuration to be evaluated more accurately.
Adresse
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Kina
Tlf
E-post