Produkter
Produkter

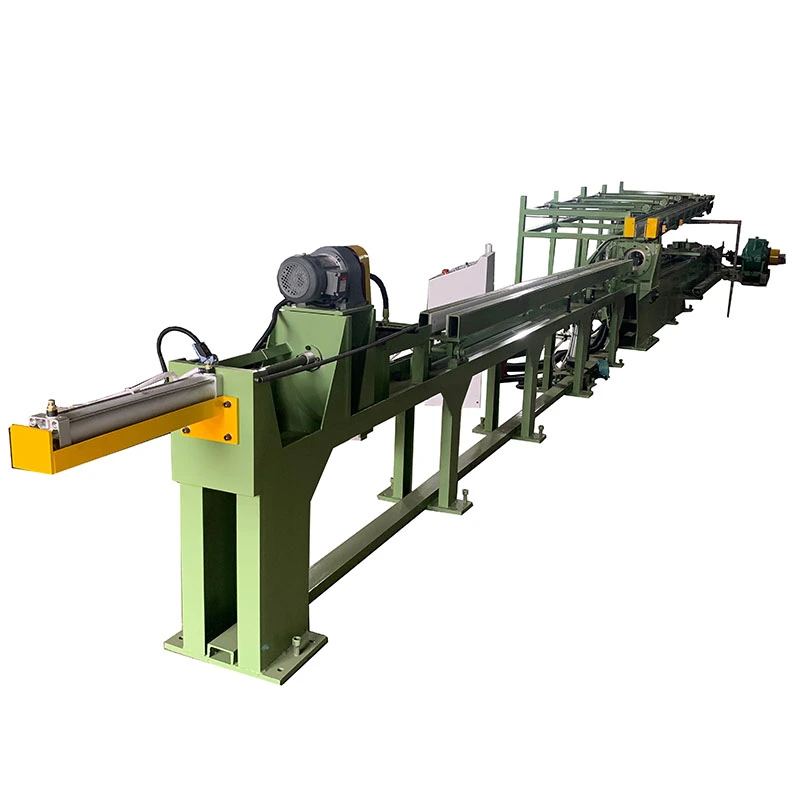
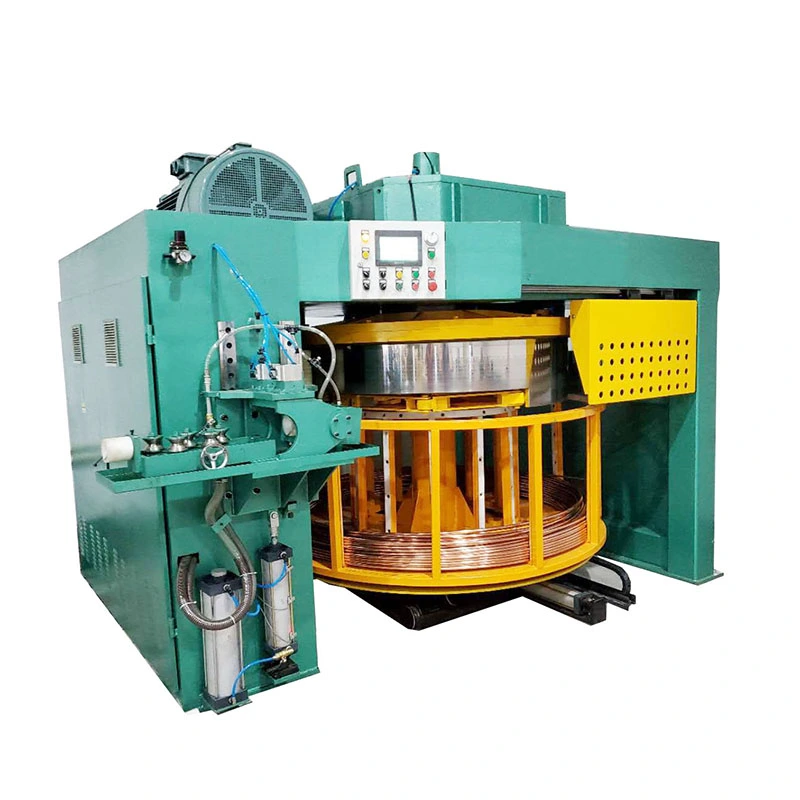
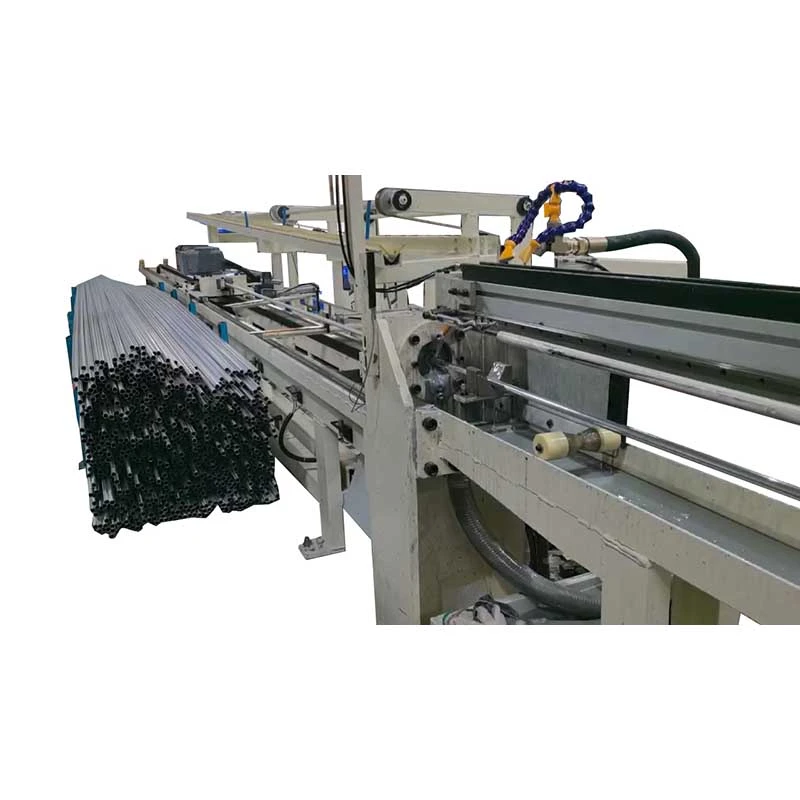
Vi tilbyr et omfattende utvalg av presisjonsutstyr for metallbearbeiding, inkludert retting, kaldtrekking, peking, fasing, skjæring, trådrullemaskiner og trekkdyser, skreddersydd for rør-, stang- og trådmaterialer på tvers av ulike bransjer.

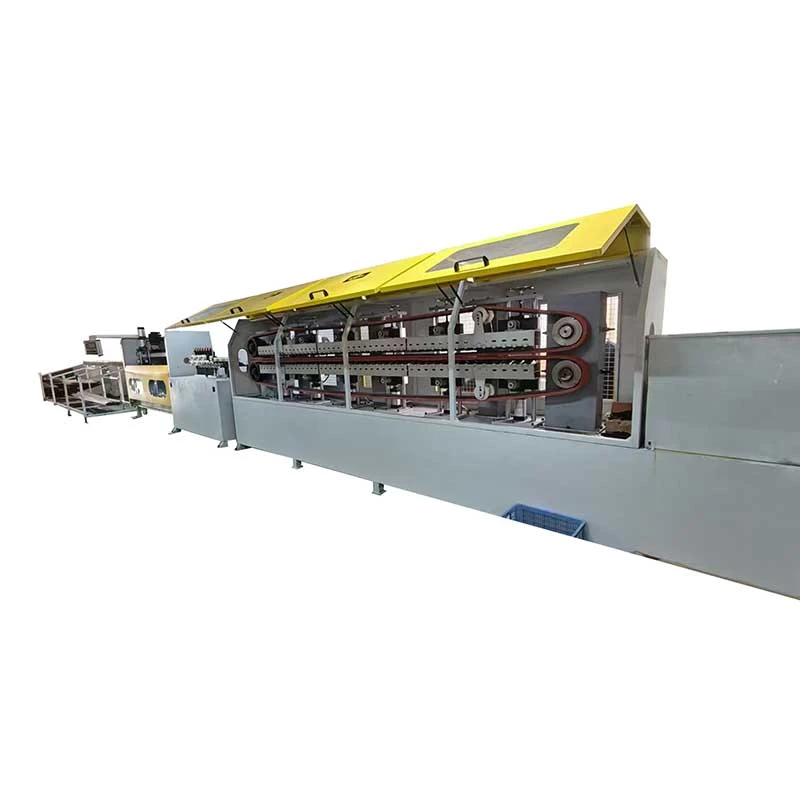
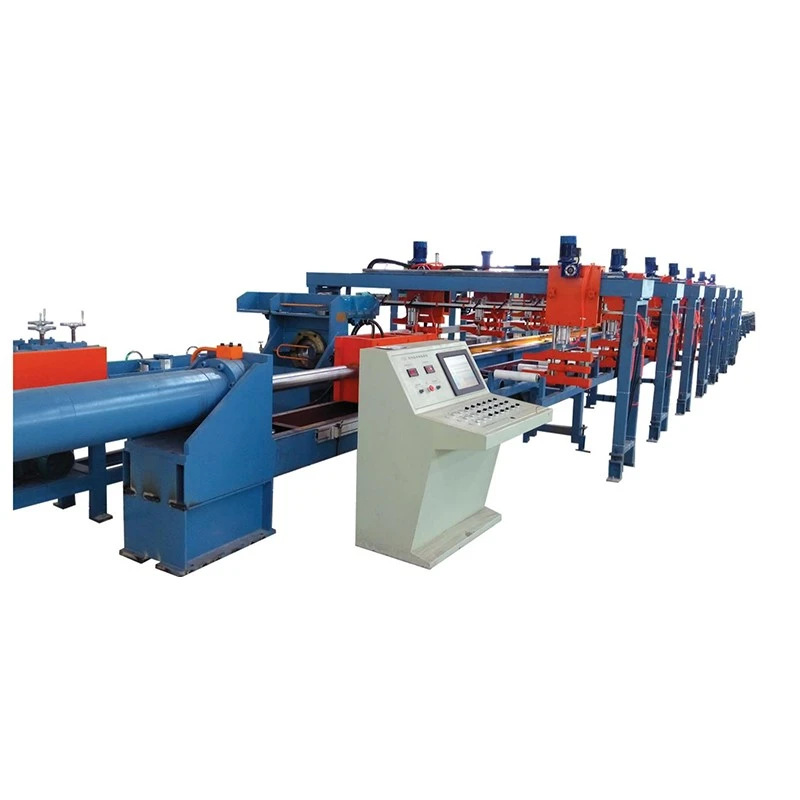
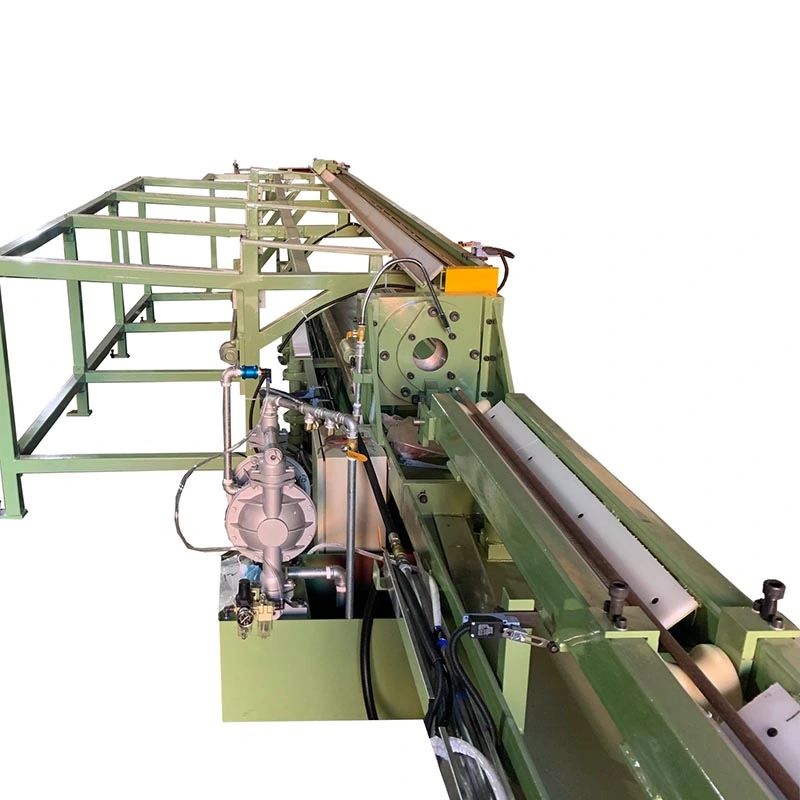
Pipe Hydraulisk Kaldtegningsmaskin
  • Pipe Hydraulisk KaldtegningsmaskinPipe Hydraulisk Kaldtegningsmaskin
  • Pipe Hydraulisk KaldtegningsmaskinPipe Hydraulisk Kaldtegningsmaskin
  • Pipe Hydraulisk KaldtegningsmaskinPipe Hydraulisk Kaldtegningsmaskin
  • Pipe Hydraulisk KaldtegningsmaskinPipe Hydraulisk Kaldtegningsmaskin

Pipe Hydraulisk Kaldtegningsmaskin

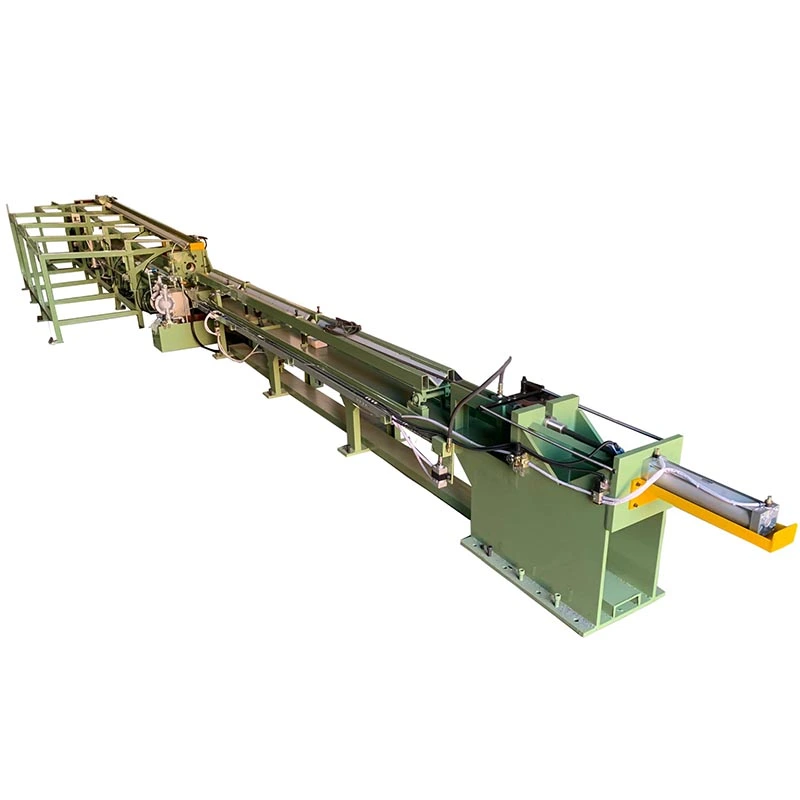
Pipe Hydraulic Cold Drawing Machine fra FangRong Precision Machinery er et spesialisert metallformingsutstyr konstruert eksklusivt for kaldtrekking av runde rør og rør. I motsetning til generelle tegnemaskiner, er denne enheten spesialbygget for å håndtere de unike utfordringene med rørtegning – opprettholde konsentrisitet, kontrollere veggtykkelsesensartethet og oppnå overlegen indre overflatekvalitet.
· Trekkkraft: 50–20 000 kN
· Rør OD: opptil 900 mm
· Tegnehastighet: opptil 30 m/min
· Materialer: stål, rustfritt stål, kobber, aluminium, titan
· Tilpasning: rørstørrelse, materiale, veggtykkelse, produksjonslinje
Vurdering: 5.0
(Antall vurderinger: 1)

DePipe Hydraulisk Kaldtegningsmaskinreduserer den ytre diameteren til metallrør mens den kontrollerer veggtykkelse og innvendige dimensjoner gjennom en kontrollert kaldtrekkprosess. En hydraulisk sylinder trekker røret gjennom en trekkdyse, mens den valgte pluggen eller doren kontrollerer den indre geometrien.

Maskinen er egnet for produksjon der varmvalsede, ekstruderte eller andre innkommende rør trenger strengere dimensjonskontroll før maskinering, honing, bøying eller sluttmontering. Den faktiske tegnekonfigurasjonen velges fra nødvendig ferdig diameter, veggtykkelse, intern nøyaktighet, materiale, reduksjon per pass og produksjonslengde.

Pipe Hydraulic Cold Drawing Machine Hydraulic Tube Cold Drawing Machine Hydraulic Cold Drawbench for Tubes Pipe Drawing Machine Hydraulic System

Hvordan det hydrauliske tegnesystemet fungerer

Røret er plassert ved trekkestasjonen og dets forberedte ende føres gjennom dysen. Avhengig av prosessen er en plugg eller dor plassert inne i røret. Den hydrauliske sylinderen trekker deretter røret gjennom verktøyet med en kontrollert hastighet.

Den største fordelen med det hydrauliske drevet er at trekkhastighet og hydraulisk trykk kan justeres for å passe til forskjellige rørstørrelser og materialer. Dette er nyttig når en produksjonslinje håndterer mer enn én rørspesifikasjon eller når tegningsskjemaet krever forskjellige driftsforhold mellom passasjer.

En forspent lukket ramme støtter matrisen, vognen, sylinderen og tilhørende komponenter. Å opprettholde forholdet mellom røraksen, dyseaksen og spindelaksen er viktig fordi feiljustering kan påvirke veggtykkelse, ovalitet og overflatekvalitet.

Velg tegningsmetoden i henhold til det ferdige røret

Synkende tegning

Røret trekkes gjennom dysen uten intern plugg. Denne metoden har et enklere verktøyarrangement og er egnet når hovedkravet er reduksjon av ytre diameter i stedet for tett kontroll av innvendig diameter og veggtykkelse.

Fast plugg tegning

En stasjonær plugg kontrollerer den indre diameteren under tegning. Det velges ofte når både ytre diameter og veggtykkelse må kontrolleres nærmere enn ved synkende tegning.

Flytende plugg tegning

Pluggen er plassert inne i røret og beveger seg med tegneprosessen. Metoden kan gi en annen balanse mellom reduksjon, intern dimensjonskontroll og trekkkraft, så valg av verktøy bør være basert på den faktiske rørspesifikasjonen.

Moving Dorn Tegning

En lang dor passerer gjennom røret under trekking og gir større kontroll over innvendig diameter og veggtykkelse. Det vurderes generelt når interne dimensjonskrav er mer krevende.

De fire metodene er ikke utskiftbare for hvert rør. Materialstyrke, startdimensjoner, ferdige dimensjoner, reduksjon per passering, smøring og nødvendige toleranser bør gjennomgås før du velger verktøyarrangement.

Det som betyr noe når du velger maskinen

Trekkkraften velges ikke av rørdiameteren alene.To rør med samme ytre diameter kan kreve svært forskjellig maskinkapasitet på grunn av forskjeller i materialstyrke, veggtykkelse, reduksjon, verktøy og smøring.

Rørmateriale

Karbonstål, rustfritt stål, legert stål, kobber, aluminium, messing, titan og andre metaller har forskjellige deformasjonsegenskaper. Materialer med høyere styrke eller tyngre reduksjoner krever generelt større trekkkraft og et passende verktøyarrangement.

Start- og ferdigmål

Inngående utvendig diameter, veggtykkelse, ferdig utvendig diameter, ferdig veggtykkelse og rørlengde bestemmer reduksjonen som kreves fra hver passasje. Disse verdiene er nødvendige før maskinmodellen og verktøyet kan ferdigstilles.

Nødvendig produksjonslengde

The effective finished-pipe length varies by machine model. Hvis produksjonslinjen håndterer lange rør, bør tilgjengelig trekkslag og maskinoppsett kontrolleres sammen i stedet for å velge trekkbenk fra kraftkapasiteten alene.

Produksjonsutgang

Tegningshastighet påvirker syklustiden, men maksimal hastighet er ikke nødvendigvis den beste produksjonsinnstillingen for hvert rør. Materialoppførsel, smøring, verktøy, reduksjon og overflatekrav kan bestemme den praktiske driftshastigheten.

Automatiseringsnivå

Pipe Hydraulisk Kaldtegningsmaskin kan konfigureres rundt ønsket driftsmetode og produksjonsvolum. PLS- og HMI-kontroller styrer tegningssekvensen, vognbevegelsen, returslag, driftsparametere og maskinstatus. Ytterligere rørhåndteringsutstyr kan vurderes når lasting, lossing eller gjentatte produksjonssykluser skaper en flaskehals.

Spesifikasjoner for hydrauliske kaldtrekkemaskiner i FR-serien

FangRong leverer hydrauliske trekkbenker i ulike kraftklasser. Tabellen nedenfor viser de medfølgende dataene i FR-serien. Faktisk konfigurasjon bør bekreftes mot kundens rørmateriale, dimensjoner, tegningsmetode og produksjonskrav.

Modell FR-2T FR-5T FR-10T FR-15T FR-20T FR-30T FR-50T FR-70T
Maks. Trekkkraft (kN) 20 50 100 150 200 300 500 700
Tegnehastighet (m/min) 0~10 3~10 3~10 3~10 3~10 3~10 2~10 10-16
Effektiv lengde på ferdig rør (m) 6 5 5 9 5 5 7 9
Ferdig rør OD-område (mm) φ5 maks φ25 maks φ50 maks φ60 maks φ70 maks φ30~φ80 φ30~φ100 φ30~φ100
Maks. Ferdig rørveggtykkelse (mm) 1.5 2 3 4 5 6 8 10
Hovedoljesylinder (mm) φ63*φ35 φ80*φ45 φ125*φ70*3200 φ125*φ70 φ150 φ180*φ90*3000 φ200*φ100 φ280*φ150*9000
Antall hydrauliske stasjoner 1 1 1 1 1 1 1 2
Arbeidstrykk (MPa) 21 21 21 21 21 26 26 26
Maks. Systemtrykk (MPa) 26.0 26.0 26.0 26.0 26.0 31.5 31.5 31.5
Hovedoljepumpe (manuell variabel stempelpumpe) 40 40 40 50 50 50 50 50
Hovedmotor (kW) 3.7 7.5 22 30 45 75 75 132*2
Konturmål B×H×L (m) 1,6*1,4*30 1,6*1,4*30 1,6*1,4*30 1,6*1,4*30 1,6*1,4*30 1,1*1,2*20 1,2*1,3*25 1,3*1,4*25
Vekt (t) 2 3 5 8 10 15 20 30

Spesifikasjonsmerknad:Verdiene ovenfor er fra den medfølgende FR-modelltabellen og er gitt som referanse. Endelige maskindimensjoner, kraftkapasitet, verktøy, hydraulisk konfigurasjon og driftsparametere bekreftes i henhold til den faktiske rørprosessen.

Rørapplikasjoner

Pipe Hydraulic Cold Drawing Machine Application

Hydraulic and Pneumatic Cylinder Tubes

Kaldtrekking kan brukes til å kontrollere utvendig diameter, veggtykkelse og innvendige dimensjoner til rør som brukes til sylinderfat og relaterte komponenter. Den nødvendige tegnemetoden avhenger av dimensjonskravene før honing eller maskinering.

Carbon Steel and Stainless Steel Tubes

Pipe Hydraulisk Kaldtegningsmaskin kan behandle stålrør for mekaniske komponenter, industrielt utstyr, strukturelle deler, varmevekslere og andre applikasjoner som krever kontrollerte rørdimensjoner.

Kobber- og messingrør

Kobber- og messingrør kan trekkes for dimensjonskontroll i HVAC, kjøling, varmevekslere, rørleggerkomponenter og elektriske applikasjoner. Riktig verktøy- og trekkhastighet avhenger av materialet og rørspesifikasjonen.

Aluminiumsrør

Aluminiumsrørtegning brukes der kontrollerte dimensjoner og lette rørformede seksjoner kreves, inkludert utvalgte biler, varmevekslere og industrielle applikasjoner.

Titan og spesiallegeringsrør

Titan, nikkellegeringer og andre spesialmetaller krever prosessparametere tilpasset deres styrke og deformasjonsadferd. Maskinkapasiteten, tegnemetoden, verktøyet og reduksjonsplanen bør derfor bekreftes fra den faktiske materialkvaliteten og rørdimensjonene.

Engineering and Manufacturing Control

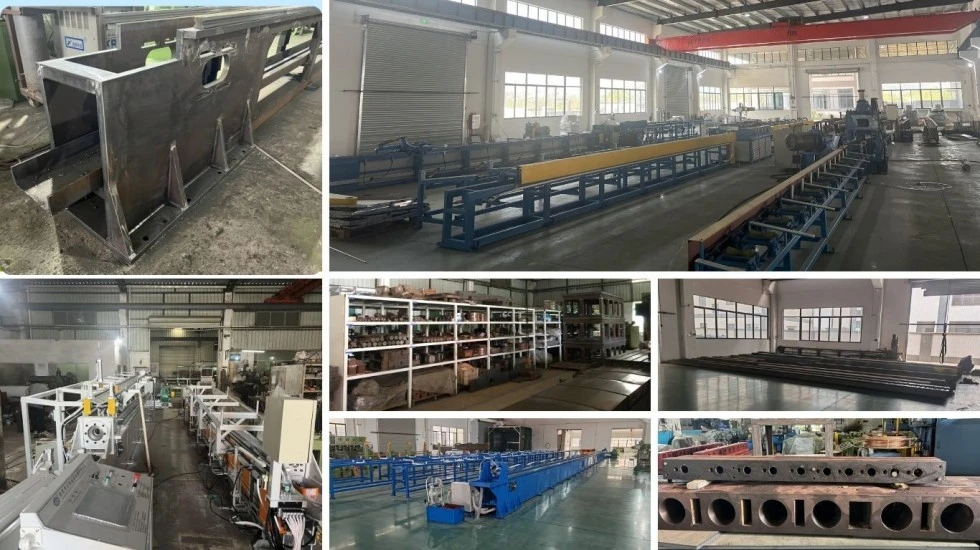
FangRong Hydraulic Cold Drawing Machine Workshop

Prosessgjennomgang før produksjon

Før fabrikasjon gjennomgår FangRong rørmaterialet, innkommende dimensjoner, ferdige dimensjoner, tegnemetode, reduksjonskrav, rørlengde, trekkkraft og produksjonsmål. Disse parameterne bestemmer hydraulikksystemet, sylinderkapasiteten, verktøyarrangementet, maskinslag og kontrollkonfigurasjon.

Maskinering av ramme og styreskinne

Maskinrammen, styreskinnene, trekkvognen, sylindermonteringsstrukturen og dyseholderen er maskinert og satt sammen i henhold til utstyrsdesignet. Styreskinnenes innretting kontrolleres fordi bevegelsen til vognen direkte påvirker forholdet mellom røret og tegneverktøyet.

Hydraulisk system inspeksjon

Den hydrauliske kraftenheten, hovedsylinderen, ventiler, rørledninger og tilhørende komponenter kontrolleres under montering og igangkjøring. Hydraulisk trykk, sylinderbevegelse, ventilrespons og driftsstabilitet er inkludert i maskintesten.

PLS og HMI idriftsettelse

Styresystemet er konfigurert for avtalte maskinfunksjoner. PLS-logikk og HMI-innstillinger dekker tegningsoperasjon, vognbevegelse, returslag, driftsmoduser og relevant maskinstatusinformasjon.

Lasttesting før forsendelse

Den ferdige maskinen gjennomgår tomgangsdrift etterfulgt av lasttesting i henhold til avtalte tekniske krav. Mekanisk bevegelse, hydraulisk ytelse, elektriske kontroller, tegnefunksjoner og sikkerhetsrelaterte funksjoner kontrolleres før forsendelse.

Hydraulic Cold Drawing Machine Assembly and Testing

FangRong Tube Tegneutstyr

FangRong har vært engasjert i produksjon av kaldtrekkingsutstyr siden 1998. Utstyrsutvalget dekker hydrauliske kaldtrekkemaskiner sammen med tilhørende rør- og stangbehandlingsutstyr.

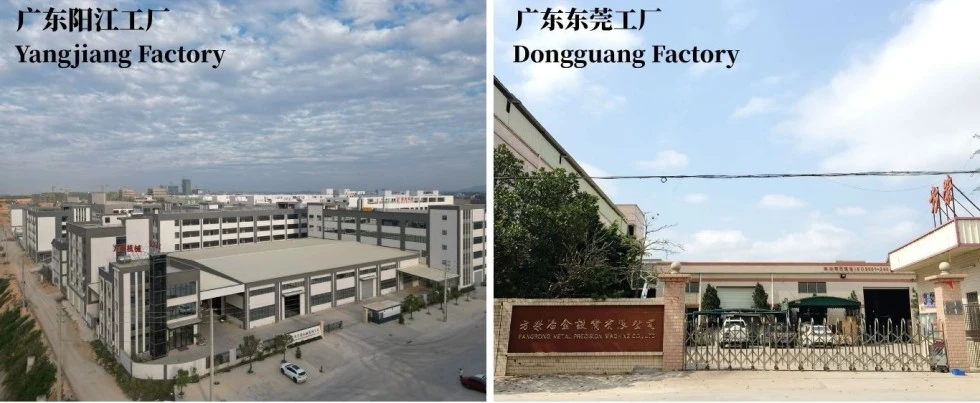
Selskapet driver produksjonsanlegg i Dongguan og Yangjiang, Guangdong, med produksjon som dekker mekanisk fabrikasjon, maskinering, hydraulisk montering, elektrisk integrasjon, maskinmontering og testing. Årlig produksjonskapasitet overstiger 650 maskiner.

For prosjekter som krever mer enn en trekkbenk, kan produksjonslinjen planlegges rundt prosesser som peking, tegning, retting, skjæring og fasing i henhold til kravene til det ferdige røret.

Kvalitetssystem og etterlevelse

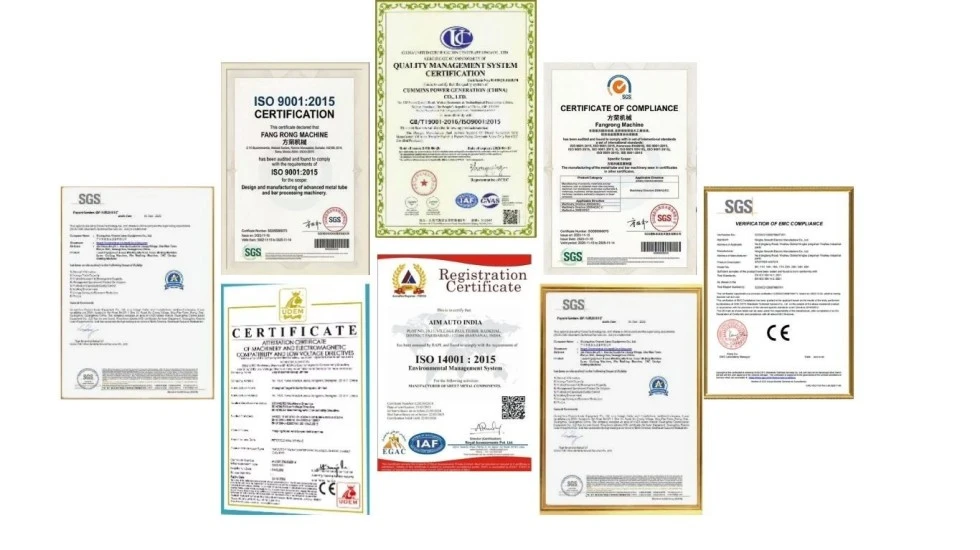
FangRong Quality Certification for Hydraulic Cold Drawing Machine

ISO 9001:2015

FangRongs kvalitetsstyringssystem er sertifisert tilISO 9001:2015, sertifikat nr.UQ231211R1.

CE-samsvar

Pipe Hydraulisk Kaldtegningsmaskin leveres med CE-merking basert på gjeldende maskindirektiv 2006/42/EC-krav. Den endelige sikkerhetskonfigurasjonen er bekreftet i henhold til maskindesignet og destinasjonsmarkedet.

SGS inspeksjon

SGS-inspeksjon kan gi et ekstra uavhengig inspeksjonsalternativ for kunder som krever tredjepartsverifisering før forsendelse.

Utvikling av patenter og utstyr

FangRong rapporterer mer enn 130 patenter, inkludert 32 oppfinnelsespatenter og mer enn 100 bruksmodellpatenter. Representative patentnumre inkluderer 2013207829011, 2008300532117 og ZL2015 2 0842922.7.

Informasjon om levering, installasjon og kjøp

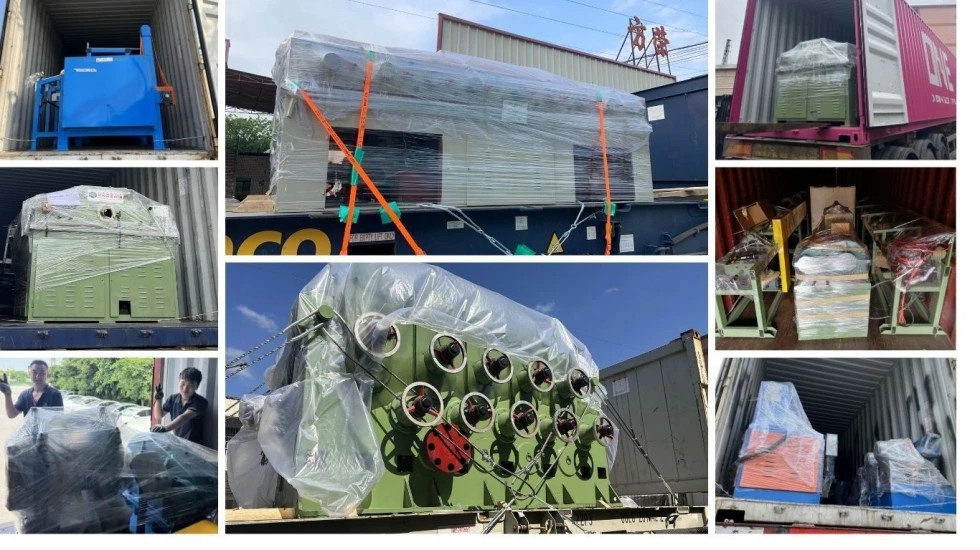
Pipe Hydraulic Cold Drawing Machine Packaging and Shipping

Hva kunden bør gi

For tilbud og maskinvalg bør kundene oppgi rørmateriale og -kvalitet, innkommende OD og veggtykkelse, ferdig OD og veggtykkelse, rørlengde, nødvendig tegnemetode hvis kjent, forventet produksjonsvolum og tilgjengelige verkstedforhold.

MOQ og kvantitetsprising

MOQ: 1 sett.

For kvantumsbaserte kjøp kan tilbudet struktureres som følger:

1 sett:Standard prosjekttilbud basert på valgt modell og konfigurasjon.

2–4 sett:Kvantumsbasert prising tilgjengelig etter modell- og konfigurasjonsbekreftelse.

5+ sett:Prosjekt- eller volumtilbud basert på det totale utstyrsbehovet.

FOB-fraktperiode

FOB Kina lastehavn.Den spesifikke avgangshavnen, pakkingsarrangementet og fraktdimensjonene er bekreftet i det kommersielle tilbudet i henhold til den endelige maskinkonfigurasjonen.

Ledetid

Standard bestilling:ca. 30–60 dager for utstyr i klassen FR-16 til FR-100, med forbehold om endelig konfigurasjon.

Stor eller tilpasset ordre:ca. 90–120 dager for større modeller eller prosjekter som involverer spesiell automatisering.

Fremskyndet bestilling:kortere levering kan være mulig avhengig av produksjonskapasitet og komponenttilgjengelighet. Bekreftet leveringsdato bør oppgis i bestillingsdokumentene.

Betaling og garanti

Betaling:30% innskudd og 70% balanse før forsendelse etter fabrikkaksepttesting (FAT).

Garanti:12 måneder fra igangsetting, med forbehold om avtalte garantivilkår.

Ofte stilte spørsmål

Q1. Hvordan velger jeg riktig hydraulisk kaldtrekkemaskin?

Start med rørmaterialet, innkommende OD og veggtykkelse, ferdig OD og veggtykkelse, rørlengde, nødvendig reduksjon og produksjonsmål. Disse parameterne brukes til å bestemme nødvendig trekkkraft, maskinslag, verktøymetode og hydraulisk konfigurasjon.

Q2. Hva er forskjellen mellom synking og pluggtegning?

Synkende tegning bruker ingen intern plugg og kontrollerer hovedsakelig den ytre diameteren. Pluggtegning introduserer internt verktøy for å kontrollere boringen og veggtykkelsen. Metoder med fast plugg, flytende plugg og bevegelig dor gir ulike nivåer av intern dimensjonskontroll.

Q3. Hvordan beregnes nødvendig trekkkraft?

Trekkkraften avhenger av materialstyrke, rørdimensjoner, reduksjonsområde, formgeometri, friksjon, smøring, trekkhastighet og valgt verktøy. Derfor er ikke rør-OD alene tilstrekkelig for å bestemme maskinkapasitet.

Q4. Kan én maskin behandle forskjellige rørmaterialer?

Ja, forutsatt at den hydrauliske kaldtrekkemaskinens kapasitet og verktøy er egnet. Karbonstål, rustfritt stål, kobber, aluminium, messing, titan og andre legeringer kan kreve forskjellige tegningsparametere, verktøy og reduksjonsplaner.

Q5. Hvor mange tegnepass trengs?

Antall passeringer avhenger av total reduksjon, materialegenskaper, tillatt reduksjon per pass, tegnemetode og endelige dimensjoner. Større totale reduksjoner deles normalt opp i flere omganger for å holde prosessen innenfor passende formingsbetingelser.

Q6. Kan maskinen leveres som en del av en komplett rørbehandlingslinje?

Ja. Avhengig av det ferdige produktet kan tegnemaskinen kombineres med prosesser som spissing, retting, skjæring og fasing. Linjekonfigurasjonen bør bestemmes ut fra nødvendig produksjonsstrøm og rørhåndteringsmetode.

Q7. Kan sveisede rør kaldtrekkes?

De kan behandles når sveisekvaliteten, rørtilstanden, materialet, dimensjonene og nødvendig reduksjon er egnet for kaldtrekking. Den innkommende rørtilstanden bør gjennomgås før tegningsprosessen bekreftes.

Q8. Hvilken informasjon kreves for et endelig tilbud?

Oppgi rørmaterialet og -kvaliteten, innkommende OD og veggtykkelse, ferdig OD og veggtykkelse, rørlengde, tegnemetode hvis kjent, nødvendig utgang, antall passeringer hvis etablert, og automatiseringskrav. Verksteddimensjoner og strømforsyningsinformasjon er også nyttig for endelig maskinplanlegging.

Send forespørsel
Kontaktinfo
Fortell oss om ditt materiale, produktspesifikasjoner, produksjonsprosess og utstyrskrav. FangRong kan diskutere passende Cold Drawing Machine, Drawing Dies, Rettemaskin og tilpassede løsninger for din applikasjon.
Vurdering:
5.0
X
Vi bruker informasjonskapsler for å gi deg en bedre nettleseropplevelse, analysere nettstedstrafikk og tilpasse innhold. Ved å bruke denne siden godtar du vår bruk av informasjonskapsler. Personvernerklæring
AvvisAkseptere