Whatsapp
Vi tilbyr et omfattende utvalg av presisjonsutstyr for metallbearbeiding, inkludert retting, kaldtrekking, peking, fasing, skjæring, trådrullemaskiner og trekkdyser, skreddersydd for rør-, stang- og trådmaterialer på tvers av ulike bransjer.
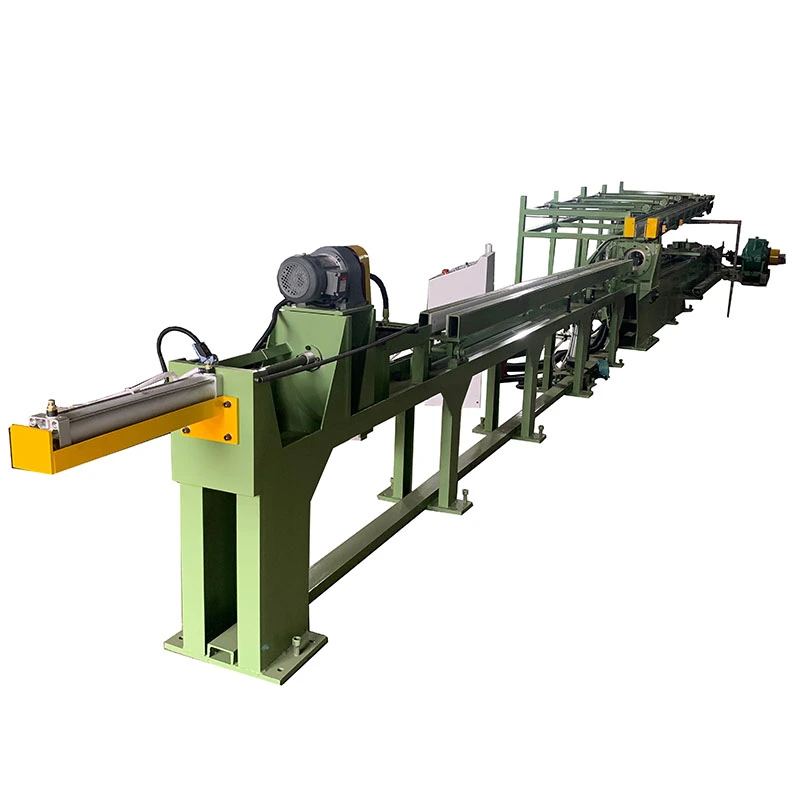
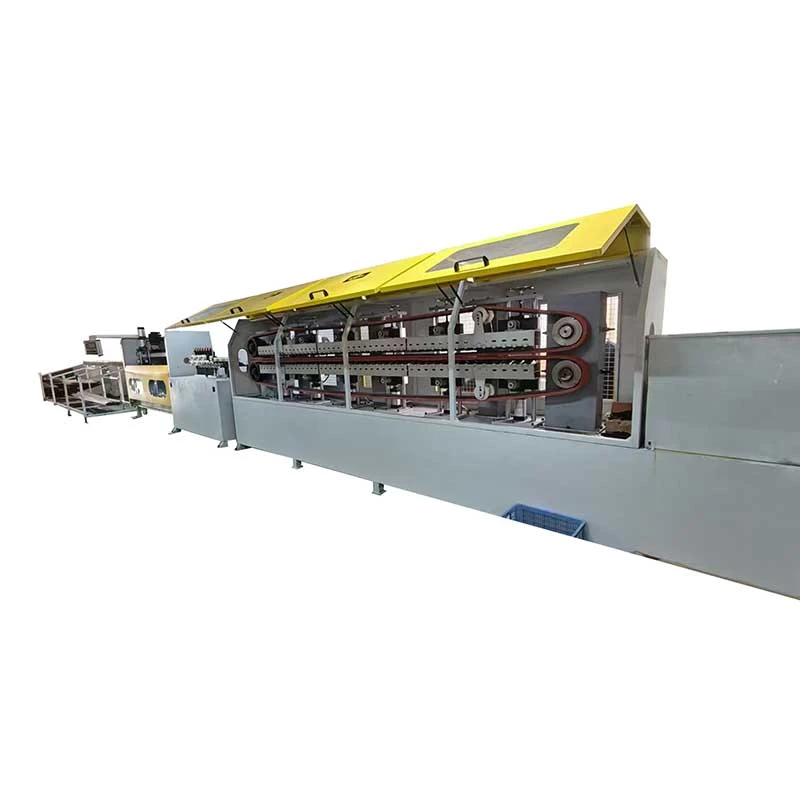
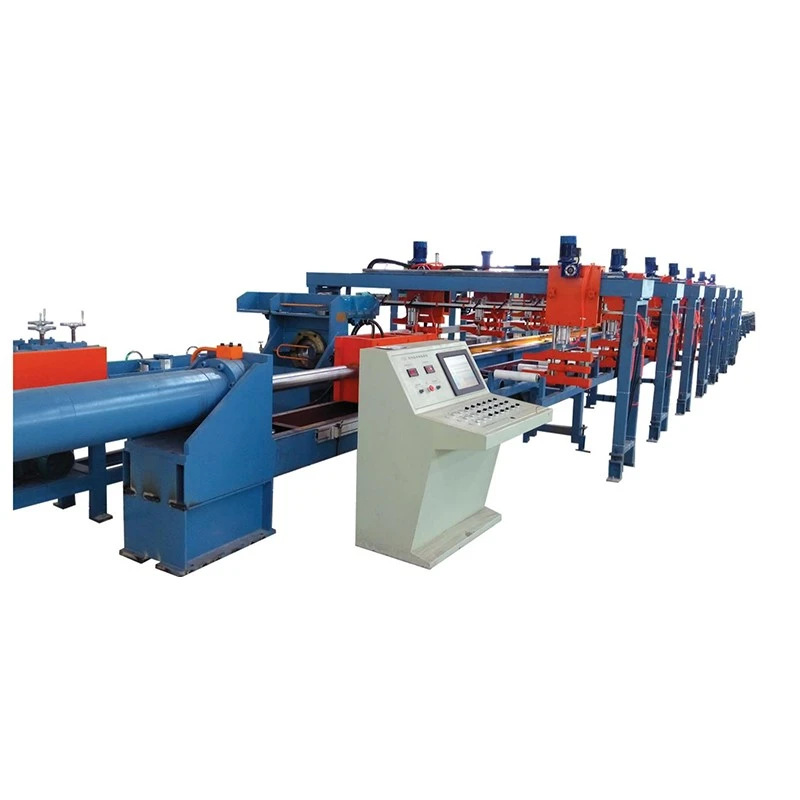
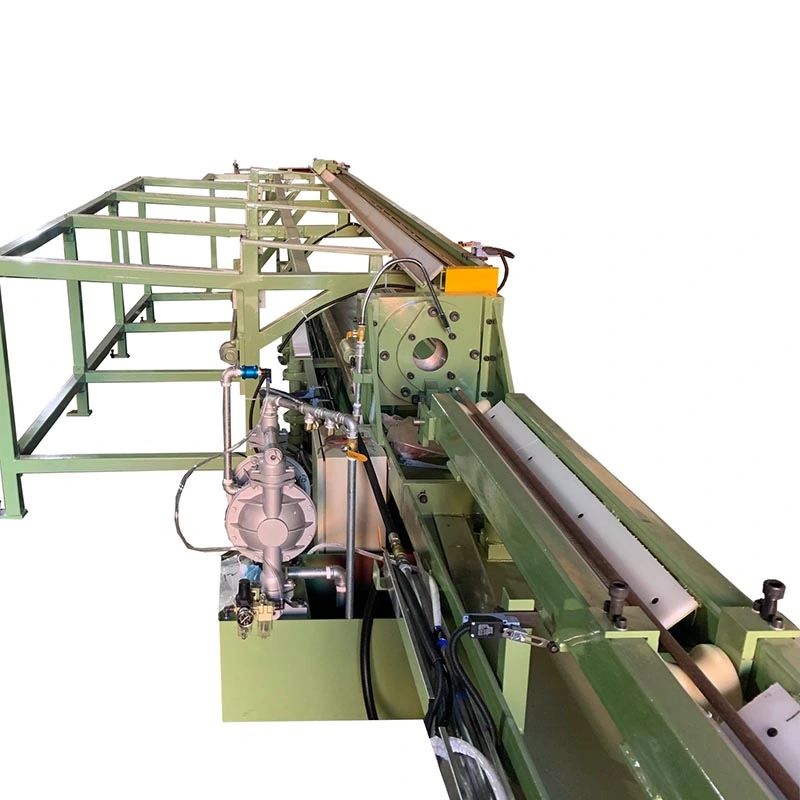
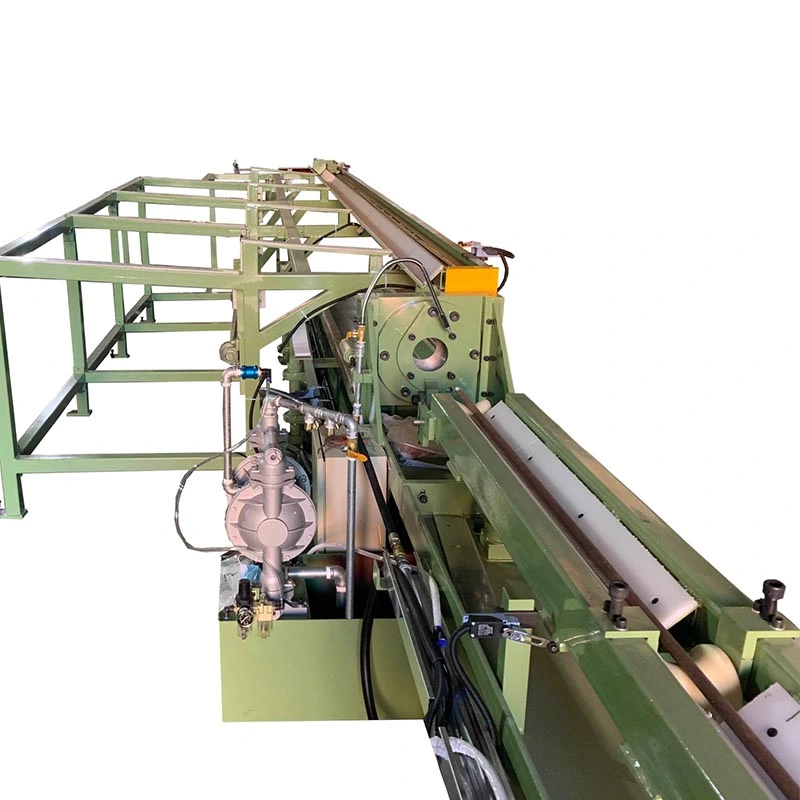
DeUregelmessig hydraulisk kald tegnemaskiner beregnet for formingkomplekse ikke-runde profilersom krever høy trekkkraft og kontrollert deformasjon, inkludert kvadratiske, rektangulære, sekskantede, åttekantede, ovale, kanal, vinkel, T-seksjoner og tilpassede asymmetriske former. En hydraulisk drift gir50–20 000 kN trekkkraftmed strøk opp til25 m, slik at store eller høystyrke rør og solide stenger kan dannes i en enkelt kaldtrekkingspassasje. Presisjonsdysekontrollprofilgeometri, hjørnedefinisjon og dimensjonsnøyaktighet, noe som gjør prosessen egnet for stål, rustfritt stål, kobber, aluminium og spesiallegeringsseksjoner der konvensjonell valsing ikke kan oppnå den nødvendige profilen.
The Irregular Hydraulic Cold Drawing Machine er en hydraulisk drevet trekkbenk konstruert spesielt for å produsere ikke-sirkulære metallseksjoner --- inkludert firkantede, rektangulære, sekskantede, åttekantede, ovale, kanal-, vinkel-, T-seksjoner og tilpassede asymmetriske profiler --- fra runde rør eller kald trekkstang som passerer gjennom et enkelt trekkstanglager. I motsetning til generelle tegnemaskiner som produserer runde seksjoner, inkluderer dette utstyret spesialiserte formsystemer og presisjonsstyrte vogner som opprettholder kompleks tverrsnittsgeometri gjennom hele tegneprosessen.
Maskinen opererer ved å trekke et spiss arbeidsstykke gjennom en presisjonsbearbeidet dyse med en ikke-rund åpning. Når materialet passerer gjennom dysen, deformeres det plastisk for å matche dysehulrommets geometri --- reduserer tverrsnittsarealet samtidig som seksjonen omformes. For rørtrekking kontrollerer en intern dor eller plugg fordelingen av veggtykkelsen over den uregelmessige delen. Hydraulisk kraft gir jevn, vibrasjonsfri kraftpåføring --- kritisk for å opprettholde skarpe hjørner og jevn veggtykkelse i komplekse seksjoner.


Varmvalsede eller ekstruderte ikke-runde seksjoner har grunnleggende begrensninger: løse dimensjonstoleranser (typisk ±0,5 mm eller dårligere), avleiringsdekkede overflater som krever omfattende rengjøring, avkullingslag som svekker overflateegenskaper og inkonsekvente mekaniske egenskaper på tvers av seksjonen. Alternative metoder har hver sin avveining: varmvalsing kan ikke oppnå stramme toleranser på hjørneradier og flathet; kaldvalseforming er begrenset til jevne seksjoner og etterlater restspenninger; ekstrudering tilbyr komplekse former, men til betydelig høyere kostnader og lavere produksjonshastigheter.
Kaldtrekking løser disse begrensningene gjennom en fundamentalt annen deformasjonsmekanisme. Kombinasjonen av dysegeometri og kontrollert reduksjon tvinger materialet til å strømme inn i dysehulrommet under trykk- og strekkspenninger. Dette produserer:
- Tett dimensjonskontroll: Toleranser ned til ±0,05 mm på kritiske dimensjoner
- Overlegen overflatefinish: Glatte, kalkfrie overflater klare for direkte bruk
- Forbedrede mekaniske egenskaper: Kaldbearbeiding øker flytestyrken og hardheten samtidig som duktiliteten opprettholdes
- Skarpe, definerte hjørner: I motsetning til varmformede seksjoner som har avrundede hjørner, opprettholder kaldtrukne profiler nøyaktig hjørnegeometri som er avgjørende for strukturell integritet og monteringspassform
- Konsekvent veggtykkelse: Ensartet materialfordeling sikrer forutsigbar ytelse under belastning
Med 26 år med produksjon av kaldtrekkutstyr siden 1998, har FangRong utviklet løsninger for tusenvis av uregelmessige seksjonsapplikasjoner. Våre irregulære hydrauliske kaldtrekkemaskiner produserer seksjoner som spenner fra små presisjonsprofiler under 10 mm til store strukturelle seksjoner som overstiger 300 mm, på tvers av karbonstål, legert stål, rustfritt stål, aluminium, kobber, titan og spesiallegeringer. Hver maskin inneholder ingeniørkunnskap akkumulert fra 10 000+ kunder over 70+ land --- inkludert 5000+ stålfabrikker, 2100+ rustfrie stålprosessorer, 1800+ kobberprodusenter, 700+ aluminiumsprodusenter og 500+ alle titan- og spesialkunder.
1. Presisjon ikke-rund geometrikontroll
Den forspente rammen og den stive førte vognen sikrer perfekt dyseinnretting gjennom hele slaget --- kritisk for å opprettholde kompleks tverrsnittsgeometri. I motsetning til kjede- eller mekaniske trekkbenker som kan oppleve justering av drift, opprettholder det hydrauliske systemet konsistent kraftvektorinnretting. Skarpe, definerte hjørner er bevart --- varmformede seksjoner kan ikke matche denne presisjonen.
2. Hydraulisk kraft med vibrasjonsfri kraftlevering
Hydrauliske sylindre leverer jevn, trinnløs kraftpåføring --- eliminerer skravlingsmerker og overflatedefekter som er vanlige med mekaniske eller kjededrevne systemer. Dette er spesielt kritisk for uregelmessige seksjoner der ujevn kraftfordeling kan forårsake forvrengning, variasjon i veggtykkelse eller hjørneavrunding.
3. Mulighet for bred seksjonsprofil
Støtter firkantede, rektangulære, sekskantede, åttekantede, ovale, elliptiske, kanal-, vinkel-, T-seksjonsprofiler og tilpassede asymmetriske profiler. Dyseskiftesystemer muliggjør rask profilbytte, noe som gjør maskinen egnet for både høyvolumsproduksjon og jobbverkstedsfleksibilitet.
4. Multi-Pass Tegning Mulighet
Komplekse seksjoner som krever betydelig reduksjon kan trekkes i flere omganger med mellomliggende varmebehandling. Hver pass foredler gradvis dimensjoner og mekaniske egenskaper. Det hydrauliske systemet opprettholder konstant kraft uavhengig av passeringssekvens.
5. Veggtykkelseskontroll for rør
For rørtrekking kontrollerer interne dor eller flytende pluggsystemer fordelingen av veggtykkelse over uregelmessige seksjoner. Kritisk for applikasjoner der jevn veggtykkelse bestemmer trykkklassifisering eller strukturell ytelse.
6. Integrerte produksjonslinjealternativer
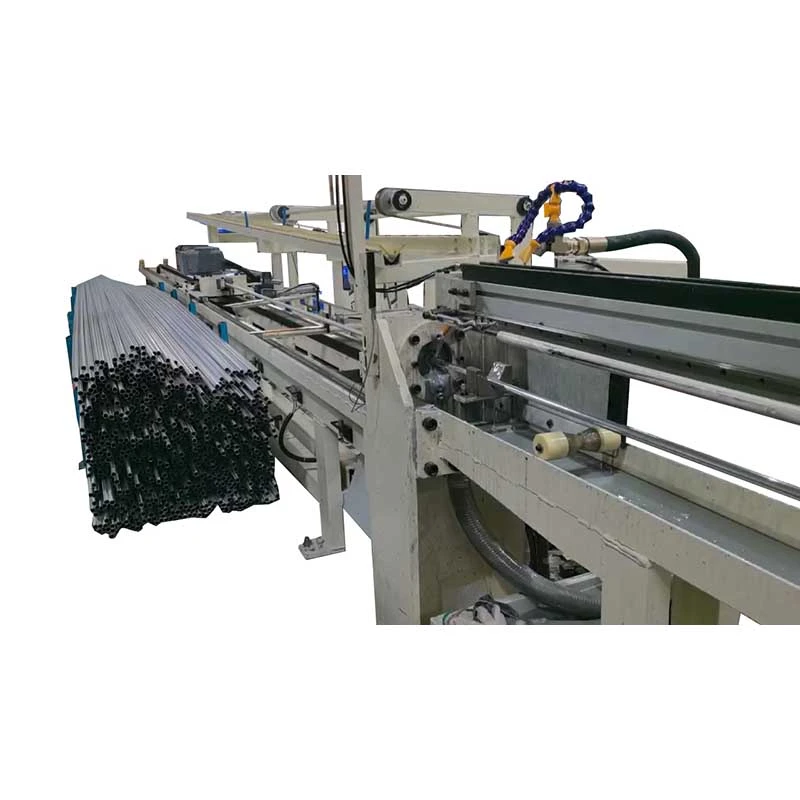
Valgfrie in-line-systemer inkluderer peking (hodereduksjon), retting og klipping i lengde --- å skape en komplett produksjonslinje fra råmateriale til ferdige seksjoner i en enkelt omgang.
7. Materialallsidighet
Behandler karbonstål (lav/middels/høy karbon, legering, HSLA), rustfritt stål, aluminium, kobber, messing, titan, nikkellegeringer og spesialmetaller. Trekkkraft og hastighet justerbar for å matche materialspesifikke deformasjonsegenskaper.
8. PLS-kontroll med prosessdatalogging
Programmerbar logikkkontroller med HMI muliggjør presis parameterprogrammering og sanntidsovervåking. Datalogging støtter kvalitetssporbarhet og prosessoptimalisering --- avgjørende for ISO9001-sertifiserte operasjoner.
Å velge riktig modell krever at maskinkapasiteten tilpasses dine spesifikke produksjonskrav. Nøkkelvalgparametere inkluderer: trekkkraft (bestemt av reduksjon av tverrsnittsareal og materialflytestyrke), maksimal seksjonsstørrelse (diktert av dysehulromsdimensjoner og vognåpning), slaglengde (bestemt av ferdig produktlengde) og trekkhastighet (påvirker produksjonshastighet og overflatekvalitet). For uregelmessige seksjoner er kravet til effektiv trekkkraft typisk høyere enn for runde seksjoner med tilsvarende areal på grunn av det ekstra deformasjonsarbeidet som kreves for å omforme hjørner og opprettholde geometrien.
Våre uregelmessige hydrauliske kaldtrekkemaskiner varierer fra 50KN til 20000KN, med slaglengde opp til 25m og hastigheter opp til 30m/min. Alle spesifikasjoner kan tilpasses. For seksjonsdimensjoner, se den maksimale omskrevne sirkeldiameteren --- den minste sirkelen som omslutter den uregelmessige seksjonen.
| Modell / teknologi parameter | FR-2T | FR-5T | FR-10T | FR-15T | FR-20T | FR-30T | FR-50T | FR-70T |
| Maks. Drawing Force (KN) | 20 | 50 | 100 | 150 | 200 | 300 | 500 | 700 |
| Tegnehastighet (m/min) | 0~10 | 3~10 | 3~10 | 3~10 | 3~10 | 3~10 | 2~10 | 10-16 |
| Effektiv lengde på ferdig rør (m) | 6 | 5 | 5 | 9 | 5 | 5 | 7 | 9 |
| Tegnet område for ytre diameter på ferdig rør (mm) | φ5maks | φ25maks | φ50maks | φ60maks | φ70maks | φ30~φ80 | φ30~φ100 | φ30~φ100 |
| Maks. Tegnet tykkelse på ferdig rør (mm) | 1,5 mm | 2 mm | 3 mm | 4 mm | 5 mm | 6 mm | 8 mm | 10 mm |
| Hovedoljesylinder (mm) | φ63*φ35 | φ80*φ45 | φ125*φ70mm*3200mm | φ125*φ70 | φ150 | φ180*φ90*3000 | φ200*φ100 | φ280*φ150*9000 |
| Antall systemstasjoner | 1 | 1 | 1 | 1 | 1 | 1 | 1 | 2 |
| Systemets arbeidstrykk (Mpa) | 21 | 21 | 21 | 21 | 21 | 26 | 26 | 26 |
| Maks. Systemtrykk (Mpa) | 26.0 | 26.0 | 26.0 | 26.0 | 26.0 | 31.5 | 31.5 | 31.5 |
| Hovedoljepumpe (manuell variabel stempelpumpe) | 40 | 40 | 40 | 50 | 50 | 50 | 50 | 50 |
| Hovedmotor (KW) | 3.7 | 7.5 | 22 | 30 | 45 | 75 | 75 | 132*2 |
| Omrissdimensjoner(B×H×L)(m) | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,1*1,2*20 | 1,2*1,3*25 | 1,3*1,4*25 |
| Vekt(t) | 2 | 3 | 5 | 8 | 10 | 15 | 20 | 30 |
Tilpassede spesifikasjoner tilgjengelig på forespørsel. Seksjonsstørrelse refererer til maksimal omskreven sirkeldiameter.
- Chassiskomponenter, rullebur, opphengsdeler: Firkantede og rektangulære seksjoner med tette hjørneradier for strukturell integritet
- Rattstammer, drivaksler: Sekskantede og splineprofiler som krever nøyaktig dimensjonskontroll
- Batterikjølerør: Ovale og rektangulære tynnveggede seksjoner med jevn veggtykkelse for termisk styring
Sak: En Tier 1-billeverandør erstattet varmvalsede rektangulære rør med kaldtrukne seksjoner på en opphengskomponent. Dimensjonstoleransen er forbedret, og eliminerer en sekundær freseoperasjon. Produksjonskostnad redusert.
- Styreskinner, transportbåndkomponenter: Presisjons firkantede og rektangulære stenger for lineære bevegelsessystemer
- Maskinrammer, hydrauliske lineærer: Tungveggede rektangulære og tilpassede seksjoner for bærende applikasjoner
- Teleskopiske komponenter: Nestede firkantede og rektangulære seksjoner med kontrollert klaring
Sak: En hydraulisk sylinderprodusent trekker 80×80 mm firkantrør fra 89 mm OD-runder for sylinderkropper. Overflatefinish eliminerer honing, og sparer 15 minutter med maskinering per sylinder.
- Trailer frames, racking systems: Høystyrke rektangulære og kanalseksjoner
- Strukturelle medlemmer av fly: Uregelmessige seksjoner av titan og legert stål med strenge krav til dimensjonale og mekaniske egenskaper
- Lastecontainerkomponenter: Standardiserte kvadratiske og rektangulære seksjoner
- Møbler i industriell stil: Nøyaktige geometriske seksjoner som krever estetisk overflatekvalitet
- Kontor- og detaljhandelsutstillinger: Dekorative profiler med tilpassede tverrsnitt
- Varmevekslerrør: Ovale og flate rør for forbedret varmeoverføringsoverflate
- Vindturbinkomponenter: Strukturelle seksjoner med høye styrke-til-vekt-forhold
FangRong ble grunnlagt i 1998 og har spesialisert seg på kaldtrekkutstyr i 26 år. Selskapet stammer fra et Joint Venture-partnerskap med en taiwansk produsent med over 30 års erfaring med kaldtrekkemaskiner fra merkevaren, og gikk over til heleid drift i 2013. Denne ingeniørlinjen betyr at maskinene våre legemliggjør tiår med kaldtegningsprosesskunnskap --- ikke bare mekanisk design, men den metallurgiske forståelsen av hvordan forskjellige materialer oppfører seg under deformasjon.
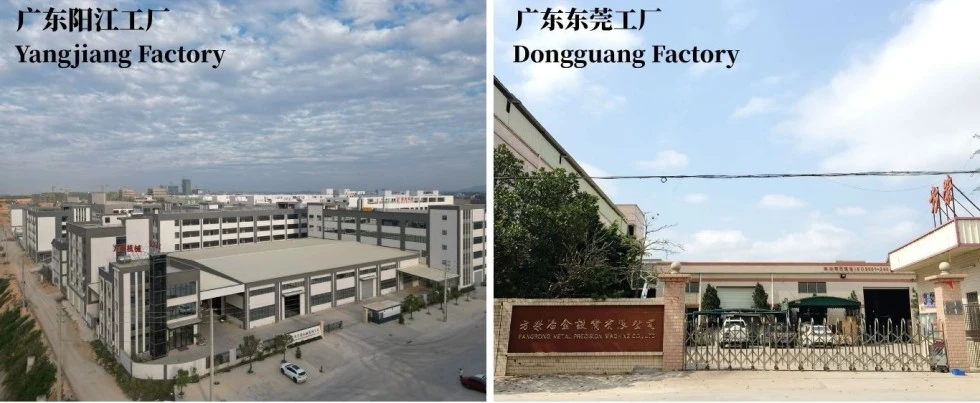
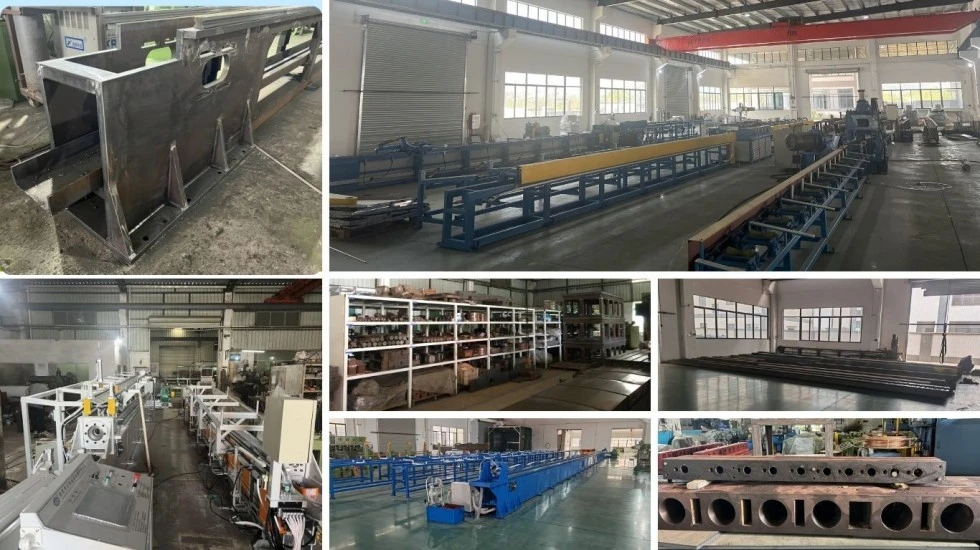
To fabrikker: Dongguan Fangrong Metallurgical Equipment Co., Ltd. og Yangjiang Fangrong Machinery Co., Ltd. Årlig produksjonskapasitet: 650+ maskiner. Gjennomsnittlig årlig omsetning: 45 millioner RMB. Drift med to anlegg muliggjør parallell produksjon og raskere levering.
Eksportert til 70+ land. 10 000+ kunder: 5000+ stålverk, 2100+ rustfrie stålprosessorer, 1800+ kobberprodusenter, 700+ aluminiumsprodusenter, 500+ titan- og spesiallegeringskunder. Denne skalaen gir teknisk tilbakemelding som ingen småskalaprodusenter kan matche.
Hver irregulær hydraulisk kaldtrekkemaskin gjennomgår fulllasttesting før forsendelse: tomgangsdrift i 30 minutter, deretter progressiv lasting til nominell kapasitet. Dimensjonsverifisering til ±0,02 mm. Oljetemperatur overvåket --- må ikke overstige 60 ℃ under full belastning. Hydraulikksystem trykktestet for lekkasjefri drift.
Installasjon, igangkjøring, opplæring av operatører, vedlikehold og reparasjoner. Globalt servicepartnernettverk for lokal support og reservedeler.
Dongguan Fangrong Metallurgical Equipment Co., Ltd.-- Hovedkvarter og primær produksjonsbase i Dalang Town, Dongguan City. Spesialiserer seg på kaldtrekkemaskiner, rettemaskiner og trådrulleutstyr.
Yangjiang Fangrong Machinery Co., Ltd.-- Sekundært anlegg i Yangdong-distriktet, Yangjiang City, utvider produksjonskapasiteten og muliggjør raskere levering.
1. Ordre & Engineering-- Hver maskin konstruert til kundespesifikke seksjonskrav, materialer og produksjonsmål.
2. Materialinnkjøp og inspeksjon-- Alle råvarer fra kvalifiserte leverandører med inngående kontroll.
3. Presisjonsbearbeiding-- Kritiske komponenter: hovedsylinder, trekkvogn, dyseholder, forspent ramme, styreskinner. Styreskinnens retthet ≤0,5 mm over full lengde.
4. Hydraulisk systemmontering-- Kraftenheter, integrerte blokker med patronventiler, kontrollsystemer montert og testet.
5. Underforsamling-- Matemekanisme, klemsystem, valgfrie rette- og klippeenheter.
6. Sluttforsamling-- Mekaniske, hydrauliske og elektriske systemer integrert.
7. PLS og kontrollintegrasjon-- Programmering og installasjon av HMI-grensesnitt.
8. Full-last testing-- Hver maskin: tomgang i 30 minutter, progressiv belastning til nominell kapasitet, dimensjonskontroll, overvåking av oljetemperatur (≤60 ℃).
9. Kvalitetsinspeksjon-- Verifisering av samsvar med ISO9001:2015.
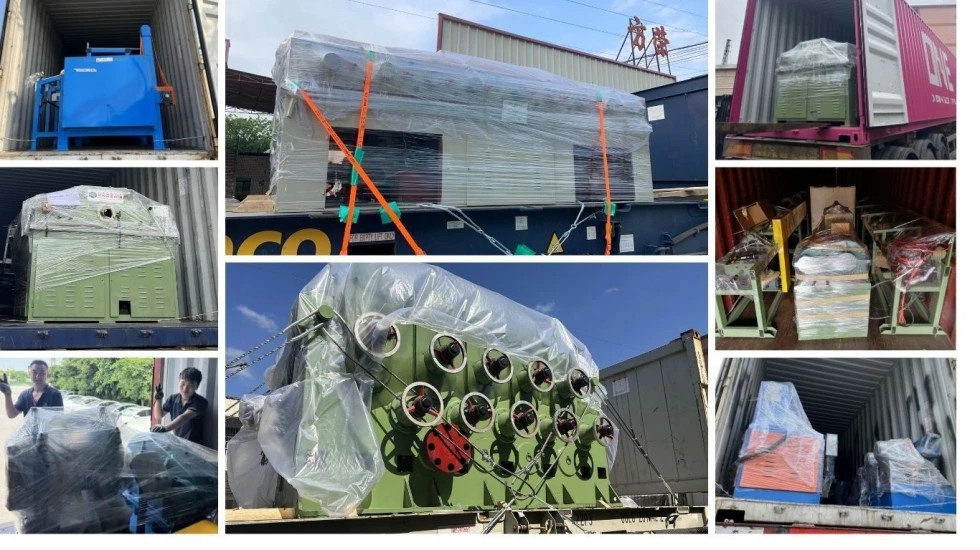
10. Emballasje og forsendelse-- Sikker emballasje for internasjonal frakt med eksportdokumentasjon.
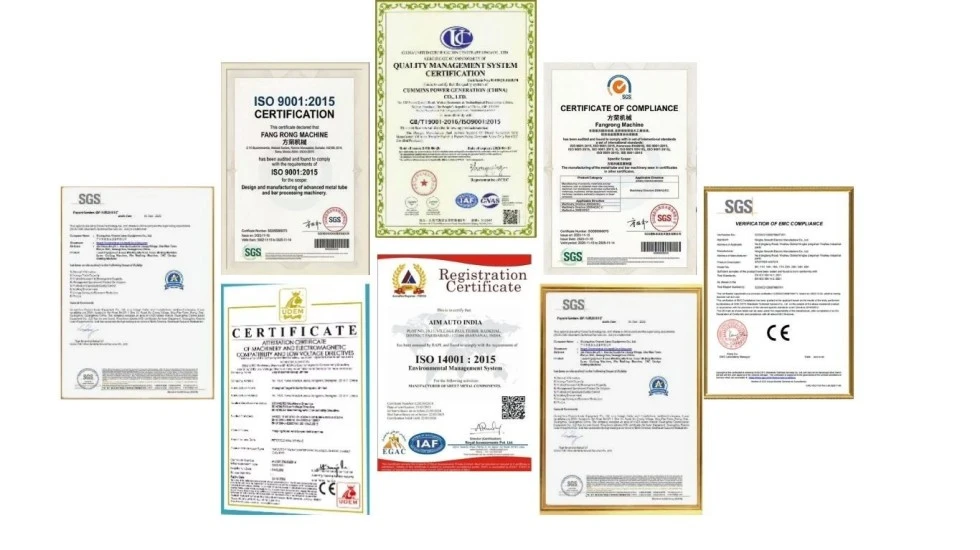
ISO9001:2015 kvalitetsstyringssystem-- Sertifikatnr.: UQ231211R1. Dekker design, innkjøp, produksjon og ettersalgsservice.
CE-sertifisering-- Samsvarer med det europeiske maskindirektivet 2006/42/EC. Inkluderer tohåndskontroller, sikkerhetslysgardiner, låste verner.
SGS sertifisering-- Uavhengig verifisering av produktkvalitet og produksjonsprosesser.
Nasjonale patenter-- 32 oppfinnelsespatenter + 100+ bruksmodellpatenter som beskytter proprietære teknologier innen hydrauliske systemer, formdesign, automatiseringskontroll og maskinstruktur. Representant: 2013207829011, 2008300532117, ZL2015 2 0842922.7.
Firkantede, rektangulære, sekskantede, åttekantede, ovale, elliptiske, kanal-, vinkel-, T-seksjonsprofiler og tilpassede asymmetriske profiler. Dysebytte muliggjør rask veksling mellom profiler. For rørseksjoner kontrollerer innvendige dorer fordelingen av veggtykkelsen.
Kaldtrekking oppnår toleranser ned til ±0,05 mm på kritiske dimensjoner. Skarpe hjørner opprettholdes --- varmformede seksjoner kan ikke matche denne presisjonen.
Karbonstål (lav/middels/høy karbon, legering, HSLA), rustfritt stål, aluminium, kobber, messing, titan, nikkellegeringer og spesialmetaller.
| Aspekt | Kald tegning | Hot Rolling |
| Dimensjonstoleranse | ±0,05 mm | ±0,5 mm |
| Overflatefinish | Skalafri | Skala tilstede, krever rengjøring |
| Hjørnegeometri | Skarp, definert | Avrundet |
| Mekaniske egenskaper | Forbedret gjennom arbeidsherding | Som rullet, lavere styrke |
| Avkarbonisering | Fjernet ved overflateskjæring | Tilstede, må maskineres av |
Nødvendig kraft = reduksjon av tverrsnittsareal × materialflytestyrke × deformasjonsfaktor (1,2--1,5 for uregelmessige seksjoner). Vi tilbyr gratis kraftberegninger med dine materialspesifikasjoner og måldimensjoner. For uregelmessige partier er deformasjonsfaktoren høyere enn for runder på grunn av hjørnedannende arbeid.
Typisk 15--30 % arealreduksjon per passering for uregelmessige seksjoner. Flere passeringer med mellomgløding kan være nødvendig for større reduksjoner. Vi anbefaler prosessforsøk med ditt spesifikke materiale og seksjonsgeometri.
Ja. Arbeidsstykkeenden må reduseres i diameter for å passere gjennom dysen. FangRong tilbyr integrerte pekemaskiner (hodereduserende) som en del av produksjonslinjen.
Standard uregelmessige hydrauliske kaldtrekkemaskiner: 30--60 dager. Spesialkonstruerte maskiner: 90--120 dager avhengig av spesifikasjoner. Dual-factory-drift muliggjør parallell produksjon for flere bestillinger.
380V, 50--60Hz strøm. Betongfundament nødvendig --- forspent rammedesign betyr at fundamentet kun støtter maskinvekten, ikke trekkekrefter (krefter er inneholdt i den lukkede rammestrukturen). Minimum gulvplass: avhenger av slaglengden. Vi leverer fundamenttegninger med tilbudet.
Ja. Vårt ingeniørteam gir anbefalinger for formdesign, planlegging av bestått sekvens, valg av smøring og prøvekjøringsstøtte under igangkjøring. Med 10 000+ kunder over 70+ land, har vi støtt på og løst praktisk talt alle uregelmessige seksjonstegningsutfordringer.
Maskin, hydraulisk kraftenhet, PLS-kontrollsystem med HMI, standard dyseholder, ett sett med oppstartsverktøy, installasjonsovervåking, igangkjøring og operatøropplæring. Dies for dine spesifikke profiler er sitert separat basert på geometri og materiale.
Standard: 30 % innskudd, 70 % før forsendelse.
12 måneder fra idriftsettelse.
10 000+ kunder over 70+ land. Vi kan gi bransjespesifikke referanser på forespørsel.
Send inn: materialtype og karakter, startseksjonsdimensjoner, mål ferdig snitttegning, målproduksjonsvolum (stk/dag eller tonn/dag), og maksimal ferdig lengde. Vi vil svare med kraftberegning, modellanbefaling, priser og leveringsplan.
Adresse
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Kina
Tlf
E-post