Whatsapp
Vi tilbyr et omfattende utvalg av presisjonsutstyr for metallbearbeiding, inkludert retting, kaldtrekking, peking, fasing, skjæring, trådrullemaskiner og trekkdyser, skreddersydd for rør-, stang- og trådmaterialer på tvers av ulike bransjer.
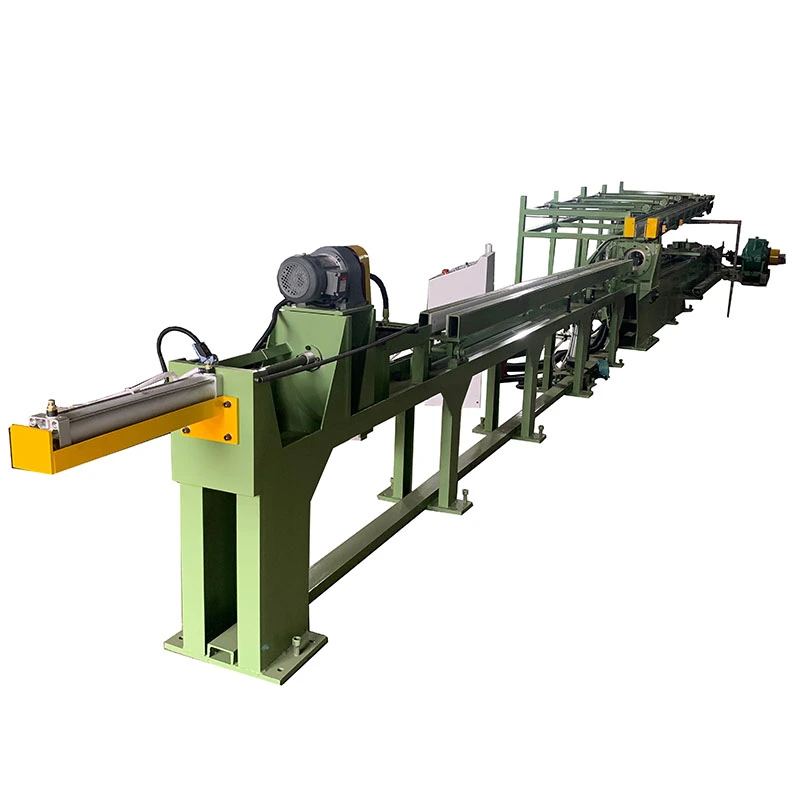
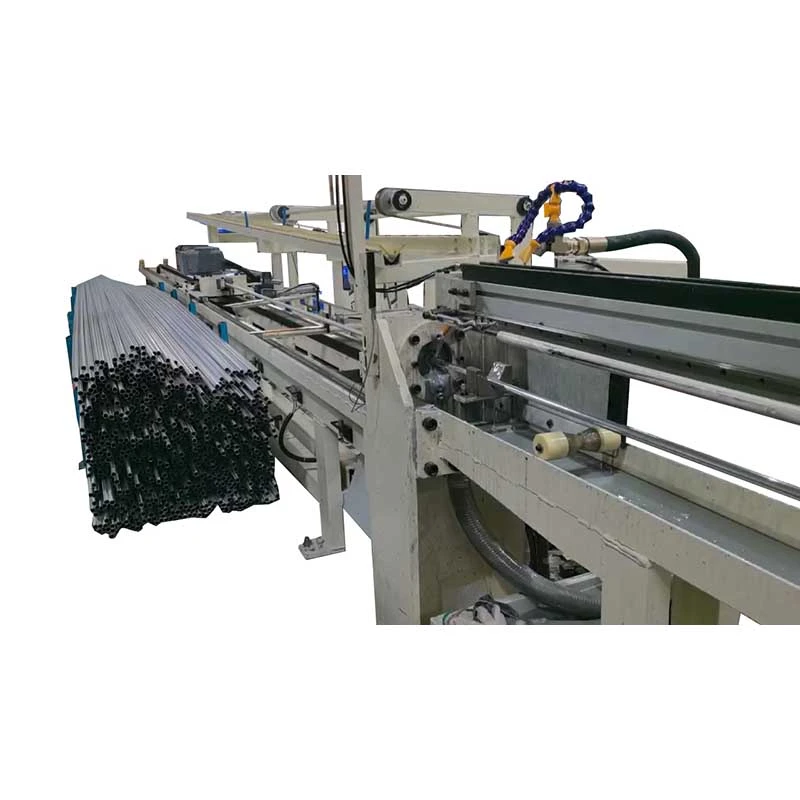
DeAutomatisk utvidelse tegnemaskinbrukes når et rør trenger en større eller mer nøyaktig innvendig diameter uten å varme opp materialet. En hydraulisk sylinder driver en ekspansjonsdor gjennom boringen, og gir kontrollert radiell deformasjon for å korrigereindre dimensjoner og ovalitet. FR-10T til FR-500T-serien dekker ekspansjonskrefter på10–500 tonnmed strøk opp til10 m, mens hydrauliske systemer med flere pumper matcher kraftuttaket til forskjellige rørstørrelser og belastninger. Den passer forkarbonstål, legert stål, rustfritt stål og spesialmetallrør, inkludert presisjonsrør med stor diameter, deformerte seksjoner og rørender klargjort for sammenføyning.
DeAutomatisk utvidelse tegnemaskiner en hydraulisk kaldbearbeidende trekkbenk for å øke innvendig diameter på metallrør uten oppvarming. I stedet for å redusere rørstørrelsen som konvensjonell kaldtrekking, trekker den en ekspanderende dor gjennom boringen for å forstørre den indre diameteren, forbedre rundheten og bringe røret nærmere den nødvendige ferdige dimensjonen.
Denne prosessen er nyttig når et røremne er mekanisk forsvarlig, men dets indre diameter, ovalitet eller endelige størrelse ikke oppfyller tegningsspesifikasjonen. Den brukes også når produksjon av presisjonsrør med større diameter fra en mindre startstørrelse ellers ville kreve varm ekspansjon og ytterligere etterbehandling.
FangRongs FR-seriedeksler10 til 500 tonn ekspansjonskraft, med en standard10 m effektivt ekspansjonsslag. Den riktige modellen avhenger hovedsakelig av rørmateriale, veggtykkelse, start- og måldiametre, rørlengde og nødvendig ekspansjon per passasje i stedet for diameter alene.


Et typisk produksjonsproblem er et rør som har nådd den nødvendige veggtykkelsen, men som fortsatt har en underdimensjonert eller oval innvendig boring. Å redusere røret igjen med en konvensjonell trekkbenk ville flytte dimensjonene i feil retning. Ekspansjonstrekkbenken tar tak i dette ved å påføre kontrollert radiell deformasjon fra innsiden av røret.
Røret klemmes fast på maskinsengen, en ekspansjonsdor er plassert inne i boringen, og den hydrauliske sylinderen trekker doren gjennom røret. Doren tvinger rørveggen utover innenfor det beregnede deformasjonsområdet. For store diameterøkninger kan flere passeringer brukes i stedet for å forsøke overdreven ekspansjon i en passasje.
Praktisk eksempel:en kinesisk rørprodusent brukte enFR-400Tmaskin for rør med stor diameter brukt i et olje- og gassrørledningsprosjekt. Kombinasjonen av høy trekkkraft og et langt arbeidsslag ble valgt fordi produksjonskravet innebar lange rør og kontrollerte innvendige dimensjoner. For kortere rør eller mindre diameterendringer kan en mindre FR-modell være mer økonomisk.
Underdimensjonert indre diameter:Når utvendig diameter og veggtykkelse allerede er nær de nødvendige verdiene, kan utvidelse av boringen korrigere den indre dimensjonen uten å starte formingsprosessen igjen.
Ovalitet av rør:Rør kan bli ut av runde under rulling, sveising, transport eller tidligere formingsoperasjoner. Kontrollert intern ekspansjon kan forbedre rundheten når deformasjonen er innenfor prosesskapasiteten til den valgte spindelen.
Presisjonsrørproduksjon med stor diameter:Konvensjonell kaldtrekking er først og fremst en reduksjonsprosess. Ekspansjonstegning gir motsatt formingsretning og er derfor nyttig for utvalgte sømløse eller sveisede rørapplikasjoner med stor diameter.
Klargjøring av rørende:Der en rørende må nå en definert indre dimensjon før flensing eller sammenføyning, kan et dedikert ekspansjonsverktøy utformes for den nødvendige geometrien.
Varmdannende avleiring og oksidasjon:Hvis materialet og ekspansjonsforholdet tillater kaldbearbeiding, unngår prosessen oppvarmingstrinnet som brukes i varm ekspansjon. Dette kan redusere oksiddannelse og påfølgende rengjøringskrav. Men kald ekspansjon er ikke automatisk det beste valget for hver legering eller ekspansjonsforhold; materialets duktilitet og tillatt deformasjon må kontrolleres først.
1. Rørplassering:Arbeidsstykket plasseres på maskinsengen og justeres med ekspansjonsaksen. Riktig justering er viktig for lange rør fordi overdreven eksentrisitet kan påvirke den endelige boringen.
2. Dorinstallasjon:Den passende ekspansjonsdoren settes inn i røret. Dordiameter, nesegeometri, materiale og overflatefinish velges i henhold til rørkvaliteten og måldimensjonene.
3. Hydraulisk ekspansjon:Hovedsylinderen trekker doren gjennom røret. Det hydrauliske systemet gir kontrollert kraft i stedet for støtbelastningen knyttet til mekaniske trekksystemer.
4. Dimensjonskorreksjon:Når doren beveger seg gjennom boringen, gjennomgår rørveggen kontrollert plastisk deformasjon. Den faktiske oppnåelige ekspansjonen avhenger av materialstyrke, veggtykkelse, initial diameter, smøring, dorgeometri og antall passeringer.
5. Inspeksjon:Etter ekspansjon kan røret kontrolleres for innvendig diameter, ovalitet, veggtilstand og generell dimensjonskonformitet før neste operasjon.
FR-serien bruker hydrauliske kraftenheter konfigurert i henhold til maskintonnasje. Lavtrykkspumper med høyere strømning kan brukes for rask sylinderbevegelse, mens høytrykkspumper gir kraften som kreves under ekspansjonsslaget. På større maskiner lar flere pumper disse to driftsforholdene håndteres separat.
Denne forskjellen er viktig i produksjonen. En maskin valgt kun for maksimal kraft kan fortsatt ha en unødvendig lang syklus hvis det hydrauliske systemet ikke kan bevege sylinderen raskt under retur- og tilnærmingsslagene. Omvendt løser ikke økende hydraulikkstrøm en kraftmangel under ekspansjon. Pumpearrangementet må derfor matche både den nødvendige ekspansjonskraften og produksjonssyklusen.
| Modell | Ekspansjonskraft (tonn) | Hovedsylinder (mm) | Effektivt slag (m) | Hydraulisk pumpemotor |
|---|---|---|---|---|
| FR-10T | 10 | φ125 | 10 | 30 kW |
| FR-20T | 20 | φ150 | 10 | 37 kW |
| FR-30T | 30 | φ180 | 10 | 45 kW |
| FR-50T | 50 | φ200 | 10 | 75 kW |
| FR-100T | 100 | φ250 | 10 | 55 kW × 2 |
| FR-200T | 200 | φ520 | 10 | 90 kW × 2 |
| FR-300T | 300 | φ630 | 10 | 90 kW × 2 |
| FR-400T | 400 | φ630 | 10 | 55 kW pumpe med fast fortrengning × 2 + 110 kW × 2 |
| FR-500T | 500 | φ630 | 10 | 75 kW pumpe med fast fortrengning × 2 + 110 kW × 2 |
Viktig:Tonnasjen er ikke en direkte indikasjon på rørdiameteren maskinen kan behandle. Nødvendig kraft må beregnes fra rørmaterialet, veggtykkelse, startdiameter, måldiameter, ekspansjonsforhold, smøretilstand og verktøygeometri. En 100-tonns maskin kan være egnet for én rørspesifikasjon, men utilstrekkelig for et annet rør med samme diameter og et materiale med høyere styrke.
Før tilbud, oppgimaterialkvalitet, rørtype, utvendig diameter, innvendig startdiameter, innvendig måldiameter, veggtykkelse, rørlengde, ekspansjon per passering og nødvendig produksjonsmengde. FangRong kan deretter beregne den omtrentlige ekspansjonskraften og bestemme om en-pass eller multi-pass ekspansjon er passende.
For kontinuerlig produksjon er det generelt å foretrekke å ikke operere permanent med maskinens absolutte nominelle kapasitet. Å holde arbeidskraften under maksimumsverdien gir driftsmargin når materialegenskaper, smøring eller innkommende rørdimensjoner varierer.
Rørrør med stor diameter og andre rørledningsprodukter kan kreve kontrollerte innvendige dimensjoner før påfølgende sammenføyning eller inspeksjonsoperasjoner. FR-200T til FR-500T-serien er egnet for applikasjoner der høy ekspansjonskraft og lange arbeidsslag er nødvendig.
Søknadssak:En kinesisk rørprodusent brukte enFR-400Tekspansjonstrekkbenk for lange olje- og gassrørledninger. Maskinen ble valgt for sin høye kraftkapasitet og lange arbeidsslag, slik at produsenten kan behandle store seksjoner samtidig som den opprettholder kontrollerte innvendige dimensjoner.
For varmeoverføringsrør har den indre diameteren betydning når strømningsareal og dimensjonskonsistens er en del av den ferdige spesifikasjonen. Ekspansjon er mer relevant når den nødvendige endelige boringen ikke kan oppnås effektivt gjennom en annen reduksjonsprosess.
For vanlige rør der start- og sluttmål allerede er innenfor toleranse, kan bruk av en ekspansjonstrekkbenk legge til en unødvendig operasjon. Maskinen blir verdifull når intern dimensjonering eller ovalitetskorreksjon er selve flaskehalsen.
Hydrauliske sylinderrør krever kontrollert indre geometri fordi stempel-, tetnings- og styrekomponenter avhenger av boringsdimensjonene og overflatetilstanden. Utvidelse kan vurderes når den eksisterende rørgeometrien trenger kontrollert intern dimensjonering i stedet for ytterligere diameterreduksjon.
Rørender for flens- eller skjøteforbindelser kan kreve en kontrollert utvidet seksjon. En dedikert dor kan utformes for den nødvendige endegeometrien i stedet for å utvide hele røret.
Søknadssak:En skipsbyggingskunde brukte enFR-200Tmaskin for rørendeekspansjon før flensing. Den kalde prosessen unngikk skalaen forbundet med oppvarming og reduserte mengden etterformingsrengjøring som kreves før neste fabrikasjonsoperasjon.
Automatisk utvidelse tegnemaskin kan konstrueres for karbonstål, legert stål, rustfritt stål, kobber, aluminium, titan, nikkellegeringer og andre egnede metaller. Materialvalg er viktig fordi legeringer med høy styrke eller lav duktilitet kan kreve en mindre ekspansjon per pass og mer kontrollerte verktøyforhold.
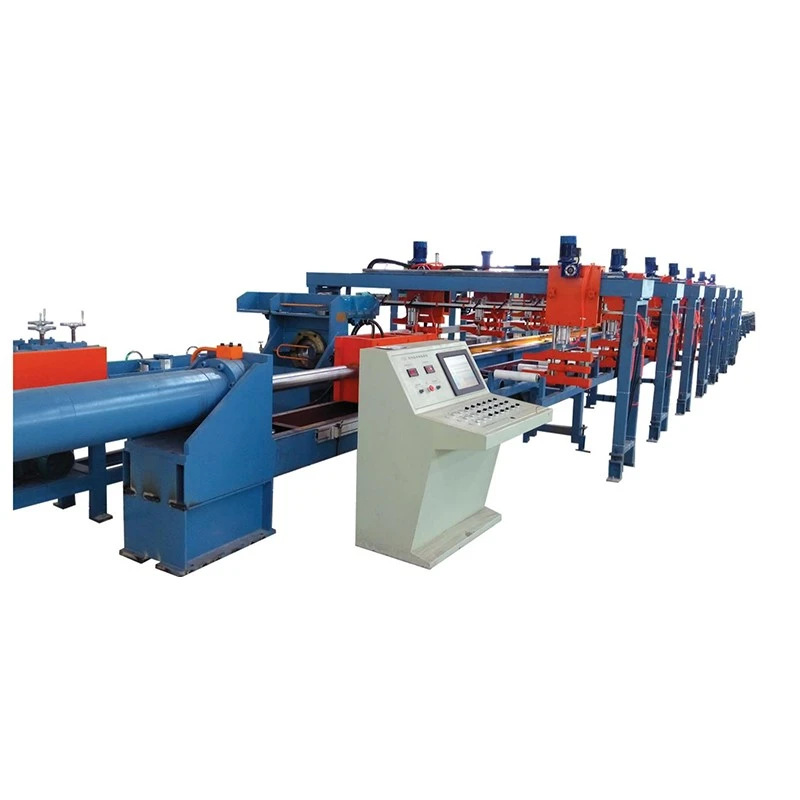
Et typisk system i FR-serien inkluderer den hydrauliske hovedsylinderen, den hydrauliske kraftenheten, trekkvognen, rørklemmingsarrangementet, ekspansjonsdorenheten, PLS-kontrollsystemet, HMI, elektrisk skap, hydrauliske ventiler og den nødvendige maskinstrukturen.
Verktøy er applikasjonsspesifikk.Doren kan ikke bare velges fra maskintonnasjen. Arbeidsdiameter, profil, lengde, materiale og overflatetilstand må samsvare med rørspesifikasjonen. Spesialdorer, multi-pass verktøy, rørende ekspansjonsverktøy, matesystemer og automatisk lasting eller lossing kan oppgis separat ved behov.
FangRong produserer utstyret gjennom sine produksjonsanlegg i Dongguan og Yangjiang. Produksjonsprosessen dekker ingeniørgjennomgang, komponentinspeksjon, presisjonsmaskinering, hydraulisk montering, elektrisk integrasjon, PLS-programmering, maskinjustering og slutttesting.
Ordreteknikk:Rørdimensjoner og materialdata gjennomgås før sylinderkraft, dorgeometri og hydraulisk konfigurasjon er ferdigstilt.
Komponentinspeksjon:Hydrauliske og mekaniske nøkkelkomponenter kontrolleres før montering.
Presisjonsmaskinering:Sylinderboringer og dorkomponenter er maskinert til spesifiserte dimensjonskrav.
Hydraulisk testing:Hydrauliske kretser, ventiler og sylindre trykktestes før endelig integrering.
Justering:Trekkvognen, føringssystemet, sylinderen og rørets senterlinje kontrolleres fordi feiljustering kan påvirke resultatene for ekspansjon av lange rør.
Funksjonstesting:Maskinen betjenes før forsendelse. Der det leveres rørprøver fra kunder, kan faktiske ekspansjonstester utføres for å verifisere den foreslåtte prosessen.
Sluttkontroll:Hydraulisk lekkasje, trykkstabilitet, elsikkerhet, maskinbevegelse og ferdige rørdimensjoner kontrolleres i henhold til avtalte inspeksjonskrav.
ISO 9001:2015— Kvalitetsstyringssystem som dekker relevant design, produksjon, installasjon og serviceaktiviteter. Sertifikat nr. UQ231211R1.
CE-merking— Standard FR-modeller leveres for gjeldende europeiske markedskrav med maskinsikkerhetstiltak innlemmet i maskindesignet. Den gjeldende samsvarsdokumentasjonen bør bekreftes mot den endelige maskinkonfigurasjonen og destinasjonsmarkedets krav.
SGS inspeksjon— Tredjepartskontroll kan arrangeres etter kundens kontrollomfang og kontraktskrav.
Patentert teknologi— FangRong rapporterer 32 oppfinnelsespatenter og mer enn 100 bruksmodellpatenter som dekker teknologier som brukes i metallformingsutstyret.
MOQ:1 komplett maskin/sett for standard utstyr i FR-serien. Spesielle produksjonslinjer, prosjekter med flere maskiner og tilpasset verktøy er tilbudt i henhold til prosjektets omfang.
Nivåpriser:Fordi FR-10T til FR-500T-maskiner varierer betydelig i hydraulisk kraft, sylinderstørrelse, verktøy og automatisering, er prisene oppgitt etter modell og konfigurasjon i stedet for å bruke én universell enhetspris. For bestillinger med flere maskiner skal tilbudet tydelig angi mengdeklassen og tilsvarende enhetspris, for eksempel:1 sett / 2–4 sett / 5+ sett. Den endelige mengde-prisplanen er bekreftet i det kommersielle tilbudet.
FOB-vilkår:FOB-priser er tilgjengelig basert på avtalt forsendelseshavn i Kina. Sitatet bør spesifisere det eksakteFOB-port, for eksempel Shanghai Port eller Shenzhen Port, sammen med maskinkonfigurasjon, pakkingsomfang og forsendelsesmengde. Innlandstransport til den nominerte havnen er inkludert eller ekskludert i henhold til det endelige Incoterms-tilbudet.
Standard bestillingstid:FR-10T til FR-100T krever vanligvis30–60 dageretter mottak av avtalt forskuddsbetaling og teknisk bekreftelse. FR-200T til FR-500T krever vanligvis90–120 dagerpå grunn av deres større hydrauliske systemer, sylindre, strukturer og testkrav.
Fremskyndet bestilling:En akselerert produksjonsplan kan evalueres for presserende prosjekter avhengig av gjeldende verkstedkapasitet, komponenttilgjengelighet og nødvendig konfigurasjon. En fremskyndet leveringsdato bekreftes først etter teknisk gjennomgang og produksjonsplanlegging; det skal ikke antas fra standard ledetid.
Betaling:Standard kommersielle vilkår er30% innskudd med ordrebekreftelse og 70% balanse før forsendelse etter fabrikkaksepttesting, med mindre annet er avtalt i salgskontrakten.
Garanti:12 måneder fra idriftsettelse under avtalte garantibetingelser.
FangRong kan tilby fundamenttegninger, ankerbolt-oppsett, installasjonsveiledning, igangkjøringsstøtte og operatøropplæring. Standard oppstartsopplæring dekker maskindrift, utskifting av dor, grunnleggende hydraulisk vedlikehold og vanlig feildiagnose.
For utenlandske installasjoner bør det nødvendige serviceomfanget avtales før forsendelse. Ekstern feilsøking er tilgjengelig for rutinemessige driftsproblemer, mens teknisk støtte på stedet kan ordnes for prosjekter som krever installasjonstilsyn eller igangkjøring.
En konvensjonell kaldtrekkemaskin reduserer normalt ytre diameter og veggtykkelse. En ekspansjonstrekkmaskin trekker en ekspanderende dor gjennom røret for å øke den indre diameteren. Riktig valg avhenger av om produksjonsproblemet er en overdimensjonert utvendig diameter eller en underdimensjonert innvendig boring.
Maskintonnasje skal beregnes fra materialkvalitet, veggtykkelse, startdiameter, måldiameter, ekspansjon per passering, rørlengde og verktøydesign. Rørets ytre diameter alene er ikke nok til å velge maskinen. Send disse parameterne for en kraftberegning før bestilling.
Det er ingen universell ekspansjonsprosent for hvert rør. Karbonstålapplikasjoner kan vanligvis bruke omtrent 5–15 % diameterøkning per pass, men den tillatte verdien avhenger av materialduktilitet, veggtykkelse, startdiameter, smøring og den nødvendige dimensjonsnøyaktigheten. Materialer med begrenset duktilitet kan kreve mindre intervaller og flere passeringer.
Ja, kontrollert intern ekspansjon kan korrigere egnede ut-av-runde rørseksjoner. Korreksjonsmengden avhenger av original ovalitet, veggtykkelse, materialstyrke og dordesign. Alvorlig deformasjon kan kreve en separat rettings- eller forformingsoperasjon før ekspansjon.
Nei. Ekspansjonsprosessen i FR-serien er utformet som en kaldbearbeidende operasjon. Dette unngår avleiring og oksidasjon forbundet med oppvarming, men kald ekspansjon øker også materialdeformasjon og arbeidsherding. For vanskelige legeringer eller store ekspansjonsforhold bør prosessen derfor valideres før masseproduksjon.
Ja, forutsatt at rørspesifikasjonene holder seg innenfor maskinens beregnede kraft og dimensjonsområde. Ulike størrelser krever normalt tilsvarende dor eller verktøy. En produksjonslinje i flere størrelser bør utformes rundt det faktiske rørstørrelsesområdet i stedet for å anta at en standard dor kan dekke alle produktene.
Gi rørmaterialet, sømløs eller sveiset konstruksjon, utvendig diameter, innvendig startdiameter, mål innvendig diameter, veggtykkelse, rørlengde, nødvendig utvidelse per pass, produksjonsmengde, strømforsyning, destinasjonsland og foretrukket leveringsplan. Rørtegninger eller prøver anbefales for tilpasset verktøy.
Standard maskinpakken inkluderer hovedhydraulikksystemet, trekkmekanismen, kontrollsystemet, maskinstrukturen og standardutstyr som kreves for drift. Bruksspesifikke dorer, spesialklemmer, automatiske laste- og lossesystemer, utvidede slag og annet tilpasset verktøy er oppgitt i henhold til rørspesifikasjonen.
Standard FR-10T til FR-100T-maskiner krever vanligvis 30–60 dager, mens FR-200T til FR-500T-maskiner vanligvis krever 90–120 dager etter teknisk og kommersiell bekreftelse. En fremskyndet tidsplan kan evalueres for presserende prosjekter i henhold til produksjonskapasitet og komponenttilgjengelighet.
Ja. For applikasjoner hvor ekspansjonskraft, dimensjonsgjenvinning eller multi-pass verktøy er usikker, kan ingeniørteamet evaluere prosessen før den endelige maskinkonfigurasjonen ved å levere representative rørprøver eller komplette dimensjonsdata. Dette er spesielt nyttig for legeringer med høy styrke, store ekspansjonsforhold og tilpasset forming av rørende.
Ja. Fundamenttegninger, installasjonsveiledning, igangkjøring og operatøropplæring er tilgjengelig. Ingeniørstøtte på stedet kan også ordnes når prosjektet krever det.
Standard garantiperiode er12 måneder fra idriftsettelse, underlagt de avtalte garantivilkårene. Reservedeler og teknisk støtte kan leveres etter garantiperioden.
Ja. Tilpasning kan inkludere ekspansjonsslag, dorgeometri, rørklemming, multi-pass verktøy, hydraulisk konfigurasjon, mate- og tømmesystemer, PLS-sekvenser og automatisk produksjonslinjeintegrasjon. Tilpasning bør være basert på faktiske rørdimensjoner og produksjonsmål i stedet for bare den nominelle maskintonnasjen.
Adresse
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Kina
Tlf
E-post