Whatsapp
Vi tilbyr et omfattende utvalg av presisjonsutstyr for metallbearbeiding, inkludert retting, kaldtrekking, peking, fasing, skjæring, trådrullemaskiner og trekkdyser, skreddersydd for rør-, stang- og trådmaterialer på tvers av ulike bransjer.
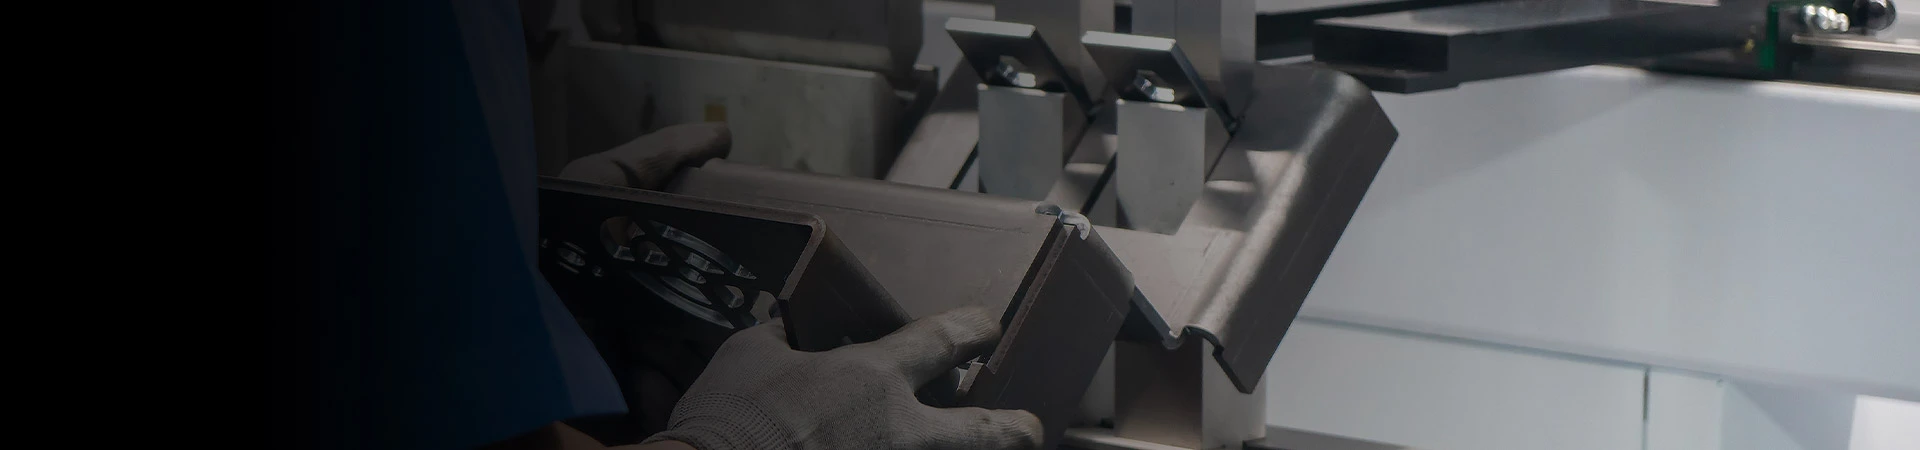
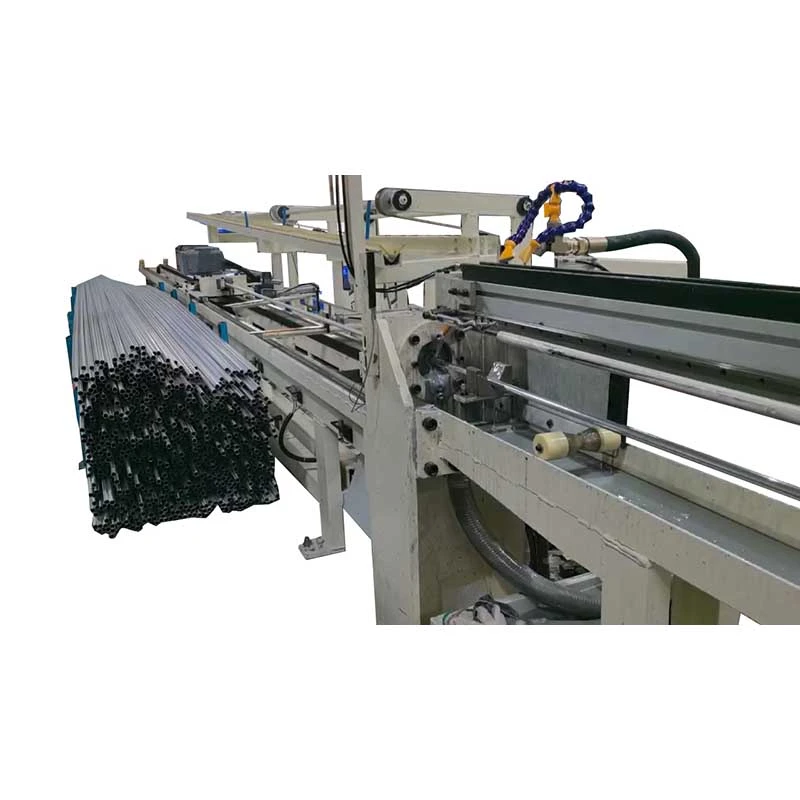
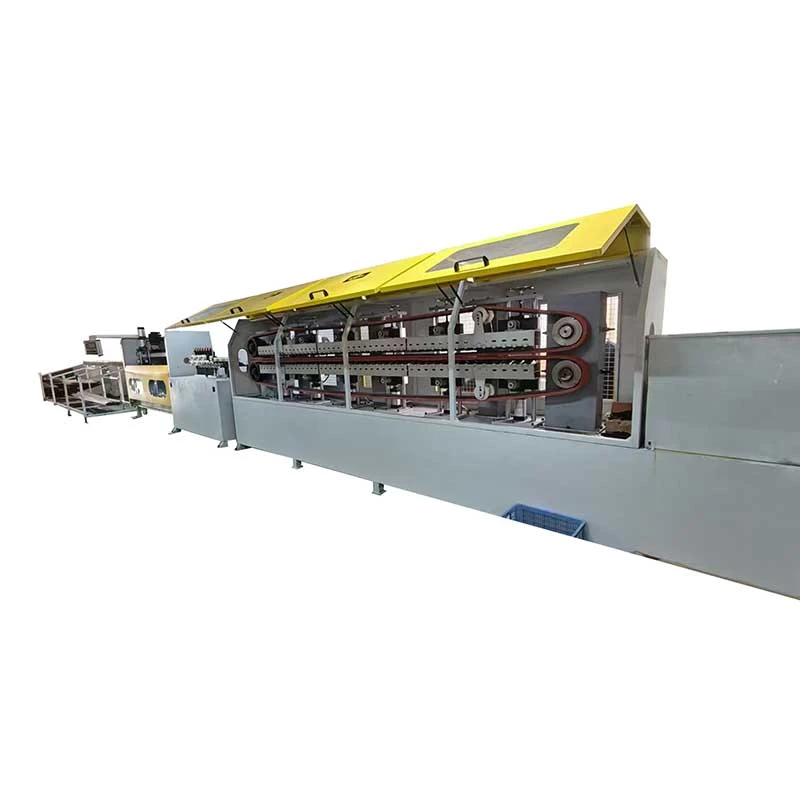
Carbon Steel Rotary Swager Machine reduserer den ytre diameteren til karbonstålrør, rør, solide stenger og stenger ved radiell smiing. Flere dyser jobber rundt arbeidsstykket mens spindelen roterer, og danner gradvis den nødvendige reduserte enden uten å kutte bort materialet.
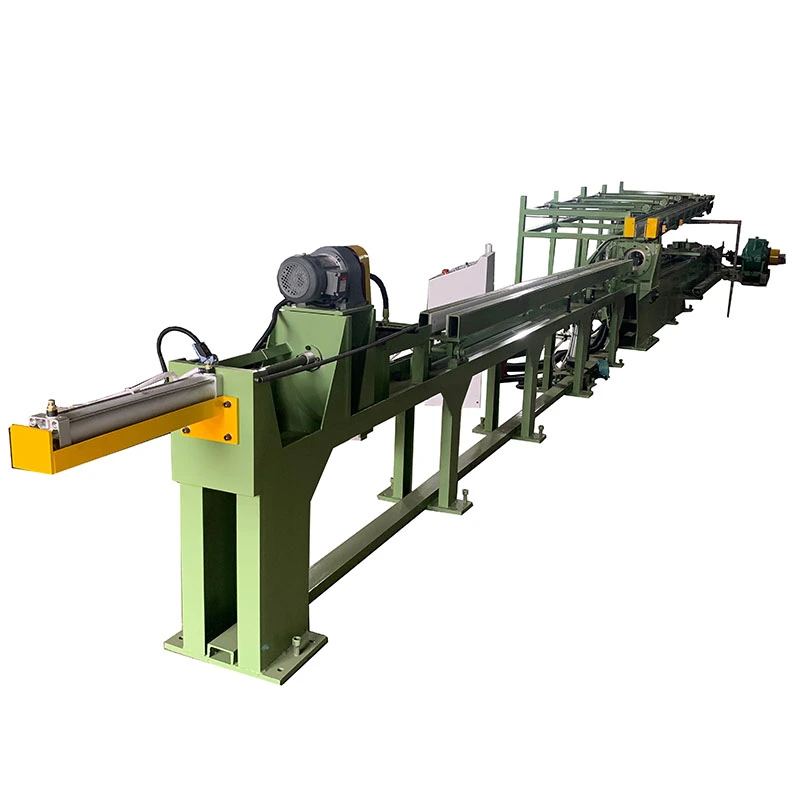
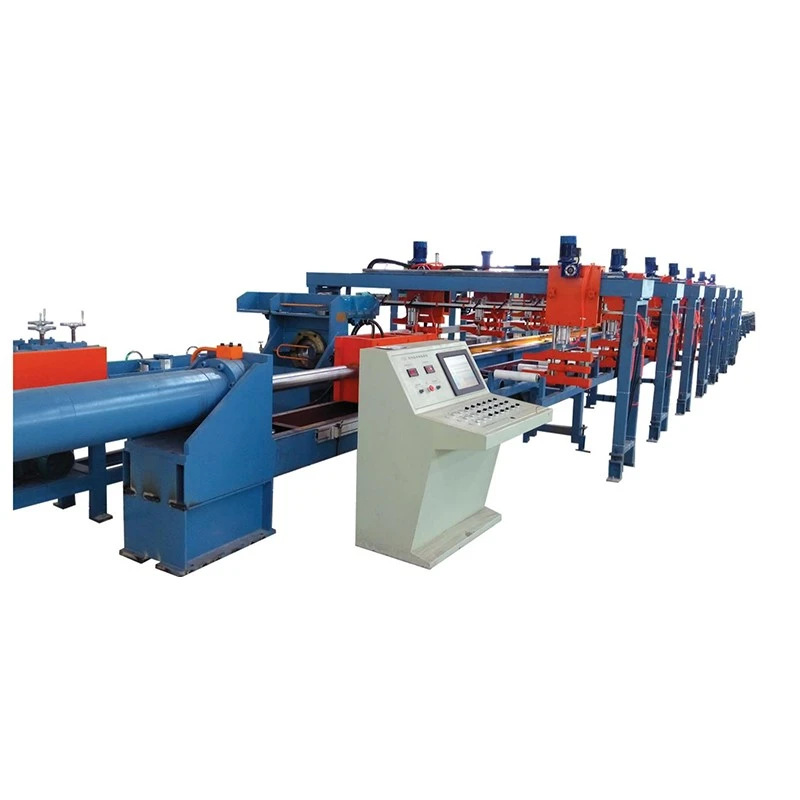
For kaldtrekk og rørtrekkingslinjer brukes maskinen til å klargjøre en mindre rør- eller stangende som kan gå inn i trekkdysen. Den samme prosessen kan brukes før gjenging, bøying, smiing, maskinering og andre operasjoner som krever en redusert arbeidsstykkeende.
En redusert ende er ofte nødvendig før neste formingsoperasjon. På en kald trekklinje, for eksempel, kan den opprinnelige rørdiameteren være for stor til å passere gjennom trekkdysen. Roterende pressing reduserer den valgte delen av rørenden slik at den kan settes inn i dysen.
For solide stenger og stenger brukes det samme prinsippet når en mindre startseksjon er nødvendig for tegning, smiing, maskinering eller gjenging. Den nødvendige reduksjonen bestemmes av startdiameteren, materialkvaliteten, sluttdiameteren og lengden på den reduserte seksjonen.
Dette gjør rotasjonspressen til en klargjøringsmaskin i stedet for en erstatning for nedstrøms trekke- eller formingsutstyr.
| Punkt | Roterende swager maskin | Hydraulisk pekemaskin |
| Formingsmetode | Gjentatt radiell smiing ved roterende matriser | Hydrauliske sylindre driver formingsformer |
| Materialdeformasjon | Materialet komprimeres gradvis rundt arbeidsstykket | Materialet dannes gjennom kontrollert dysebevegelse |
| Typisk bruk | Reduserte rør- og stangender før tegning eller videre bearbeiding | Rørendeforming og peker der hydraulisk pressing foretrekkes |
| Materialspekter | Karbonstålrør, rør, stenger og stenger; konfigurasjonsavhengig | Egnet materialområde avhenger av maskin- og formkonfigurasjon |
| Sluttgeometri | Redusert eller konisk ende dannet av dysesettet | Formet ende i henhold til hydraulisk dysedesign |
| Prosesskarakteristikk | Gjentatt påvirkning fra flere retninger | Trykkkraft påført gjennom hydrauliske sylindre |
Det bedre valget avhenger av materialet, startdimensjoner, nødvendig endegeometri, reduksjonslengde, produksjonshastighet og hvordan maskinen vil koble seg til neste prosess. For en kald trekklinje, bør disse parametrene bekreftes sammen i stedet for å velge swager bare etter maksimal rørdiameter.
Smiehodet inneholder flere herdede dyser arrangert rundt arbeidsstykket. Under drift roterer spindelen og dysene kommer gjentatte ganger i kontakt med røret eller stangen fra forskjellige retninger.
Når arbeidsstykket beveger seg gjennom dyseområdet, komprimeres materialet gradvis mot den nødvendige diameteren. Fordi prosessen danner metallet i stedet for å fjerne det ved å kutte, forblir den reduserte delen en del av det originale arbeidsstykket.
Dyseprofilen bestemmer formen på den dannede seksjonen. Endring av dysesettet gjør det mulig å produsere forskjellige reduserte diametre og endelengder.
Maskinkapasitet alene bestemmer ikke den endelige spisse eller reduserte enden. Utvendig startdiameter, rørveggtykkelse, materialtype, nødvendig sluttdiameter, reduksjonslengde og formgeometri må alle vurderes.
For rørbehandling er veggtykkelse spesielt viktig. Et rør og en massiv stang med samme ytre diameter oppfører seg ikke på samme måte under radiell forming. Tegneprosessen som følger trenger også nok redusert lengde og en passende overgang til full-size seksjon.
Av denne grunn kan FangRong velge maskin- og dysekonfigurasjon i henhold til den faktiske rør- eller stangspesifikasjonen i stedet for å bruke den maksimale maskindiameteren som det eneste valgkriteriet.
Den nåværende FangRong-maskinserien inkluderer FR-25, FR-76 og FR-100-modeller. Hovedforskjellene deres er maksimal arbeidsstykkediameter, minimum redusert diameter, dyselengde, motorkonfigurasjon, maskinstørrelse og vekt.
| Parameter | FR-25 | FR-76 | FR-100 |
| Maks. krympende rørdiameter | φ25 × T2,0 mm | φ76 × T4,0 mm | φ100 × T4,0 mm |
| Min. krympende rørdiameter | φ6mm; endre bunndyse φ3mm | φ10mm; endre bunndyse φ6mm | φ10mm; endre bunndyse φ6mm |
| Dø mengde | 4 | 4 | 4 |
| Die lengde | 60 mm | 100 mm | 118 mm |
| Spindelmotor | 4KW-4N | 9KW*6N | 15KW-6N |
| Spindelhastighet | 238r/min | 220r/min | 220r/min |
| Vekt | 1200 kg | 2000 kg | 2500KG |
| Dimensjoner (L × B × H) | 900 × 1000 × 1300 mm | 1000 × 1150 × 1350 mm | 1200 × 1200 × 1450 mm |
Spesifikasjonene ovenfor er for referanse. Faktiske maskinparametere kan variere i henhold til material- og prosesskravene. Tilpassede spesifikasjoner og formkonfigurasjoner er tilgjengelige.
FR-25 er beregnet for mindre arbeidsstykker, med en maksimal krymperørdiameter på φ25 × T2,0mm. FR-76 utvider arbeidsområdet til φ76 × T4.0mm, mens FR-100 håndterer arbeidsstykker opp til φ100 × T4.0mm i henhold til de oppførte spesifikasjonene.
Modellen bør velges fra de faktiske prosessdataene. Et tilbud krever normalt materialtype, rør- eller stangdiameter, veggtykkelse for rør, nødvendig redusert diameter, redusert endelengde, arbeidsstykkelengde og forventet produksjonskapasitet.
Hvis Carbon Steel Rotary Swager Machine skal installeres før en kaldtrekkemaskin, er det også nyttig å oppgi tegneformens størrelse og den nødvendige inngangsenden for å bestemme formkonfigurasjonen.
Kalde tegnelinjer
Swageren forbereder rør- eller stangendene slik at arbeidsstykket kan gå inn i trekkdysen. Dette er en av hovedapplikasjonene for rotasjonspressing.
Produksjon av karbonstålrør
Brukes til å redusere utvalgte rørender før trekking og andre nedstrømsformingsoperasjoner.
Behandling av stålstang og stang
Solide stenger og stenger kan reduseres i enden for tegning, smiing, maskinering eller gjengeoperasjoner.
Bilkomponenter
Egnet for klargjøring av stålaksler, rør, stenger og andre komponenter som krever redusert seksjon før etterfølgende bearbeiding.
Konstruksjon og bearbeiding av konstruksjonsstål
Kan brukes til stålstenger og rørformede produkter der arbeidsstykkeenden må reduseres for videre produksjon.
Maskinteknikk
Brukes som en sluttforberedelsesprosess før maskinering, montering, tegning eller andre presisjonsmetallbearbeidingsoperasjoner.
Olje- og gassutstyr
Gjelder for karbonstålrør og andre stålarbeidsstykker som brukes i industrielt utstyr, rørledninger og relaterte produksjonsprosesser, underlagt material- og dimensjonskravene.
FangRong ble etablert i 1998 og har mer enn 26 års erfaring med rettemaskiner, kaldtrekkeutstyr og relatert metallurgisk maskineri.
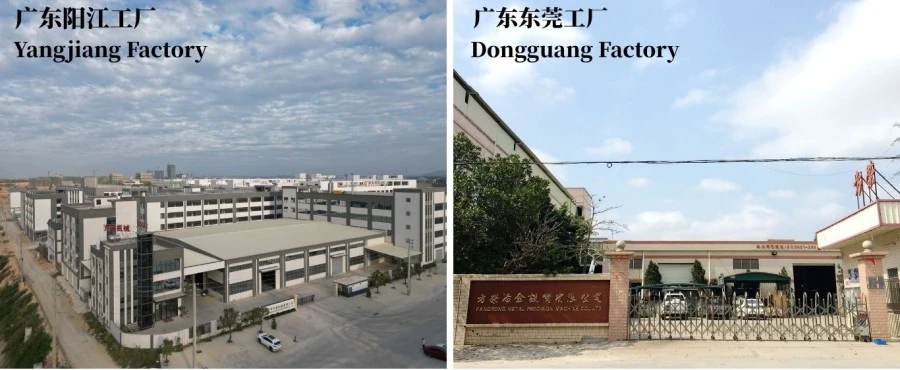
Selskapet driver to produksjonsanlegg: Dongguan Fangrong Metallurgical Equipment Co., Ltd. i Dalang Town, Dongguan City, og Yangjiang Fangrong Machinery Co., Ltd. i Yangdong District, Yangjiang City.
FangRong-utstyr har blitt levert til mer enn 10 000 kunder og brukt i over 60 bransjer. Produktene eksporteres til mer enn 60 land og regioner.
Dongguan-anlegget er hovedkvarteret og den primære produksjonsbasen, som produserer kaldtrekkemaskiner, rettemaskiner, trådrulleutstyr og relatert maskineri. Yangjiang-anlegget gir ekstra produksjonskapasitet og støtter utstyrslevering.
FangRong utfører også interne tester for maskindrift, retthetsnøyaktighet, driftsstabilitet og materialkompatibilitet.
Carbon Steel Rotary Swager Machine er bygget gjennom flere produksjonsstadier, fra materialforberedelse og maskinering til montering, elektrisk installasjon, testing og sluttpakking.
Stålplater, aksler, strukturelle deler og andre komponenter er forberedt i henhold til maskindesignet. Kutting, boring, fresing, dreiing og andre maskineringsoperasjoner brukes der det er nødvendig.
Spindelen, dyseholderen, dysene og tilhørende transmisjonsdeler er satt sammen og kontrollert som et komplett formingssystem. Dysens dimensjoner tilpasses det nødvendige reduksjonsområdet.
Spindeldrevet, motoren, det elektriske skapet, kontrollene og sikkerhetskomponentene er installert og kablet før maskinen tas i bruk.
Før forsendelse kjøres maskinen for å kontrollere spindeldrift, formingsvirkning, vibrasjon, elektriske kontroller og driftsstabilitet. Der det er nødvendig, kan prøvemateriale brukes til å verifisere formingsresultatet.
Etter inspeksjon er maskinen klargjort for transport med beskyttende emballasje egnet for internasjonal forsendelse.
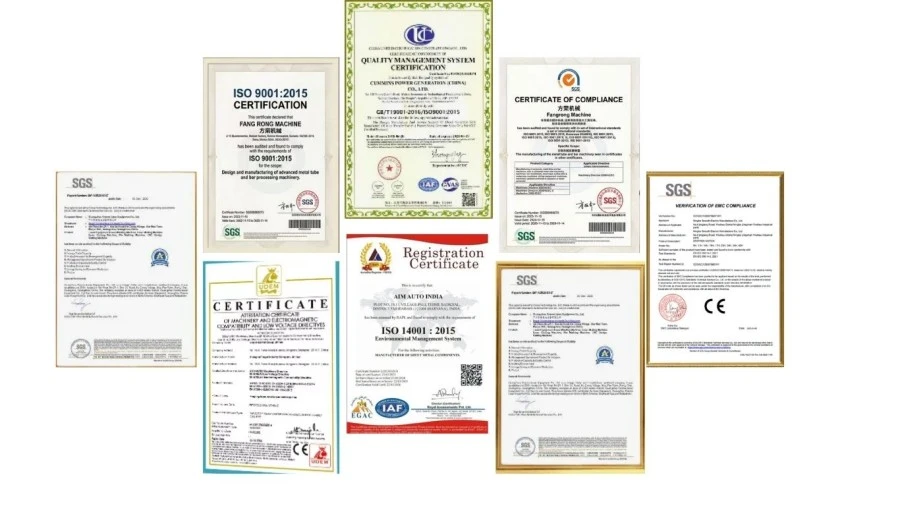
ISO9001:2015— Kvalitetsstyringssystem som dekker design, produksjon, installasjon og service. Sertifikat nr. UQ231211R1.
CE-merke— Utstyret er i samsvar med maskindirektivet 2006/42/EC, inkludert sikkerhetsbestemmelser som nødstopp, tohåndskontroller og lysgardiner.
SGS inspeksjon— Uavhengig inspeksjon som dekker maskinens ytelse og sikkerhetsrelaterte funksjoner.
Patenter— FangRong har 32 oppfinnelsespatenter og mer enn 100 bruksmodellpatenter. Eksempler inkluderer patent 2013207829011 for en kjedestrammeranordning, 2008300532117 for en flertrådet dyseholder og ZL2015 2 0842922.7 for et hurtigskiftende dorsystem.
Før forsendelse blir maskinen inspisert, beskyttet mot transportskader og pakket i henhold til forsendelsesmetode og maskindimensjoner. Emballasjeordninger kan diskuteres i henhold til containerlasting og destinasjonskrav.
Hvorfor brukes rotasjonssmyging før kaldtrekking av karbonstålrør?
Før kaldtrekking må rørenden normalt reduseres nok til å komme inn i trekkdysen. Roterende pressing danner denne mindre delen ved radiell kompresjon i stedet for å kutte rørenden. Den reduserte seksjonen kan da brukes som inngangsende for tegneoperasjonen. Den nødvendige endediameteren og lengden bør bestemmes ut fra trekkdysen og følgende prosess.
Hvordan skiller rotasjonspressing seg fra maskinering av rørenden?
Maskinering fjerner materiale fra arbeidsstykket, mens rotasjonspressing endrer formen på det eksisterende materialet gjennom gjentatt radiell påvirkning. For klargjøring av rør- og stangende reduserer strøprosessen den valgte seksjonen uten å produsere samme type spon som genereres ved dreiing eller kutting.
Kan en roterende swager redusere både karbonstålrør og solide stenger?
Ja. Carbon Steel Rotary Swager Machine kan konfigureres for karbonstålrør, rør, solide stenger og stenger. Rør- og stangbehandling bør imidlertid ikke behandles som samme applikasjon. Rørets ytre diameter, veggtykkelse, materialkvalitet og målredusert diameter må vurderes separat fra diameteren til en solid stang når du velger form og maskinkonfigurasjon.
Hvordan påvirker rørets veggtykkelse smygingsprosessen?
Veggtykkelsen påvirker hvordan røret reagerer på radiell kompresjon og må derfor inkluderes i maskinvalget. Et φ25 × T2,0 mm rør, for eksempel, har andre formingskrav enn en solid φ25 mm stang. For rørapplikasjoner bør tilbudet inkludere utvendig diameter og veggtykkelse i stedet for utvendig diameter alene.
Hvordan bestemmes den endelige reduserte diameteren?
Den endelige diameteren er hovedsakelig relatert til startdiameteren, materialet, nødvendig reduksjon, formgeometri og nedstrømsprosess. Hvis maskinen installeres før en tegneoperasjon, bør den reduserte måldiameteren kontrolleres mot trekkdyseåpningen og den nødvendige inngangstilstanden. Ulike dysesett kan brukes for forskjellige reduserte dimensjoner.
Adresse
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Kina
Tlf
E-post