Whatsapp
Vi tilbyr et omfattende utvalg av presisjonsutstyr for metallbearbeiding, inkludert retting, kaldtrekking, peking, fasing, skjæring, trådrullemaskiner og trekkdyser, skreddersydd for rør-, stang- og trådmaterialer på tvers av ulike bransjer.
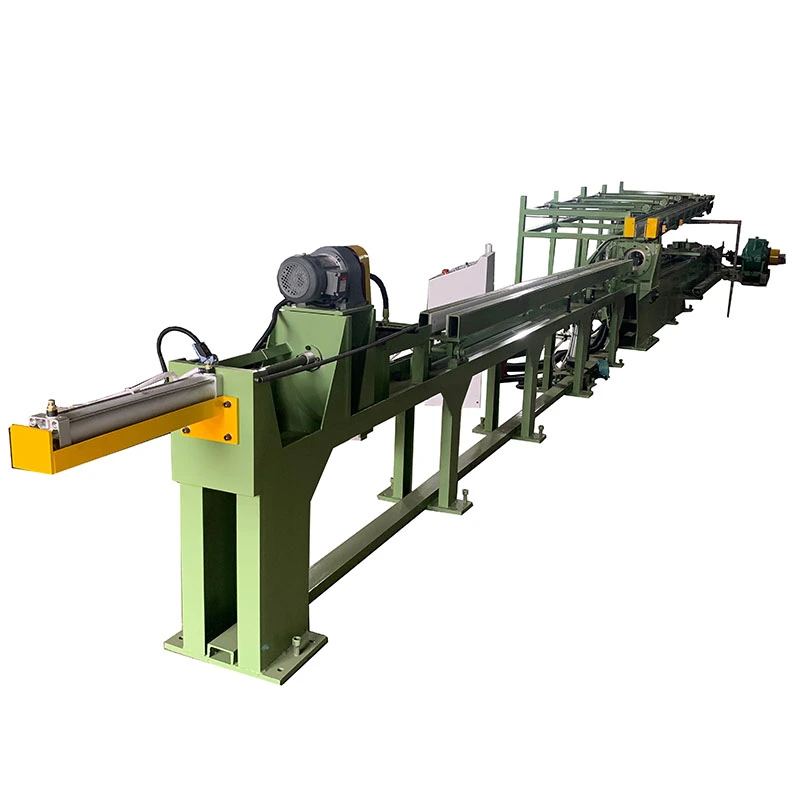
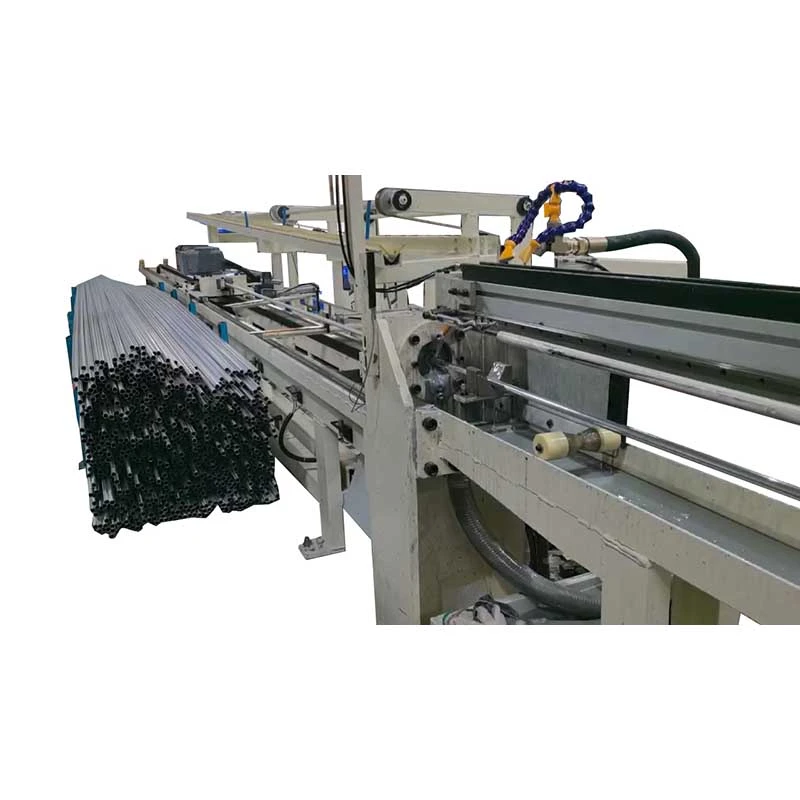
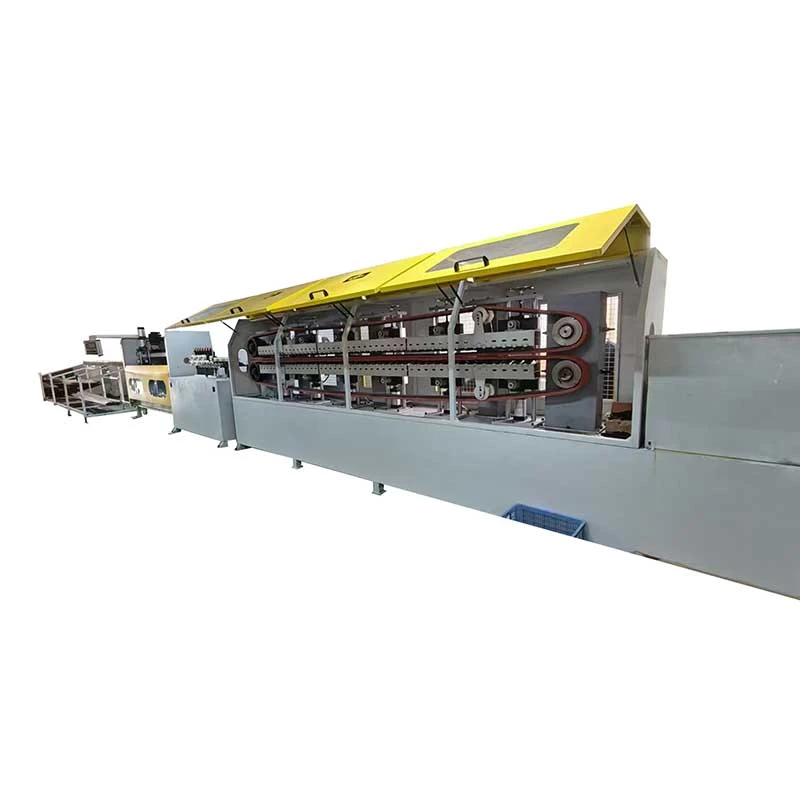
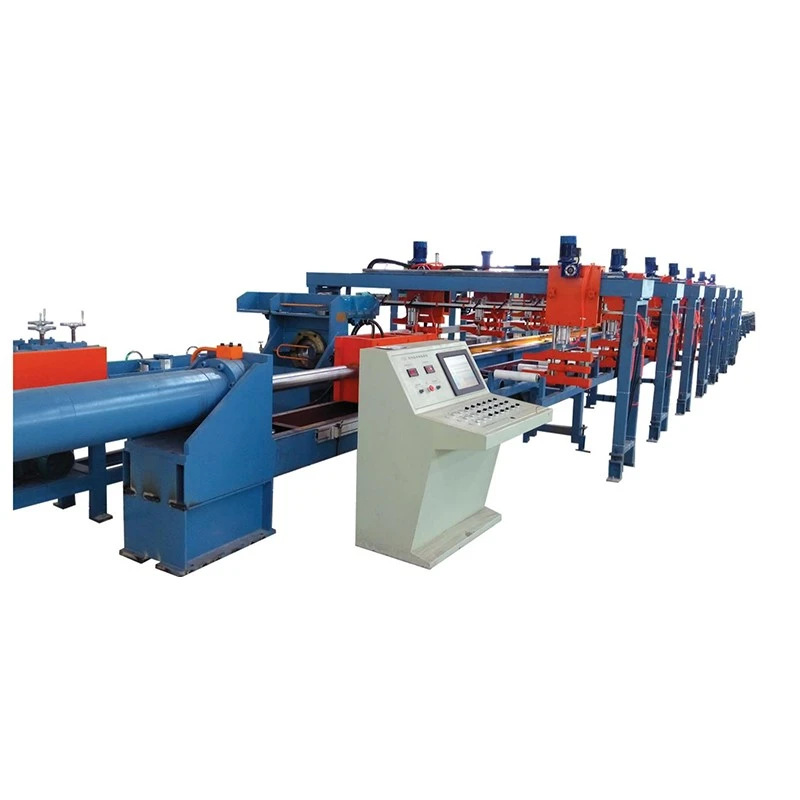
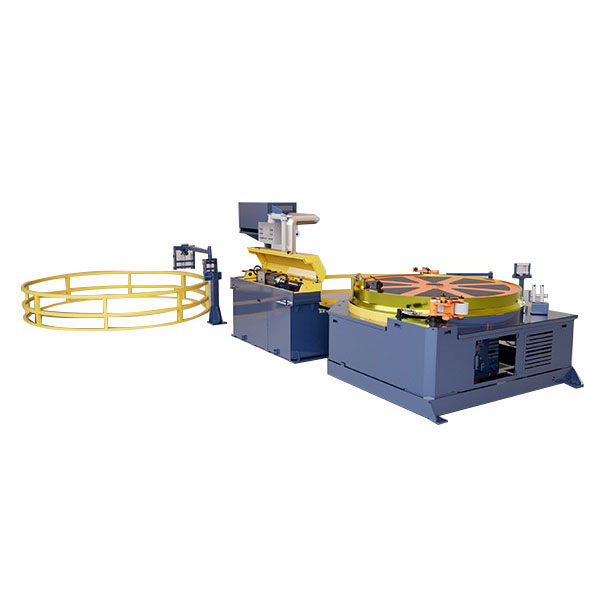
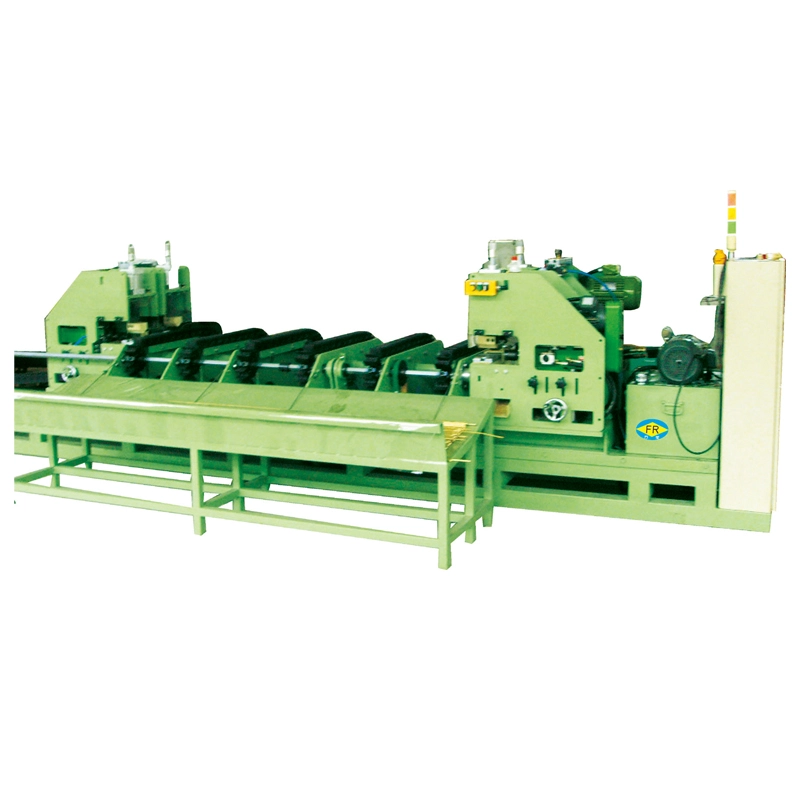
DeAutomatisk peketegning Retting av skjære- og avfaselinjeintegrerer peking, kaldtrekking, retting, skjæring og fasing i én automatisert prosess. Med hydrauliske skyvehodekrefter på10–300 tonnog tegnekapasitet på5–200 tonn, behandler den solide rundstenger fraØ13–100 mm. Automatisert overføring reduserer arbeidskraft, håndteringsskader og pekeavfall, mens sentralisert PLS-kontroll støtter konsekvent produksjon og sporbarhet. Egnet forkarbonstål, legert stål, rustfritt stål, kobber og aluminiumstengerbrukes i festemidler, bilaksler, lagerruller og presisjonskomponenter.
DeAutomatisk peketegning Retting av skjære- og avfaselinjeer et komplett stangavslutningssystem for produsenter som trenger å gjøre rundstaver om til trukket, rettede, tilskårne og avfasede ferdige stenger med minimal manuell håndtering. Det kombinererpeking, kaldtrekking, oppretting, kapping med fast lengde og endeavfasingi én produksjonslinje i stedet for å flytte stenger mellom fem uavhengige maskiner.
Denne konfigurasjonen er spesielt nyttig når overflatekvalitet, repeterbare dimensjoner og produksjonssporbarhet har betydning. Å flytte lange stenger manuelt mellom separate maskiner kan føre til riper, bulker, orienteringsfeil og inkonsekvent oppsett. Et integrert overføringssystem holder baren på en kontrollert prosessrute fra råvare til ferdig produkt.
FangRong bygger linjen rundt sine FR-serie push-draw kaldtrekkemaskiner, med tegnekapasitet fra5 til 200 tonnog hydrauliske skyvehodekapasiteter fra10 til 300 tonn. Standardkonfigurasjoner dekker solide rundstenger fraØ13 til Ø100 mm. Avhengig av materiale og reduksjonsforhold kan linjen konfigureres for karbonstål, legert stål, rustfritt stål, kobber, aluminium og utvalgte spesiallegeringer.
En femstasjonslinje er ikke automatisk bedre enn fem individuelle maskiner. Den største fordelen vises når den samme stangen gjentatte ganger må passere flere etterbehandlingsoperasjoner ved middels eller høyt produksjonsvolum.
For eksempel, enfesteprodusent som produserer trukket stang for kald kurskan trenge konsistent diameter, retthet og kuttelengde før materialet går inn i posisjonsprosessen. I denne situasjonen reduserer kombinasjonen av tegning, retting og skjæring gjentatt lasting og lossing og holder produksjonsreferansen konsistent.
For en jobbbutikk som behandler mange urelaterte stangstørrelser i små partier, kan separate maskiner gi mer fleksibilitet. Den integrerte linjen blir mer attraktiv nårstangdiameter, materialkvalitet og ferdig lengde gjentas ofteog kostnadene ved manuell overføring blir betydelige.
1. Peker:Stanghodet er redusert til en avsmalnende profil slik at det kan gå inn i tegneformen. Den nødvendige pekemetoden avhenger av startdiameter, materialstyrke og trekkreduksjon. Peking er spesielt viktig for stenger med harde eller stor diameter der den fremre enden må komme inn i terningen pålitelig.
Kundeapplikasjon:Når du behandler stenger av legert stål for etterfølgende kaldtrekking, hjelper konsistent hodegeometri til å forhindre mislykket dyseinnføring og reduserer behovet for operatører å korrigere stangen gjentatte ganger før tegning.
2. Push-draw kald tegning:Det hydrauliske skyvehodet hjelper stangen gjennom dysen under det første innføringsstadiet. Når tilstrekkelig materiale har passert gjennom dysen, klemmer trekkvognen den reduserte enden og fullfører trekkslaget. Dette arrangementet er nyttig for større stenger eller materialer med høyere styrke der den opprinnelige motstanden mot inntrengning av formen er betydelig.
Parameter som er viktig:Trekktonnasje bør ikke velges fra stangdiameter alene. Materialstyrke, reduksjon per pass, dysgeometri, smøring og måldiameter påvirker alle den nødvendige trekkkraften. En større maskin er ikke nødvendigvis det bedre valget hvis det faktiske kraftbehovet er mye lavere.
3. In-line retting:Etter tegning går stangen direkte til retteseksjonen. Multi- eller to-roll konfigurasjoner kan velges i henhold til diameter, materiale og nødvendig retthet. Det vanlig angitte målet er≤0,3 mm/m, underlagt kravene til materiell, innkommende tilstand og sluttprosess.
Kundeapplikasjon:For aksler med lineær bevegelse og presisjonskomponenter er retthet viktigere enn bare å oppnå måldiameteren. En kontrollert in-line rettingsprosess kan redusere mengden sekundær korreksjon som kreves før maskinering.
4. Skjæring med fast lengde:PLS-en styrer skjæreposisjonen i henhold til den programmerte ferdige lengden. Sag- eller skjærkapping kan velges i henhold til materiale, diameter, nødvendig slutttilstand og produksjonshastighet.
Parameter som er viktig:Hvis stenger leveres direkte til CNC-maskinering eller kald kurs, kan kuttetoleranse og slutttilstand påvirke nedstrømsoppsettet. For grovbearbeiding kan en ekstremt stram skjæretoleranse øke kostnadene uten å gi en praktisk produksjonsfordel.
5. Avfasing:De ferdige stangendene er avfaset for å fjerne skarpe kanter og forberede materialet for håndtering, montering eller etterfølgende maskinering. Innvendig, utvendig eller kombinert avfasing kan konfigureres etter kundens tegning.
Kundeapplikasjon:I aksel- og festeproduksjon kan en kontrollert fas forbedre komponentmatingen og redusere risikoen for gradrelaterte problemer under montering eller etterfølgende maskinering.
Komplett materialflyt:Råstang → automatisk lasting → peking → tegning → retting → skjæring med fast lengde → avfasing → automatisk stabling.
For mye manuell overføring:Når fem operasjoner er atskilt, må stenger gjentatte ganger losses, justeres og lastes på nytt. Automatisk overføring reduserer håndteringen mellom stasjoner og er spesielt verdifull for lange stenger eller ferdige overflater som lett blir riper.
Ustabil nedstrøms retthet:Tegning alene garanterer ikke den endelige rettheten som kreves av en maskinerings- eller monteringsprosess. En in-line rettetang gir et dedikert korrigeringstrinn umiddelbart etter tegning.
Inkonsekvente ferdige lengder:Manuell måling og skjæring kan skape variasjon mellom batcher. PLS-kontrollert lengdeposisjonering gir operatøren en repeterbar produksjonsreferanse.
Separate produksjonsposter:Med uavhengige maskiner kan materiale overføres mellom ulike produksjonsordrer eller operatører. Sentralisert kontroll gjør at parametere for tegning, retting, skjæring og fasing kan administreres som én produksjonsoppskrift.
Høy arbeidsinnsats:Den integrerte linjen er designet for at én operatør skal overvåke produksjonssyklusen i stedet for å kreve en dedikert operatør på hver stasjon. Faktisk bemanning avhenger av lasting, pakking og fabrikkautomatiseringskrav.
Integrert fem-prosess produksjon:Peking, tegning, retting, skjæring og fasing er koblet sammen i én prosessrute. Dette er mest verdifullt for repeterende produksjon der samme sekvens brukes kontinuerlig.
Push-draw-konfigurasjon:Det hydrauliske skyvehodet hjelper til med å overvinne den første motstanden mot dyseinnføring før hovedtrekkvognen tar over. Dette blir viktigere ettersom stangdiameter, materialstyrke eller trekkreduksjon øker.
Ø13–Ø100 mm stangområde:De tilgjengelige FR-modellene dekker forskjellige diameterområder. Valg av modell bør være basert på den faktiske startdiameteren og trekkkraften i stedet for bare å velge det største tilgjengelige diameterområdet.
In-line retting:Rettetangen velges i henhold til stangdiameter, materialets flytestyrke, trekktilstand og nødvendig retthet. For generell lagerforberedelse er det kanskje ikke nødvendig med ekstreme retthetsspesifikasjoner; for aksler og presisjonskomponenter kan de direkte påvirke maskineringsgodtgjørelse og avvisningsrater.
Automatisk skjæring:PLS-kontrollert lengdeinnstilling reduserer repeterende manuelle målinger. Sag- og skjærløsninger kan evalueres i henhold til stavmateriale, diameter, produksjonshastighet og nødvendig skjærekvalitet.
Automatisk avfasing:Fasedimensjoner kan spesifiseres i henhold til nedstrøms maskinerings- eller monteringskrav. Avfasingsenheten bør dimensjoneres sammen med skjærestasjonen i stedet for å behandles som et uavhengig tilbehør.
Sentralisert PLS og HMI:Kontrollsystemet koordinerer stasjonens timing, overføring, tegnesykluser, klippelengde og sikkerhetslåser. Oppskriftsbasert drift er nyttig når samme fabrikk behandler flere standard barspesifikasjoner.
Følgende spesifikasjoner for FR-serien refererer til kjernetrekkestasjonen. Peke-, rette-, kutte-, fas- og overføringssystemene er konstruert i henhold til kravene til det ferdige produktet.
| Modell / parameter | FR-5T | FR-10T | FR-20T | FR-30T | FR-40T | FR-50T | FR-60T | FR-80T | FR-100T | FR-120T | FR-150T | FR-200T |
| Hydraulisk skyvehodetonnasje (tonn) | 10 | 20 | 40 | 50 | 60 | 80 | 100 | 120 | 150 | 200 | 250 | 300 |
| Sylinderdiameter × slag (mm) | φ63×200 | φ80×200 | φ100×200 | φ125×200 | φ150×300 | φ160×700 | φ180×300 | φ200×300 | φ220×300 | φ250×300 | φ280×300 | φ300×300 |
| Oljepumpeeffekt (kW) | 5.5 | 11 | 22 | 30 | 37 | 45 | 55 | 75 | 96 | 110 | 132 | 160 |
| Stangmaterialeområde (mm) | 13–20 | 15–30 | 15–50 | 20–50 | 25–55 | 30–60 | 30–65 | 35–70 | 35–75 | 40–80 | 45–90 | 50–100 |
| Hovedmotoreffekt (kW) | 22 | 37 | 55 | 75 | 90 | 110 | 132 | 166 | 200 | 225 | 300 | 400 |
Viktig:Hydraulisk skyvehodetonnasje er ikke det samme som trekkkapasitet. Den endelige modellen bør velges fra den beregnede trekkkraften for det faktiske materialet, startdiameter, ferdig diameter, reduksjonsforhold og smøretilstand.
Standard tegningslengde er ca10 m; lengre eller spesielle slagkonfigurasjoner kan konstrueres. Alle modellene i denne tabellen er beregnet for solide rundstenger.
For stenger av karbonstål med liten diameter:En mindre FR-modell er normalt tilstrekkelig når reduksjonen og materialstyrken gir en relativt lav trekkkraft. Overdimensjonering av det hydrauliske systemet øker investerings- og kraftkravene uten nødvendigvis å forbedre produktkvaliteten.
For rustfritt stål:Trekkkraft og arbeidsherding blir viktigere. Dysematerialet, smøremetoden, reduksjonen per passering og trekkhastigheten bør evalueres sammen med maskintonnasje.
For store legeringsstålstenger:Hydraulisk skyvekapasitet og strukturell stivhet blir kritisk fordi innledende dyseinnføring kan kreve betydelig kraft. Modellvalg bør være basert på en teknisk kraftberegning i stedet for diameter alene.
For presisjonsskaft:Tegnemaskinen er bare en del av toleransekjeden. Retteevne, kuttlengdetoleranse, avfasningsdimensjoner og materialtilstand bør spesifiseres før bestilling.
For høyvolumsproduksjon:Automatisk lasting, overføring og stabling blir viktigere enn bare å øke tegnehastigheten. Det virkelige produksjonsmålet bør vurderes som ferdige stenger per time, inkludert overføring og skjæringstid.
Den automatiske pekende tegningen rette skjære- og avfasingslinjen kan klargjøre trukket stang for bolter, stendere, pinner og andre kaldhodekomponenter der diameterkonsistens, retthet og kontrollert kuttlengde påvirker nedstrømsformingsprosessen.
Typisk produksjonsscenario:En festeprodusent som kjører gjentatte karbon- eller legeringsstålkvaliteter kan bruke automatisk peking og tegning etterfulgt av in-line retting og kutting, noe som reduserer gjentatt håndtering før stangen går inn i kald-heading-forberedelse.
Bruksområder inkluderer aksellager, styrekomponenter, stempelstenger, ventilrelaterte komponenter og andre presisjonsstangprodukter.
Typisk produksjonsscenario:For en akselprodusent som leverer CNC-maskineringslinjer, kan automatisk kutt-til-lengdekontroll redusere manuell måling før maskinering, mens utretting bidrar til å opprettholde en mer konsistent maskinering.
For lagerruller, styreaksler og lignende produkter er retthet og dimensjonskonsistens ofte viktigere enn bare å oppnå maksimal trekkhastighet.
Typisk produksjonsscenario:En lagerkomponentprodusent kan konfigurere linjen rundt en spesifikasjon av repeterbar diameter og ferdig lengde, slik at tegning, retting og kutting kan utføres uten å flytte stenger for å skille maskiner mellom operasjoner.
Titan, nikkelbaserte og andre spesiallegeringer krever mer oppmerksomhet til trekkkraft, arbeidsherding, verktøy, smøring og overflatebeskyttelse. Disse applikasjonene bør evalueres ved å bruke faktiske materialkvaliteter og reduksjonsplaner før maskinvalg.
Typisk produksjonsscenario:Når kostbar legeringsstang må opprettholde overflateintegritet gjennom flere etterbehandlingstrinn, reduserer automatisert overføring unødvendige kontaktpunkter og lar prosessparametrene forbli knyttet til samme produksjonsordre.
Høyhastighets stål- og verktøystålstenger kan kreve høye trekkkrefter og nøye kontroll av deformasjon. De integrerte skjære- og avfasestasjonene er nyttige når ferdige emner leveres direkte til maskineringsoperasjoner.
Typisk produksjonsscenario:En verktøy-stål-prosessor som produserer gjentatte emnelengder kan eliminere en separat avgradingsoperasjon etter kuttet når den nødvendige avfasningen er innlemmet i linjen.
Kobber og aluminium har forskjellige deformasjons- og overflatekrav enn stål. Dysgeometri, smøring og rettetrykk bør derfor konfigureres for den spesifikke legeringen i stedet for å kopieres fra et stålstangoppsett.
Typisk produksjonsscenario:For koblinger eller ledende stangmaterialer kan det å opprettholde spesifisert diameter og overflatetilstand være viktigere enn maksimal trekkkraft, slik at linjen kan konfigureres rundt dimensjonskontroll og skånsom overføring.
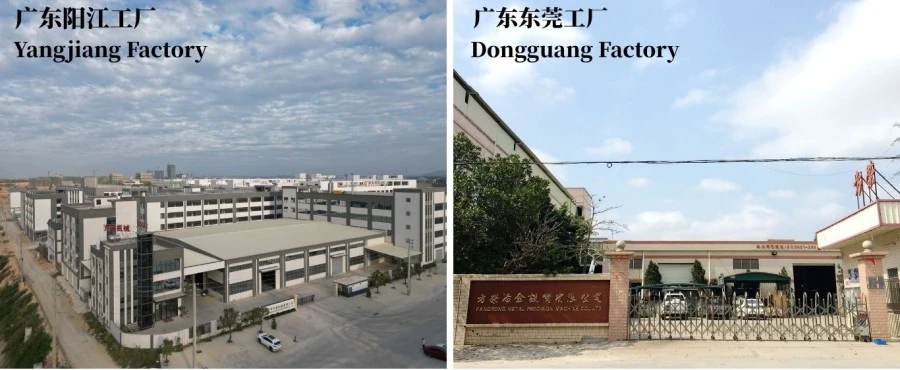
Dongguan Fangrong Metallurgical Equipment Co., Ltd.driver sin viktigste produksjonsbase i Dongguan, mensYangjiang Fangrong Machinery Co., Ltd.gir ekstra produksjonskapasitet. Anleggene produserer kaldtrekking, retting og relatert metallformingsutstyr.
Før produksjon bestemmes den automatiske pekende tegningen retteskjærings- og avfasingslinje fra kundensmaterialkvalitet, startdiameter, ferdig diameter, ferdig lengde, reduksjonsforhold, krav til retthet, kuttetoleranse, fasgeometri og måleffekt. Denne informasjonen bestemmer maskintonnasje, dysearrangement, rettetangtype og automatiseringsoppsett.
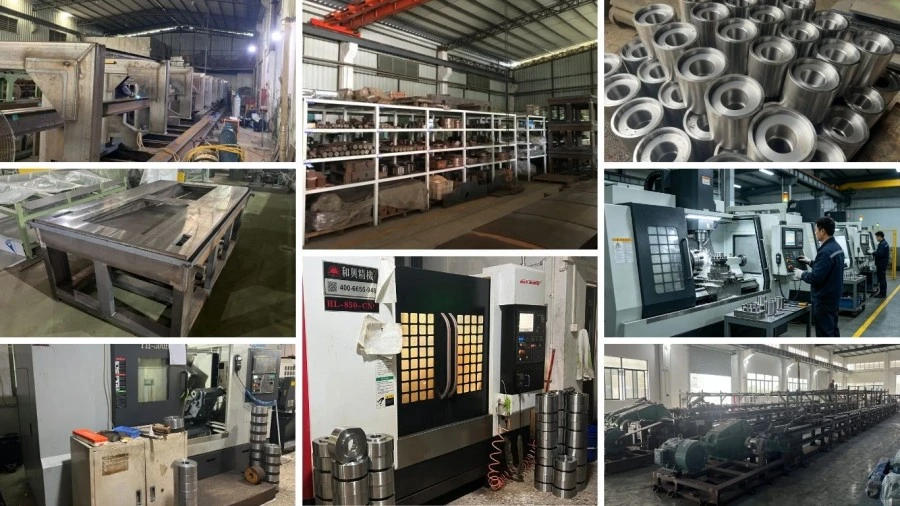
Produksjon og inspeksjon:Hydrauliske komponenter, sylindersammenstillinger, strukturelle deler, dyseholdere, retteruller og overføringsmekanismer maskineres og monteres før hele linjen integreres. Hydrauliske kretser trykktestes, mens mekanisk innretting og elektriske funksjoner kontrolleres før forsendelse.
Fabrikkgodkjenningstesting:Hele linjen kan testes med kundeleverte barprøver når tilgjengelig. De praktiske akseptpunktene bør inkludere tegningsytelse, overføringspålitelighet, retthet, ferdig lengde, fasdimensjoner, sikkerhetslåser og automatisk syklusstabilitet – ikke bare om maskinen kan kjøre uten belastning.
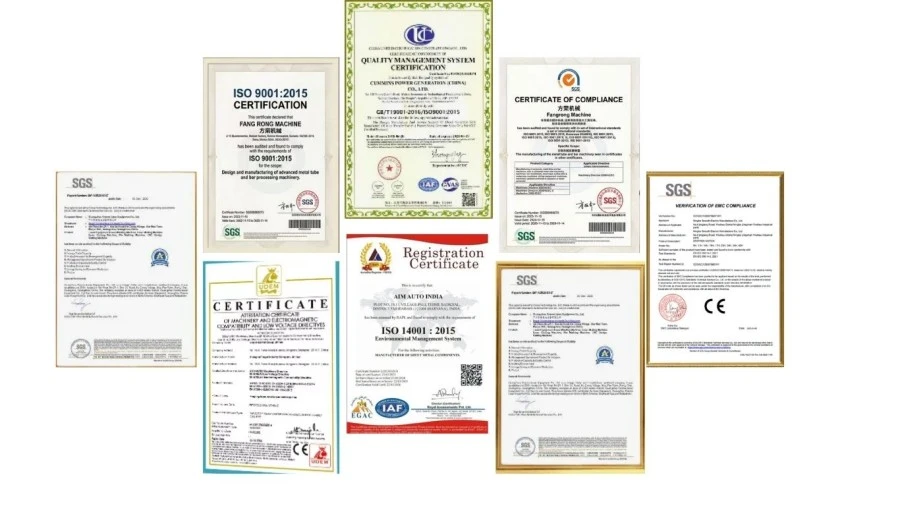
ISO 9001:2015:Kvalitetsstyringssystem som dekker selskapets design-, produksjons- og serviceprosesser. Sertifikat nr. UQ231211R1.
CE:Standard FR-utstyr leveres for gjeldende europeiske maskinkrav. For EU-prosjekter bør den endelige maskinkonfigurasjonen og samsvarserklæringen kontrolleres mot gjeldende lovgivning og harmoniserte standarder for det leverte utstyret.
Maskinsikkerhet:Sikkerhetsfunksjoner som nødstopp, vakthold og forriglinger er integrert i henhold til den endelige maskinkonfigurasjonen. Nøyaktig gjeldende EN/ISO sikkerhetsstandarder bør bekreftes i den tekniske dokumentasjonen som følger med maskinen.
SGS inspeksjon:Tredjepartsinspeksjon kan arrangeres når det kreves av innkjøpskontrakten eller prosjektspesifikasjonen.
Patenter:FangRong opplyser at den har oppfinnelses- og bruksmodellpatenter som dekker komponenter og mekanismer som brukes i metallformingsutstyret.
MOQ: 1 komplett produksjonslinje.Den automatiske skjære- og avfasingslinjen for pekende tegning er konstruert og produsert i henhold til kundens stangspesifikasjoner, så ett sett er tilstrekkelig for et komplett prosjekt.
Mengdebasert tilbud:For prosjektinnkjøp kan tilbud struktureres etter1 sett, 2–3 sett og 4+ sett. Den faktiske enhetsprisen for hvert mengdenivå bør bekreftes i det kommersielle tilbudet fordi konfigurasjons-, verktøy- og automatiseringsnivået kan endre utstyrskostnadene vesentlig.
FOB term: FOB Shenzhen havn, Kinakan brukes for eksporttilbud når det er aktuelt. Den endelige havnen, pakkespesifikasjonen, innlandstransport og eksportavgifter skal angis eksplisitt på proformafakturaen og salgskontrakten.
Standard bestillingstid:omtrent60–90 dagerfor standardkonfigurasjoner som FR-5T til FR-60T, underlagt endelig teknisk bekreftelse og produksjonsplan.
Kraftig standardbestilling:omtrent90–150 dagerfor FR-80T og større konfigurasjoner, avhengig av maskinstørrelse, automatisering og testkrav.
Hastebestilling:En akselerert produksjonsplan kan bes om før ordrebekreftelse. Defremskyndet ledetid er prosjektspesifikkog bør bekreftes etter å ha sjekket komponenttilgjengelighet, fabrikkkapasitet og den nødvendige FAT-planen. En hasteordre bør ikke oppgis med en antatt leveringsdato før disse varene er bekreftet.
Linjen er klargjort for eksportforsendelse med seksjonert utstyr pakket etter transportdimensjoner. Trekasser, fuktbeskyttelse og korrosjonsbeskyttelse brukes der det kreves av maskinkonfigurasjonen og fraktruten. Endelige pakkedimensjoner og containerlasteplaner bekreftes etter at linjeoppsettet er ferdigstilt.
Ja. Standardkonseptet forbinder alle fem operasjonene gjennom automatisk overføring og sentralisert PLS-kontroll. Imidlertid kan lasting av råstenger, fjerning av ferdige bunter og materialpåfylling fortsatt kreve operatørinvolvering avhengig av valgt laste- og stablesystem.
Ikke velg maskinen fra stangdiameteren alene. Den nødvendige trekkkraften avhenger av materialkvalitet, startdiameter, ferdig diameter, reduksjon per pass, dysevinkel, smøring og trekkhastighet. Oppgi disse parameterne til FangRong for en kraftberegning før du velger FR-modellen.
Skyvehodet og pekestasjonen utfører forskjellige funksjoner. Skyvehodet gir aksial kraft for å hjelpe dysen inn, mens peking reduserer stangenden til en geometri som kan komme inn i dysen. Behovet for en spesiell pekemetode avhenger av startstangens diameter, materiale og formkonfigurasjon. Pekeskrot bør derfor vurderes separat i stedet for å anta at push-draw-operasjon eliminerer det.
Standardmålet som er oppgitt for in-line rettetangen er≤0,3 mm/m. Faktisk oppnåelig retthet avhenger av stangmateriale, diameter, innkommende tilstand, tegningstilstand og rettekonfigurasjon. For kritiske aksel- eller presisjonsapplikasjoner bør akseptmetoden og målelengden avtales før produksjon.
Ja, med forbehold om teknisk bekreftelse. Disse materialene krever normalt større trekkkraft og mer oppmerksomhet til arbeidsherding, smøring, dysevalg og reduksjon per pass. Materialkvaliteten bør oppgis før maskinen dimensjoneres.
Ja, innenfor det beregnede driftsområdet. Diameterendringer krever normalt tilsvarende verktøy- og oppsettsendringer, mens ferdig lengde kan programmeres gjennom PLS innenfor maskinens skjære- og håndteringsgrenser. Hvis mange diametre er blandet i den daglige produksjonen, bør verktøybyttetid inkluderes i produksjonskapasitetsberegningen.
Kuttenøyaktighet avhenger av kuttemetode, stangdiameter, materiale, målesystem og nødvendig toleranse. Toleransen for ferdig-lengde bør spesifiseres på den tekniske avtalen i stedet for å stole på en generell uttalelse som "høy presisjon".
Ja. Overføringsretning, lastehøyde, stabling av ferdig stang, klargjøring av oppstrøms lager og nedstrøms maskineringsgrensesnitt kan vurderes under layoutteknikk. Ved å gi eksisterende linjeoppsett og materialflytretning på tilbudsstadiet, unngår du kostbare modifikasjoner etter installasjon.
Gimaterialkvalitet, startdiameter, ferdig diameter, stanglengde, ferdig lengde, nødvendig retthet, fasstørrelse, årlig eller timebasert produksjon, eksisterende oppstrømsutstyr, strømforsyning og foretrukket automatiseringsnivå. En prøvetegning eller ferdigprodukttegning er nyttig for å definere skjære- og avfasestasjonene.
Det typiske omfanget inkluderer pekestasjon, push-draw tegnemaskin, hydraulisk kraftenhet, trekkvogn, in-line rettetang, automatisk skjæreenhet, fasenhet, overføringsmekanismer og PLS/HMI-kontrollsystem. Dyser og spesialverktøy bør oppføres separat i tilbudet slik at kjøperen tydelig kan identifisere hele prosjektkostnaden.
MOQ er1 komplett produksjonslinje. Det kan utarbeides mengdebaserte tilbud1 sett, 2–3 sett og 4+ sett. Den faktiske prisen på hvert kvantitetsnivå avhenger av den endelige maskinkonfigurasjonen og verktøyet.
Standardkonfigurasjoner krever vanligvis60–90 dager. Større FR-80T og høyere prosjekter krever normalt90–150 dager. For presserende prosjekter kan en akselerert tidsplan evalueres før kontraktsignering basert på komponenttilgjengelighet og gjeldende fabrikkkapasitet.
Ja.FOB Shenzhen havn, Kinakan siteres når det er aktuelt. Tilbudet bør tydelig angi FOB-havn, emballasjeomfang, ansvar for innlandstransport og eventuelle ekskluderte kostnader slik at kjøperen kan sammenligne tilbud på samme grunnlag.
Standardgarantien er12 måneder fra idriftsettelse. Installasjonsovervåking, igangkjøring, operatøropplæring, reservedelsstøtte og fjernfeilsøking kan inkluderes i henhold til kontrakten. Nøyaktig svarmåte og reservedelsomfang bør fremgå av salgsavtalen.
Ja. Testing med kundelevert materiale anbefales for prosjekter som involverer vanskelige legeringer, stramme krav til retthet eller spesiell fasgeometri. Den gjør det mulig å evaluere trekkkraft, verktøy, retteoppsett, skjæring og ferdig overflate før forsendelse.
Kjøper bør sjekke mer enn maskinbevegelse. En praktisk FETT skal dekketrekkkraft og syklusstabilitet, stangoverføring, dimensjonsreduksjon, retthet, ferdig lengde, fasdimensjoner, hydraulisk lekkasje, elektriske funksjoner og sikkerhetslåser. For kritiske produkter bør ferdige prøver måles mot avtalt akseptspesifikasjon.
Nødvendig fundament avhenger av linelengde, maskinvekt, trekkkraft og anleggsforhold. FangRong kan levere fundament- og ankerbolttegninger etter at den endelige utstyrslayouten er bekreftet. Det sivile fundamentet bør ferdigstilles i henhold til godkjent tegning før montering.
Ja. Vanlige tilpasningsområder inkluderer stangdiameterområde, trekkslag, dyseholder, rettekonfigurasjon, skjæremetode, fasgeometri, overføringssystem, lasting og stabling, PLS-kommunikasjon og håndtering av ferdig stang. Tilpasning bør sluttføres fra selve produksjonsprosessen i stedet for å legge til ubrukte funksjoner.
Drawbench engineering siden 1998:FangRong har fokusert på kaldtrekking og relatert metallformingsutstyr i mer enn to tiår. Selskapet opplyser at utstyret har blitt levert til kunder i mer enn 70 land.
Integrert prosessteknikk:Prosjektet er ikke begrenset til å levere en trekkbenk. Trekkkraft, dysearrangement, retting, skjæring, avfasing og materialoverføring må fungere sammen; dette er spesielt viktig når kunden ønsker at én ferdig bar skal passere gjennom alle operasjoner uten mellomlagring.
To produksjonsanlegg:Dongguan og Yangjiang produksjonsanlegg gir ekstra produksjonskapasitet for store eller flere maskinprosjekter.
Applikasjonsbasert testing:Der det er mulig, gir testing med kundens faktiske barmateriale mer nyttig bevis enn en losset maskindemonstrasjon. Dette er spesielt relevant for bruk i rustfritt stål, høyfast legert stål og tett toleranse.
Teknisk støtte etter levering:Installasjonsovervåking, igangkjøring, operatøropplæring, reservedelsstøtte og fjernfeilsøking kan inkluderes i henhold til prosjektets omfang.
For et nøyaktig maskinvalg og tilbud, send materialkvalitet, startdiameter, ferdig diameter, ferdig lengde, nødvendig retthet, fasdimensjoner og måleffekt. Disse parameterne er nok til at ingeniørteamet kan bestemme riktig FR-modell og integrert linjekonfigurasjon.
Adresse
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Kina
Tlf
E-post