Produkter
Produkter

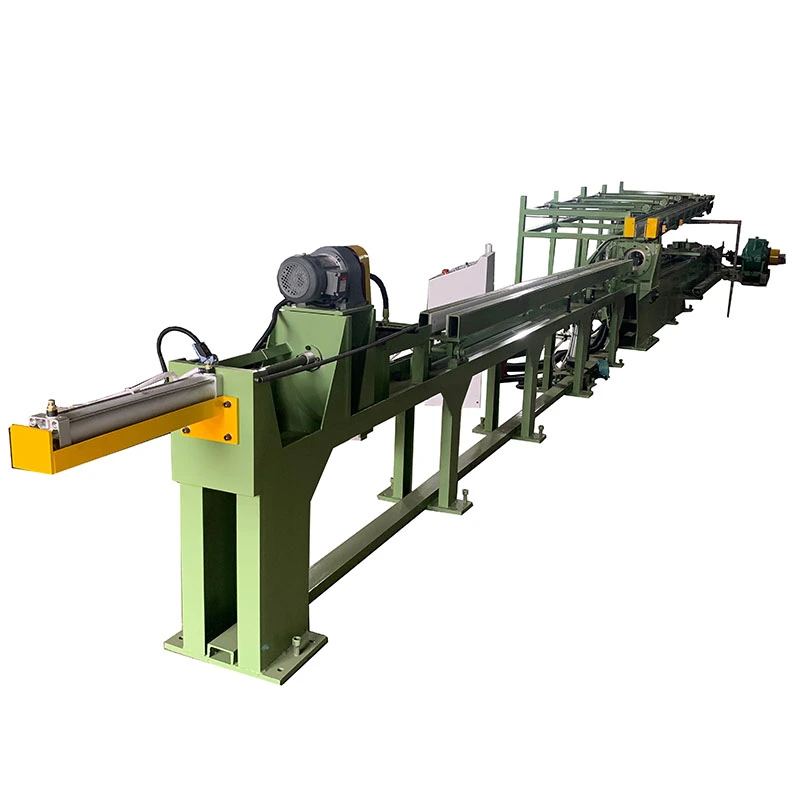
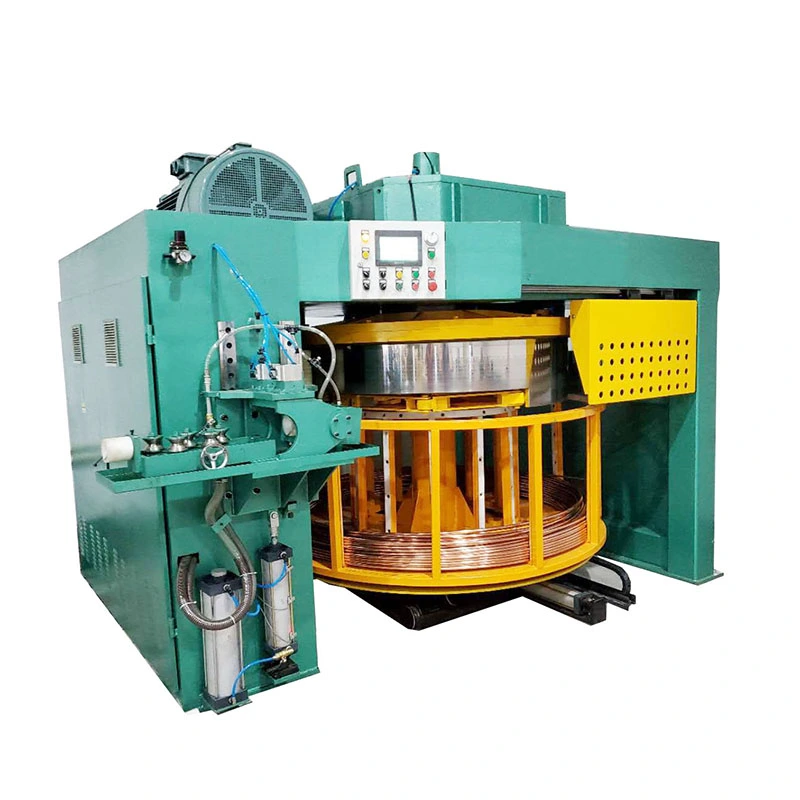
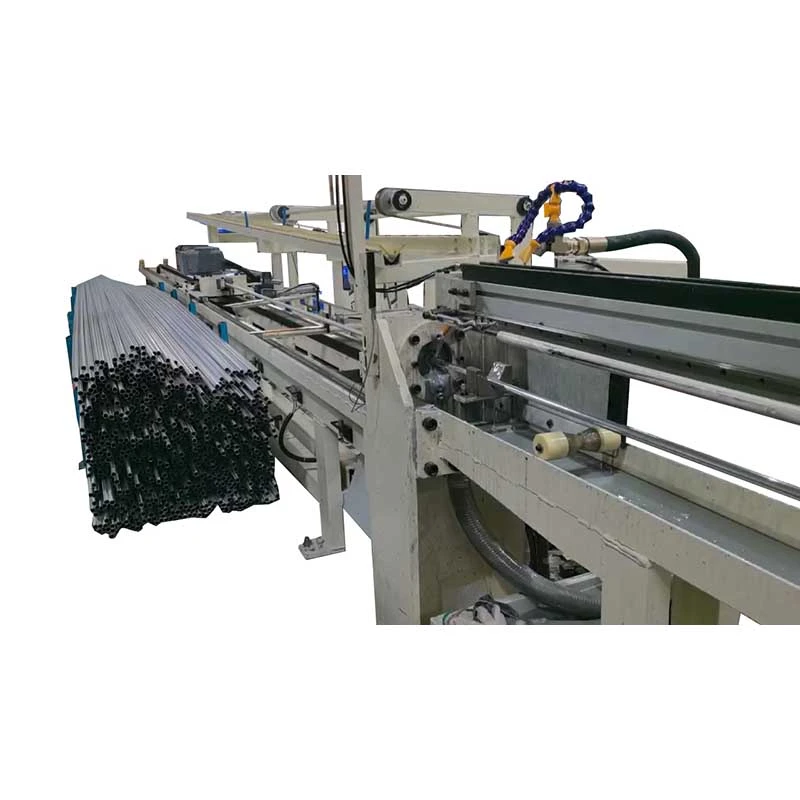
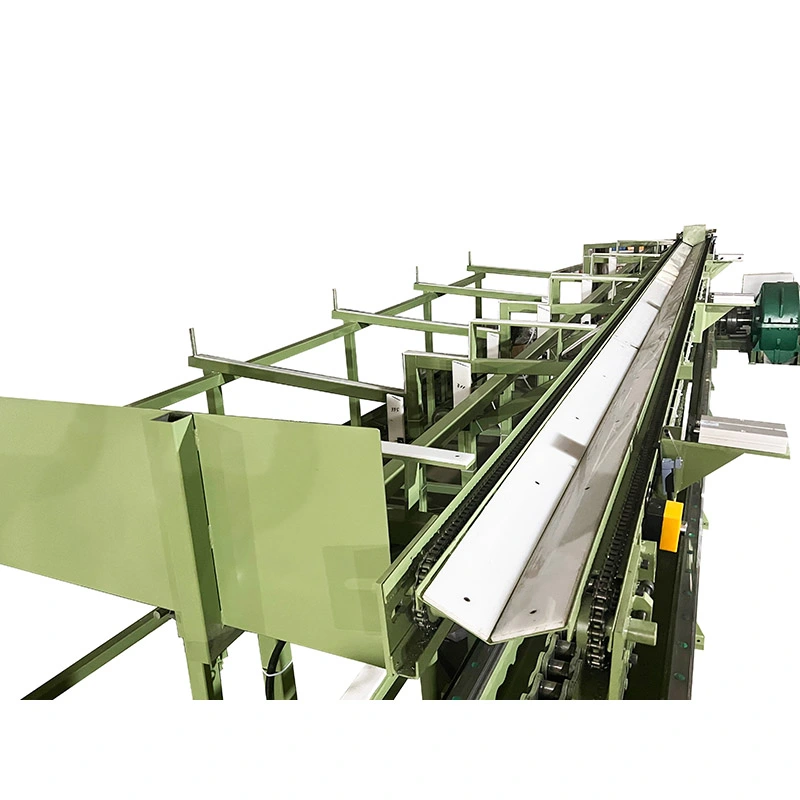
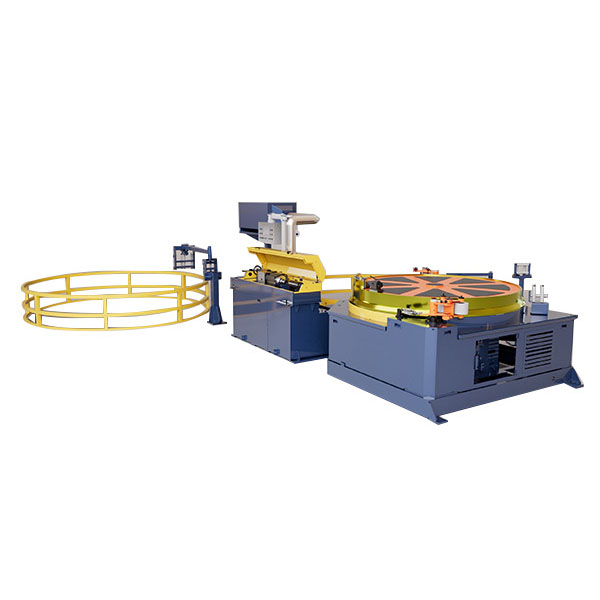
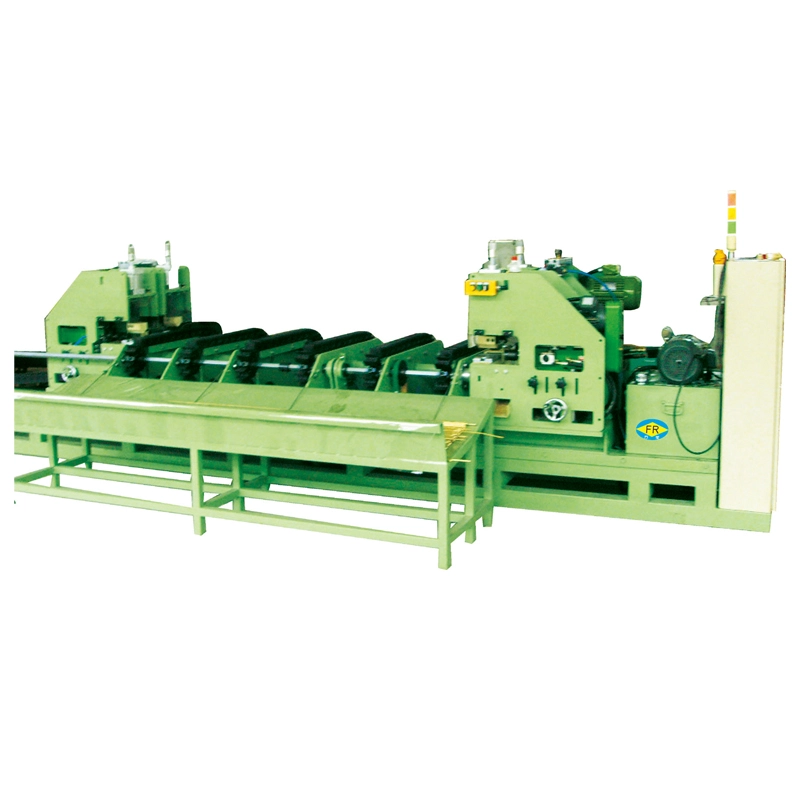
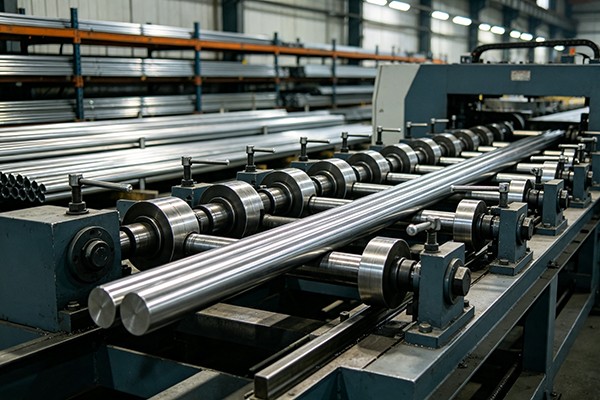
Vi tilbyr et omfattende utvalg av presisjonsutstyr for metallbearbeiding, inkludert retting, kaldtrekking, peking, fasing, skjæring, trådrullemaskiner og trekkdyser, skreddersydd for rør-, stang- og trådmaterialer på tvers av ulike bransjer.

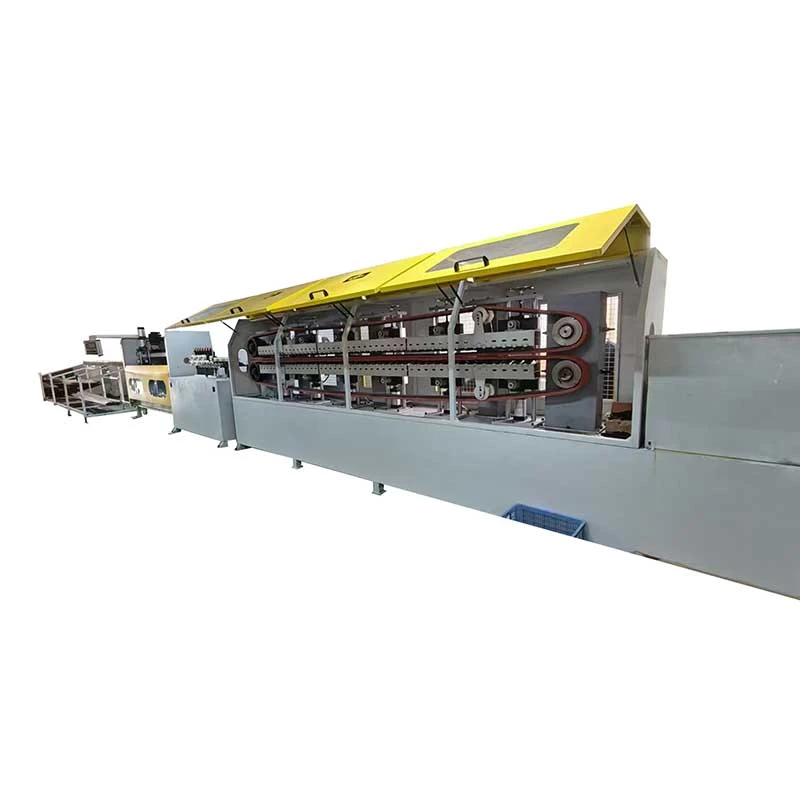
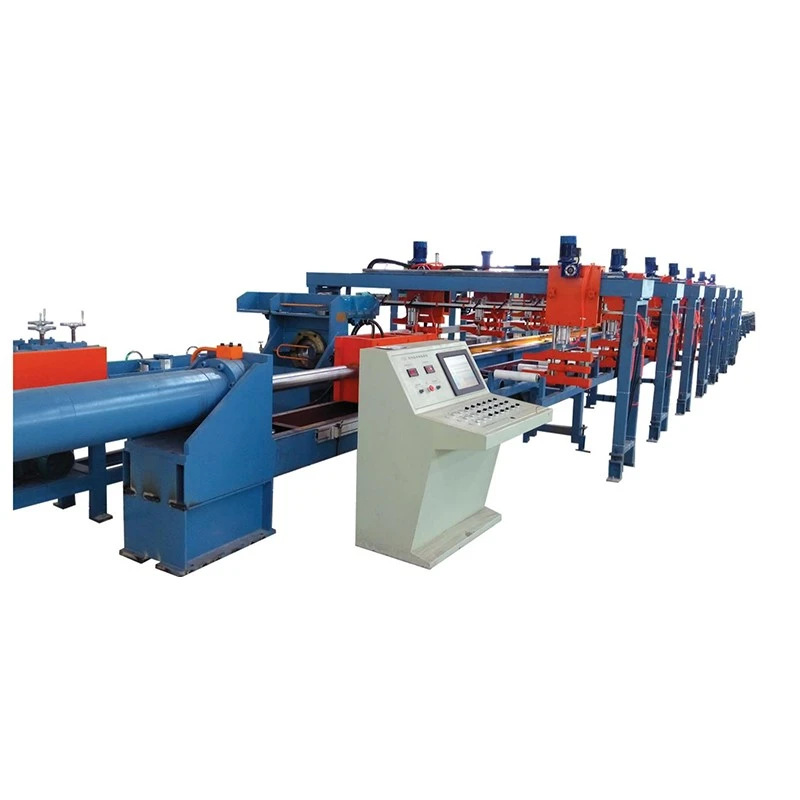
Rod Chain Cold Drawing Machine
  • Rod Chain Cold Drawing MachineRod Chain Cold Drawing Machine
  • Rod Chain Cold Drawing MachineRod Chain Cold Drawing Machine
  • Rod Chain Cold Drawing MachineRod Chain Cold Drawing Machine
  • Rod Chain Cold Drawing MachineRod Chain Cold Drawing Machine

Rod Chain Cold Drawing Machine

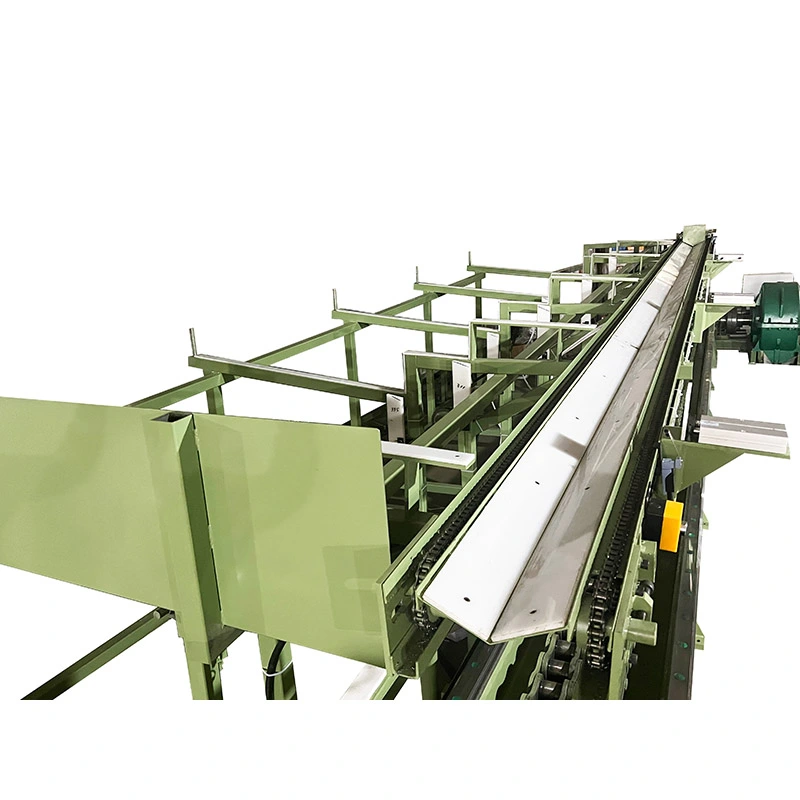
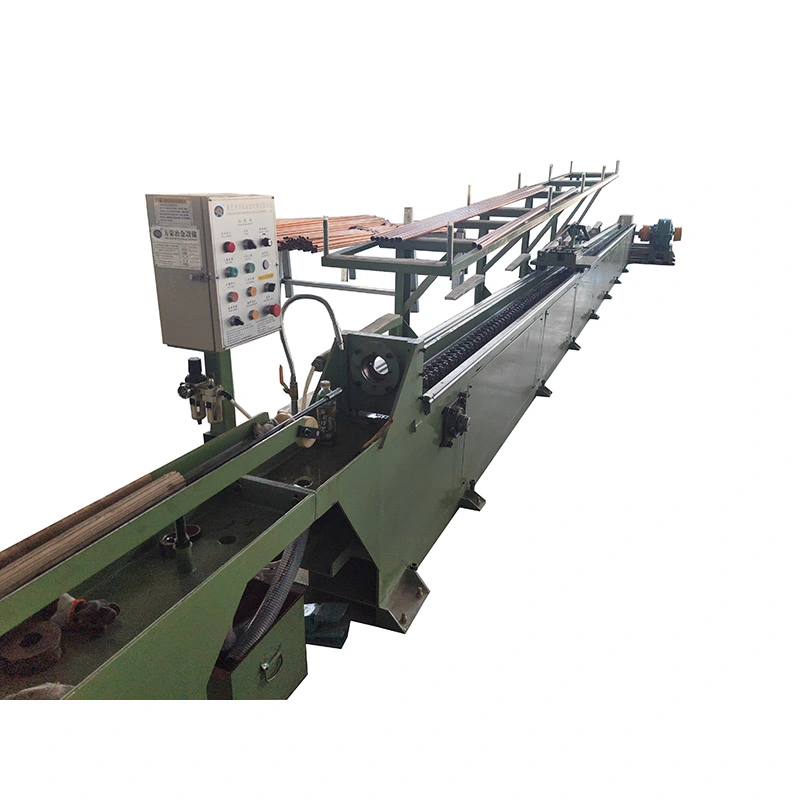
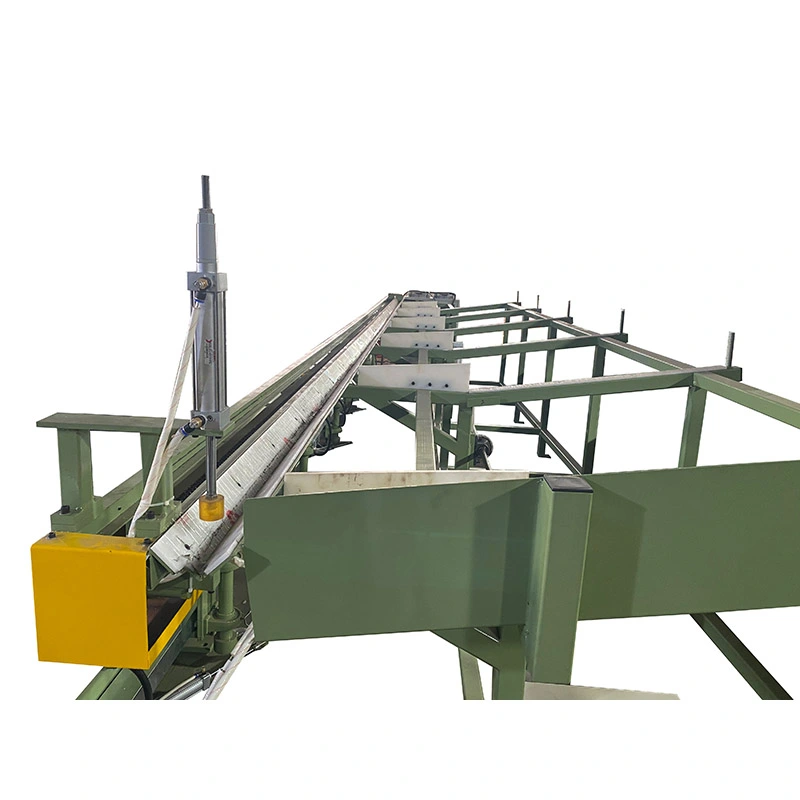
Rod Chain Cold Drawing Machine er en høyhastighets, kostnadseffektiv trekkbenk konstruert spesielt for å redusere diameteren til solide rundstenger og stenger. Drevet av en robust kjedeoverføring, leverer den trekkkrefter fra 7kN til 1000kN ved hastigheter opp til 28m/min, med slag opp til 10m. Kjernefordeler: enkelt- eller flertrådet drift, presisjonsdiameterkontroll til ±0,05 mm, lys, kalkfri overflatefinish, og valgfri automatisering (automatisk mating, skjæring og mottak). Den behandler karbonstål, legert stål, rustfritt stål, kobber, aluminium og titan stenger. Velg FangRong – 26 års ekspertise innen kjedetegning, 10 000+ globale kunder, to fabrikker med 650+ enheter årlig kapasitet og full ettersalgsstøtte.
Vurdering: 5.0
(Antall vurderinger: 1)

DeRod Chain Cold Drawing Machineer en mekanisk trekkbenk designet for å trekke solide rundstenger gjennom en presisjonsdyse ved romtemperatur. FR-serien bruker kjede, girkasse og trekkvogn for å gi kontrollert trekkkraft uten den hydrauliske kraftenheten som kreves av hydrauliske trekkbenker.

Standardutvalget inkludererFR-16 til FR-250, som dekker trekke krefter fra7 til 1000 kN. Avhengig av materiale, stangstørrelse, reduksjonsplan og verktøyarrangement, kan én maskin tegne1 til 5 stenger parallelt. Maksimal oppført tegnehastighet når28 m/min, noe som gjør kjedekonfigurasjonen spesielt egnet for repeterende stangproduksjon der syklustiden har en direkte effekt på produksjonen.

Rod Chain Cold Drawing Machine Chain Drawbench for Round Bars Cold Drawing Machine for Solid Rods Industrial Rod Cold Drawing Machine

Hvordan tegnesyklusen fungerer

Før tegning er stangenden spisset eller på annen måte redusert slik at den kan passere gjennom dysen. Den forberedte stangen er plassert på matesiden, den spisse enden går gjennom dysen, og trekkvognen griper stangen. Hovedmotoren driver girkassen og kjedet, beveger vognen langs styreskinnene og trekker stangen gjennom dysen.

Ved slutten av slaget går vognen tilbake til utgangsposisjonen ved hjelp av det separate returdrevet. Den tegnede stangen kan deretter fjernes manuelt eller overføres til neste operasjon med et valgfritt mottakssystem.

Kjedestigning, girkasse og motor velges i henhold til nødvendig trekkkraft. Dette betyr noe når du behandler stenger med større eller høyere styrke: en underdimensjonert stasjon kan begrense brukbar kraft, mens overdreven maskinkapasitet øker unødvendig utstyrskostnad.

Hvilken kald tegning endres i linjen

Kaldtrekking velges normalt når varmvalset, smidd eller ekstrudert stangmasse ikke gir den dimensjonale konsistensen eller overflatetilstanden som kreves av det ferdige produktet. Dysen reduserer tverrsnittet samtidig som den øker dimensjonskonsistensen og induserer arbeidsherding.

For bruksområder som skaft, pinner og presisjonsfestemateriale er diameter og rundhet ofte viktigere enn maksimal trekkhastighet. For høyvolums råvarestangproduksjon blir syklustid og antall stenger trukket per slag viktigere valgfaktorer.

Overflateforbedring avhenger også av det innkommende materialet. Kaldtrekking kan forbedre den endelige overflaten ved å redusere stangen gjennom dysen, men det bør ikke behandles som en garantert metode for å fjerne dype sprekker, groper eller undergrunnsdefekter. Kvaliteten på den innkommende stangen og formen er fortsatt viktig.

Produksjonsfordeler for barprodusenter

Høyere utgang ved moderate søylestørrelser

FR-serien Rod Chain Cold Drawing Machines rekker opp til28 m/minpå de mindre modellene. Dette er nyttig når en stangprodusent kjører mange gjentatte trekkesykluser og maskinutnyttelse er viktigere enn maksimal individuell trekkkraft. For tunge legeringsstenger blir den tilgjengelige trekkkraften og tillatt reduksjon normalt de begrensende faktorene, så maksimal hastighet er mindre viktig.

Flere stenger i ett slag

Maskinen kan konfigureres for1 til 5 stenger samtidig, avhengig av stangstørrelse, materiale og formholderarrangement. Multi-stang tegning er spesielt nyttig for produkter med mindre diameter med stabilt innkommende materiale fordi flere stykker kan behandles i løpet av en vognbevegelse. For stenger med stor diameter eller høy styrke kan trekk med én stang være mer praktisk fordi den nødvendige trekkkraften og verktøyplassen øker.

Kjede og girkassedrift

Trekkkraften overføres mekanisk gjennom kjede og reduksjonsgir. FR-serien bruker forskjellige kjede- og girkassekonfigurasjoner etter hvert som maskinkapasiteten øker, fra enkeltkjedearrangementer på mindre maskiner til dobbelt- og trippelkjedekonfigurasjoner på modeller med høyere kraft.

Denne konfigurasjonen er nyttig for anlegg som foretrekker et enkelt mekanisk overføringssystem og ønsker å unngå å installere en stor hydraulisk kraftenhet. Kjedespenning, smøring, tannhjulstilstand og girkassevedlikehold må fortsatt inkluderes i anleggets forebyggende vedlikeholdsplan.

Kortere retursyklus

En separat returmotor bringer trekkvognen tilbake etter hvert slag. Dette øker ikke trekkkraften, men det kan redusere ikke-produktiv tid mellom sykluser. Fordelen er mest merkbar på repeterende produksjonsordrer der maskinen utfører hundrevis av lignende slag per skift.

Automatisering for gjentatte bestillinger

Valgfriautomatisk mate-, skjære- og mottaksutstyrkan integreres når samme stangspesifikasjon produseres kontinuerlig. Automatisering er mindre kritisk for små batchproduksjoner med hyppige størrelsesendringer, der manuell lasting kan gi større fleksibilitet og lavere initialinvestering.

FR-seriens maskinspesifikasjoner

Hvordan velge trekkkraften

Ikke velg en maskin kun fra start- og ferdigdiameter. Nødvendig trekkkraft avhenger av materialkvalitet, faktisk tverrsnittsreduksjon, arbeidsherding, friksjon, formgeometri, smøring og antall stenger som trekkes samtidig.

Som et praktisk utgangspunkt, gimaterialkvalitet, startdiameter, måldiameter, nødvendig stanglengde, forventet effekt og antall stenger per slag. Disse parameterne gjør det mulig å kontrollere maskinkapasitet og verktøyarrangement før bestilling.

Modell Maks. Trekkkraft (kN) Maks. Reise (m) Tegnehastighet (m/min) Returmotor (kW) Reduser Kjede Hovedmotor (kW) Dimensjoner L×B×H (mm)
FR-16 7 7 28 0.75 ZQ250 1,5" 4 16000×110×1600
FR-25 10 8 28 0.75 ZQ400 2" 7,5/11 17000×1200×1600
FR-50 50 8 25 1.1 ZQ500 2,5" 22 17000×1300×1600
FR-76 100 9 25 2.2 ZQ650 3" 30/37 17500×1350×1600
FR-100 150 10 12 3 ZQ850 4" 45 18000×1400×1600
FR-120 200 10 12 3 ZQ850 3" dobbel 55 23000×2200×1800
FR-150 400 10 10 3 ZQ1000 4" dobbel 75 23000×2300×1800
FR-180 600 10 10 4 ZQ1250 5" dobbel 98 23000×2400×2000
FR-200 800 10 10 4 ZQ850×2 4" trippel 55×2 23000×3000×2000
FR-250 1000 10 10 4 ZQ1450 5" trippel 132 23000×2500×2000

Tilgjengelige konfigurasjoner:1–5 stenger per slag, tilpasset trekkslag, automatisk mater, automatisk kutter og mottaksstativ. Rørtrekkeverktøy som dor kan også leveres der samme trekkbenkkonfigurasjon er nødvendig for rørapplikasjoner.

Hvor stangkjedetegning brukes

Feste- og stiftlager

Kaldttrukket rundstang brukes ofte som råmateriale for bolter, bolter, pinner, nagler og andre dreide eller hodede komponenter. Konsekvent diameter er spesielt nyttig når nedstrømsmaskinen er følsom for innkommende stangstørrelse. For et festeanlegg som produserer store partier med samme diameter, kan flerstavstrekking gi en praktisk produktivitetsfordel.

Bilaksler og komponenter

Bruksområdene inkluderer presisjonsaksler, stempelstenger, ventilstammer og andre runde komponenter som krever kontrollert diameter og en jevn overflate. Her er de viktige maskinparametrene vanligvis trekkekraft, dimensjonsstabilitet og repeterbarhet i stedet for bare høyest mulig tegnehastighet.

Lager og lineære bevegelseskomponenter

Lagerruller, styreaksler, dyvelpinner og lokaliseringspinner kan dra nytte av kontrollerte stangdimensjoner før etterfølgende sliping, dreiing eller etterbehandling. Hvis sliping forblir en del av produksjonsruten, kan ekstremt fine trekktoleranser være mindre viktige enn stabile og repeterbare lagerdimensjoner.

Verktøy og legert stålstenger

Verktøystål, fjærstål og legert stål krever større oppmerksomhet på materialstyrke, reduksjon per passering og smøring. Kraftige FR-modeller er tilgjengelige for høyere trekkkrefter, mens den faktiske bestått-planen bør etableres fra materialkvaliteten og de nødvendige sluttdimensjonene i stedet for å bruke én reduksjonsprosent på hver stålkvalitet.

Rustfritt stål og ikke-jernholdige stenger

Rustfritt stål, aluminium, kobber, messing, titan og nikkellegeringer kan bearbeides når materialet og dysesystemet er egnet. Disse materialene oppfører seg ikke på samme måte under tegning: arbeidsherding, friksjon og smøring kan variere betydelig, så maskinen bør velges fra den faktiske material- og tegningsplanen.

Ingeniør- og produksjonskontroll

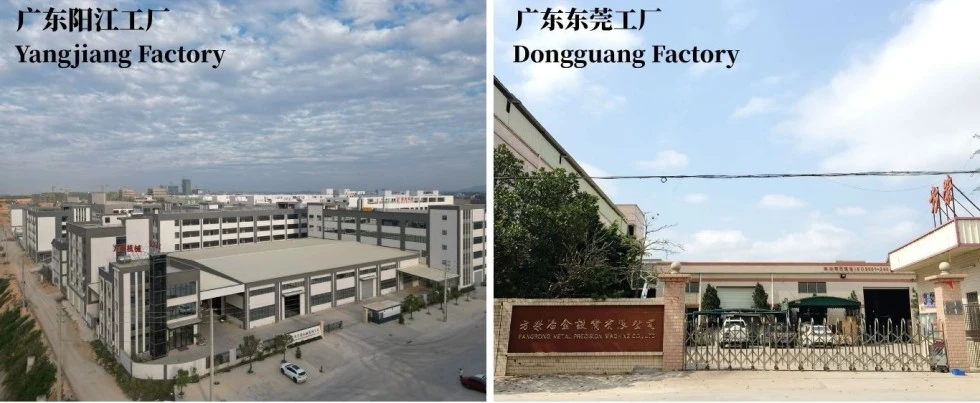
Rod Chain Cold Drawing Machine Factory

Maskinkonfigurasjon før produksjon

FangRongs ingeniørprosess starter med kundens materiale, dimensjoner og produksjonskrav. Dyseholderkonfigurasjon, vognarrangement, slag, trekkkraft og valgfri automatisering bestemmes før produksjon. Dette er viktig fordi samme nominelle stangdiameter kan kreve ulik maskinkapasitet når materialstyrke og reduksjon er forskjellig.

Mekanisk og elektrisk montering

Produksjonsprosessen inkluderer stål- og komponentinspeksjon, maskinering, girkasse- og kjedemontering, vognmontering, endelig mekanisk og elektrisk integrasjon, PLS-programmering og maskintesting. Styreskinner behandles i henhold til oppgitt produksjonsspesifikasjon, med et oppført retthetsmål på ≤0,3 mm/m.

Cold Drawing Machine Manufacturing Workshop

Fabrikktesting før forsendelse

Maskiner testes før forsendelse, inkludert tomgangskjøring og lasttesting. Der kundeprøver er tilgjengelige, kan faktisk materiale brukes til å kontrollere tegnesyklusen og maskinens drift. Dette gir en mer nyttig akseptreferanse enn å teste det mekaniske systemet alene, spesielt når det endelige resultatet avhenger av kundens materiale og formspesifikasjon.

Rod Chain Cold Drawing Machine Production Process

FangRong-produksjonsevne

Chain Drawbench Experience

FangRong har vært involvert i kjøletrekkutstyr siden 1998. FR-serien har blitt utviklet rundt forskjellige trekkkrefter, kjedearrangementer, girkassekapasiteter og produksjonskrav i stedet for å bruke én maskinkonfigurasjon for hver stangstørrelse.

To produksjonssteder

Produksjonen utføres gjennom Dongguan Fangrong Metallurgical Equipment Co., Ltd. og Yangjiang Fangrong Machinery Co., Ltd. Produksjonsordningen på to steder støtter produksjon av standard trekkbenker samt større maskiner og tilpassede konfigurasjoner.

Dokumenterte kvalitetsprosedyrer

Kvalitetskontroll dekker innkommende materialer, maskinering, montering, elektrisk integrasjon, maskintesting og sluttkontroll. Inspeksjonsprotokoller og avvikshåndtering brukes til å spore produksjonsproblemer før utstyr pakkes for eksport.

Standarder og sertifisering

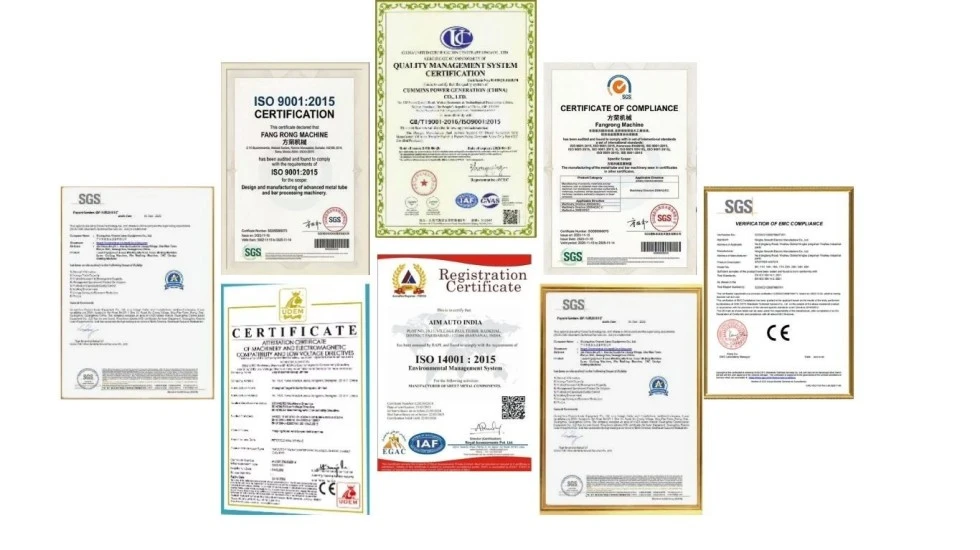
Rod Chain Cold Drawing Machine Certification

ISO 9001:2015— Sertifisering av kvalitetsstyringssystem, sertifikat nr. UQ231211R1.

CE— Gjeldende maskinkonfigurasjoner kan leveres for å møte europeiske maskinsikkerhetskrav, inkludert relevante sikkerhets- og nødstoppfunksjoner.

SGS inspeksjon— Uavhengig inspeksjon kan arrangeres når det kreves av kjøpskontrakten eller kundekvalitetsprosedyren.

Patenter— Selskapet rapporterer 32 oppfinnelsespatenter og mer enn 100 bruksmodellpatenter som dekker utstyr og relaterte mekanismer.

Hva er inkludert og hva som kommer til anlegget ditt

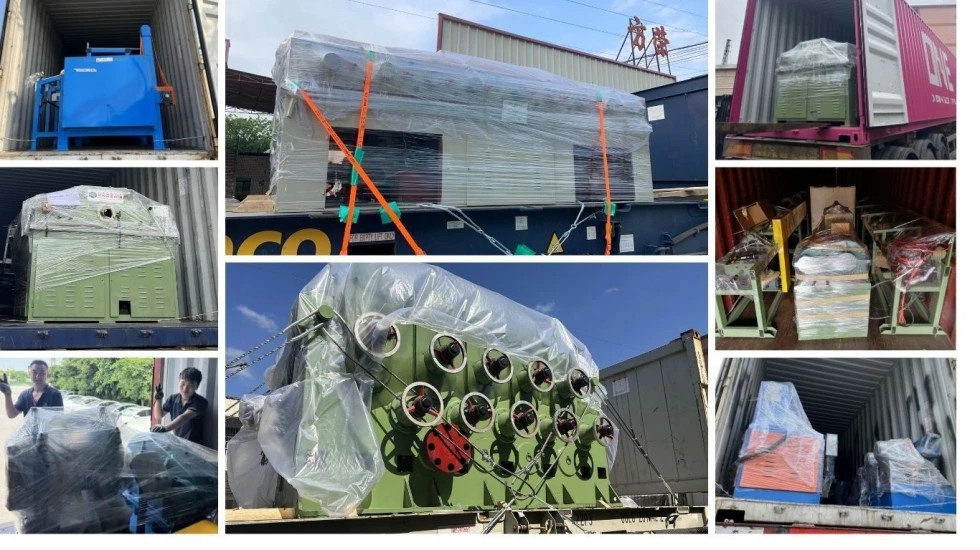
Rod Chain Cold Drawing Machine Packaging

Rod Chain Cold Drawing Machine-pakken inkluderer hovedtrekkbenkens struktur, hovedmotor, reduksjonsgirkasse, kjededrift, trekkvogn, dyseholder og PLC-kontrollsystem med HMI. Standardverktøy er inkludert i henhold til den bekreftede konfigurasjonen; dies for en kundes spesifikke materiale og ferdige størrelse er oppgitt i henhold til det faktiske tegningskravet.

Før forsendelse bør kunden bekrefte installasjonsplass, elektrisk forsyning, materialhåndteringsarrangement, krav til fundament eller anker, klargjøring av innkommende stang og nedstrømsutstyr. Fundamenttegninger og ankerboltinformasjon kan leveres for installasjonsplanlegging.

Kommersielle vilkår for maskinkjøp

MOQ og kvantitetsprising

MOQ: 1 sett.Priser er oppgitt i henhold til maskinmodell og konfigurasjon. For kjøp av flere maskiner er kvantitetsbaserte priser tilgjengelig som følger:

1 sett:standard prosjekttilbud basert på valgt FR-modell og konfigurasjon.

2–4 sett:kvantitetsbasert rabattert tilbud tilgjengelig i henhold til bekreftede modeller og alternativer.

5+ sett:prosjekt- eller volumtilbud tilgjengelig etter bekreftelse av komplett utstyrsliste og leveringsplan.

Ledetid

Standard bestillinger:ca. 30–60 dager for FR-16 til FR-100 etter mottak av avtalt forskuddsbetaling og teknisk bekreftelse.

Store eller tilpassede bestillinger:ca. 90–120 dager for FR-150 og over, eller maskiner som krever spesiell automatisering eller tilpasset konstruksjon.

Fremskyndede bestillinger:prioritert produksjon kan evalueres i henhold til fabrikkkapasitet, komponenttilgjengelighet og nødvendig konfigurasjon. Eventuell forkortet leveringsdato bør bekreftes skriftlig før bestillingen legges inn.

Betaling og garanti

Standard betalingsbetingelser er30% innskudd og 70% før forsendelse etter fabrikkaksepttesting. Standard garantiperiode er12 måneder fra idriftsettelse, underlagt den endelige salgskontrakten.

Ofte stilte spørsmål om stangtrekkemaskiner

Hvilken diameter på solid stang kan FR-serien tegne?

Det oppførte bruksområdet er caØ5 til Ø250 mmfor solide rundstenger. Det praktiske området avhenger av materialstyrke, startstørrelse, ferdig størrelse og nødvendig reduksjon, så diameter alene bør ikke brukes til å velge maskinen.

Hvilke materialer kan bearbeides?

Rod Chain Cold Drawing Machines kan konfigureres for karbonstål, legert stål, rustfritt stål, verktøystål, fjærstål, aluminium, kobber, messing, titan, nikkellegeringer og andre egnede metaller. Dysematerialet, smøremiddelet og tegningsplanen bør tilpasses materialet.

Hvor mange stenger kan trekkes samtidig?

Opp til5 stenger per slagkan konfigureres der stangstørrelsen, trekkkraften og formholderens layout tillater det. Flerstavsdrift er mest fordelaktig for stabil, repeterende produksjon i stedet for å ofte bytte små batcher.

Trenger jeg en pekemaskin før jeg tegner?

For konvensjonell stangtrekking må stangenden normalt reduseres slik at den kan gå inn i dysen og gripes av trekkvognen. En separat pekemaskin eller integrert pekeutstyr kan derfor være nødvendig avhengig av kundens innkommende bartilstand og produksjonslinje.

Hvordan velger jeg mellom FR-50, FR-76, FR-100 og større modeller?

Start med materialkvaliteten, startdiameteren, ferdigdiameteren, reduksjon per passering og nødvendig ytelse. Maskinen bør deretter kontrolleres mot beregnet trekkkraft, slag og antall stenger per syklus. En større maskin er ikke automatisk bedre hvis produksjonsbehovet ikke trenger sin ekstra kraftkapasitet.

Kan maskinen brukes til små batch produksjon?

Ja. Manuell lasting kan brukes til fleksibel produksjon med hyppige produktbytter. Automatisk fôring og mottak blir mer verdifullt når samme diameter og materiale produseres kontinuerlig og arbeidsreduksjon eller syklustid er en stor bekymring.

Følger matriser med maskinen?

Standardmaskinen inkluderer verktøy i henhold til den bekreftede forsyningskonfigurasjonen. Dyser for spesifikke kundedimensjoner bør spesifiseres separat fordi formgeometri og materiale avhenger av stangkvalitet, reduksjon og ferdig størrelse.

Kan du teste maskinen med materialet vårt før forsendelse?

Ja, kundeleverte prøver kan brukes til fabrikktesting når det avtales på forhånd. Det anbefales å oppgi det faktiske stangmaterialet og måldimensjonene når dimensjonal ytelse og tegningsplanen er avgjørende for prosjektet.

Send forespørsel
Kontaktinfo
Fortell oss om ditt materiale, produktspesifikasjoner, produksjonsprosess og utstyrskrav. FangRong kan diskutere passende Cold Drawing Machine, Drawing Dies, Rettemaskin og tilpassede løsninger for din applikasjon.
Vurdering:
5.0
X
Vi bruker informasjonskapsler for å gi deg en bedre nettleseropplevelse, analysere nettstedstrafikk og tilpasse innhold. Ved å bruke denne siden godtar du vår bruk av informasjonskapsler. Personvernerklæring
AvvisAkseptere