Whatsapp
Vi tilbyr et omfattende utvalg av presisjonsutstyr for metallbearbeiding, inkludert retting, kaldtrekking, peking, fasing, skjæring, trådrullemaskiner og trekkdyser, skreddersydd for rør-, stang- og trådmaterialer på tvers av ulike bransjer.
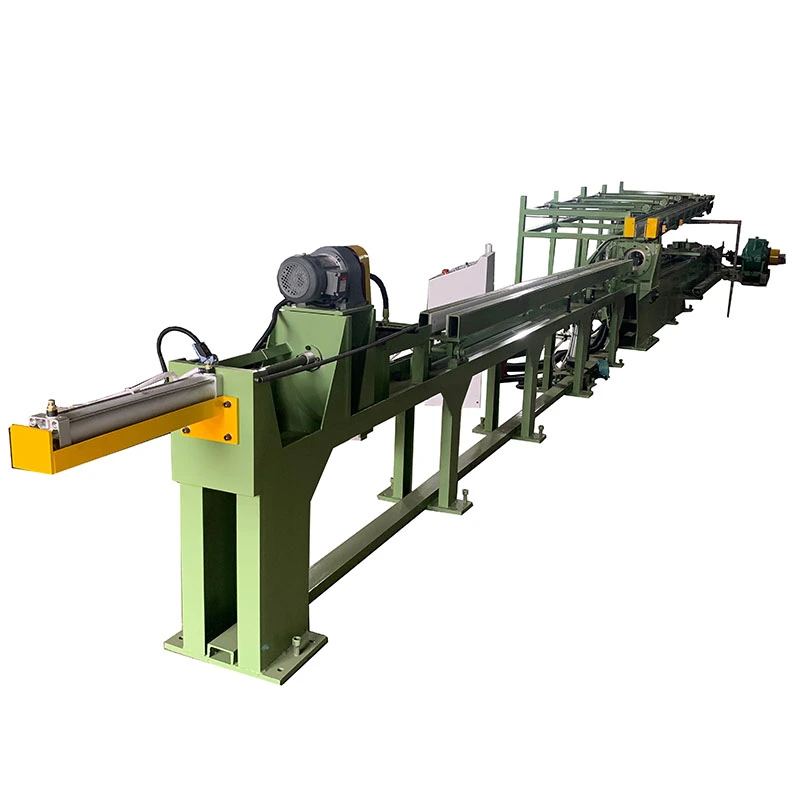
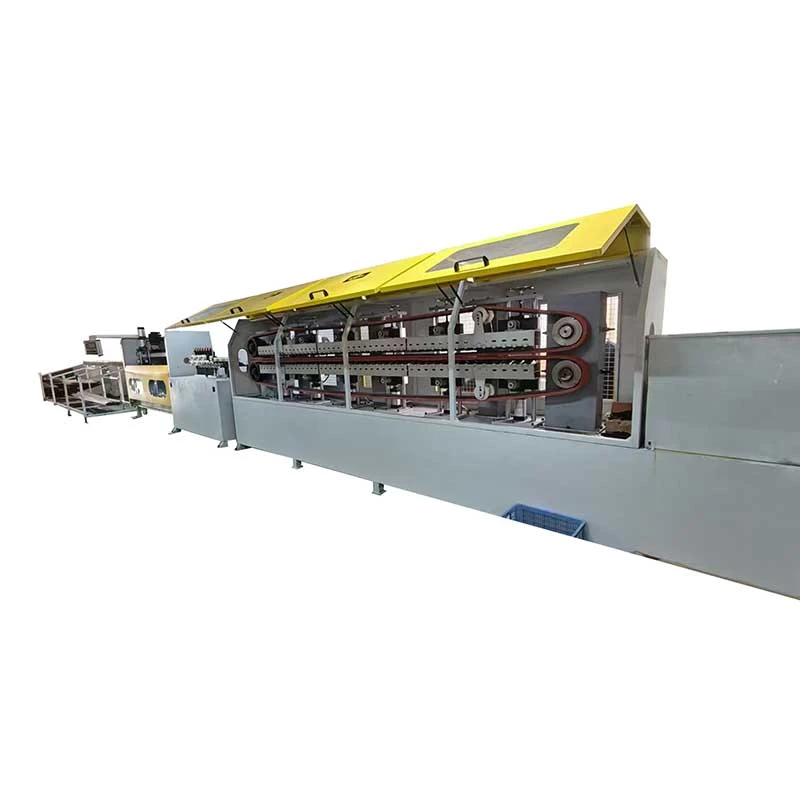
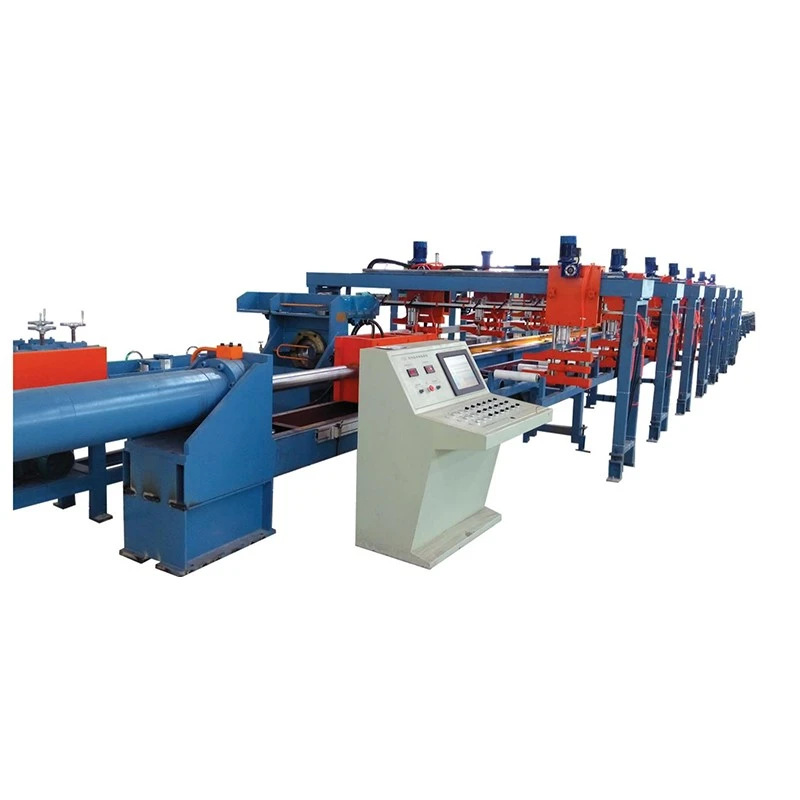
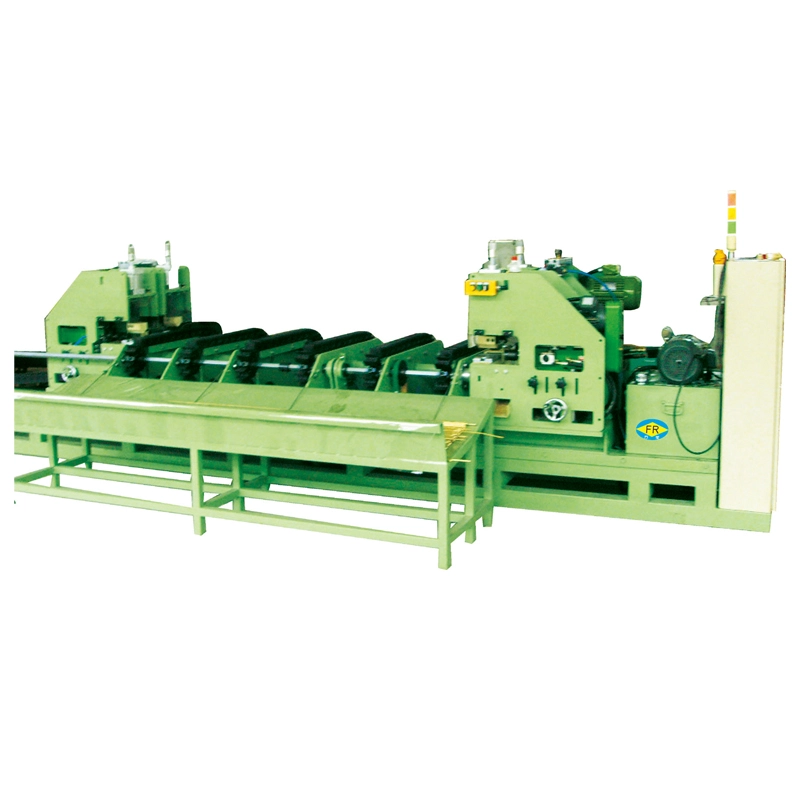
DeAutomatisk tre linjers kald tegnemaskinprosessertre rør eller stenger samtidig, noe som gjør den egnet for produksjon med større volum uten tre separate trekkbenker. Dens dobbeltkjedede drivkraft balanserer trekklasten, mens automatisk mating, innretting, fastspenning og tømming reduserer manuell håndtering. FR-16 til FR-90 modeller tilbyr15–160 tonnav trekkkraft,15 m/minhastighet, og slag opp til10 mfor stål-, kobber-, aluminiums- og legeringsrør eller -stenger.
DeAutomatisk tre linjers kald tegnemaskiner en mekanisk flertrådet trekkbenk designet for å trekketre rør eller massive stenger samtidig. Den er beregnet på produsenter som trenger høyere ytelse fra én produksjonslinje uten å installere tre separate trekkbenker. FR-serien dekker15–160 tonnav nominell trekkkraft, med en standard trekkhastighet på15 m/minog a10 m standard slag. Lengre slag kan konstrueres for spesifikke produksjonskrav.
Maskinen er spesielt nyttig for repeterende produksjon av små og mellomstore rør eller stenger der samme størrelse produseres i partier. For rørtegning, den integrertedorsystemkontrollerer innvendig diameter og veggtykkelse. Et dobbeltkjededrev trekker vognen fra begge sider, og hjelper til med å holde de tre tegneposisjonene mekanisk balansert.
En enkeltlinjet trekkbenk behandler ett arbeidsstykke per syklus. Når en rørfabrikk eller stangprodusent har en stabil ordre med høyt volum for samme spesifikasjon, øker det å legge til enda en enkeltlinjemaskin utstyrsinvestering, gulvplass, lastearbeid og vedlikeholdspunkter. Konfigurasjonen med tre linjer adresserer denne flaskehalsen ved å behandle tre arbeidsstykker i samme tegneslag.
For eksempel:en kobberrørprodusent som produserer det samme røret med liten diameter kontinuerlig, kan bruke tre-linjers tegning i stedet for å kjøre tre uavhengige trekkbenker. Den viktigste produktivitetsgevinsten kommer fra å behandle tre stykker per slag; fordelen er mye mindre når produksjonen innebærer hyppige størrelsesendringer, lavvolumsbestillinger eller tre forskjellige spesifikasjoner samtidig.
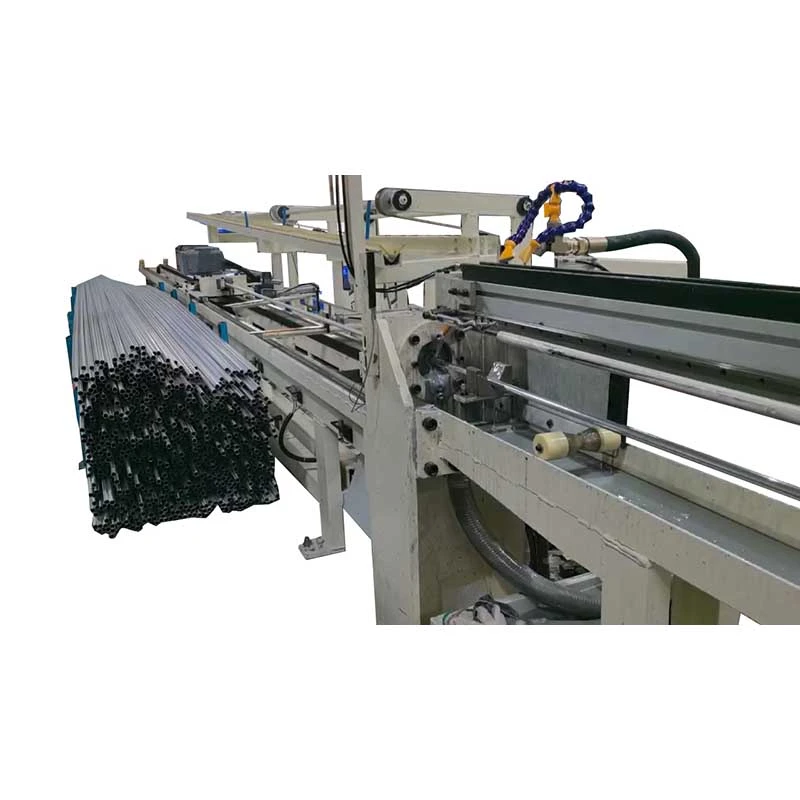
Tre spisse rør eller stenger er lastet på fôringssystemet og plassert mot deres respektive dyser. Mate- og vendemekanismene håndterer arbeidsstykkets posisjonering, mens innrettingssystemet gjør at hver dyseposisjon kan justeres i forhold til tegningens senterlinje.
Etter fastspenning driver hovedmotoren girkassen og dobbeltkjedesystemet. Tegnevognen trekker alle tre arbeidsstykkene gjennom dysene samtidig. For rør støtter en intern dor den indre overflaten under tegning og hjelper til med å kontrollere den endelige ID og veggtykkelse. Etter trekkslaget kommer vognen tilbake og de ferdige delene tømmes for neste syklus.
PLS-koordinatenemating, oppretting, fastspenning, trekking, tømming og vognretur. Valgfrie kutt-til-lengde- og stablesystemer kan legges til når nedstrømsprosessen krever automatisk håndtering.
Produksjonsscenario:for en rørprodusent som kjører lange partier med identiske hydrauliske sylinderrør, reduserer automatisk mating og synkronisert trekking manuell belastning mellom slagene. De tre strengene behandles under samme maskinsyklus, noe som gjør systemet mer egnet for repeterende produksjon enn jobbbutikker med blandede spesifikasjoner.
1. Three-Strand Synchronous Drawing
Tre rør eller stenger trekkes i en syklus. Dette er mest verdifullt når det månedlige produksjonsvolumet er høyt og samme eller tett samsvarende spesifikasjon produseres gjentatte ganger. Det er mindre fordelaktig ved hyppige omstillinger fordi alle tre tegningsposisjonene er ment å operere med samme tegningsoppsett.
Applikasjonseksempel:et kobberrørsanlegg som produserer en standard HVAC-rørstørrelse kan bruke de tre strengene kontinuerlig i stedet for å legge til separat enkeltlinjeutstyr for å øke ytelsen.
2. Dobbelkjedet tegnestasjon
Vognen trekkes gjennom to sider av kjededrevet i stedet for å stole på et enkelt trekkpunkt. Balansert mekanisk belastning er viktig når tre dyser opererer samtidig fordi ujevn vognbelastning kan påvirke innretting, dyseslitasje og dimensjonskonsistens.
Applikasjonseksempel:når tre rustfrie stålrør trekkes samtidig, bidrar konsistent vognbelastning til å redusere forskjellene mellom de tre produksjonsposisjonene.
3. Uavhengig dysejustering
Hver tegneposisjon kan finjusteres for å holde formen sentrert med det tilsvarende arbeidsstykket. Dette er spesielt viktig når nøyaktig OD, veggtykkelse eller overflatekrav gir lite rom for nedstrøms maskinering.
Applikasjonseksempel:i presisjonshydrauliske slanger er nøyaktig dysesentrering viktigere enn bare å maksimere trekkhastigheten fordi dimensjonsvariasjon kan føre til avvisning under påfølgende trykk- eller monteringstester.
4. Innvendig dor for rørtegning
For hule seksjoner kontrollerer doren den indre geometrien under tegning. Dette er viktig når den endelige ID og veggtykkelse er funksjonelle dimensjoner snarere enn kosmetiske krav.
Applikasjonseksempel:hydrauliske sylinderrør krever kontrollerte innvendige dimensjoner for stempel- og tetningskompatibilitet, noe som gjør dorvalg og pass-skjemaberegning til en del av maskinteknikken i stedet for en valgfri produksjonsdetalj.
5. Fast 15 m/min Tegnehastighet
Standard tegnehastighet er 15 m/min. En fast hastighet forenkler planlegging av syklustid og er egnet for produksjonslinjer hvor stabil gjennomstrømning er viktigere enn et bredt hastighetsområde. Materialkvalitet, reduksjon, smøring og formdesign avgjør fortsatt om et bestemt produkt kan kjøre kontinuerlig med den nominelle hastigheten.
Applikasjonseksempel:en rørlinje med høyt volum med en stabil materialkvalitet og bestått tidsplan kan bruke den faste hastigheten til å estimere produksjonskapasitet og nedstrøms håndteringskrav før installasjon.
6. Automatisk fôring, omsetning og justering
Matemotoren, omløpsmotoren og innrettingssystemet reduserer manuell håndtering mellom trekkesyklusene. Dette er spesielt nyttig når lange driftstimer gjør gjentatt manuell lasting til en flaskehals.
Applikasjonseksempel:et anlegg som opererer flere skift kan automatisere gjentatt lasting og posisjonering av arbeidsstykker samtidig som operatørene holder fokus på inspeksjon, smøring, kvalitetskontroller og vedlikehold.
7. Solid Bar and Tube Tegning
Den automatiske tre linjers kaldtrekkemaskinen kan konfigureres for både hule rør og solide stenger. Rørtrekking bruker passende dorarrangement, mens solid-bar produksjon bruker solide trekkdyser uten en intern dor.
Applikasjonseksempel:en stålprosessor som produserer presisjonsstavemner og sømløse rør kan evaluere én maskinplattform for begge applikasjonene, forutsatt at kravene til verktøy og trekkkraft er passende.
8. Valgfri nedstrømsautomatisering
Automatisk skjæring og stabling kan integreres når kunden trenger ferdige stykker med fast lengde fremfor langtregnede produkter. Disse alternativene er mest nyttige når tegnemaskinen mater en nedstrøms sammenstilling eller pakkeprosess direkte.
Modelllvalg bør baseres påmateriale, startdimensjoner, måldimensjoner, reduksjon per passering, antall passeringer, nødvendig produksjonsvolum og beregnet trekkkraft. Ikke velg en maskin kun etter rørdiameter. Hardere legeringer og større reduksjoner kan kreve vesentlig høyere trekkkraft selv når den ytre diameteren er relativt liten.
| Modell | FR-16 | FR-25 | FR-30 | FR-35 | FR-38 | FR-40 | FR-50 | FR-70 | FR-90 |
| Kapasitet (tonn) | 15 | 20 | 30 | 35 | 50 | 65 | 90 | 120 | 160 |
| Hovedmotor (kW) | 37 | 55 | 75 | 90 | 132 | 166 | 225 | 315 | DC 400 |
| Girkasse | JZQ650 | JZQ850 | JZQ1000 | ZL100-45 | ZL115-45 | ZL130-45 | P3HS-16-45-D | P3HS-17-45-D | P3HS-18-45-D |
| Omsetningsmotor (kW) | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 |
| Fôringsmotor (kW) | 3 | 3 | 3 | 3 | 3 | 4 | 5.5 | 5.5 | 5.5 |
| Justeringsmotor | 0,4 kW | 0,4 kW, 1:150 | 0,4 kW, 1:150 | 0,4 kW, 1:150 | 0,4 kW, 1:150 | 0,4 kW, 1:150 | 1 HP, 1:150 | 1 HP, 1:150 | 1 HP, 1:150 |
| Kjede type | 32A | 2010 bøyd plate | 2010 bøyd plate | 2814 bøyd plate | 3618 bøyd plate | 4020 bøyd plate | 4020 bøyd plate | 4020 bøyd plate | 5628 bøyd plate |
| Tegnehastighet (m/min) | 15 | 15 | 15 | 15 | 15 | 15 | 15 | 15 | 15 |
| Standard slag (m) | 10 | 10 | 10 | 10 | 10 | 10 | 10 | 10 | 10 |
Standard konfigurasjon:3 tegningslinjer, trekkvogn, dobbeltkjededrift, girkasse, hovedmotor, matesystem, omsetningssystem, dysejusteringssystem, PLS-kontroll og rørdorarrangement der det er nødvendig.
Teknisk notat:den oppførte tonnasjen er maskinens nominelle trekkkapasitet, ikke den anbefalte kraften for hvert produkt. For kontinuerlig produksjon bør faktisk nødvendig trekkkraft, materialstyrke, reduksjon og smøreforhold kontrolleres før modellvalg.
Brukes til støtdemperrør, styrekomponenter, drivakselrelaterte rørdeler og andre gjentatte produksjonsrørapplikasjoner. Tre-linjers tegning er mest nyttig når samme spesifikasjon produseres i store partier.
Produksjonsscenario:en billeverandør kan bruke tre samtidige tegneposisjoner for gjentatte bestillinger av støtdemperrør, noe som reduserer antallet individuelle tegnesykluser som kreves for en gitt batch.
Kobber- og aluminiumsrør for varmevekslere og luftkondisjoneringssystemer er egnede bruksområder når dimensjoner og materialspesifikasjoner forblir stabile over lange produksjonsserier.
Produksjonsscenario:en kobberrørprodusent som lager en standard varmevekslerrørstørrelse, kan bruke tre-linjers tegning for å øke ytelsen uten å oppta gulvplassen til tre separate trekkbenker.
Presisjonsstålrør for hydrauliske sylindre krever kontrollert OD, ID og veggtykkelse. Dorens design, formgeometri og trekkreduksjon har derfor en direkte effekt på det ferdige røret.
Produksjonsscenario:når hydrauliske sylinderrør er gjenstand for trykktesting, bidrar kontroll av dimensjonsvariasjon mellom de tre strengene til å redusere nedstrøms monterings- og inspeksjonsproblemer.
Den automatiske tre linjers kaldtrekkemaskinen kan konfigureres for passende kobber- og aluminiumsrør eller solide seksjoner der det kreves repeterende tegning med høyt volum. Materiell tilstand og nødvendig reduksjon bør bekreftes under beregningen av passplanen.
Rustfritt stål, legert stål og andre materialer med høyere styrke kan behandles når den beregnede trekkkraften og verktøyet er tilpasset materialet.
Produksjonsscenario:en rørprodusent av rustfritt stål med gjentatte bestillinger kan bruke tre-linje-konfigurasjonen for å øke produksjonen samtidig som den opprettholder samme form- og doroppsett i alle tre posisjoner.
26 år med Drawbench Engineering
FangRong har vært engasjert i drawbench engineering siden 1998, med erfaring innen mekaniske tegnesystemer, kjededrev, dyseholdere, dor og produksjonsautomatisering.
To produksjonsanlegg
Dongguan og Yangjiang anlegg støtter maskinering, montering og utstyrsproduksjon. Å ha mer enn ett produksjonssted er spesielt nyttig for prosjekter som involverer flere maskiner eller tilpasset automatisering fordi produksjonsarbeid kan planlegges parallelt.
Testing av tre linjer
For en flerstrengsmaskin er det ikke nok å sjekke kun den avlastede maskinen. Under fabrikktesting bør trekkmekanismen, kjedespenningen, vognbevegelsen og individuelle dyseposisjoner kontrolleres sammen fordi dimensjonskonsistensen avhenger av det komplette mekaniske systemet.
1. Ingeniørgjennomgang— Materialkvalitet, startdimensjoner, måldimensjoner, reduksjonsplan, nødvendig kraft, verktøy og automatiseringskrav gjennomgås før produksjon.
2. Komponentinspeksjon— Hovedkonstruksjons- og transmisjonskomponenter kontrolleres før montering.
3. Presisjonsbearbeiding— Styreskinner, dyseholdere, aksler, kjedekomponenter og andre kritiske deler maskineres i henhold til de nødvendige mekaniske toleransene.
4. Mekanisk montering— Girkasse, kjedehjul, kjeder, vogn, spennsystem og dyseholdere monteres og justeres.
5. Elektrisk og PLS-integrasjon— Fôring, omsetning, oppretting og tegnesekvenser er integrert i kontrollsystemet.
6. Tre-linje testing— De tre tegneposisjonene kontrolleres for vognbevegelse, innretting og synkronisert drift.
7. Kundeprøvetesting— Der prøver leveres på forhånd, kan faktisk kundemateriale brukes til å verifisere den foreslåtte prosessen og verktøyarrangementet.
8. Sluttkontroll— Mekanisk drift, elektriske funksjoner, sikkerhetsinnretninger, smøring og nøkkeldimensjoner på maskinen inspiseres før forsendelse.
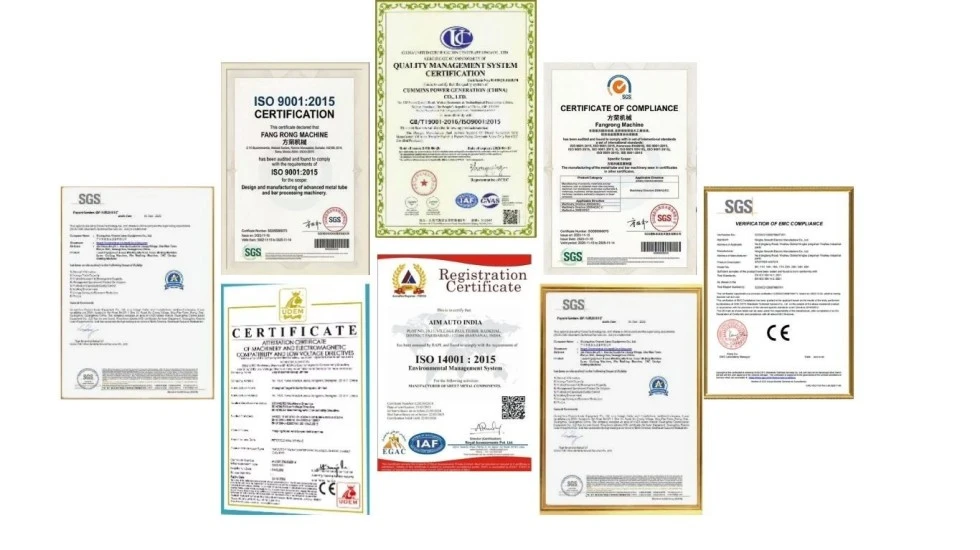
ISO 9001:2015— Kvalitetsstyringssystem som dekker relevante design-, produksjons-, installasjons- og serviceprosesser. Sertifikat nr. UQ231211R1.
CE-samsvar— Standard maskinkonfigurasjoner leveres for samsvar med gjeldende maskinsikkerhetskrav i EU, inkludertMaskindirektiv 2006/42/EFder det er aktuelt for den leverte maskinen og markedet.
SGS inspeksjon— Tredjepartskontroll kan arrangeres når kjøper krever det, inkludert avtalte maskinytelse og sikkerhetsinspeksjonspunkter.
UL— UL-sertifisering er ikke oppført som en standardsertifisering for den komplette FR-trekkbenken. Hvis UL-anerkjente elektriske komponenter eller en spesifikk nordamerikansk elektrisk spesifikasjon er nødvendig, bør den elektriske konfigurasjonen bekreftes før bestilling.
Maskinen er klargjort for eksportforsendelse med passende demontering, fuktbeskyttelse og korrosjonsbeskyttelse for langtransport. Pakningskravene kan justeres i henhold til containerlasting, destinasjonsklima og prosjektlogistikk.
MOQ:1 komplett maskin/sett. Multimaskinordrer kan oppgis under separate kvantitetsbaserte priser.
Mengdebasert tilbud:1 sett, 2–4 sett og 5+ sett oppgis separat fordi den endelige prisen avhenger av modell, trekkkraft, automatisering, verktøy, elektrisk spesifikasjon og fraktkonfigurasjon. Kontakt FangRong for gjeldende kvantitetsbasert prisplan i stedet for å stole på en fast nettsidepris.
FOB:FOBShenzhen havn, Kinakan tilbys for eksportordrer. Den endelige lasteporten skal bekreftes på det kommersielle tilbudet i henhold til den faktiske forsendelsesordningen.
Standard bestillingstid:omtrent30–60 dageretter teknisk bekreftelse, ordrebekreftelse og mottak av avtalt forskuddsbetaling, avhengig av modell og konfigurasjon.
Fremskyndet bestilling:hasteproduksjon kan evalueres separat basert på gjeldende fabrikkkapasitet, komponenttilgjengelighet og maskinkonfigurasjon. En fremskyndet tidsplan bekreftes først etter at FangRongs produksjonsavdeling godkjenner ønsket leveringsdato.
Betaling:standard kommersielle vilkår er30% innskudd og 70% balanse før forsendelse, med mindre annet er avtalt i kontrakten.
Garanti:12 måneder fra idriftsettelse under avtalte garantibetingelser.
Normalt, nei. De tre tegneposisjonene er designet for å fungere med samme eller kompatible verktøy og tegneforhold. Hvis produksjonen din krever forskjellige diametre samtidig, er en separat teknisk gjennomgang nødvendig fordi formgeometri, dorstørrelse og nødvendig trekkkraft kan variere.
Ja. Rørene trekkes med passende intern dor-arrangement, mens solide stenger bruker solide trekkdyser. Verktøy- og trekkkraftberegningen må tilpasses materialet og sluttdimensjonene.
Oppgi materialkvalitet, start-OD og veggtykkelse, mål-OD og veggtykkelse, antall trekkpass, smøretilstand og nødvendig effekt. FangRong kan beregne nødvendig trekkkraft for tre arbeidsstykker og anbefale riktig modell. Valg etter diameter alene kan resultere i en underdimensjonert maskin ved prosessering av høyfaste legeringer eller kraftige reduksjoner.
Det er ingen enkelt reduksjonsverdi som passer for hvert materiale og produkt. Karbonstål kan tåle en høyere reduksjon enn mange rustfrie stål eller spesiallegeringer, men den praktiske grensen avhenger av materialtilstand, dysevinkel, smøring, dorarrangement og nødvendig overflatekvalitet. Den endelige bestått planen bør beregnes for det faktiske produktet i stedet for å bruke en generisk prosentandel.
Ingen maskinkonfigurasjon kan erstatte riktig verktøy, materialforberedelse og prosesskontroll. Systemet med tre linjer bruker balansert trekk i vognen og individuell dysejustering for å redusere streng-til-streng-variasjon. Faktisk dimensjonskonsistens avhenger fortsatt av materialet, formen og dorens tilstand, smøring og bestått tidsplan.
Standard maskinkonfigurasjon inkluderer hovedtrekksystem, girkasse, dobbeltkjededrift, vogn, tre-posisjons dysearrangement, hovedmotor, mate- og omsetningsmekanismer, innrettingssystem og PLS-kontroll. Produktspesifikke dyser, spesialdorer, automatisk skjæring, stabling og annet tilpasset utstyr bør oppføres separat i tilbudet.
Ja. Fremskyndet produksjon kan evalueres for presserende prosjekter. Den oppnåelige leveringsdatoen avhenger av valgt FR-modell, motor- og girkassekonfigurasjon, automatiseringskrav, komponenttilgjengelighet og gjeldende produksjonsplan. Fremskyndet dato bør skrives inn i ordrebekreftelsen etter fabrikkgodkjenning.
Ja, kundeprøver kan brukes til prosessverifisering når avtalt på forhånd. For en tre-linjers trekkbenk er prøvetesting nyttig fordi den gjør det mulig å kontrollere den foreslåtte dysen, dorn, reduksjonsplanen og maskinkapasiteten mot det faktiske materialet i stedet for kun å stole på teoretiske beregninger.
FangRong gir informasjon om fundament og ankerbolt for den valgte maskinen. Selve fundamentet bør klargjøres etter endelig godkjent tegning, inkludert maskinlengde, last, installasjonsposisjon, elektriske krav og adkomst for vedlikehold.
Ja. Installasjonstilsyn, igangkjøring og operatøropplæring kan inngå i prosjektets omfang. Opplæringen dekker maskindrift, bytte av dyse og dor, rutinemessig smøring, grunnleggende feilsøking og vedlikeholdsprosedyrer.
Adresse
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Kina
Tlf
E-post