Produkter
Produkter

Vi tilbyr et omfattende utvalg av presisjonsutstyr for metallbearbeiding, inkludert retting, kaldtrekking, peking, fasing, skjæring, trådrullemaskiner og trekkdyser, skreddersydd for rør-, stang- og trådmaterialer på tvers av ulike bransjer.

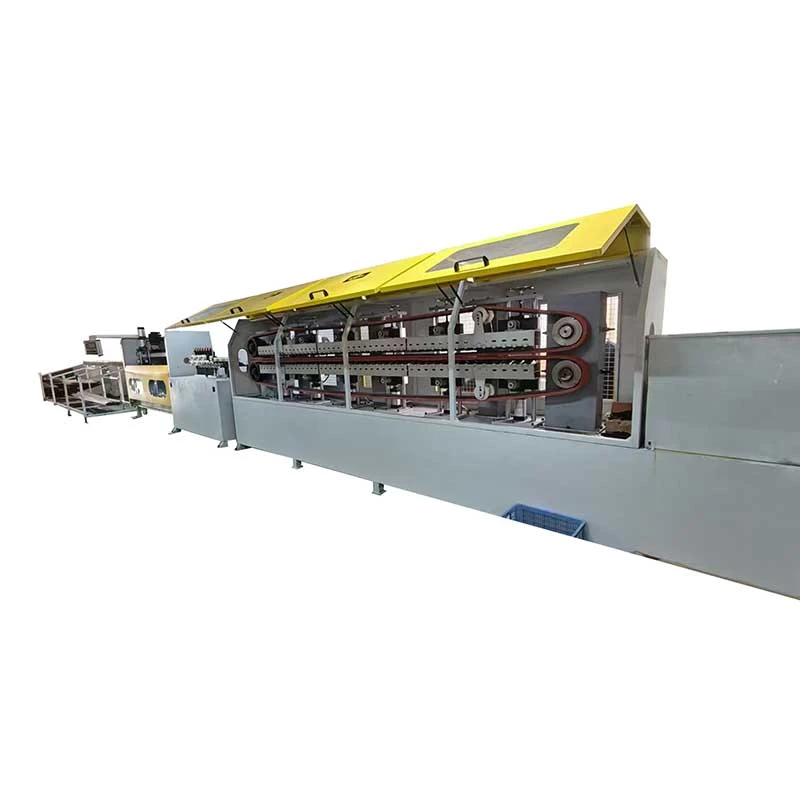
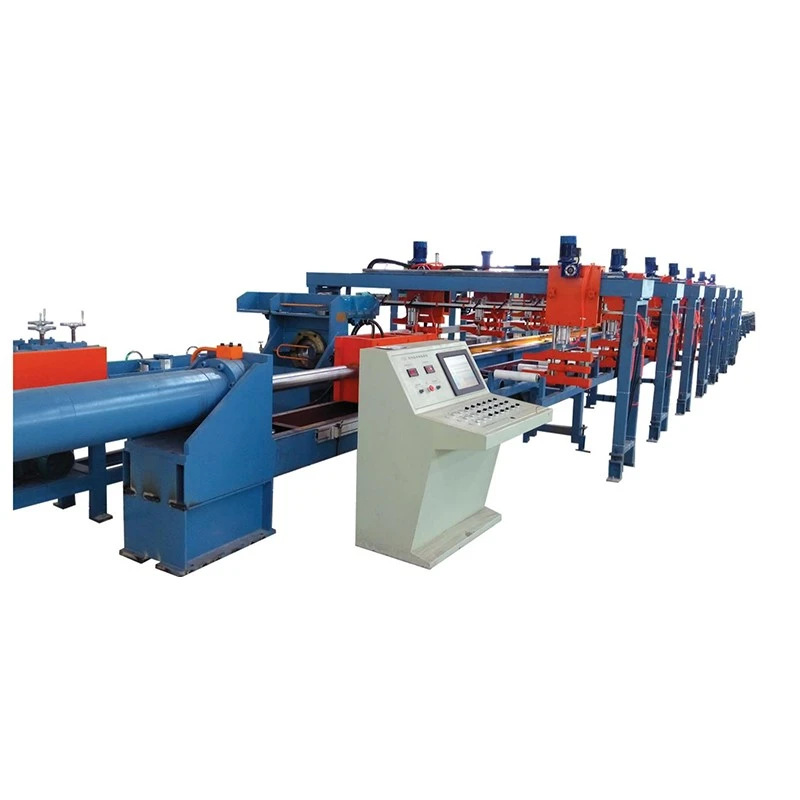
Automatisk Point Pusher Tegnemaskin
  • Automatisk Point Pusher TegnemaskinAutomatisk Point Pusher Tegnemaskin
  • Automatisk Point Pusher TegnemaskinAutomatisk Point Pusher Tegnemaskin
  • Automatisk Point Pusher TegnemaskinAutomatisk Point Pusher Tegnemaskin

Automatisk Point Pusher Tegnemaskin

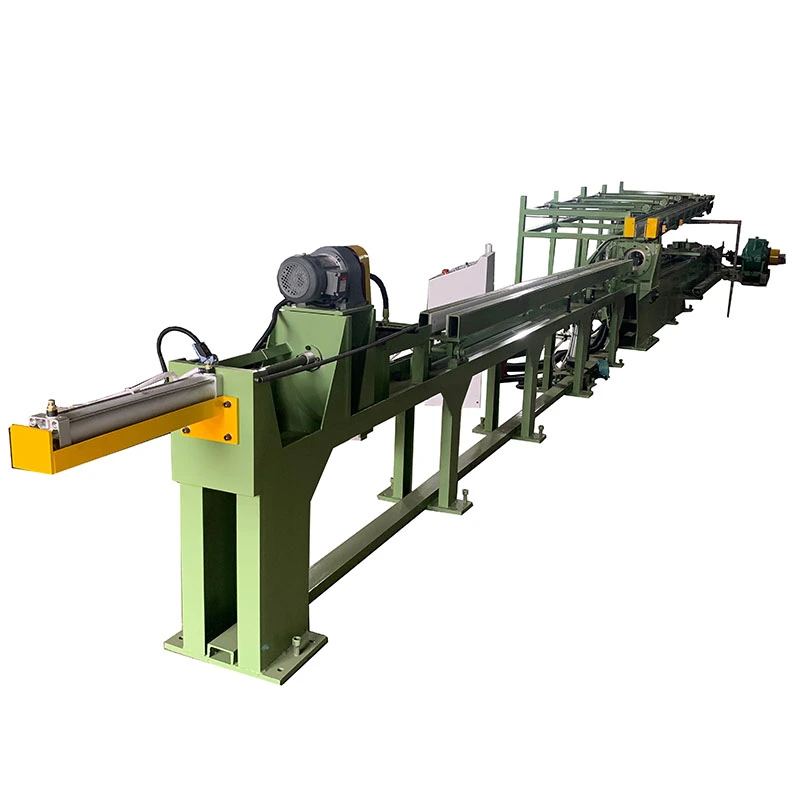
DeAutomatisk Point Pusher Tegnemaskineliminerer strekpeking ved å bruke enhydraulisk skyvehodeå mate stangen i full størrelse gjennom dysen før hovedsylinderen tar over. Dette reduserermaterialtap, verktøy og håndtering. FR-5T til FR-200T modeller gir5–200 tonns trekkkraftog10–300 tonn skyvekrafttilØ13–100 mmbarer. Egnet for karbonstål, legert stål, rustfritt stål, kobber og aluminium.

Vurdering: 5.0
(Antall vurderinger: 1)

DeAutomatisk Point Pusher Tegnemaskiner en hydraulisk kaldtrekkemaskin designet for stangproduksjon der konvensjonell spissing skaper materialtap, ekstra håndtering, eller en flaskehals før trekking. I stedet for å redusere stangenden med en separat pekemaskin, skyver det bakre hydrauliske skyvehodet den uspissede stangen gjennom dysen til frontenden går inn i trekkvognen. Vognen tar så over og trekker stangen gjennom terningen.

Dette push-draw-arrangementet er spesielt nyttig forkorte stenger, høyvolum presisjonsstangproduksjon og materialer som er vanskelige eller kostbare å peke. FangRong FR-seriens maskiner er tilgjengelige fra 5T til 200T, og dekker solide rundstenger fra ca. Ø13 til Ø100 mm. Rørtegning kan også konfigureres med passende dor og verktøy.

Automatic Point Pusher Drawing Machine Hydraulic Point Pusher Drawing Machine Automatic Push Drawbench

I en konvensjonell stangtrekklinje er den innkommende stangen vanligvis spiss eller strukket i den ene enden slik at den kan passere gjennom dysen. For et anlegg som behandler tusenvis av barer, skaper dette en separat operasjon før tegning. Det betyr også tilleggsutstyr, operatørhåndtering, verktøy og skrap i hver ende.

Depoint pusher tegnemaskin fjerner denne flaskehalsen. Den uspissede stangen skyves direkte inn i dysen, og trekkvognen tar over etter at frontenden kommer frem. Dette er mest verdifullt når materialutbytte og håndteringstid betyr mer enn bare å maksimere tegnehastigheten.

Typisk produksjonssituasjon:En festeprodusent som arbeider med korte legert stålstenger kan miste en betydelig mengde brukbar lengde under peking. Med et punktskyversystem kan stangen gå inn i tegneprosessen uten først å bearbeide eller strø enden, slik at mer av den kjøpte stangen forblir tilgjengelig for nedstrøms kald kursing.

Hvordan Push-Draw-prosessen fungerer

1. Laster:Den uspissede stangen plasseres på matestativet og justeres med dysen.

2. Hydraulisk skyving:Det bakre skyvehodet klemmer stangen og skyver den fremover gjennom dysen. Denne startkraften er viktig fordi stangen ikke har vært spiss og derfor møter høyere motstand når den går inn i terningen.

3. Vognovertakelse:Når den reduserte frontenden kommer ut av formen, griper hovedtrekkvognen stangen.

4. Kontinuerlig tegning:Skyvehodet slipper ut eller går tilbake mens den hydrauliske hovedsylinderen trekker stangen gjennom dysen for den nødvendige trekklengden.

5. Retur og lossing:Etter tegning kommer vognen tilbake og den ferdige stangen losses for neste operasjon.

PLS- og HMI-kontroller koordinerer skyve-, klem-, tegnings- og retursekvensen. Den nøyaktige skyvekraften, trekkkraften, slag- og formkonfigurasjonen velges i henhold til startdiameter, ferdigdiameter, materialkvalitet og reduksjonsplan.

Nøkkelfunksjoner og produksjonsfordeler

Punktfri barinngang

Det bakre hydrauliske skyvehodet lar en uspisset stang komme inn i dysen, noe som fjerner behovet for en separat pekeoperasjon. Dette betyr mest for anlegg som behandler korte staver eller dyre legeringer, der tap av materiale fra hver stangende direkte påvirker utbyttet.

Produksjonseksempel:En lagerrulleprodusent som bruker korte legeringsstålemner kan beholde mer brukbar stanglengde i stedet for å fjerne en spiss seksjon før tegning. Den økonomiske fordelen avhenger av stanglengden og mengden som normalt fjernes under peking, så den bør beregnes fra faktiske produksjonsdata i stedet for å antas som en fast prosentandel.

Høyere materialutnyttelse

Konvensjonell peking fjerner en del av stangenden eller etterlater en redusert seksjon som senere kan kuttes av. Point-pusher-prosessen unngår dette forberedelsestrinnet. Jo kortere baren og jo høyere dens materialverdi, desto viktigere blir denne funksjonen.

For lange søyler kan prosentandelen sparing ved å eliminere en spiss ende være relativt liten. For korte presisjonsemner kan imidlertid de samme 100-300 mm materialet representere en mye større prosentandel av den ferdige delen.

Hydraulisk push-draw kraft

Skyvehodet gir kraften som kreves for å starte den uspissede stangen gjennom dysen, mens hovedtrekksylinderen gir kraften for det gjenværende trekkslaget. Skyvehodekapasiteten velges i henhold til motstandsdyktighet mot dyseinnføring, materialstyrke, diameter og reduksjon i stedet for bare å matche hovedtrekkets tonnasje.

Hvorfor dette er viktig:En automatisk punktskyver-trekkemaskin kan ha tilstrekkelig nominell trekktonnasje, men likevel være uegnet hvis den innledende skyvekraften er utilstrekkelig for en hard legering eller stor reduksjon. FangRong beregner derfor push- og tegningskravene fra kundens faktiske materiale og dimensjoner.

Rask Die Change

En modulær dyseholder reduserer verktøyskiftetiden når forskjellige stangdiametre behandles på samme maskin. Dette er spesielt nyttig for jobbbutikker og anlegg som produserer flere størrelser i ett skift. Hvis en linje produserer bare én diameter kontinuerlig, er hurtigskifteverktøy mindre kritisk enn riktig dyselevetid og valg av trekkkraft.

Justerbar hydraulisk tegning

Hydraulisk kraft og hastighet kan justeres i henhold til materialet og bestått tidsplan. Dette gjør det mulig for operatører å unngå å bruke overdreven kraft på relativt myke materialer og samtidig opprettholde tilstrekkelig kraft for rustfritt stål, legert stål eller andre høyfaste materialer.

Ved produksjon av presisjonsaksel bidrar kontrollerte trekkforhold til å redusere plutselig belastning og overflateskader. Endelig retthet og dimensjonsnøyaktighet avhenger fortsatt av formdesignet, innkommende stangtilstand, bestått tidsplan og påfølgende retteprosess.

PLS og HMI kontroll

PLS-en kontrollerer sekvensen mellom skyvehodebevegelse, griping, dyseinnføring, vognklemming, trekking og retur. Operatører kan stille inn og overvåke nøkkelprosessparametere gjennom HMI.

Dette er mest nyttig når den samme maskinen kjører forskjellige materialer eller størrelser. For en enkeltproduktlinje reduserer automatisert sekvenskontroll hovedsakelig operatørintervensjon og bidrar til å holde den etablerte prosessen repeterbar.

Solid stang og rørkonfigurasjon

Standard konfigurasjonen i FR-serien er beregnet for solide rundstenger. Rørtrekking er mulig med passende dorer, plugger og dysearrangementer. Rørapplikasjoner bør bekreftes under prosjektering fordi veggtykkelse, dortype og smørekrav påvirker nødvendig trekkkraft og verktøy.

Tekniske spesifikasjoner

Riktig modell bør velges frastartdiameter, ferdig diameter, materialstyrke, arealreduksjon og nødvendig produksjonseffekt. Nominell tonnasje alene er ikke tilstrekkelig for maskinvalg.

Modell FR-5T FR-10T FR-20T FR-30T FR-40T FR-50T FR-60T FR-80T FR-100T FR-120T FR-150T FR-200T
Trekkkapasitet (tonn) 5 10 20 30 40 50 60 80 100 120 150 200
Hydraulisk skyvehode (tonn) 10 20 40 50 60 80 100 120 150 200 250 300
Skyv sylinder φ63×200 mm φ80×200 mm φ100×200 mm φ125×200 mm φ150×300 mm φ160×700 mm φ180×300 mm φ200×300 mm φ220×300 mm φ250×300 mm φ280×300 mm φ300×300 mm
Oljepumpeeffekt (kW) 5.5 11 22 30 37 45 55 75 96 110 132 160
Bardiameterområde (mm) 13-20 15-30 15-50 20-50 25-55 30-60 30-65 35-70 35-75 40-80 45-90 50-100
Hovedmotoreffekt (kW) 22 37 55 75 90 110 132 166 200 225 300 400

Standard tegningslengde:10 m. Tilpassede tegningslengder kan konstrueres i henhold til kundens produksjonsoppsett.

Viktig:Diameterområdet vist ovenfor er maskinens gjeldende stangområde, ikke en garanti for at hvert materiale kan trekkes fra den største startdiameteren til alle mulige ferdige diametere i én omgang. Den faktiske passeringsplanen må kontrolleres mot materialstyrke, reduksjon per passering, dysgeometri og smøring.

Søknader

Festestanglager

Brukes til stenger som leveres til kaldkurslinjer for bolter, bolter, skruer, pinner og lignende komponenter. Point-pusher-designet er spesielt nyttig når korte emner skaper en høy prosentandel av pekende skrot.

Kundescenario:En festeprodusent som erstatter en separat peke-og-trekk-sekvens kan bruke FR-30T til å kombinere dyseinnføring og trekking i én maskinsyklus, noe som reduserer mellombehandling før kald kursing.

Bilaksler og stenger

Egnet for presisjonsstang som brukes til styreaksler, aktuatorstenger, ventilkomponenter og andre dreide eller maskinerte deler. De viktige parametrene er trekkkraft, diametertoleranse, overflatetilstand og evnen til å opprettholde en stabil bestått tidsplan.

Kundescenario:En billeverandør som tegner stang av legert stål for styrekomponenter kan bruke en FR-100T-konfigurasjon der eliminering av spisse ender forbedrer materialutnyttelsen før maskinering.

Lagerruller og lineære aksler

Tegning kan gi kontrollert diameter og forbedret overflatetilstand før påfølgende sliping, avskalling eller etterbehandling. For lagerapplikasjoner erstatter imidlertid ikke tegning alene dimensjons- og overflatekravene til den endelige slipeprosessen.

Kundescenario:En lagerprodusent kan bruke FR-50T til rulleemner hvor stabil trekking reduserer mengden materiale som senere må fjernes under etterbehandling.

Verktøy og formstål

Høyfast verktøystål krever større trekkkraft og nøye kontroll med reduksjon per passering. Maskinen bør derfor velges fra faktisk materialstyrke og pass-skjemaberegninger i stedet for diameter alene.

Kundescenario:En verktøy-stål-prosessor som trekker høyhastighets stålstenger kan bruke en FR-modell med høyere kapasitet når deformasjonsmotstanden overstiger det praktiske området for mindre trekkbenker.

Rustfritt stål og spesiallegeringer

Rustfritt stål, titan, nikkellegeringer og andre høyverdige materialer kan dra nytte av å eliminere den separate pekeoperasjonen. Fordelen er spesielt relevant når materialet er dyrt eller stangenden er vanskelig å forberede konsekvent.

Kundescenario:For produksjon av titanstang kan det å unngå konvensjonell mekanisk peking forenkle forberedelsesprosessen i front-end og redusere materialhåndtering før kaldtrekking.

Kobber- og aluminiumstenger

Automatisk Point Pusher Tegnemaskin kan konfigureres for kobber- og aluminiumstangapplikasjoner der kontrollert tegning er nødvendig for dimensjonsreduksjon eller overflateforbedring. Mykere materialer krever kanskje ikke den maksimale tilgjengelige skyvekraften, så å velge en mindre modell kan redusere unødvendig installert kraft.

Hvordan velge riktig modell

Send følgende informasjon før du ber om et tilbud:

Materiale:karakter, strekkstyrke eller flytegrense og varmebehandlingstilstand.

Startstørrelse:utvendig diameter og stanglengde.

Ferdig størrelse:måldiameter og dimensjonstoleranse.

Reduksjon:nødvendig arealreduksjon og antall tegnepasseringer.

Produksjon:nødvendige stykker per time eller tonn per skift.

Produktformat:solid stang eller rør.

Automasjon:manuell lasting eller automatisk mating, skjæring, retting og stabling.

Disse detaljene gjør det mulig å kontrollere nødvendig trekkkraft, skyvekraft, formkonfigurasjon og maskinsyklus før tilbud. En maskin bør ikke velges bare fordi dens nominelle tonnasje er høyere enn en annen leverandørs modell.

Hva er inkludert i standardkonfigurasjonen?

En standard Automatic Point Pusher Drawing Machine-pakke inkluderer normalttrekkbenkramme, hydraulisk trekksystem, hydraulisk skyvehode, trekkvogn, dyseholder, hydraulisk kraftenhet, elektrisk styreskap, PLS og HMI. Standard verktøy leveres i henhold til avtalt konfigurasjon; produksjonsdyser for spesifikke kundedimensjoner skal bekreftes separat i tilbudet.

Valgfritt utstyr kan inkludere automatisk mating, stangmåling, skjæring, retting, lossing og stablesystemer. Det endelige omfanget bør angis punkt for vare i det kommersielle tilbudet slik at kunden vet nøyaktig hva som kommer til fabrikken.

Produksjon og fabrikktesting

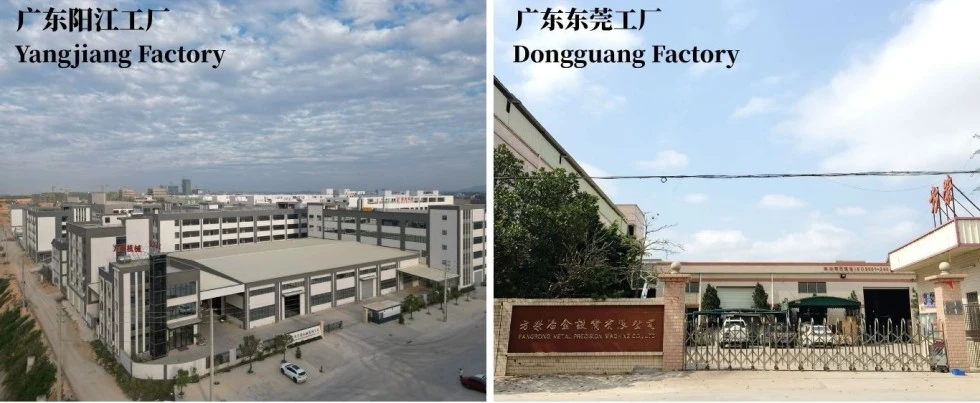
FangRong Automatic Point Pusher Drawing Machine Factory

FangRong har produsert kaldtrekkeutstyr siden 1998. Produksjonen utføres ved anlegg i Dongguan og Yangjiang, og dekker maskinering, hydraulisk montering, elektrisk integrasjon og maskintesting.

Hva kontrolleres før forsendelse?

Mekanisk justering:føringsskinner, trekkvogn og dyseholder kontrolleres for riktig justering før sluttmontering.

Hydraulisk system:trykkstabilitet, sylinderbevegelse og lekkasje kontrolleres under igangkjøring.

Elektrisk system:PLS-sekvens, HMI-funksjoner, sensorer og sikkerhetskretser testes.

Tegneytelse:der kundemateriell er tilgjengelig, kan prøvestaver behandles for å verifisere push-draw-sekvensen og de avtalte prosessparametrene.

Denne testingen er mer nyttig enn en enkel demonstrasjon uten last fordi den faktiske trekkkraften avhenger av kundens materiale, startdiameter, reduksjon og verktøy.

Cold Drawing Machine Workshop and Quality Control

Produksjonsprosess

1. Teknisk gjennomgang:stangdimensjoner, material-, reduksjons- og automatiseringskrav gjennomgås før produksjon.

2. Komponentinspeksjon:store strukturelle, hydrauliske og transmisjonskomponenter inspiseres mot produksjonskrav.

3. Presisjonsmaskinering:sylinder og mekaniske komponenter er maskinert og ferdigbehandlet i henhold til deres funksjonelle toleranser.

4. Mekanisk montering:ramme, styresystem, skyvehode, trekkvogn og dyseholder monteres og justeres.

5. Hydraulisk og elektrisk integrasjon:sylindere, ventiler, pumper, sensorer, PLS og HMI kobles til og settes i drift.

6. Functional testing:skyve-, klem-, trekk- og retursekvenser testes før forsendelse.

7. Sluttkontroll:hydraulikktrykk, elsikkerhet, maskindimensjoner og avtalt konfigurasjon kontrolleres.

Sertifiseringer og gjeldende standarder

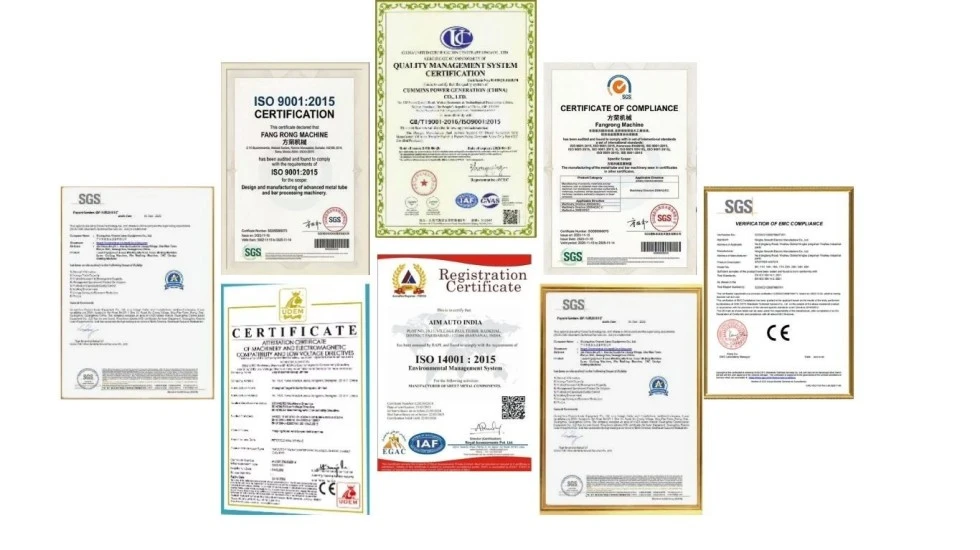
Automatic Point Pusher Drawing Machine CE and ISO Certification

ISO 9001:2015:kvalitetsstyringssystem som dekker relevante design-, produksjons- og serviceprosesser. Sertifikat nr. UQ231211R1.

CE-merking:tilgjengelig for standard maskinkonfigurasjoner designet for gjeldende europeiske maskinkrav. Samsvarsdokumentasjonen og gjeldende standarder bør bekreftes for den nøyaktige maskinkonfigurasjonen som leveres.

Maskinsikkerhet:Maskinsikkerhetsdesignet kan inkludere nødstoppkretser, vern, forriglinger og andre verneinnretninger som kreves av gjeldende maskinrisikovurdering.

SGS inspeksjon:tredjeparts inspeksjon kan arrangeres når det kreves av kjøpekontrakten.

Viktig:CE er ikke det samme som UL-sertifisering. Hvis maskinen installeres i USA eller Canada og prosjektet krever UL/CSA-listede elektriske komponenter eller sertifisering, må dette spesifiseres før produksjon, slik at det elektriske skapet og komponentene kan konfigureres deretter.

MOQ, priser og levering

MOQ:1 komplett maskin. 

Bestillingsmengde Prisgrunnlag Typisk kommersiell ordning
1 maskin Standard oppgitt pris For individuelle produksjonslinjer eller prøveprosjekter
2-4 maskiner Tilbud om prosjektmengde Egnet for utvidelse med flere linjer; kvantumsrabatt kan forhandles
5+ maskiner Volum tilbud Endelig pris avhenger av modellmiks, automatisering og leveringsplan

Standard bestillingstid:ca 30-60 dager etter teknisk bekreftelse, kontraktsbekreftelse og mottak av avtalt depositum. Store maskiner eller systemer med integrert automatisering kan kreve lengre produksjonstid.

Fremskyndet bestilling:en akselerert tidsplan kan evalueres i henhold til gjeldende fabrikkkapasitet, maskinmodell og komponenttilgjengelighet. Den fremskyndede ledetiden må bekreftes skriftlig før bestilling i stedet for å presenteres som en fast garanti.

Betaling:en typisk ordning er 30 % depositum etter ordrebekreftelse og 70 % saldo før forsendelse etter avtalt fabrikkaksepttest. Endelige vilkår er underlagt salgskontrakten.

Garanti:12 måneder fra idriftsettelse under avtalte garantibetingelser.

Emballasje og forsendelse

Automatic Point Pusher Drawing Machine Packaging for Export

Automatisk Point Pusher Tegnemaskin er forberedt for eksportforsendelse med passende beskyttende emballasje, korrosjonsbeskyttelse for eksponerte maskinerte overflater og pakkingsarrangement basert på maskinens dimensjoner og forsendelsesmetode. Store trekkbenker kan kreve seksjonsforsendelse avhengig av containerbegrensninger og tilgang til stedet.

Før forsendelse bør kunden bekreftefabrikkinngangsdimensjoner, krav til fundamentering, løftekapasitet, strømforsyning og losseutstyr. Å oppgi disse detaljene før produksjon bidrar til å forhindre installasjonsforsinkelser etter ankomst.

FAQ

1. Hva er hovedfordelen med en automatisk punktskyver-tegnemaskin fremfor en konvensjonell trekkbenk?

Hovedfordelen er at stangenden ikke trenger å være mekanisk spisset før tegning. Det bakre hydrauliske skyvehodet skyver den uspissede stangen gjennom dysen til den fremste enden kommer ut, hvoretter trekkvognen griper og trekker den gjennom. Dette kan redusere materialtap og eliminere en separat pekeoperasjon, som er spesielt nyttig for høyvolumsproduksjon av stang der 100–300 mm spissmateriale per stang ellers ville blitt kastet.

2. Kan maskinen trekke stenger uten å peke?

Ja. Automatic Point Pusher Drawing Machine er designet spesielt for å tegne stenger uten konvensjonell forhåndspeking. Imidlertid må arbeidsstykkets materiale, startdiameter, reduksjon per pass, formgeometri og nødvendig trekkkraft kontrolleres før konfigurasjonen bekreftes. Svært harde legeringer eller uvanlig store reduksjoner kan kreve en annen formdesign eller bestått tidsplan.

3. Hvordan velger jeg riktig maskintonnasje?

Maskinvalg bør ikke være basert på stangdiameter alene. Den nødvendige trekkkraften avhenger av materialstyrke, start- og ferdigdiametre, tverrsnittsreduksjon, friksjon, dysevinkel og trekkhastighet. For eksempel kan en 50 mm karbonstålstang og en 50 mm høyfast legeringsstang kreve betydelig forskjellige trekkkrefter. FangRong kan beregne nødvendige skyve- og trekkkrefter fra kundens material- og dimensjonsdata før en FR-modell anbefales.

4. Hvilke stangstørrelser og materialer kan denne maskinen behandle?

FR-serien dekker omtrent 13–100 mm massive rundstaver, avhengig av modell. Typiske bruksområder inkluderer karbonstål, legert stål, rustfritt stål, lagerstål, verktøystål, kobber, aluminium og andre egnede kaldtrekkende materialer. Rør eller spesialprofiler kan kreve forskjellig verktøy og bør vurderes separat før bestilling.

5. Hvor mye materiale kan spares ved å eliminere pekeoperasjonen?

Besparelsen avhenger av original pekelengde, stanglengde, diameter, materiale og produksjonsmetode. En konvensjonell prosess kan fjerne rundt 100–300 mm fra hver stang for å lage en spiss ende. Eliminering av dette trinnet kan derfor forbedre materialutbyttet, men den faktiske besparelsen bør beregnes fra kundens stangdimensjoner og eksisterende pekegodtgjørelse i stedet for å antas som en fast prosentandel.

6. Retter maskinen også den trukket stangen?

Ikke nødvendigvis. Kaldtegning kan forbedre dimensjonsnøyaktigheten og overflatens tilstand, men det bør ikke betraktes som en erstatning for dedikert retting når strenge retthetskrav gjelder. Dersom det ferdige produktet krever kontrollert retthet, kan produksjonslinjen konfigureres med en egen retteprosess etter tegning.

7. Hvilken informasjon kreves for å sitere maskinen riktig?

Før tilbud skal leverandøren motta materialkvalitet, startdiameter, ferdig diameter, nødvendig tegningslengde, stanglengde, nødvendig effekt, måldimensjonal toleranse, tegningspass hvis kjent, og tilgjengelig fabrikkstrømforsyning. Bilder eller prøver av den eksisterende spisse stangen kan også bidra til å bestemme inngangsforholdene for dysen og den nødvendige skyvehodekonfigurasjonen.

8. Hva følger vanligvis med maskinen?

En standardkonfigurasjon inkluderer normalt hydraulisk kraftenhet, hovedmotor, bakre skyvehode, trekksylinder og vogn, dyseholder, PLS- og HMI-kontrollsystem, og avtalt standardverktøy. Det nøyaktige formsettet, elektriske komponenter, automatisk laste- eller lossesystem og annet tilleggsutstyr bør bekreftes i det tekniske tilbudet fordi de avhenger av kundens materiale, dimensjoner og automatiseringskrav.

Send forespørsel
Kontaktinfo
Fortell oss om ditt materiale, produktspesifikasjoner, produksjonsprosess og utstyrskrav. FangRong kan diskutere passende Cold Drawing Machine, Drawing Dies, Rettemaskin og tilpassede løsninger for din applikasjon.
Vurdering:
5.0
X
Vi bruker informasjonskapsler for å gi deg en bedre nettleseropplevelse, analysere nettstedstrafikk og tilpasse innhold. Ved å bruke denne siden godtar du vår bruk av informasjonskapsler. Personvernerklæring
AvvisAkseptere